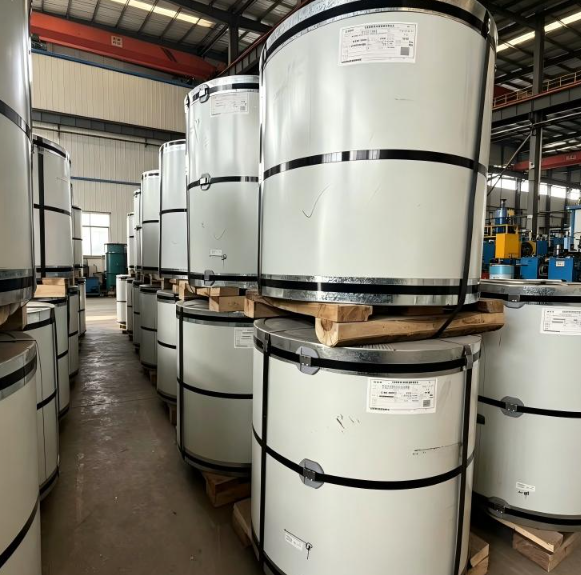
Vztah mezi kvalitou povrchu rolovaného pozinkovaného plechu (GI) a výkonem nátěru
Stav povrchu ocelového plechu s pozinkováním (GI) je jedním z nejdůležitějších faktorů rozhodujících o kvalitě a životnosti lakovaných výrobků. Hladký povrch ocelového plechu s pozinkováním, který prošel úpravou tzv. skin-pass (jemným válcováním), aby vznikla rovnoměrná, plochá a konzistentní pozinkovaná vrstva, poskytuje optimální podklad pro lakování a další sekundární zpracování. Vztah mezi kvalitou povrchu a výkonem laku je dobře zdokumentován v literatuře týkající se technologie návleku na kotoučích: nerovnosti povrchu, jako jsou rozstříknuté kapky zinku, nečistoty z hmoty dross (tavové škváry) a nerovnoměrné vzory zinkových krystalů (tzv. spangle), způsobují lokální odchylky tloušťky lakové vrstvy, což vedou k předčasnému selhání povlaku, nekonzistentní barvě a snížené odolnosti proti korozi. Pro výrobce předlakovaných pozinkovaných ocelových výrobků má výběr hladkého ocelového plechu s pozinkováním jako výchozího podkladu přímý dopad jak na efektivitu výroby, tak na kvalitu konečného výrobku. Ocelový plech s pozinkováním s pravidelným vzorem zinkových krystalů (spangle) a úpravou skin-pass, vyrobený podle norem ASTM A653 nebo JIS G3302, představuje průmyslový standard pro pozinkované podklady připravené k lakování.
Jak hladký povrch GI cívky zlepšuje přilnavost nátěru
Přilnavost nátěru základně závisí na povrchové energii a topografii podložky. Hladký povrch GI cívky, která byla správně vylisována (skin-pass) a chemicky ošetřena, poskytuje konzistentní profil povrchové energie, který podporuje rovnoměrné smáčení vrstvy prvního nátěru a vrchního nátěru. Proces vylisování (skin-pass), při němž dochází k mírnému studenému tažení pozinkovaného pásu, vytváří mikroskopicky rovnoměrný povrch s řízenou drsností, který mechanicky uzavírá nátěrové molekuly bez vzniku makroskopických nerovností. To je zvláště důležité u GI cívek určených pro výrobu předem natřeného pozinkovaného ocelového plechu, kde se první nátěr a barva aplikují na natěrové lince válcovým nanášením při vysokých rychlostech. Na hladkém povrchu GI cívky se vrstva prvního nátěru rovnoměrně rozprostírá po celé šířce pásu, čímž se eliminují suché skvrny a hromadění nátěru, které se běžně vyskytují na drsných nebo nerovných pozinkovaných površích. Také stav nepotřískovaného povrchu, který poskytují kvalitní dodavatelé, je nezbytný, protože zbytky válcovacího oleje mohou narušit přilnavost nátěru a vyžadovat další kroky odmašťování na natěrové lince.
Snížení přípravy povrchu a úspory nákladů
Jednou z nejvýznamnějších obchodních výhod hladkého ocelového plechu s pozinkováním (GI) pro malířské operace je snížení nároků na přípravu povrchu. Pokud je povrch GI plechu hladký a rovnoměrný, lze proces předúpravy na linkách pro povrchovou úpravu zjednodušit – vyžaduje se mírnější odmašťování, méně stupňů chemické úpravy a kratší doba pobytu materiálu na lince. Pro výrobce provozující nepřetržité linky pro povrchovou úpravu plechů se to přímo promítá do nižší spotřeby chemikálií, nižších energetických nákladů na sušící pece a vyšší rychlosti linky. V praxi může hladký GI plech s povrchovou úpravou skin-pass a bez mazání snížit spotřebu chemikálií pro předúpravu o 15 až 25 procent oproti běžnému pozinkovanému plechu s povrchem po válcování. Navíc snížená potřeba opravy povrchových vad a dobarvení po natírání snižuje mzdy za práci a zvyšuje celkovou výtěžnost linky. U výrobců s vysokým objemem produkce, kteří ročně zpracovávají tisíce tun natíraného GI plechu, se tyto úspory násobí a vedou k významnému snížení nákladů, čímž se zlepšuje konkurenceschopnost konečného natíraného výrobku na trhu.
Výhody rovnoměrného povlaku a vizuální konzistence
Vizuální konzistence je kritickým kvalitativním atributem pro natřené produkty z pozinkovaných ocelových pásů (GI), zejména v aplikacích, jako jsou fasády budov, panely spotřebičů a automobilové výzdoby, kde estetický vzhled přímo ovlivňuje hodnotu výrobku. Hladký povrch pozinkovaného ocelového pásu (GI) přispívá ke stejnoměrnosti nátěru dvěma způsoby. Za prvé zajišťuje konzistentní povrchová topografie rovnoměrnou tloušťku nátěrové vrstvy po celé šířce i délce pásu, čímž se zabrání vizuálnímu mramorování a barevným odchylkám, které vznikají tehdy, pokud barva vtéká do povrchových nerovností na drsných podkladech. Za druhé absence povrchových vad, jako jsou částice trosky a rozstříknutý zinek, eliminuje místní tenké místa nátěru, která jsou náchylná k předčasné korozi a vysypávání (chalkingu). Pozinkovaný ocelový pás (GI) s pravidelným krystalickým vzorem (spangle) a povrchovou úpravou skin-pass, použitý jako podklad pro nátěrové systémy PE, SMP, HDP nebo PVDF, poskytuje natřený povrch s výjimečnou rovnoměrností lesku a barevnou konzistencí. To je zvláště důležité pro výrobky, které musí splňovat přísné požadavky na shodu barev podle systému RAL, kde již i nepatrné povrchové odchylky mohou způsobit viditelné rozdíly v barvě mezi jednotlivými výrobními šaržemi.
Výhody tvárnosti při výrobě natřených výrobků
Hladký povrchový GI pásek nabízí výhody tvářitelnosti, které přesahují samotný proces natírání a rozšiřují se i na sekundární tvářecí operace, kterým je natíraný pásek obvykle podroben. Po natírání je pásek typicky tvarován válcováním, stříhán nebo ohýbán do konečných tvarů výrobků, například profilů pro střešní krytiny, stěnových panelů nebo pouzder spotřebičů. Zpracování povrchu tzv. skin-pass (jemné válcování za studena), které vytváří hladký povrch, zároveň odstraňuje prodloužení při mezi kluzu v ocelovém podkladu, čímž brání vzniku deformací při tahání (tzv. stretcher strains) a Luderových pásem během tváření. Tyto povrchové vady, které se projevují jako viditelné pruhy nebo drsné oblasti na tvářených dílech, jsou zvláště problematické u natíraných povrchů, protože deformují nátěrovou vrstvu a vytvářejí místa koncentrace napětí, která mohou vést k praskání nátěru. Použitím hladkého GI pásu s povrchovým zpracováním skin-pass mohou výrobci dosáhnout menších poloměrů ohybu a složitějších tvářecích geometrií, aniž by byla ohrožena integrita nátěrové vrstvy. To je zvláště cenné pro hluboké tažení a vysokorychlostní linky pro válcování za studena, kde konzistence materiálu přímo ovlivňuje výtěžnost výroby a životnost nástrojů.
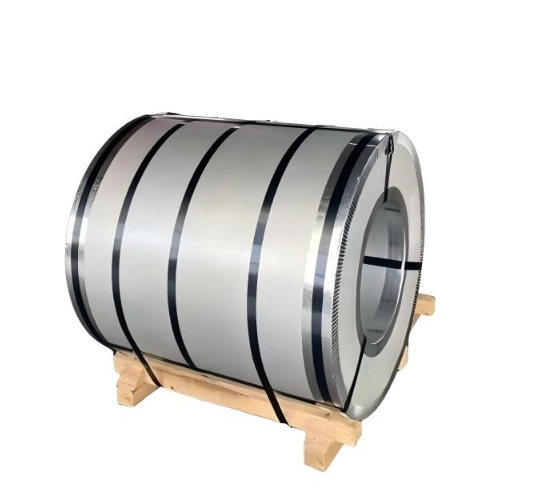
Praktický případ: Hladká povrchová GI cívka při výrobě panelů pro spotřebiče
Výrobce domácích spotřebičů v Jižní Americe nedávno přešel od běžného zinkovaného plechu s povrchem po válcování na zinkovaný plech s hladkým povrchem pro výrobu zadních panelů ledniček. Předchozí materiál vykazoval nekonzistentní lepení nátěru, přičemž u přibližně 3 % panelů docházelo po tváření k odštěpování nátěru v místech ohybů. Po přechodu na zinkovaný plech s hladkým povrchem se zpracováním skin-pass, nepotíraným povrchem a hmotností zinkového povlaku Z275 od dodavatele, který uplatňuje třístupňovou kontrolu kvality, klesla míra výskytu tohoto defektu na méně než 0,2 %. Výrobce rovněž uvádí snížení spotřeby chemikálií pro předúpravu o 20 % a zvýšení rychlosti natírací linky o 12 %, neboť konzistentní povrch vyžadoval mírnější čištění a kratší dobu sušení. Při ročním objemu výroby 8 000 tun natíraného plechu vedly tyto zlepšení k úsporám přibližně 45 000 USD, zároveň však zlepšily kvalitu výrobku a snížily počet stížností zákazníků. Tento případ ukazuje, že výhody zinkovaného plechu s hladkým povrchem pro následné barvení jsou jak technicky měřitelné, tak komerčně významné, čímž se tento materiál stává strategickou volbou pro výrobce, kteří usilují o optimalizaci kvality a cenové struktury svých výrobků z natírané oceli.
Často kladené otázky
Jaký je rozdíl mezi GI páskou s povrchovým tažením a bez povrchového tažení pro nátěr?
GI páska s povrchovým tažením prochází lehkým procesem studeného zúžení, který vytváří hladký a rovnoměrný povrch a odstraňuje prodloužení při mezi kluzu. To má za následek lepší přilnavost nátěru, rovnoměrnější tloušťku nátěrové vrstvy a zlepšenou tvárnost ve srovnání s GI páskou bez povrchového tažení, která může při tváření vykazovat trhliny způsobené protažením a nerovnosti povrchu.
Měl bych pro aplikace nátěru zvolit olejovanou nebo neolejovanou GI pásku?
Pro aplikace nátěru je důrazně doporučena neolejovaná GI páska, protože zbytkový olej na povrchu narušuje přilnavost nátěru a vyžaduje dodatečné odmašťovací kroky. Neolejovaná hladká GI páska může být přímo převedena do etapy předúpravy na natírací lince, čímž se zkracuje doba zpracování a snižuje spotřeba chemikálií.
Jaká je optimální hmotnost zinkového povlaku pro natíranou GI pásku?
Pro aplikace s natřeným ocelovým plechem s pozinkováním se obvykle doporučují hmotnosti zinkového povlaku Z120 až Z275. Konkrétní volba závisí na prostředí konečného použití: pro vnitřní nebo mírné prostředí je postačující povlak Z120 až Z180, zatímco pro venkovní aplikace v korozivních nebo pobřežních prostředích se preferuje povlak Z275, kde nátěrový systém tvoří primární bariéru a zinkový povlak slouží jako sekundární ochrana pomocí obětování.
 EN