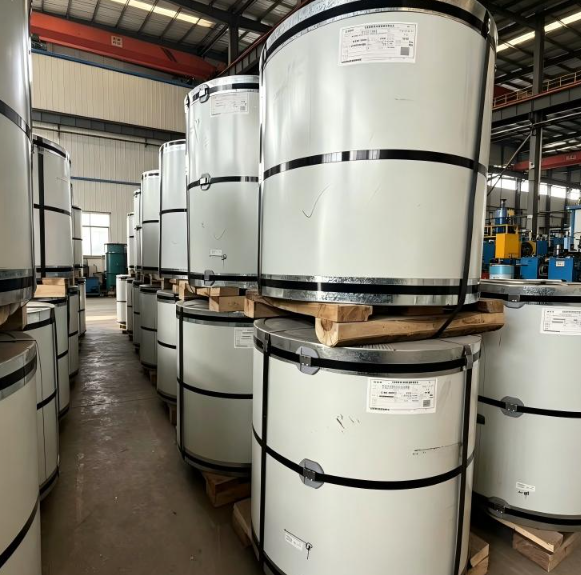
رابطه بین کیفیت سطح پیچ گالوانیزه و عملکرد رنگ
شرایط سطحی کویل فولاد گالوانیزه (GI) یکی از مهمترین عوامل تعیینکننده کیفیت و طول عمر محصولات رنگآمیخته است. کویل فولاد گالوانیزه با سطح صاف، که تحت فرآیند پاسِ-اسکین (skin-pass) قرار گرفته تا لایهای یکنواخت، تخت و همگن از روی ایجاد شود، زیرلایهای ایدهآل برای رنگآمیزی و عملیات پردازش ثانویه فراهم میکند. ارتباط بین کیفیت سطح و عملکرد رنگ در ادبیات فناوری پوششدهی کویل بهخوبی مستند شده است: نامنظمیهای سطحی مانند پاشش روی، ناخالصیهای دross و الگوهای نامنظم دانهبندی (spangle) باعث ایجاد تغییرات موضعی در ضخامت فیلم رنگ میشوند که در نتیجه منجر به خرابی زودهنگام پوشش، ناهماهنگی رنگ و کاهش مقاومت در برابر خوردگی میگردند. برای تولیدکنندگان محصولات فولاد گالوانیزه پیشرنگآمیخته، انتخاب کویل فولاد گالوانیزه با سطح صاف بهعنوان زیرلایه اولیه، تأثیر مستقیمی بر کارایی تولید و کیفیت محصول نهایی دارد. کویل فولاد گالوانیزه با دانهبندی منظم و تحت فرآیند پاسِ-اسکین، که مطابق استانداردهای ASTM A653 یا JIS G3302 تولید شده باشد، معیار صنعتی برای زیرلایههای گالوانیزه آمادهی رنگآمیزی محسوب میشود.
چگونه سطح صاف کویل گالوانیزه به چسبندگی رنگ کمک میکند
چسبندگی رنگ اساساً به انرژی سطحی و توپوگرافی زیرلایه بستگی دارد. پیچ گالوانیزه با سطح صاف که بهدرستی تحت فرآیند اسکین-پس (skin-pass) قرار گرفته و در عین حال بهصورت شیمیایی پردازش شده است، پروفایلی یکنواخت از انرژی سطحی ایجاد میکند که باعث توزیع یکنواخت لایه پرایمر و رنگ نهایی میشود. فرآیند اسکین-پس که شامل کاهش جزئی سرد نوار گالوانیزه است، سطحی میکروسکوپی یکنواخت با زبری کنترلشده ایجاد میکند که از نظر مکانیکی با مولکولهای رنگ درهمتنیده میشود، بدون اینکه ناهمواریهای ماکروسکوپی ایجاد کند. این امر بهویژه برای پیچ گالوانیزه مورد استفاده در تولید فولاد گالوانیزه پیشرنگشده حائز اهمیت است، جایی که خط پوششدهی لایه پرایمر و رنگ را با استفاده از غلطکها و با سرعت بالا اعمال میکند. روی پیچ گالوانیزه با سطح صاف، لایه پرایمر بهطور یکنواخت در سراسر عرض نوار پخش میشود و نقاط خشک و تجمع رنگ که معمولاً روی سطوح گالوانیزه زبر یا ناهموار رخ میدهند را از بین میبرد. همچنین شرایط سطح بدون روغن که تأمینکنندگان باکیفیت ارائه میدهند نیز ضروری است، زیرا روغن باقیمانده از فرآیند نورد میتواند بر چسبندگی رنگ تأثیر منفی بگذارد و نیاز به مراحل اضافی پاکسازی از روغن در خط پوششدهی را ایجاد کند.
کاهش آمادهسازی سطح و صرفهجویی در هزینهها
یکی از مهمترین مزایای تجاری سیمپیچ گالوانیزه با سطح صاف برای عملیات رنگآمیزی، کاهش نیازهای آمادهسازی سطح است. زمانی که سطح سیمپیچ گالوانیزه صاف و یکنواخت باشد، فرآیند پیشدرمانی در خط پوششدهی میتواند سادهتر شود و نیاز به شستشوی کمتر قوی، مراحل کمتری از درمان شیمیایی و زمان کمتری در خط دارد. برای تولیدکنندگانی که خطوط پیوسته پوششدهی سیمپیچ را بهرهبرداری میکنند، این امر مستقیماً منجر به کاهش مصرف مواد شیمیایی، کاهش هزینههای انرژی برای اجاقهای خشککن و افزایش سرعت خط میشود. در عمل، سیمپیچ گالوانیزه با سطح صاف و تحت درمان سکینپس (Skin-pass) و بدون روغن، ممکن است مصرف مواد شیمیایی پیشدرمانی را نسبت به سیمپیچ گالوانیزه با سطح استاندارد تولیدی ۱۵ تا ۲۵ درصد کاهش دهد. علاوه بر این، نیاز کمتر به تعمیر نقصهای سطحی و اصلاح پس از رنگآمیزی، هزینههای نیروی کار را کاهش داده و بازده کلی خط را بهبود میبخشد. برای تولیدکنندگان با حجم بالا که سالانه هزاران تن سیمپیچ گالوانیزه رنگآمیزیشده را پردازش میکنند، این صرفهجوییها تجمعی شده و کاهشهای قابلتوجهی در هزینهها ایجاد میکنند که موقعیت رقابتی محصول نهایی رنگآمیزیشده را در بازار بهبود میبخشد.
مزایای یکنواختی پوشش و سازگان بصری
یکپارچگی بصری ویژگی کیفی حیاتی برای محصولات سیمپیچ روکشدار گالوانیزه (GI) است، بهویژه در کاربردهایی مانند نمای ساختمانها، پنلهای لوازم خانگی و تزئینات خودرو که ظاهر زیبایی مستقیماً بر ارزش محصول تأثیر میگذارد. سیمپیچ GI با سطح صاف، به دو شیوه به یکنواختی روکش کمک میکند. اولاً، توپوگرافی یکنواخت سطح اطمینان حاصل میکند که ضخامت فیلم رنگ در سراسر عرض و طول سیمپیچ یکنواخت باشد و از ایجاد الگوی نامنظم بصری و تغییر رنگ جلوگیری کند که معمولاً هنگامی رخ میدهد که رنگ به فرورفتگیهای سطحی زیرلایههای ناصاف جریان یابد. ثانیاً، عدم وجود نقصهای سطحی مانند ذرات دross و پاشش روی، نقاط محلی با ضخامت کم روکش را از بین میبرد که در برابر خوردگی اولیه و پدیدهٔ chalky (سفیدشدن سطح) آسیبپذیر هستند. سیمپیچ GI با الگوی spangle منظم و تحت درمان skin-pass، هنگامی که بهعنوان زیرلایه برای سیستمهای رنگآمیزی PE، SMP، HDP یا PVDF استفاده میشود، سطحی رنگآمیزیشده با یکنواختی برجستهٔ درخشندگی و ثبات رنگ ایجاد میکند. این امر بهویژه برای محصولاتی که باید الزامات دقیق تطبیق رنگ RAL را برآورده کنند، اهمیت زیادی دارد؛ زیرا حتی تغییرات ظریف سطحی میتوانند باعث ایجاد تفاوتهای قابل مشاهدهٔ رنگی بین دفعات تولید متفاوت شوند.
مزایای شکلپذیری در طول تولید محصولات رنگآمیزیشده
سیمپیچ روکشدار گالوانیزه با سطح صاف، مزایای شکلپذیری را فراهم میکند که این مزایا فراتر از خود فرآیند رنگآمیزی بوده و در عملیات شکلدهی ثانویهای که سیمپیچ رنگآمیزیشده تحت آن قرار میگیرد نیز اعمال میشوند. پس از رنگآمیزی، سیمپیچ معمولاً به روش نورد غلطکی، قالبزنی یا خمکاری به اشکال نهایی محصولاتی مانند نمایههای سقف، تختههای دیواری یا پوششهای دستگاههای خانگی تبدیل میشود. پردازش «پاسِ اُستین» (Skin-pass) که سطح صاف را ایجاد میکند، همچنین امتداد نقطه تسلیم در زیرلایه فولادی را حذف مینماید؛ این امر از تشکیل خطوط کشیدگی (Stretcher Strains) و نوارهای لودر (Lüder Bands) در طول فرآیند شکلدهی جلوگیری میکند. این عیوب سطحی که بهصورت نوارهای قابلمشاهده یا مناطق زبر روی قطعات شکلدادهشده ظاهر میشوند، بهویژه در سطوح رنگآمیزیشده مشکلساز هستند، زیرا لایه رنگ را دچار تحریف کرده و تمرکز تنش ایجاد میکنند که ممکن است منجر به ترکخوردن پوشش شود. با استفاده از سیمپیچ روکشدار گالوانیزه با سطح صاف و پردازش پاسِ اُستین، سازندگان میتوانند شعاعهای خم کوچکتر و هندسههای پیچیدهتری را بدون اینکه یکپارچگی لایه رنگ تحت تأثیر قرار گیرد، بهدست آورند. این ویژگی بهویژه در کاربردهای کشش عمیق و خطوط نورد غلطکی با سرعت بالا ارزشمند است، جایی که یکنواختی مواد بهطور مستقیم بر بازده تولید و عمر ابزارها تأثیر میگذارد.
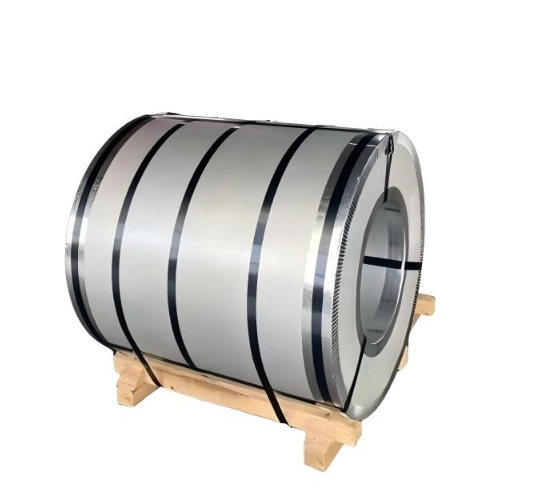
مورد کاربردی: پیچهای گالوانیزه سطح صاف در تولید پنلهای لوازم خانگی
یک تولیدکننده لوازم خانگی در آمریکای جنوبی اخیراً از سطح استاندارد گالوانیزه با پرداخت میلگرم به سطح صاف فولاد گالوانیزه (GI) برای تولید پانلهای عقب یخچال انتقال یافته است. مواد قبلی دارای چسبندگی نامنظم رنگ بودند؛ بهطوریکه حدود ۳ درصد از پانلها پس از شکلدهی، در خطوط خمخوردگی دچار جداشدگی رنگ میشدند. پس از انتقال به فولاد گالوانیزه با سطح صاف و پرداخت سکینپس، بدون روغنکاری و با وزن پوشش Z275 از تأمینکنندهای که سیستم کنترل کیفیت سهسطحی را اعمال میکند، نرخ عیب جداشدگی رنگ به کمتر از ۰٫۲ درصد کاهش یافت. همچنین این تولیدکننده گزارش داد که مصرف مواد شیمیایی پیشپوشش ۲۰ درصد و سرعت خط پوششدهی ۱۲ درصد افزایش یافته است، زیرا سطح یکنواخت نیاز به تمیزکاری کمتر و زمان خشکشدن کوتاهتری دارد. این بهبودها در حجم تولید سالانه ۸۰۰۰ تن کویل رنگشده، منجر به صرفهجویی تقریبی ۴۵۰۰۰ دلار آمریکا در هزینهها شد، در حالی که همزمان کیفیت محصول ارتقا یافته و شکایات مشتریان کاهش یافته است. این مورد نشان میدهد که مزایای فولاد گالوانیزه با سطح صاف برای فرآیندهای ثانویه رنگآمیزی، از نظر فنی قابل اندازهگیری و از نظر تجاری قابل توجه هستند و این ماده را به انتخابی استراتژیک برای تولیدکنندگانی تبدیل میکند که به دنبال بهینهسازی کیفیت و ساختار هزینه محصولات فولادی رنگشده خود هستند.
پرسشهای رایج
تفاوت بین سیمپیچ GI با پاس دادن پوستی و بدون پاس دادن پوستی برای رنگآمیزی چیست؟
سیمپیچ GI با پاس دادن پوستی تحت یک فرآیند کاهش سرد جزئی قرار میگیرد که سطحی صاف و یکنواخت ایجاد میکند و از افزایش تغییر شکل نقطه تسلیم جلوگیری مینماید. این امر منجر به چسبندگی بهتر رنگ، ضخامت یکنواختتر پوشش و شکلپذیری بهبودیافتهتر نسبت به سیمپیچ GI بدون پاس دادن پوستی میشود که ممکن است در حین شکلدهی دارای خطوط کشیدگی (استرتشر استرین) و ناهمواریهای سطحی باشد.
آیا برای کاربردهای رنگآمیزی باید سیمپیچ GI روغندار یا بدون روغن انتخاب کنم؟
استفاده از سیمپیچ GI بدون روغن برای کاربردهای رنگآمیزی بهطور قوی توصیه میشود، زیرا روغن باقیمانده روی سطح، چسبندگی رنگ را مختل میکند و نیازمند مراحل اضافی پاکسازی از روغن است. سیمپیچ GI بدون روغن و با سطحی صاف میتواند مستقیماً وارد مرحله پیشدرمانی در خط پوششدهی شود و زمان فرآوری و مصرف مواد شیمیایی را کاهش دهد.
وزن پوشش روی چه مقداری برای سیمپیچ GI رنگآمیزیشده بهینه است؟
برای کاربردهای سیمپیچ فولاد گالوانیزه رنگشده، وزن پوشش روی در محدوده Z120 تا Z275 معمولاً توصیه میشود. انتخاب خاص آن بستگی به محیط کاربرد نهایی دارد؛ بهطوریکه Z120 تا Z180 برای محیطهای داخلی یا ملایم کافی است و Z275 برای کاربردهای بیرونی در محیطهای خورنده یا ساحلی ترجیح داده میشود، جایی که سیستم رنگ نقش سد اصلی را ایفا کرده و پوشش روی بهعنوان محافظ قربانی ثانویه عمل میکند.
 EN