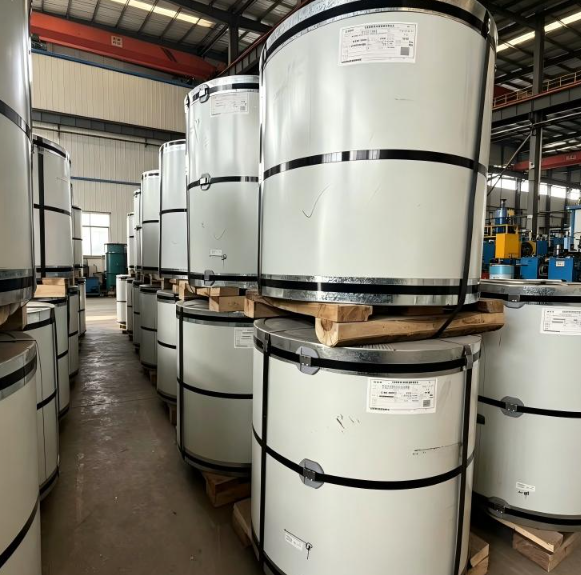
A CI tekercs felületminősége és a festék teljesítménye közötti kapcsolat
A horganyzott acél tekercsek felületi állapota a legfontosabb tényezők egyike a festett termékek minőségének és élettartamának meghatározásában. A sima felületű horganyzott acél tekercs, amelyet bőrpasszolási (skin-pass) kezelésnek vetettek alá, hogy egyenletes, sík és egységes horganyréteget hozzanak létre, optimális alapfelületet nyújt a festéshez és a másodlagos feldolgozási műveletekhez. A felületminőség és a festék teljesítménye közötti összefüggés jól dokumentált a tekercsfestési technológia szakirodalmában: a felületi egyenetlenségek – például a cinkfröccsenések, a salétrom-bekeveredések és az egyenetlen kristályszemcsés mintázatok – helyi változásokat okoznak a festékréteg vastagságában, amelyek során korai bevonat-hibák, színegyenetlenségek és csökkent korrózióállóság alakulhatnak ki. A pre-festett horganyzott acéltermékeket gyártó gyártók számára a sima felületű horganyzott acél tekercs választása kiindulási alapanyagként közvetlenül befolyásolja a gyártási hatékonyságot és a végtermék minőségét is. Az ASTM A653 vagy JIS G3302 szabványoknak megfelelően gyártott, rendszeres kristályszemcsés mintázatú és bőrpasszolt horganyzott acél tekercs az ipar számára a festésre kész horganyzott alapanyagok szakmai aranystandardja.
Hogyan javítja a sima felületű GI tekercs a festék tapadását
A festék tapadása alapvetően függ az alapanyag felületi energiájától és felületi topográfiájától. A megfelelően simított és kémiai kezelésen átesett sima felületű GI tekercs egy egységes felületi energia-profilt biztosít, amely elősegíti a primer- és felsőréteg-festékek egyenletes nedvesedését. A simítási folyamat – amely során a horganyzott szalagot kis mértékű hideg hengereléssel kezelik – mikroszkopikusan egyenletes felületet hoz létre, amelynek kontrollált érdessége mechanikailag összekapcsolódik a festékmolekulákkal anélkül, hogy makroszkopikus szabálytalanságokat okozna. Ez különösen fontos a pre-festett horganyzott acél gyártására szánt GI tekercsek esetében, ahol a bevonó vonal a primert és a festéket nagy sebességgel, hengerrel viszi fel. A sima felületű GI tekercsen a primer réteg egyenletesen terül szét az egész szalagszélesség mentén, így kiküszöböli a száraz foltokat és a gyűlődéseket, amelyek gyakran jelentkeznek durva vagy egyenetlen horganyzott felületeken. Az a nem olajozott felületi állapot is elengedhetetlen, amelyet a minőségi szállítók biztosítanak, mivel a maradék hengerelőolaj zavarhatja a festék tapadását, és további zsírtalanítási lépéseket igényelhet a bevonó vonalon.
Felület-előkészítés csökkentése és költségmegtakarítás
A sima felületű horganyzott acélcsévés (GI coil) egyik legfontosabb kereskedelmi előnye a festési műveletek számára a felület-előkészítési követelmények csökkentése. Amikor a GI csévék felülete sima és egységes, a bevonatoló vonalon az előkezelési folyamat egyszerűsíthető, kevesebb agresszív zsírtalanításra, kevesebb kémiai kezelési lépésre és rövidebb időtartamra van szükség a vonalon. A folyamatos tekercsbevonó vonalakat üzemeltető gyártók számára ez közvetlenül a kémiai anyagok fogyasztásának csökkenését, a szárító kemencék energiafelhasználásának csökkenését és a vonali sebesség növekedését eredményezi. Gyakorlati szempontból egy sima felületű, bőrpasszolással ellátott és olajmentes horganyzott acélcsévé (GI coil) a kémiai előkezelő anyagok fogyasztása 15–25 százalékkal csökkenhet a szokásos gyári felületű horganyzott csévéshez képest. Ezen felül a festés utáni felületi hibák javítására és utófestésre való csökkent szükség csökkenti a munkaerő-költségeket, és javítja az általános vonali kihozatalt. Az évente több ezer tonna festett horganyzott acélcsévét (GI coil) feldolgozó nagy mennyiségű termelők számára ezek a megtakarítások összeadódnak, és jelentős költségcsökkenést eredményeznek, amely javítja a végleges festett termék versenyképességét a piacon.
A bevonat egyenletességének és a vizuális egységességnek az előnyei
A vizuális egységesség kritikus minőségi tulajdonság a festett GI (horganyzott acél) tekercses termékek esetében, különösen olyan alkalmazásokban, mint az épület homlokzatok, háztartási készülékek burkolólemezei és autóipari díszítőelemek, ahol az esztétikai megjelenés közvetlenül befolyásolja a termék értékét. A sima felületű GI tekercs két módon járul hozzá a bevonat egyenletességéhez. Először is, a konzisztens felületi topográfia biztosítja, hogy a festékréteg vastagsága az egész tekercs szélességén és hosszán egyenletes legyen, megakadályozva ezzel a vizuális foltosságot és színeltéréseket, amelyek akkor jelentkeznek, ha a festék a durva alapanyag felületi mélyedéseibe folyik. Másodszor, a felületi hibák – például a drossz részecskék és a cinkfröccsök – hiánya megszünteti a helyileg vékonyabb bevonatrétegeket, amelyek korai korróziónak és fehéredésnek (chalk-ing) vannak kitéve. A rendszeres szikár (spangle) felületű és bőrpasszolásos (skin-pass) GI tekercs, amikor PE, SMP, HDP vagy PVDF festékrendszerek alapanyagaként kerül felhasználásra, kiváló fényegyensúlyt és színegyensúlyt biztosító festett felületet eredményez. Ez különösen fontos olyan termékek esetében, amelyeknek szigorú RAL színegyeztetési követelményeknek kell megfelelniük, ahol már a leghalványabb felületi eltérések is látható színkülönbségeket okozhatnak a gyártási tételként készült termékek között.
Alakíthatósági előnyök a festett termékek gyártása során
A sima felületű horganyzott acélcséve (GI coil) formázhatósági előnyöket kínál, amelyek a festési folyamaton túl is kiterjednek a festett csévek másodlagos alakítási műveleteire. A festés után a csévet általában hengerlőgépekkel alakítják, kivágják vagy behajtják a végső termékformákba, például tetőprofilokba, falpanelekbe vagy háztartási készülékek burkolataiba. A sima felületet létrehozó finomhengerelés (skin-pass) kezelés egyúttal megszünteti az acél alapanyag nyúlási szakaszának megugrását (yield-point elongation), így megakadályozza a nyúlási repedések és a Lüder-sávok képződését az alakítás során. Ezek a felületi hibák – amelyek látható sávként vagy durvább felületként jelennek meg az alakított alkatrészeknél – különösen problémásak a festett felületeken, mivel torzítják a festékréteget, és feszültségkoncentrációkat hoznak létre, amelyek festékréteg-repedést eredményezhetnek. A sima felületű horganyzott acélcsévek (GI coil) és a finomhengereléses (skin-pass) kezelés alkalmazásával a gyártók kisebb hajlítási sugarakat és összetettebb alakítási geometriákat érhetnek el anélkül, hogy kárt tennének a festékréteg integritásában. Ez különösen fontos mélyhúzásos alkalmazásoknál és nagysebességű hengerlő vonalaknál, ahol az anyag minőségének egyenletessége közvetlenül befolyásolja a gyártási kihozatalt és az eszközök élettartamát.
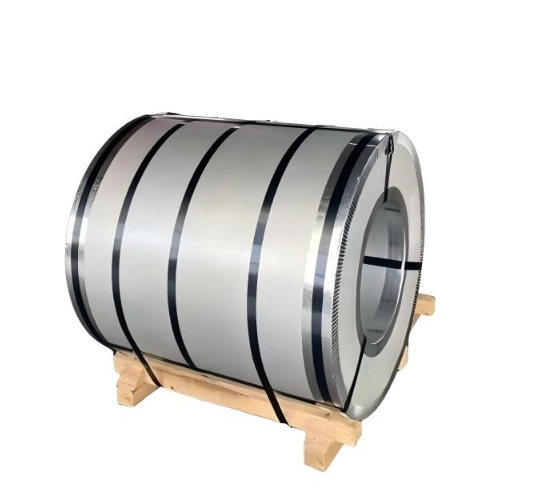
Gyakorlati példa: Sima felületű GI tekercs háztartási készülékek burkolatának gyártásához
Egy dél-amerikai háztartási készülékgyártó vállalat nemrégiben áttért a szokásos, hengerelt felületű, cinkbevonatos tekercsről a sima felületű GI (cinkbevonatos) tekercsre a hűtőszekrények hátoldali paneljeinek gyártásához. Az előző anyag esetében a festék tapadása nem volt egyenletes, és kb. 3 százaléknyi panelnél a festék lehámlott a hajlítási vonalak mentén az alakítás után. A sima felületű, bőrpasszolással kezelt, olajmentes felületű és Z275-es bevonatsúlyú GI tekercsre való áttérés után – amelyet egy olyan szállító biztosított, aki háromszintes minőségellenőrzési rendszert alkalmaz – a festék lehámlásának hibaráta 0,2 százalék alá csökkent. A gyártó azt is jelentette, hogy a megelőző kezeléshez használt vegyszerek fogyasztása 20 százalékkal csökkent, és a bevonóvonal sebessége 12 százalékkal nőtt, mivel a konzisztens felület kevesebb agresszív tisztítást és rövidebb szárítási időt igényelt. Éves 8000 tonna festett tekercs termelési mennyiség mellett ezek a javulások kb. 45 000 dolláros költségmegtakarítást eredményeztek, miközben egyidejűleg javult a termék minősége és csökkentek az ügyfélpanaszok. Ez az eset azt mutatja, hogy a sima felületű GI tekercs festéshez való másodlagos feldolgozásának előnyei nemcsak technikailag mérhetők, hanem kereskedelmi szempontból is jelentősek, így stratégiai anyagválasztásként ajánlható gyártóknak, akik a festett acéltermékek minőségének és költségstruktúrájának optimalizálását célozzák.
Gyakran Ismételt Kérdések
Mi a különbség a festéshez használt bőrpasszolt és nem bőrpasszolt GI tekercs között?
A bőrpasszolt GI tekercs egy enyhe hideg hengerlési folyamaton megy keresztül, amely sima, egyenletes felületet és a nyúlási határpont eltűnését eredményezi. Ennek következtében jobb festékragasztódás, egyenletesebb bevonatvastagság és javult alakíthatóság érhető el a nem bőrpasszolt tekercshez képest, amelynél a húzódási nyomok és a felületi egyenetlenségek megjelenhetnek az alakítás során.
Melyiket válasszam festési alkalmazásokhoz: olajozott vagy nem olajozott GI tekercset?
A festési alkalmazásokhoz erősen ajánlott a nem olajozott GI tekercs, mivel a felületen maradó olaj zavarja a festék ragasztódását, és további zsírtalanítási lépéseket igényel. A nem olajozott, sima felületű GI tekercs közvetlenül a bevonatoló vonal előkezelési szakaszába kerülhet, csökkentve ezzel a feldolgozási időt és a vegyszerek fogyasztását.
Mekkora cinkbevonat-súly optimális a festett GI tekercsnél?
Festett horganyzott acélcsévek esetén általában a Z120–Z275 horganyzott rétegvastagság ajánlott. A pontos választás az alkalmazási környezettől függ: a Z120–Z180 elegendő beltéri vagy enyhe környezetekhez, míg a Z275 kültéri, korrozív vagy partvidéki környezetekhez javasolt, ahol a festékréteg biztosítja a fő védelmet, és a horganyzott réteg másodlagos, áldozati védőfunkciót lát el.
 EN