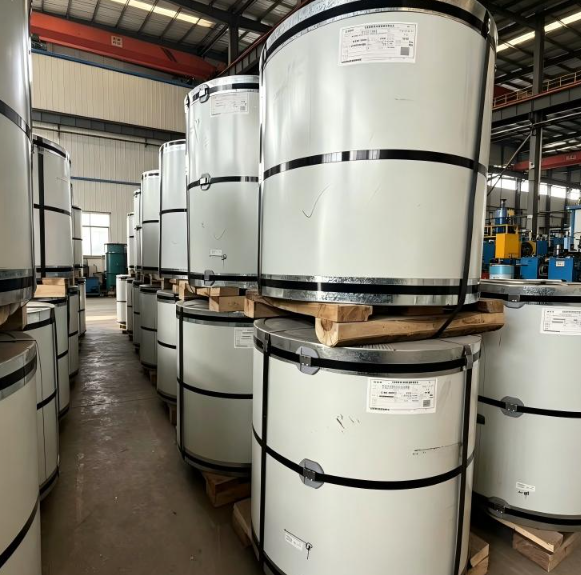
Związek między jakością powierzchni taśmy ocynkowanej (GI) a wydajnością farby
Stan powierzchni taśmy ocynkowanej (GI) jest jednym z najważniejszych czynników decydujących o jakości i trwałości wyrobów malowanych. Gładka taśma ocynkowana, poddana obróbce skin-pass, zapewnia jednolitą, płaską i spójną warstwę cynku, stanowiąc optymalny podkład do malowania oraz dalszej obróbki wtórnej. Związek między jakością powierzchni a właściwościami farby jest dobrze udokumentowany w literaturze dotyczącej technologii pokrywania taśm: nieregularności powierzchni, takie jak rozpryski cynku, wtrącenia popiołu cynkowego oraz niemiarodajny wzór kryształków cynku, powodują lokalne różnice w grubości warstwy farby, co z kolei prowadzi do wcześniejszego uszkodzenia powłoki, niejednorodności barwy oraz obniżenia odporności na korozję. Dla producentów wyrobów stalowych ocynkowanych z przedmalowaniem wybór gładkiej taśmy ocynkowanej jako podstawowego surowca ma bezpośredni wpływ zarówno na wydajność produkcji, jak i na jakość końcowego produktu. Taśma ocynkowana z regularnym wzorem kryształków cynku i poddana obróbce skin-pass, produkowana zgodnie ze standardami ASTM A653 lub JIS G3302, stanowi odniesienie branżowe dla podłoży ocynkowanych gotowych do malowania.
Jak gładka powłoka cynkowana na taśmie zwiększa przyczepność farby
Przyczepność farby zależy w podstawowym stopniu od energii powierzchniowej i topografii podłoża. Gładka taśma GI, która została odpowiednio przetoczona (skin-pass) i poddana obróbce chemicznej, zapewnia spójny profil energii powierzchniowej sprzyjający jednolitemu zwilżaniu warstw gruntu i wykończeniowej. Proces skin-pass, polegający na lekkim zimnym redukowaniu taśmy ocynkowanej, tworzy mikroskopijnie jednolitą powierzchnię o kontrolowanej chropowatości, która mechanicznie zakleszcza się z cząsteczkami farby bez tworzenia makroskopowych nieregularności. Jest to szczególnie istotne dla taśmy GI przeznaczonej do produkcji ocynkowanej stali powlekanej wstępnie, gdzie linia powlekania nanosi grunt i farbę metodą wałkową w wysokich prędkościach. Na gładkiej taśmie GI warstwa gruntu rozprzestrzenia się równomiernie na całej szerokości taśmy, eliminując obszary suchego farbowania oraz skupiska farby, które często występują na chropowatych lub nieregularnych powierzchniach ocynkowanych. Stan powierzchni bez oleju, który zapewniają wysokiej klasy dostawcy, jest również niezbędny, ponieważ pozostałości oleju technologicznego mogą zakłócać przyczepność farby i wymagać dodatkowych etapów odtłuszczania na linii powlekania.
Zmniejszenie przygotowania powierzchni i oszczędności kosztów
Jedną z najważniejszych zalet handlowych blachy cynkowanej wstążkowej o gładkiej powierzchni (GI) w procesach malarskich jest ograniczenie wymagań dotyczących przygotowania powierzchni. Gdy powierzchnia blachy cynkowanej wstążkowej jest gładka i jednolita, proces wstępnego przygotowania w linii malarskiej można uprościć – wymagane są mniej intensywne operacje odtłuszczania, mniejsza liczba etapów chemicznego przygotowania powierzchni oraz krótszy czas przebywania materiału w linii. Dla producentów obsługujących ciągłe linie malarskie wstążkowe przekłada się to bezpośrednio na obniżenie zużycia środków chemicznych, niższe koszty energii elektrycznej potrzebnej do suszenia w piecach oraz zwiększenie prędkości pracy linii. W praktyce blacha cynkowana wstążkowa o gładkiej powierzchni po obróbce skin-pass i w stanie nieolejowanym może zmniejszyć zużycie środków chemicznych stosowanych w procesie wstępnego przygotowania powierzchni o 15–25% w porównaniu do standardowej blachy cynkowanej wstążkowej o powierzchni typu mill-finish. Ponadto ograniczenie konieczności naprawy wad powierzchniowych oraz dokonywania poprawek po malowaniu prowadzi do obniżenia kosztów pracy oraz poprawy ogólnego współczynnika wydajności linii. Dla producentów o wysokiej skali produkcji, przetwarzających rocznie tysiące ton pomalowanej blachy cynkowanej wstążkowej, oszczędności te kumulują się, generując znaczne redukcje kosztów i tym samym poprawiając pozycję konkurencyjną końcowego pomalowanego produktu na rynku.
Korzyści wynikające z jednolitości powłoki i spójności wizualnej
Spójność wizualna jest kluczowym atrybutem jakościowym dla farbowanych taśm ocynkowanych (GI), szczególnie w zastosowaniach takich jak elewacje budynków, panele do sprzętu AGD oraz elementy wykończeniowe pojazdów samochodowych, gdzie wygląd estetyczny ma bezpośredni wpływ na wartość produktu. Gładka powierzchnia taśmy ocynkowanej (GI) przyczynia się do jednolitości warstwy lakieru na dwa sposoby. Po pierwsze, spójna topografia powierzchni zapewnia jednolitą grubość warstwy lakieru na całej szerokości i długości taśmy, zapobiegając wizualnym efektom plamistości oraz zmienności koloru, które występują, gdy farba wypełnia wgłębienia na chropowatej podłożu. Po drugie, brak wad powierzchniowych, takich jak cząstki żużlu czy rozpryski cynku, eliminuje lokalne miejsca cienkiej warstwy lakieru, które są szczególnie narażone na wczesną korozję i wytrzeszczanie („chalking”). Taśma ocynkowana (GI) z regularnym wzorem struktury krystalicznej (spangle) oraz po poddaniu obróbce skin-pass, stosowana jako podłoże dla systemów lakierów PE, SMP, HDP lub PVDF, zapewnia powłokę malarską o wyjątkowej jednolitości połysku i spójności koloru. Jest to szczególnie istotne dla produktów, które muszą spełniać ścisłe wymagania dotyczące dopasowania kolorów według skali RAL, ponieważ nawet subtelne różnice w strukturze powierzchni mogą powodować widoczne różnice kolorystyczne między partiami produkcyjnymi.
Zalety kształtowalności podczas produkcji wyrobów malowanych
Gładka taśma ocynkowana metodą gorącą (GI) oferuje zalety plastyczności, które wykraczają poza sam proces malowania i obejmują operacje wtórnej obróbki plastycznej taśmy po pomalowaniu. Po pomalowaniu taśma jest zazwyczaj formowana walcami, tłoczona lub gięta w końcowe kształty produktu, takie jak profile dachowe, panele ścienne lub obudowy urządzeń AGD. Obróbka skin-pass, która nadaje powierzchni gładkość, eliminuje również rozciąganie przy granicy plastyczności w podłożu stalowym, zapobiegając powstawaniu śladów rozciągania (stretcher strains) i pasów Lüdera podczas kształtowania. Te wady powierzchniowe – widoczne jako pasy lub obszary o zmienionej teksturze na częściach po kształtowaniu – stanowią szczególnie poważny problem w przypadku powierzchni pomalowanych, ponieważ deformują warstwę farby i powodują koncentrację naprężeń, które mogą prowadzić do pęknięcia powłoki. Dzięki zastosowaniu gładkiej taśmy ocynkowanej metodą gorącą (GI) z obróbką skin-pass producenci mogą osiągać mniejsze promienie gięcia oraz bardziej złożone geometrie kształtowania bez zagrożenia integralności warstwy malarskiej. Jest to szczególnie istotne w zastosowaniach wymagających głębokiego tłoczenia oraz na szybkich liniach formowania walcowego, gdzie spójność materiału ma bezpośredni wpływ na wydajność produkcji oraz trwałość narzędzi.
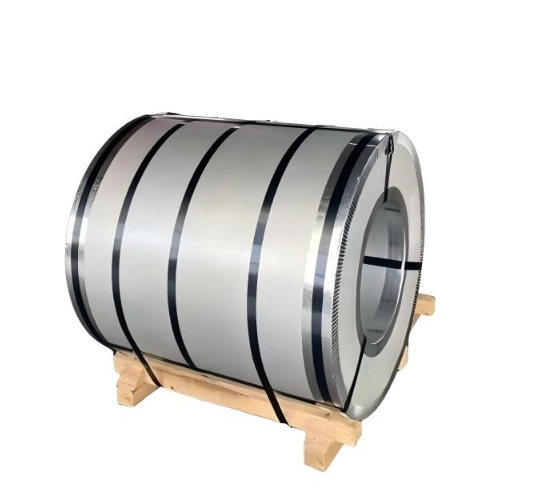
Przypadek praktyczny: cewka GI o gładkiej powierzchni w produkcji paneli do urządzeń AGD
Producent sprzętu AGD w Ameryce Południowej przeszedł niedawno z tradycyjnej blachy cynkowanej w stanie po gorącej przeróbce na blachę cynkowaną o gładkiej powierzchni do produkcji tylnych paneli lodówek. Poprzedni materiał charakteryzował się niestabilnym przyczepieniem farby, a około 3 procent paneli wykazywało odpryskiwanie farby w miejscach gięcia po procesie kształtowania. Po przejściu na blachę cynkowaną o gładkiej powierzchni z obróbką skin-pass, bezolejowaną oraz z masą powłoki Z275 od dostawcy stosującego trzystopniowy system kontroli jakości wskaźnik wadliwości związany z odpryskiwaniem farby spadł poniżej 0,2 procenta. Producent zgłosił również 20-procentowe zmniejszenie zużycia chemikaliów stosowanych w procesie przygotowania powierzchni oraz 12-procentowy wzrost prędkości linii malarskiej, ponieważ jednolita powierzchnia wymagała łagodniejszego czyszczenia i krótszych czasów suszenia. W ramach rocznej produkcji 8 000 ton malowanej blachy te ulepszenia przyniosły oszczędności w wysokości około 45 000 USD, jednocześnie poprawiając jakość produktu i redukując liczba skarg klientów. Przykład ten pokazuje, że zalety blachy cynkowanej o gładkiej powierzchni w procesach malarskich wtórnych są zarówno technicznie mierzalne, jak i komercyjnie istotne, co czyni ją strategicznym wyborem materiałowym dla producentów dążących do zoptymalizowania jakości i struktury kosztów swoich produktów ze stalowych blach malowanych.
Najczęściej zadawane pytania
Jaka jest różnica między taśmą GI z przepuszczaniem przez walcownicę (skin-pass) a taśmą GI bez przepuszczania przez walcownicę (non-skin-pass) w zastosowaniach malarskich?
Taśma GI z przepuszczaniem przez walcownicę poddawana jest lekkiej zimnej redukcji, która tworzy gładką i jednolitą powierzchnię oraz eliminuje wydłużenie przy granicy plastyczności. Dzięki temu uzyskuje się lepsze przyczepienie farby, bardziej jednolitą grubość powłoki oraz poprawę kucia w porównaniu do taśmy GI bez przepuszczania przez walcownicę, która może wykazywać ślady rozciągania (stretcher strains) oraz nieregularności powierzchniowe podczas kształtowania.
Czy wybrać taśmę GI olejoną czy nieolejoną w zastosowaniach malarskich?
W zastosowaniach malarskich zdecydowanie zaleca się stosowanie taśmy GI nieolejonej, ponieważ pozostała na powierzchni warstwa oleju utrudnia przyczepienie farby i wymaga dodatkowych etapów odtłuszczania. Taśma GI nieolejona o gładkiej powierzchni może być bezpośrednio przekazywana do etapu przygotowania powierzchni (pretreatment) na linii malarskiej, co skraca czas przetwarzania i zmniejsza zużycie środków chemicznych.
Jaka jest optymalna masa powłoki cynkowej dla taśmy GI przeznaczonej do malowania?
Dla zastosowań taśmy ocynkowanej malowanej typowe są masy powłoki cynkowej Z120–Z275. Konkretny wybór zależy od środowiska użytkowania końcowego: Z120–Z180 wystarczają w przypadku zastosowań wewnątrz pomieszczeń lub w łagodnym środowisku, natomiast Z275 jest preferowane dla zastosowań na zewnątrz w środowiskach korozyjnych lub przybrzeżnych, gdzie system malarski stanowi główną barierę ochronną, a powłoka cynkowa pełni funkcję dodatkowej ochrony pośredniej (sacrificial protection).
 EN