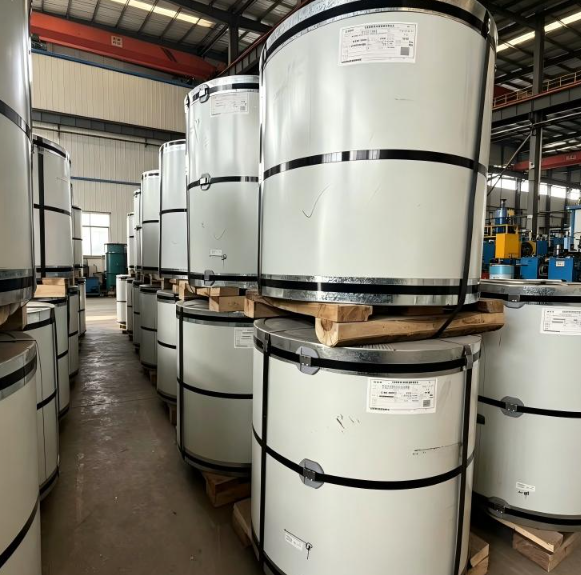
Взаимосвязь между качеством поверхности рулона оцинкованной стали (GI) и эксплуатационными характеристиками краски
Состояние поверхности рулонов оцинкованной стали (GI) является одним из наиболее определяющих факторов, влияющих на качество и долговечность окрашенных изделий. Рулоны GI с гладкой поверхностью, подвергнутые отделочной прокатке (skin-pass), обеспечивают равномерный, плоский и однородный цинковый слой и служат оптимальной основой для окраски и последующей обработки. В литературе по технологии нанесения покрытий на рулоны хорошо задокументирована взаимосвязь между качеством поверхности и характеристиками лакокрасочного покрытия: неровности поверхности, такие как брызги цинка, включения шлака и неоднородный узор кристаллов цинка (спэнгл), вызывают локальные колебания толщины лакокрасочного слоя, что, в свою очередь, приводит к преждевременному разрушению покрытия, несоответствию цвета и снижению коррозионной стойкости. Для производителей предварительно окрашенной оцинкованной стали выбор рулонов GI с гладкой поверхностью в качестве исходной основы напрямую влияет как на эффективность производства, так и на качество конечного продукта. Рулоны GI с регулярным узором кристаллов цинка и отделочной прокаткой, произведённые в соответствии со стандартами ASTM A653 или JIS G3302, представляют собой отраслевой эталон для оцинкованных основ под окраску.
Как гладкая поверхность оцинкованной стальной катушки улучшает адгезию краски
Сцепление краски в первую очередь зависит от поверхностной энергии и топографии основы. Гладкая оцинкованная рулонная сталь (GI), прошедшая правку легким холодным прокатом и химическую обработку, обеспечивает стабильный профиль поверхностной энергии, способствующий равномерному смачиванию слоев грунтовки и финишного покрытия. Процесс правки легким холодным прокатом, при котором оцинкованная полоса подвергается незначительному холодному деформационному упрочнению, формирует микроскопически однородную поверхность с контролируемой шероховатостью, обеспечивающую механическое сцепление с молекулами краски без образования макроскопических неровностей. Это особенно важно для оцинкованной рулонной стали (GI), предназначенной для производства предварительно окрашенной оцинкованной стали, где линия нанесения покрытия наносит грунтовку и краску методом валкового нанесения на высоких скоростях. На гладкой оцинкованной рулонной стали грунтовочный слой равномерно распределяется по всей ширине полосы, устраняя сухие участки и скопления краски, которые часто возникают на шероховатых или неровных оцинкованных поверхностях. Также крайне важно, чтобы поверхность не содержала масла — качественные поставщики обеспечивают именно такое состояние поверхности, поскольку остаточное прокатное масло может нарушить адгезию краски и потребовать дополнительных операций обезжиривания на линии нанесения покрытия.
Снижение затрат на подготовку поверхности
Одним из наиболее значимых коммерческих преимуществ оцинкованной рулонной стали с гладкой поверхностью (GI) для окрасочных операций является снижение требований к подготовке поверхности. Когда поверхность рулона GI гладкая и однородная, процесс предварительной обработки на линии нанесения покрытия можно упростить: требуется менее интенсивное обезжиривание, меньшее количество химических стадий обработки и сокращение времени пребывания материала на линии. Для производителей, использующих непрерывные линии нанесения покрытия на рулоны, это напрямую означает снижение расхода химикатов, уменьшение энергозатрат на сушильные печи и повышение скорости работы линии. На практике гладкая рулонная сталь GI с финишной прокаткой (skin-pass) и без смазки может снизить расход химикатов на предварительную обработку на 15–25 % по сравнению со стандартной оцинкованной рулонной сталью с заводской отделкой. Кроме того, сокращение потребности в устранении поверхностных дефектов и подкраске после окраски снижает трудозатраты и повышает общий выход годной продукции на линии. Для крупных производителей, перерабатывающих ежегодно тысячи тонн окрашенной рулонной стали GI, такие экономии суммируются в существенное снижение себестоимости, что улучшает конкурентные позиции конечного окрашенного продукта на рынке.
Преимущества равномерного нанесения покрытия и визуальной согласованности
Визуальная согласованность является критически важным качественным параметром для окрашенных рулонов оцинкованной стали (GI), особенно в таких областях применения, как фасады зданий, панели бытовой техники и автомобильные декоративные элементы, где эстетический вид напрямую влияет на ценность продукта. Ровная поверхность рулонов оцинкованной стали способствует однородности покрытия двумя способами. Во-первых, постоянный рельеф поверхности обеспечивает равномерную толщину лакокрасочного слоя по всей ширине и длине рулона, предотвращая визуальную пятнистость и цветовые отклонения, возникающие при стекании краски в углубления неровных оснований. Во-вторых, отсутствие поверхностных дефектов, таких как частицы шлака и брызги цинка, устраняет локальные участки с пониженной толщиной покрытия, которые подвержены преждевременной коррозии и выцветанию. Рулоны оцинкованной стали с регулярным кристаллическим узором (spangle) и последующей обработкой прокаткой (skin-pass) в качестве основы для лакокрасочных систем PE, SMP, HDP или PVDF обеспечивают окрашенную поверхность с превосходной однородностью глянца и цвета. Это особенно важно для изделий, которые должны соответствовать строгим требованиям к цветовому соответствию по стандарту RAL, поскольку даже незначительные различия в состоянии поверхности могут вызывать заметные цветовые расхождения между партиями продукции.
Преимущества формообразования при производстве окрашенных изделий
Гладкая оцинкованная стальная лента с покрытием GI обладает преимуществами в формовании, которые выходят за рамки самого процесса окраски и распространяются на вторичные операции формовки уже окрашенной ленты. После окраски лента обычно подвергается гибке на роликовых станках, штамповке или изгибу для получения конечных форм изделий, таких как профили для кровли, стеновые панели или корпуса бытовой техники. Термообработка «скин-пасс», обеспечивающая гладкую поверхность, также устраняет явление удлинения при пределе текучести в стальном основании, что предотвращает образование следов растяжения («стрикер-стрейн») и полос Людера при формовке. Эти дефекты поверхности, проявляющиеся в виде видимых полос или участков шероховатости на формованных деталях, особенно критичны для окрашенных поверхностей, поскольку они нарушают целостность красочного слоя и создают зоны концентрации напряжений, способные привести к растрескиванию покрытия. Применение гладкой оцинкованной ленты GI с термообработкой «скин-пасс» позволяет производителям достигать меньшего радиуса изгиба и реализовывать более сложные геометрические формы при формовке без ущерба для целостности красочного слоя. Это особенно ценно для глубокой вытяжки и высокоскоростных линий роликовой формовки, где однородность материала напрямую влияет на выход годной продукции и срок службы инструмента.
Практический пример: оцинкованная стальная лента с гладкой поверхностью при производстве панелей для бытовой техники
Производитель бытовой техники в Южной Америке недавно перешел от стандартной оцинкованной рулонной стали с матовой поверхностью на рулонную сталь с гладкой поверхностью (GI) для производства задних панелей холодильников. Ранее используемый материал демонстрировал нестабильное сцепление краски: примерно у 3 % панелей после формовки наблюдалось отслаивание краски в местах изгиба. После перехода на рулонную сталь GI с гладкой поверхностью, обработанную прокаткой на стане тонкого выравнивания (skin-pass), без смазки и с массой цинкового покрытия Z275 от поставщика, применяющего трехуровневый контроль качества, доля брака из-за отслаивания краски снизилась до менее чем 0,2 %. Кроме того, производитель сообщил о снижении расхода химических реагентов для предварительной обработки на 20 % и увеличении скорости линии нанесения покрытия на 12 %, поскольку однородная поверхность требует менее агрессивной очистки и более короткого времени сушки. При годовом объеме производства окрашенной рулонной стали 8 000 тонн эти улучшения позволили достичь экономии около 45 000 долларов США при одновременном повышении качества продукции и сокращении жалоб со стороны клиентов. Данный кейс демонстрирует, что преимущества рулонной стали GI с гладкой поверхностью для последующей окраски являются как технически измеримыми, так и коммерчески значимыми, что делает ее стратегическим выбором материала для производителей, стремящихся оптимизировать качество и себестоимость своей окрашенной стальной продукции.
Часто задаваемые вопросы
В чем разница между рулонами оцинкованной стали с проходом через калибровочные валки и без него для последующей окраски?
Рулон оцинкованной стали с проходом через калибровочные валки подвергается легкой холодной прокатке, в результате которой формируется гладкая и однородная поверхность и устраняется удлинение при достижении предела текучести. Это обеспечивает лучшую адгезию краски, более равномерную толщину покрытия и повышенную формоустойчивость по сравнению с рулоном без прохода через калибровочные валки, который при штамповке может демонстрировать растяжимые дефекты («стрийки») и неровности поверхности.
Какой вариант следует выбрать — смазанный или несмазанный рулон оцинкованной стали для окраски?
Для окраски настоятельно рекомендуется использовать несмазанный рулон оцинкованной стали, поскольку остаточное масло на поверхности ухудшает адгезию краски и требует дополнительных операций обезжиривания. Несмазанный рулон оцинкованной стали с гладкой поверхностью может сразу поступать на стадию предварительной обработки в линии нанесения покрытия, что сокращает время обработки и расход химикатов.
Какой вес цинкового покрытия является оптимальным для окрашиваемого рулона оцинкованной стали?
Для окрашенных рулонов оцинкованной стали обычно рекомендуются массы цинкового покрытия Z120–Z275. Конкретный выбор зависит от условий эксплуатации: для внутренних или умеренных условий достаточно массы покрытия Z120–Z180, а для наружного применения в агрессивных или прибрежных условиях предпочтительна масса Z275, поскольку в этом случае окрасочная система обеспечивает основную защиту, а цинковое покрытие выполняет функцию вторичной жертвенной защиты.
 EN