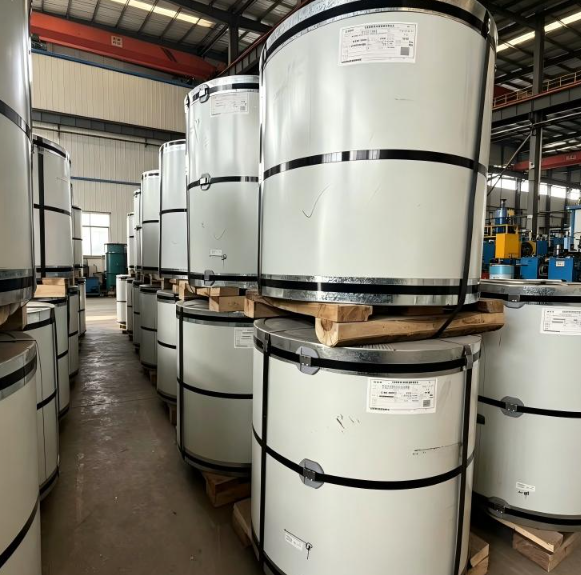
Vzťah medzi kvalitou povrchu rolovaného pozinkovaného plechu (GI) a výkonom farby
Stav povrchu cievky z pozinkovanej ocele (GI) je jedným z najrozhodujúcich faktorov pri určovaní kvality a životnosti náterových výrobkov. Hladká povrchová cievka z pozinkovanej ocele, ktorá prešla úpravou povrchu (skin-pass), čím vznikol rovný, plochý a rovnomerný pozinkový vrstva, poskytuje optimálny podklad pre náter a ďalšie sekundárne spracovanie. Význam vzťahu medzi kvalitou povrchu a výkonom náteru je dobre zdokumentovaný v literatúre týkajúcej sa technológie náteru cievok: povrchové nerovnosti, ako napríklad rozstrekovaný zinok, nečistoty vo forme škváry alebo nerovnomerné štruktúry zinkových kryštálov, spôsobujú lokálne odchýlky v hrúbke náterovej vrstvy, čo vedie k predčasnému poškodeniu náteru, nejednotnosti farby a zníženej odolnosti voči korózii. Pre výrobcov prednáterovaných výrobkov z pozinkovanej ocele má výber hladkej povrchovej cievky z pozinkovanej ocele ako východiskového materiálu priamy vplyv na efektivitu výrobného procesu aj na kvalitu konečného výrobku. Cievka z pozinkovanej ocele s pravidelnou štruktúrou zinkových kryštálov a úpravou povrchu (skin-pass), vyrobená v súlade so štandardmi ASTM A653 alebo JIS G3302, predstavuje priemyselný štandard pre pozinkované podklady pripravené na náter.
Ako hladký povrch GI cievky zvyšuje priľnavosť farby
Adhézia náteru základne závisí od povrchovej energie a topografie podkladu. Hladký povrchový GI kotúč, ktorý bol správne podrobený procesu skin-pass a chemickému ošetreniu, poskytuje konzistentný profil povrchovej energie, ktorý podporuje rovnaké smáčanie vrstiev základného náteru a vrchného náteru. Proces skin-pass, pri ktorom sa galvanizovaný pás ľahko studenou valcovaním redukuje, vytvára mikroskopicky rovnaký povrch s kontrolovanou drsnosťou, ktorý mechanicky zaisťuje vzájomné prepojenie s molekulami náteru bez vzniku makroskopických nerovností. Toto je obzvlášť dôležité pre GI kotúče určené na výrobu prednáterovaného galvanizovaného ocele, kde sa základný náter a náter aplikujú na natieracej linke valcovým nanášaním pri vysokých rýchlostiach. Na hladkom povrchu GI kotúča sa vrstva základného náteru rovnomerne rozšíri cez celú šírku pásu, čím sa eliminujú suché miesta a hromadenie náteru, ktoré sa bežne vyskytujú na drsných alebo nerovných galvanizovaných povrchoch. Tiež je nevyhnutný stav povrchu bez oleja, ktorý poskytujú kvalitní dodávatelia, keďže zvyškový valcovací olej môže ovplyvniť adhéziu náteru a vyžadovať dodatočné odmašťovacie kroky na natieracej linke.
Zníženie prípravy povrchu a úspory nákladov
Jednou z najvýznamnejších komerčných výhod hladkého povrchu GI cievky pre lakovacie operácie je zníženie požiadaviek na prípravu povrchu. Keď je povrch GI cievky hladký a rovnaký, proces predúpravy na lakovacej linky sa dá zjednodušiť, pričom je potrebné menej agresívne odmašťovanie, menej stupňov chemického ošetrenia a kratšie doby pôsobenia na linke. Pre výrobcov, ktorí prevádzkujú kontinuálne linky na povrchové lakované cievky, to priamo znamená zníženie spotreby chemikálií, nižšie náklady na energiu pre sušiace pece a zvýšenie rýchlosti linky. V praxi hladká GI cievka s povrchovou úpravou skin-pass a bez oleja môže znížiť spotrebu chemikálií pre predúpravu o 15 až 25 percent v porovnaní so štandardnou galvanizovanou cievkou s povrchom po valcovaní. Navyše znížená potreba opravy povrchových defektov a dobarvovania po lakovani vedie k nižším pracovným nákladom a zvyšuje celkovú výťažnosť linky. Pre výrobcov s vysokým objemom, ktorí spracovávajú tisíce ton lakovaných GI cievok ročne, sa tieto úspory zhromažďujú a vytvárajú významné zníženie nákladov, čo zlepšuje konkurencieschopnosť finálneho lakovaného výrobku na trhu.
Výhody rovnakosti povlaku a vizuálnej konzistencie
Vizuálna konzistencia je kritickým kvalitným atribútom pre natierané produkty z pozinkovanej oceľovej pásy (GI), najmä v aplikáciách, ako sú fasády budov, panelové prvky spotrebných elektrických výrobkov a automobilové výšlapné prvky, kde estetický vzhľad priamo ovplyvňuje hodnotu výrobku. Hladký povrch pozinkovanej oceľovej pásy (GI) prispieva k rovnostnosti náteru dvoma spôsobmi. Po prvé, konzistentná povrchová topografia zabezpečuje rovnakú hrúbku náterového filmu po celej šírke a dĺžke pásy, čím sa predchádza vizuálnej mramorovitosti a farebnej nerovnomernosti, ktorá vzniká, keď farba vtiekne do povrchových stĺpikov na drsných podkladoch. Po druhé, neprítomnosť povrchových defektov, ako sú častice škváry a rozstrekovaný zinok, eliminuje lokálne tenšie miesta náteru, ktoré sú zraniteľné voči skorému korózii a vysypávaniu. Pozinkovaná oceľová páska (GI) s pravidelným štvorhranným vzorom (spangle) a povrchovou úpravou skin-pass, použitá ako podklad pre nátery PE, SMP, HDP alebo PVDF, vytvára natieraný povrch s vynikajúcou rovnosťou lesku a farebnou konzistenciou. To je obzvlášť dôležité pre výrobky, ktoré musia spĺňať prísne požiadavky na farebné zhodovanie podľa systému RAL, kde už aj jemné povrchové odchýlky môžu spôsobiť viditeľné farebné rozdiely medzi jednotlivými výrobnými šaržami.
Výhody tvárnosti počas výroby natieraných výrobkov
Hladký povrchový GI kotúč ponúka výhody tvarovateľnosti, ktoré sa rozširujú nielen na samotný proces natierania, ale aj na sekundárne tvárnice operácie, ktorým podlieha natieraný kotúč. Po natieraní sa kotúč zvyčajne tvári valcovým tvárením, štampovaním alebo ohýbaním do konečných tvarov výrobkov, ako sú profilované kroviny, stenové panely alebo pouzdrá spotrebičov. Úprava povrchu tzv. skin-pass, ktorá vytvára hladký povrch, zároveň odstraňuje predĺženie pri dolnom medzi klzu v oceľovom podklade, čím sa zabráni vzniku stretcherových trhliniek a Luderových pásov počas tvárania. Tieto povrchové defekty, ktoré sa prejavujú ako viditeľné pásy alebo nerovné oblasti na tvárnených súčastiach, sú obzvlášť problematické na natieraných povrchoch, pretože deformujú náterovú vrstvu a vytvárajú miesta zvýšeného napätia, ktoré môžu viesť k praskaniu povlaku. Použitím hladkého povrchového GI kotúča s úpravou povrchu tzv. skin-pass môžu výrobcovia dosiahnuť menšie polomery ohýbania a zložitejšie tvárnice geometrie bez ohrozenia integrity náterovej vrstvy. To je obzvlášť cenné pre aplikácie hlbokého ťahania a vysokorýchlostné linky valcového tvárenia, kde konzistencia materiálu priamo ovplyvňuje výnos výroby a životnosť nástrojov.
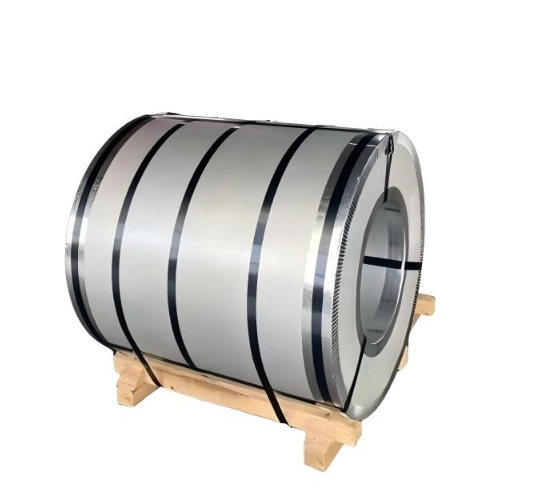
Praktický prípad: Hladká povrchová GI cievka pri výrobe panelov pre spotrebné elektronické zariadenia
Výrobca spotrebných elektrických spotrebičov v Južnej Amerike nedávno prešiel od štandardného galvanizovaného plechu s mliečnym povrchom na hladký povrchový GI plech pre výrobu zadných panelov chladničiek. Predchádzajúci materiál vykazoval nejednotnú adhéziu farby, pričom približne 3 percentá panelov po tvárnení vykazovalo odštiepovanie farby pozdĺž línov ohýbania. Po prechode na hladký povrchový GI plech s úpravou skin-pass, bezolejovým povrchom a hmotnostnou vrstvou zinku Z275 od dodávateľa, ktorý uplatňuje trojstupňový systém kontroly kvality, sa podiel výrobkov s defektom odštiepovania farby znížil na menej ako 0,2 percenta. Výrobca tiež uviedol zníženie spotreby chemikálií na predúpravu o 20 percent a zvýšenie rýchlosti natieracej linky o 12 percent, pretože konzistentný povrch vyžadoval menej agresívne čistenie a kratšie doby sušenia. Pri ročnom objeme výroby 8 000 ton natieraneho plechu tieto zlepšenia generovali približne 45 000 USD úspor, zároveň sa zvýšila kvalita výrobkov a znížil počet sťažností zákazníkov. Tento prípad ukazuje, že výhody hladkého povrchového GI plechu pre sekundárne natieranie sú nielen technicky merateľné, ale aj komerčne významné, čo ho robí strategickou materiálovou voľbou pre výrobcov, ktorí sa snažia optimalizovať kvalitu a nákladovú štruktúru svojich výrobkov z natieranej ocele.
Často kladené otázky
Aký je rozdiel medzi GI cievkou s povrchovou úpravou a bez povrchovej úpravy pre náškovanie?
GI cievka s povrchovou úpravou prechádza ľahkým procesom studeného zužovania, ktorý vytvára hladký a rovný povrch a odstraňuje predĺženie pri dolnom mezníku klzu. Výsledkom je lepšia adhézia nášku, rovnomernejšia hrúbka povlaku a zlepšená tvárnosť v porovnaní s GI cievkou bez povrchovej úpravy, ktorá môže počas tvárnenia vykazovať stresové praskliny a nerovnosti povrchu.
Mali by ste pre náškovanie zvoliť olejovanú alebo neolejovanú GI cievku?
Pre náškovacie aplikácie sa výrazne odporúča neolejovaná GI cievka, pretože zvyškový olej na povrchu narušuje adhéziu nášku a vyžaduje dodatočné degreingové kroky. Neolejovaná hladká GI cievka môže ísť priamo do etapy predúpravy na natieracej linky, čím sa skracuje doba spracovania a spotreba chemikálií.
Aká je optimálna hmotnosť zinkového povlaku pre natieranú GI cievku?
Pre aplikácie natieranej oceľovej cievky s pozinkovaním sa zvyčajne odporúčajú hmotnosti pozinkového povlaku Z120 až Z275. Konkrétna voľba závisí od prostredia konečného použitia: pre vnútorné alebo mierne prostredia je postačujúca hodnota Z120 až Z180, zatiaľ čo pre vonkajšie aplikácie v korozívnom alebo pobrežnom prostredí sa uprednostňuje Z275, pričom náterový systém poskytuje primárnu ochranu a pozinkový povlak slúži ako sekundárna ochrana prostredníctvom žrtvovania.
 EN