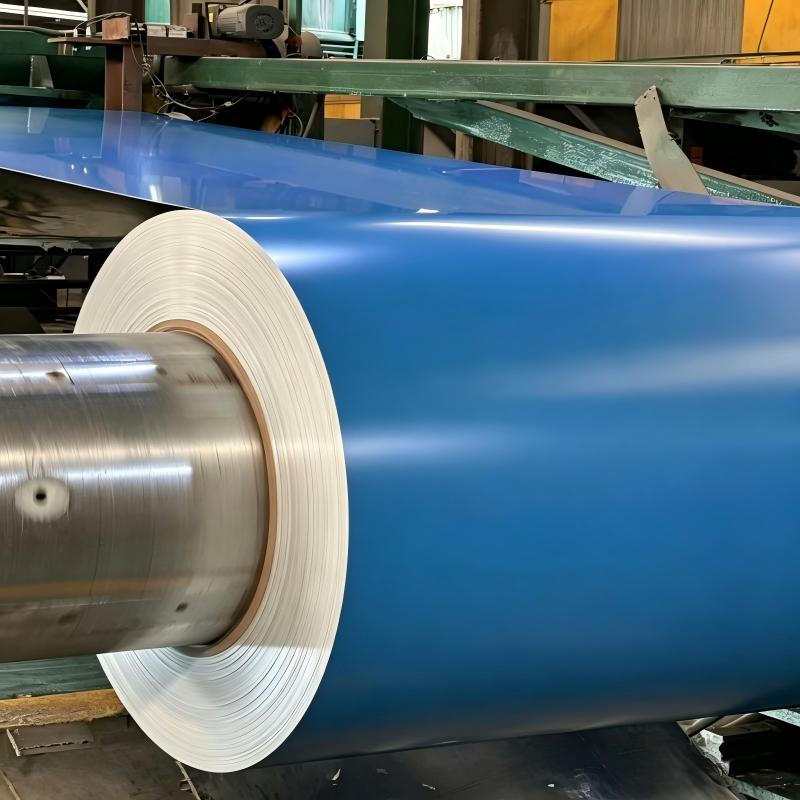
Porozumění procesu přizpůsobení barvy rolovaného ocelového plechu s barevným povlakem
Přizpůsobení povrchové barvy ocelového pásku s barevným povlakem je vícestupňový proces, který kombinuje chemické inženýrství, přesnou technologii nášlapného povlaku a barvovou vědu. Cesta od surového pozinkovaného nebo pozinko-hliníkového podkladu po dokončený individuální ocelový pás PPGI s konkrétní barvou zahrnuje předúpravu povrchu, aplikaci základního nátěru, nášlapné nanášení vrchního nátěru a vysokoteplotní tepelné tuhnutí. Každá fáze musí být přesně řízena, aby byla dosažena požadovaná barva, úroveň lesku a povrchová struktura stanovená zákazníkem. Pro výrobce a distributory, kteří potřebují ocelový pás s barevným povlakem v nestandardních barvách pro architektonické projekty, výrobu domácích spotřebičů nebo značkovací účely, je pochopení tohoto procesu přizpůsobení nezbytné pro účinnou komunikaci požadavků se dodavateli a pro ověření, že dodaný výrobek odpovídá očekáváním. Možnost volného přizpůsobení ocelového pásku s barevným povlakem poskytuje zakázникům flexibilitu při shodě barev korporátní identity, splnění specifikací architektonického návrhu a odlišení svých výrobků na konkurenčních trzích.
Systém barev RAL a mezinárodní standardy pro shodu barev
Systém barev RAL je nejrozšířenějším standardem pro shodu barev v celosvětovém průmyslu plechů z pozinkované oceli s barevným povlakem a poskytuje standardizovaný katalog více než 200 klasických barev a 1 600 návrhových barev. Pokud zákazník zadá individuální objednávku pozinkovaného ocelového plechu s barevným povlakem (PPGI), odkazuje dodavatel na kód RAL, aby připravil přesnou směs nátěru potřebnou k dosažení požadované barvy. Mezi běžné barvy RAL pro pozinkovaný ocelový plech s barevným povlakem patří např. RAL 9003 (signál bílá) pro panelové části spotřebičů, RAL 3005 (víno červená) pro střešní plechy, RAL 5005 (signál modrá) pro fasádní obklady a RAL 9006 (bílá hliníková) pro průmyslové aplikace. Proces shody barev zahrnuje spektrofotometrické porovnání barevného vzorku zákazníka s barevným testovacím panelem dodavatele, přičemž přijatelný rozdíl barev je obvykle stanoven jako hodnota Delta E rovná se 1,5 nebo méně. U zákazníků, kteří vyžadují barvy mimo systém RAL, mohou dodavatelé také shodovat barvy podle systému Pantone, BS (britský standard) nebo podle vlastních fyzických vzorků, avšak tyto možnosti mohou vyžadovat delší dobu pro formulaci a minimální množství objednávky. Dodavatel, který udržuje komplexní barevnou knihovnu a nabízí přizpůsobení barev podle systému RAL pro individuální pozinkované ocelové plechy s barevným povlakem (PPGI), umožňuje zákazníkům dosáhnout přesné shody barev napříč více výrobními šaržemi, což je klíčové pro rozsáhlé projekty, kde je barevná konzistence viditelná pro konečné uživatele.
Výběr systému nátěru: možnosti PE, SMP, HDP a PVDF
Volba systému nátěru je stejně důležitá jako samotná barva, protože určuje odolnost, odolnost vůči UV záření a zachování lesku barevně povlakované ocelové cívky během její životnosti. Ve výrobě speciálně vyrobených ocelových cívek PPGI se používají čtyři hlavní typy nátěrových chemií. Modifikovaný polyester (PE) je standardní volbou, která nabízí dobré udržení barvy a cenovou efektivitu pro obecné aplikace s předpokládanou životností 10 až 15 let. Silikonem modifikovaný polyester (SMP) poskytuje zvýšenou odolnost vůči teplu a lepší udržení barvy, což jej činí vhodným pro oblasti s vysokou intenzitou slunečního záření. Polyester s vysokou trvanlivostí (HDP) prodlužuje odolnost vůči povětrnostním vlivům na více než 20 let a je tak ideální pro architektonické aplikace v mírných klimatických podmínkách. Polyvinylidendifluorid (PVDF) představuje prémiovou možnost s výjimečnou odolností vůči UV záření, vynikajícím udržením barvy a odolností proti vzniku moučnatého povlaku, která může přesahovat 25 let i v agresivních venkovních prostředích. Systém nátěru také ovlivňuje dosažitelnou škálu barev, protože nátěry PVDF mají mírně odlišnou kompatibilitu pigmentů ve srovnání s nátěry PE. U objednávek speciálně vyrobených ocelových cívek PPGI by si zakazníci měli stanovit jak barvu RAL, tak systém nátěru a s dodavatelem probrat, zda je požadovaná barva s danou nátěrovou chemií dosažitelná. Celková tloušťka nátěru se obvykle pohybuje v rozmezí 20 až 35 mikronů pro vrchní nátěr a 5 až 8 mikronů pro základní nátěr, zatímco záložní nátěr má tloušťku 8 až 15 mikronů pro korozní ochranu a estetickou rovnováhu.
Možnosti přizpůsobení povrchové struktury a povrchové úpravy
Kromě barvy lze povrchovou texturu ocelového pásku s barevným povlakem přizpůsobit konkrétním estetickým a funkčním požadavkům. Standardní možnosti povrchové úpravy zahrnují lesklý, pololesklý, matný a rýhovaný povrch, každý z nich nabízí odlišné vizuální i hmatové vlastnosti. Lesklé povrchy, obvykle měřené v rozmezí 60 až 80 jednotek lesku, poskytují odrazivý povrch, který zvyšuje živost barvy, avšak mohou lépe odhalovat povrchové nedostatky. Matné povrchy, s hodnotou lesku 10 až 25 jednotek, nabízejí sofistikovaný vzhled, který skrývá drobné povrchové vady a snižuje odrazy světla v architektonických aplikacích. Rýhované a reliéfní povrchy dodávají povrchu individuálního ocelového pásku PPGI hmatovou dimenzi a vytvářejí vzory napodobující štuk, kůži nebo geometrické tvary. Tyto strukturované povrchy také přinášejí praktické výhody, jako je zlepšená odolnost proti poškrábání a snížená viditelnost stopy po manipulaci během dopravy a montáže. U ocelového pásku s barevným povlakem používaného v prostředích s vysokou provozní zátěží nebo v průmyslových aplikacích lze na barevnou vrstvu nanést antipotiskový povlak, aby se zachoval vzhled při manipulaci. Výběr povrchové textury by měl být koordinován s barvovým systémem, protože některé textury vyžadují specifické formulace nátěrových hmot, aby byl dosažen požadovaný vizuální efekt a zároveň byla zachována integrita povlaku během tvarovacích operací.
Technické parametry ovlivňující barevnou konzistenci
Dosahování konzistentní barvy u více výrobních šarží individuálně vyrobených ocelových pásků s povlakem PPGI vyžaduje přesnou kontrolu několika technických parametrů po celou dobu procesu povlakování. Teplota vypalování, obvykle mezi 210 a 240 °C u systémů na bázi polyethylenu (PE) a mezi 250 a 280 °C u systémů na bázi polyvinylidendifluoridu (PVDF), musí být udržována v úzkém rozmezí, neboť nedostatečné vypalování vede k měkkým povlakům s nízkou odolností proti poškrábání, zatímco převypalování způsobuje žlutnutí a ztrátu lesku. Rychlost linky, která se pohybuje v rozmezí 15 až 60 metrů za minutu v závislosti na konfiguraci povlakovací linky, ovlivňuje dobu pobytu pásu v peci pro vypalování a musí být přizpůsobena tloušťce pásu a specifikaci nátěru. Stejnoměrnost tloušťky povlaku se řídí přesnou regulací válců a řízením viskozity, přičemž odchylky jsou udržovány v rozmezí ±2 mikrometry, aby byla zajištěna konzistentní barvová vzhled. Environmentální faktory v povlakovací továrně, včetně relativní vlhkosti vzduchu a teploty okolí, mohou rovněž ovlivnit rychlost odpařování rozpouštědel a konečný vývoj barvy. Dodavatelé, kteří zavádějí třístupňový systém kontroly kvality a používají pece pro vypalování s blízkým infračerveným zářením s více zónami, dokáží udržovat přísnější tolerance barvové konzistence a vyrábět ocelové pásky s barevným povlakem, které splňují náročné požadavky architektonického barvového shodování napříč výrobními šaržemi trvajícími týdny či měsíce.
Praktický případ: Přizpůsobení barvy pro komerční stavební projekt
Obchodní vývojář nemovitostí ve Střední Asii potřeboval 80 tun speciálně vyrobeného ocelového pásku s povlakem PPGI v netypické bronzové barvě (RAL 8011) s matným povrchem a lakovým systémem PVDF pro obklad vnějších stěn dvanáctipatrové kancelářské budovy. Technická specifikace projektu vyžadovala, aby všechny panely z barevně povlakovaného ocelového pásku, vyrobené ve třech samostatných výrobních šaržích během čtyřměsíčního období, odpovídaly navzájem s odchylkou barvy Delta E maximálně 1,0, aby nedošlo k viditelnému rozdílu barev na fasadě budovy. Vývojář dosáhl konzistentní shody barev ve všech třech šaržích prostřednictvím přímé spolupráce se dodavatelem, který disponoval rozsáhlou knihovnou barev RAL a provozoval nepřerušovanou povlakovací linku s řízením vytvrzování v několika zónách. Dodavatel před každou výrobní šarží poskytl vzorky barevně povlakovaných panelů ke schválení a ke každé dodávce přiložil zprávu o měření rozdílu barev. Lakový systém PVDF zajistil, že bronzová barva zachovala svůj původní vzhled i za intenzivního UV záření v dané oblasti – po 18 měsících od instalace nebyla zaznamenána žádná měřitelná změna barvy. Tento případ ukazuje, že úspěšná individualizace barevně povlakovaného ocelového pásku vyžaduje nejen správnou specifikaci barvy, ale také dodavatele s technickou schopností udržet konzistenci napříč více výrobními šaržemi. Dodavatelé s osvědčenými povlakovacími provozy, rozsáhlými knihovnami barev a robustními systémy kontroly kvality jsou nejlépe postaveni k dodání individuálně vyrobeného ocelového pásku s povlakem PPGI, který splňuje přísné barevné požadavky architektonických a brandingových aplikací.
Často kladené otázky
Jaké je minimální množství objednávky pro PPGI ocelovou cívku v přizpůsobené barvě?
U standardních barev RAL s lakovými systémy PE je minimální množství objednávky obvykle 10 tun. U přizpůsobených barev, které vyžadují novou formulaci laku, nebo u premiálních lakových systémů, jako je PVDF, může být minimální množství objednávky 20 až 25 tun kvůli nákladům na nastavení laku a čištění linky mezi změnami barev.
Jak dlouho trvá výroba objednávky ocelové lakované cívky v přizpůsobené barvě?
U standardních barev RAL, které jsou již součástí barevné knihovny dodavatele, trvá výroba obvykle 10 až 14 dní. U zcela nových přizpůsobených barev, které vyžadují spektrofotometrické porovnání a schválení zkušebních panelů, se k tomuto času přidá 5 až 7 dní na formulaci barvy a potvrzení zákazníkem před zahájením výroby.
Můžu si před objednáním velkého množství vyžádat fyzický vzorek barvy?
Ano, renomovaní dodavatelé poskytují vzorové panely, obvykle o rozměru 150 × 150 mm, pro schválení barvy a povrchové úpravy ještě před sériovou výrobou. Tyto vzorky je třeba vyhodnotit jak za denního světla, tak za umělého osvětlení, aby bylo zajištěno, že plech z barevně povlakované oceli splňuje požadavky projektu na barvu za všech podmínek pozorování.
 EN