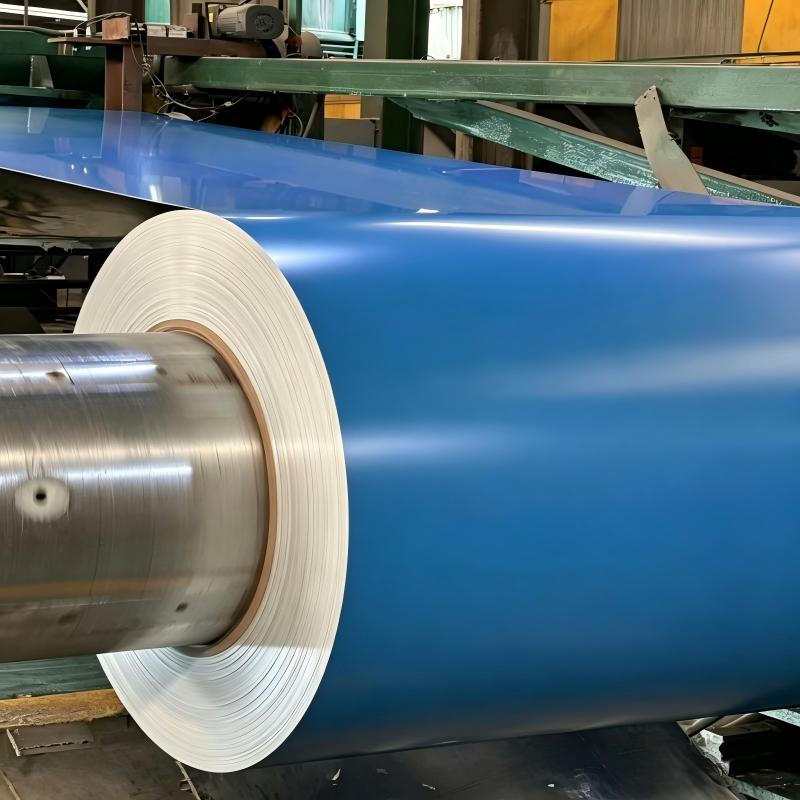
Comprensión del proceso de personalización del color para la bobina de acero recubierta de color
Personalizar el color de la superficie de la bobina de acero recubierto de color es un proceso de varias etapas que combina ingeniería química, tecnología de recubrimiento de precisión y ciencia del color. El proceso desde un sustrato galvanizado o de galvalume crudo hasta una bobina de acero PPGI terminada y personalizada con un color específico implica el tratamiento previo de la superficie, la aplicación de imprimación, el recubrimiento superior mediante rodillos y la curación a alta temperatura. Cada etapa debe controlarse con precisión para lograr el color, el nivel de brillo y la textura superficial especificados por el comprador. Para los fabricantes y distribuidores que necesitan bobinas de acero recubierto de color en tonos no estándar para proyectos arquitectónicos, fabricación de electrodomésticos o fines de marca, comprender este proceso de personalización resulta esencial para comunicar eficazmente los requisitos a los proveedores y verificar que el producto entregado cumpla con las expectativas. La posibilidad de personalizar libremente la bobina de acero recubierto de color otorga a los compradores la flexibilidad necesaria para ajustarse a los colores de identidad corporativa, cumplir con las especificaciones de diseño arquitectónico y diferenciar sus productos en mercados competitivos.
Sistema de Colores RAL y Normas Internacionales de Coincidencia de Colores
El sistema de colores RAL es el estándar de coincidencia de colores más utilizado a nivel mundial en la industria de bobinas de acero recubiertas con pintura, ofreciendo un catálogo estandarizado de más de 200 colores clásicos y 1.600 colores de diseño. Cuando un comprador especifica un pedido personalizado de bobinas de acero PPGI, el proveedor se refiere al código RAL para formular la mezcla exacta de pintura necesaria para lograr el color deseado. Algunos colores RAL comunes para bobinas de acero recubiertas con pintura son el RAL 9003 (blanco señal) para paneles de electrodomésticos, el RAL 3005 (rojo vino) para láminas de cubierta, el RAL 5005 (azul señal) para revestimientos de muros y el RAL 9006 (aluminio blanco) para aplicaciones industriales. El proceso de coincidencia de colores implica una comparación espectrofotométrica entre la muestra de color del comprador y el panel de prueba pintado por el proveedor, siendo la diferencia de color aceptable habitualmente especificada como un valor Delta E de 1,5 o menos. Para los compradores que requieren colores fuera del sistema RAL, los proveedores también pueden igualar colores Pantone, BS (Norma Británica) o muestras físicas personalizadas, aunque esto puede requerir un tiempo adicional de formulación y cantidades mínimas de pedido. Un proveedor que mantiene una biblioteca de colores exhaustiva y ofrece personalización RAL para bobinas de acero PPGI a medida permite a los compradores lograr una coincidencia precisa de colores en múltiples lotes de producción, lo cual resulta fundamental en proyectos a gran escala donde la coherencia cromática es visible para los usuarios finales.
Selección del sistema de pintura: opciones PE, SMP, HDP y PVDF
La elección del sistema de pintura es tan importante como el color en sí, ya que determina la durabilidad, la resistencia a los rayos UV y la retención de brillo de la bobina de acero recubierto de color durante su vida útil. En la producción personalizada de bobinas de acero PPGI se utilizan cuatro químicas principales de pintura. El poliéster modificado (PE) es la opción estándar, que ofrece una buena estabilidad del color y eficiencia de costos para aplicaciones generales con una vida útil esperada de 10 a 15 años. El poliéster modificado con silicona (SMP) proporciona una mayor resistencia al calor y retención del color, siendo adecuado para regiones con alta radiación solar. El poliéster de alta durabilidad (HDP) extiende el rendimiento frente a la intemperie a más de 20 años, lo que lo convierte en la opción ideal para aplicaciones arquitectónicas en climas moderados. El fluoruro de polivinilideno (PVDF) representa la opción premium, con una excepcional resistencia a los rayos UV, retención del color y resistencia al polvo blanco (chalk resistance), que puede superar los 25 años incluso en entornos exteriores agresivos. El sistema de pintura también afecta el rango de colores alcanzable, ya que los recubrimientos PVDF tienen una compatibilidad ligeramente distinta con los pigmentos comparada con los sistemas PE. Para pedidos personalizados de bobinas de acero PPGI, los compradores deben especificar tanto el color RAL como el sistema de pintura, y consultar con el proveedor si el color deseado es factible con la química de pintura seleccionada. El espesor total del recubrimiento suele oscilar entre 20 y 35 micras para la capa superior y entre 5 y 8 micras para la imprimación, con un recubrimiento posterior de 8 a 15 micras para protección contra la corrosión y equilibrio estético.
Opciones de personalización de la textura y el acabado de la superficie
Más allá del color, la textura superficial de la bobina de acero recubierto de color se puede personalizar para cumplir requisitos estéticos y funcionales específicos. Las opciones estándar de acabado incluyen acabados brillantes, semibrillantes, mate y rugosos, cada uno con características visuales y táctiles distintas. Los acabados brillantes, que normalmente miden entre 60 y 80 unidades de brillo, ofrecen una superficie reflectante que realza la vivacidad del color, aunque pueden evidenciar más fácilmente las imperfecciones superficiales. Los acabados mates, con valores de brillo entre 10 y 25 unidades, aportan una apariencia sofisticada que oculta pequeñas imperfecciones superficiales y reduce el deslumbramiento en aplicaciones arquitectónicas. Las texturas rugosas y en relieve añaden dimensión táctil a la superficie personalizada de la bobina de acero PPGI, creando patrones que pueden imitar el estuco, el cuero o diseños geométricos. Estos acabados texturizados también ofrecen beneficios prácticos, como una mayor resistencia a los arañazos y una menor visibilidad de las marcas ocasionadas por el manejo durante el transporte y la instalación. Para la bobina de acero recubierto de color utilizada en entornos de alto tráfico o industriales, se pueden aplicar recubrimientos antihuellas sobre la capa de color para mantener su apariencia durante el manejo. La elección de la textura superficial debe coordinarse con el sistema de pintura, ya que algunas texturas requieren formulaciones específicas de pintura para lograr el efecto visual deseado sin comprometer la integridad del recubrimiento durante las operaciones de conformado.
Parámetros técnicos que afectan la coherencia del color
Lograr un color uniforme en múltiples series de producción de bobinas de acero PPGI personalizadas requiere un control preciso de varios parámetros técnicos durante todo el proceso de recubrimiento. La temperatura de curado, que suele oscilar entre 210 y 240 °C para sistemas PE y entre 250 y 280 °C para PVDF, debe mantenerse dentro de un margen estrecho, ya que un curado insuficiente produce recubrimientos blandos con mala resistencia a los arañazos, mientras que un curado excesivo provoca amarilleamiento y pérdida de brillo. La velocidad de la línea, que varía entre 15 y 60 metros por minuto según la configuración de la línea de recubrimiento, afecta al tiempo de permanencia en el horno de curado y debe ajustarse según el espesor de la banda y la especificación de la pintura. La uniformidad del espesor del recubrimiento se controla mediante el ajuste preciso de los rodillos y la gestión de la viscosidad, manteniendo las variaciones dentro de ±2 micrómetros para garantizar una apariencia cromática constante. Los factores ambientales en la instalación de recubrimiento, como la humedad y la temperatura ambiente, también pueden influir en las tasas de evaporación de los disolventes y en el desarrollo final del color. Los proveedores que implementan un sistema de control de calidad de tres niveles y utilizan hornos de curado por infrarrojos cercanos con múltiples zonas pueden mantener tolerancias más estrictas de consistencia cromática, produciendo bobinas de acero con recubrimiento de color que cumplen con los exigentes requisitos arquitectónicos de coincidencia cromática en lotes de producción que abarcan semanas o meses.
Caso práctico: coincidencia personalizada de colores para un proyecto de edificio comercial
Un desarrollador de bienes raíces comerciales en Asia Central necesitaba 80 toneladas métricas de bobinas de acero PPGI personalizadas en un color bronce a medida (RAL 8011), con acabado mate y sistema de pintura PVDF para el revestimiento exterior de fachada de un edificio de oficinas de 12 plantas. La especificación del proyecto exigía que todos los paneles de bobina de acero recubierta de color, fabricados en tres lotes de producción separados durante un período de cuatro meses, coincidieran dentro de una diferencia de color Delta E de 1,0 para evitar variaciones visibles de color en la fachada del edificio. Al colaborar directamente con un proveedor que mantenía una biblioteca exhaustiva de colores RAL y operaba una línea continua de recubrimiento con control de curado por zonas múltiples, el desarrollador logró una coincidencia de color consistente en los tres lotes. El proveedor suministró paneles de prueba para la verificación del color antes de cada serie de producción e incluyó informes de medición de la diferencia de color con cada envío. El sistema de pintura PVDF garantizó que el color bronce conservara su apariencia original incluso bajo la intensa exposición a la radiación UV de la región, sin desviación de color medible tras 18 meses de instalación. Este caso demuestra que la personalización exitosa de bobinas de acero recubiertas de color requiere no solo una especificación adecuada del color, sino también un proveedor con la capacidad técnica para mantener la consistencia en múltiples series de producción. Los proveedores con operaciones de recubrimiento consolidadas, bibliotecas completas de colores y sólidos sistemas de control de calidad están mejor posicionados para entregar bobinas de acero PPGI personalizadas que cumplan con los rigurosos requisitos de color de aplicaciones arquitectónicas y de marca.
Preguntas frecuentes
¿Cuál es la cantidad mínima de pedido para bobinas de acero PPGI con color personalizado?
Para los colores RAL estándar con sistemas de pintura PE, la cantidad mínima de pedido suele ser de 10 toneladas. Para colores personalizados que requieren una nueva formulación de pintura o para sistemas de pintura premium como PVDF, la cantidad mínima de pedido puede ser de 20 a 25 toneladas debido al costo de la preparación de la pintura y de la limpieza de la línea entre cambios de color.
¿Cuánto tiempo se tarda en producir un pedido de bobina de acero recubierta de color personalizado?
Para los colores RAL estándar ya incluidos en la biblioteca de colores del proveedor, la producción suele tardar entre 10 y 14 días. Para colores personalizados totalmente nuevos que requieren ajuste espectrofotométrico y aprobación de paneles de prueba, se deben añadir de 5 a 7 días para la formulación del color y la confirmación por parte del cliente antes de iniciar la producción.
¿Puedo solicitar una muestra física del color antes de realizar un pedido a granel?
Sí, los proveedores de confianza proporcionan paneles de muestra, normalmente de 150 por 150 milímetros, para la aprobación del color y el acabado antes de la producción en masa. Estas muestras deben evaluarse tanto bajo luz natural diurna como bajo iluminación artificial para garantizar que la bobina de acero con recubrimiento de color cumpla con los requisitos de color del proyecto en todas las condiciones de visualización.
 EN