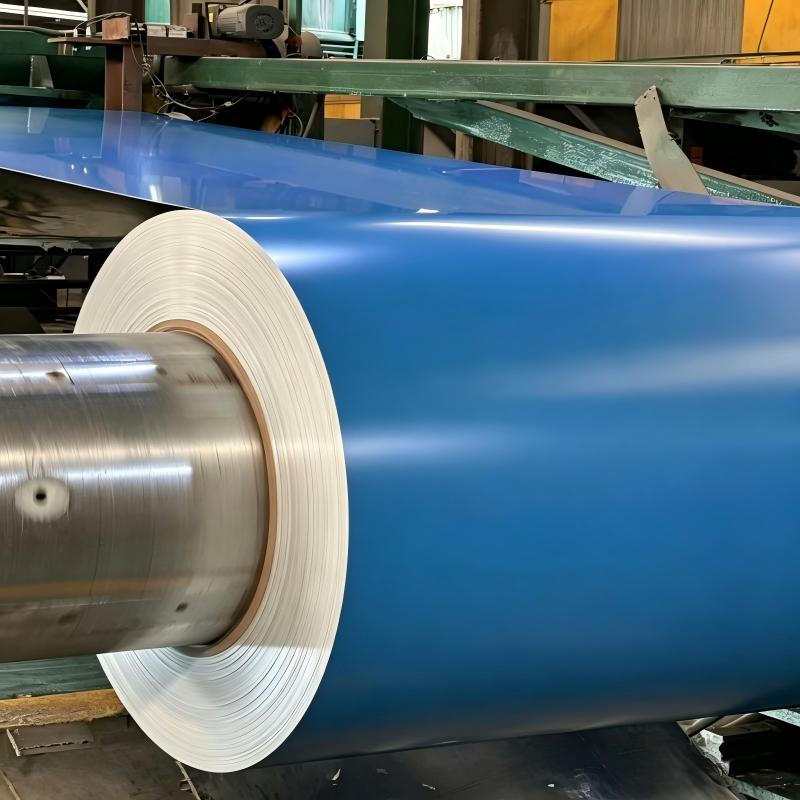
Түсү боялган болат ордунун түсүн өзгөртүү процессин түшүнүү
Түстүү чыбыт катарынын бетинин түсүн өзгөртүү – химиялык инженердик, так боялган технология жана түс илими биригип турган көп сатылуу процесс. Гальванизделген же галвалюм негизден белгилүү түстөгү PPGI чыбыт катарына айлануу үчүн бетти даярдоо, биринчи катмарды бояо, жогорку катмарды роллер менен бояо жана жогорку температурада кургатуу сатылары өтөт. Башкача айтканда, сатылардын ар бири түс, жылтырлык деңгээли жана беттин текстурасын иштетүүчү тарабынан так таандалган талаптарга ылайык контролго алынат. Архитектуралык долбоорлор, бытовая техника чыгаруу же бренддик максаттар үчүн стандарттык эмес түстөгү түстүү чыбыт катарын талап кылган өндүрүүчүлөр жана дистрибьюторлор үчүн бул өзгөртүү процессин түшүнүү – поставщиктерге талаптарды түз түрдө берүү жана жеткирилген продуктун талаптарга ылайык экендигин текшерүү үчүн маанилүү. Түстүү чыбыт катарын эркин өзгөртүү мүмкүнчүлүгү сатып алуучуларга корпоративдик идентитеттин түстөрүнө ылайыкташтыруу, архитектуралык долбоорлордун талаптарына ылайыкташтыруу жана конкуренттүү рыноктордо өз продукттарын айырмалоо мүмкүнчүлүгүн берет.
RAL Түс Системасы жана Эл аралык Түс Үйлэштирилүү Стандарттары
RAL түс системасы – глобалдуу түстүү болгон челик катушкалардын өнөрөсүндө эң кеңири колдонулган түс үйлэштирилүү стандарты, ал 200дөн ашык классикалык жана 1600 түстүү дизайн түстөрүнүн стандартташтырылган каталогун камтыйт. Ал эми сатып алуучу өзүнчө PPGI челик катушкасын буйрутканда, поставщик талап кылынган түсгө жетишүү үчүн так боёк карышын даярдоо үчүн RAL кодун колдонот. Түстүү болгон челик катушкалары үчүн кеңири колдонулган RAL түстөрүнүн ичинде: RAL 9003 (сигнал ак түс) – бытовая техника панелдерине, RAL 3005 (шампань кызыл түс) – чатыр жалбырактарына, RAL 5005 (сигнал көк түс) – стеналардын сырткы жабынына жана RAL 9006 (ак алюминий түсү) – өнөрөсүлүк колдонулуштарга. Түс үйлэштирилүү процесси сатып алуучунун түс үлгүсү менен поставщиктин боёлгон сыноо панелинин спектрофотометриялык салыштырылышынан турат; жолугуучу түс айырмачылыгы адатта Delta E мааниси 1,5 же андан төмөн көрсөтүлөт. RAL системасынан тышкы түстөрдү талап кылган сатып алуучулар үчүн поставщиктер Pantone, BS (Британия стандарты) же өзүнчө физикалык үлгүлөрдү да үйлэштире алат, бирок бул учурда кошумча формула даярдоо убактысы жана минималдуу буйрутма көлөмү талап кылынат. Толук түс китебин сактап, өзүнчө PPGI челик катушкалары үчүн RAL түсүн үйлэштирип берген поставщик сатып алуучуларга түс туташтыгын көп санда өндүрүш партиялары боюнча так үйлэштирип берүүгө мүмкүндүк түзөт, бул түс туташтыгы аягындагы колдонуучуларга көрүнүп турган ири масштабдагы долбоорлор үчүн өтө маанилүү.
Боялган система тандау: PE, SMP, HDP жана PVDF варианттары
Боялган темир-челик катушкасынын түсүн тандау гана эмес, боялган темир-челик катушкасынын кызматташтык мөөртү боюнча төзүмдүүлүгүн, УФ-каршылыгын жана жаркырактык сакталышын аныктаган боялган система да ошончолук маанилүү. Өзгөртүлгөн полиэфир (PE) – бул стандарттык вариант, ал жалпы колдонулуштуу талаптар үчүн жакшы түс тургузулушун жана баасын жакшыртат, кызматташтык мөөртү 10–15 жылдык болот. Силикон менен өзгөртүлгөн полиэфир (SMP) – бул жогорку күн нуруна чыдамдуулугун жана түс сакталышын жакшыртат, башкача айтканда, жогорку күн нуруна чыдамдуу аймактарга ыңгайлуу. Жогорку төзүмдүүлүктү камсыз кылган полиэфир (HDP) – бул атмосфералык шарттарга чыдамдуулугун 20 жылдан ашык убакытка чейин узартат, ошондуктан орточо климатта архитектуралык колдонулуштарга идеалдуу. Поливинилдифторид (PVDF) – бул премиум-деңгээлдеги вариант, ал иске турган сырткы шарттарда дагы 25 жылдан ашык убакытка чейин өтө жогорку УФ-каршылыгын, түс сакталышын жана чопурланууга каршылыгын камсыз кылат. Боялган система түстүн диапазонун да таасир этет, анткени PVDF боялган системалары PE системаларынан айрым пигменттерге үйлэшүүсүнөн айырмаланат. Өзгөчө PPGI темир-челик катушкасын тапшырганда, сатып алуучулар RAL түсүн жана боялган системаны белгилөөлөрү керек, а такташылары менен тандаган түсүн талап кылынган боялган химиялык состав менен иштеп чыгаруу мүмкүнчүлүгүн талкуулоо керек. Жалпысынан жогорку катмардын жалпы калыңдыгы 20–35 микрон, ал эми грунттун калыңдыгы 5–8 микрон болот; коррозияга каршылык жана көрүнүштүк баланс үчүн арткы катмардын калыңдыгы 8–15 микрон болот.
Беттин түзүлүшү жана аягында иштетүү ыкмалары
Түс тургузганын тышында, түс менен жабылган темир катуу оролмосунун бетинин текстурасы белгилүү эстетикалык жана функционалдык талаптарга ылайык өзгөртүлүшү мүмкүн. Стандарттык жабылуу варианттарына жаркырак, жаркырак эмес, матта жана жыгылган текстуралар кирет; алардын ар бири өзүнчө көрүнүш жана тактильдик өзгөчөлүктөрүн берет. Жаркырак жабылуулар, адатта, 60–80 жаркырак бирдигинде өлчөнөт, алар түстүн чачырангычтыгын жогорулатат, бирок беттеги кемчиликтерди көрүнүштүрөт. Матта жабылуулар, 10–25 жаркырак бирдигинде, минималдуу беттик кемчиликтерди жашырат жана архитектуралык колдонулуштарда жаркыраңкылыкты азайтат. Жыгылган жана рельефдүү текстуралар PPGI темир катуу оролмосунун индивидуалдуу бетине тактильдик өлчөм кошот жана штукатурка, терис же геометриялык дизайндарды имитациялоочу үлгүлөр түзөт. Бул текстуралуу жабылуулар практикалык пайдада да берет: сызаттарга каршы туруктуулуктун жогорулашы жана ташуу жана орнотуу убактысында иштеп турган адамдардын издеринин көрүнбөөсү. Көп кыймылдагы же өнөрөсөлдүк ортода колдонулган түс менен жабылган темир катуу оролмосу үчүн түс катмарынын үстүнөн иштеп турган адамдардын издерин сактоо үчүн анти-баш бармақ (anti-fingerprint) жабылуу колдонулат. Беттин текстурасын тандаанын боюнча тандоо боян системасы менен координацияланышы керек, анткени кээ бир текстуралар келечекте формалоо операцияларында катмардын бүтүндүгүн сактап, келегилүү көрүнүштү алуу үчүн белгилүү боян формулаларын талап кылат.
Түс түрлүүлүгүнө таасир этүүчү техникалык параметрлер
PPGI болот тасмасынын бир нече өндүрүш циклында бирдей түс алуу үчүн чыгымдын бардык этаптарында бир нече техникалык параметрлерди так түрдө контролдоо талап кылынат. Кургатуу температурасы, PE системалары үчүн адатта 210–240 градус Цельсий, ал эми PVDF үчүн 250–280 градус Цельсий диапазонунда болот; бул температура жакшы сызатка каршылык көрсөтпөгөн жумшак чыгымдардын пайда болушунан сактаганы үчүн, аны тар диапазондо сактоо зарыл; ал эми температуранын ашып кетиши түстүн саргыланышына жана жылтыштыктын жоголушуна алып келет. Сызыктын ылдамдыгы — чыгымдын линиясынын конфигурациясына жараша 15–60 метр/минут диапазонунда болот; бул кургатуу печинде тасманын болгон убакыттын узундугун таасир этет жана тасманын калыңдыгы менен боёк спецификациясына туура келүү талап кылынат. Чыгымдын калыңдыгынын бирдигин так роллердин орнотулушу жана вязкостун башкаруу аркылуу контролдоого алынат; айырмалануулар түс түзүлүшүнүн бирдигин камсыз кылуу үчүн ±2 микрон ичинде сакталат. Чыгымдын цехинде жалпы шарттар — мисалы, айланадагы ылажыт жана температура — да эрүүчүлөрдүн буулануу чоозу жана акыркы түс түзүлүшүнө таасир этет. Үч деңгээлдүү сапат контролу системасын ишке ашырган жана көп зоналуу жакын инфракызыл кургатуу печиндерин колдонгон поставщиктер түс түзүлүшүнүн толеранттуулугун катуураак сактай алат жана архитектуралык талаптарга ылайык, апталар же айлар боюнча өндүрүлгөн партияларда түс түзүлүшүнүн бирдигин камсыз кылган түсү боёлгон болот тасмасын чыгарат.
Практикалык иш: Коммерциялык имарат проектине өзгөчө түс таңдау
Борбордук Азиядагы коммерциялык жерге тиешелүү өнөрөсөнүн өнүктүрүүчүсү 12 катарлуу офис бинасынын сырткы кабыргасында колдонуу үчүн 80 метрик тонна PPGI болот тасмасын, RAL 8011 (бронз) түсүндөгү өзгөчөлүгү бар, маттык жалытма жана PVDF боёк системасы менен жабдылган тасмаларды талап кылган. Бул долбоордун техникалык шарттарында бардык боёлгон болот тасмаларын, төрт ай ичинде үч айрым өндүрүш партиясында чыгарылган, бинанын фасадында көрүнүп турган түс таасирин болдуруу үчүн Delta E 1,0 ичинде турушу талап кылылган. Толук RAL түс китебине ээ болгон жана көп зоналуу кургатуу контролдунун орнотулган үзгүлтүз боёк линиясын иштетип жүргөн поставщик менен туура иштеп, өнүктүрүүчү үч партия боюнча түстүн бирдейлигин камсыз кылган. Поставщик ар бир өндүрүш циклине чейин түс ылайыктуулугунун сынамаларын тастыктоо үчүн берген, ар бир жүктөмгө түс айырмачылыгын өлчөөгө тийиштүү документтерди кошуп берген. PVDF боёк системасы бронз түсүнүн баштапкы көрүнүшүн аймактагы күчтүү УФ салынышында да сактап калуусун камсыз кылган, жөнгөтүлгөннөн кийин 18 ай ичинде түстүн өзгөрүшүнүн өлчөөсү мүмкүн болгон эмес. Бул учур PPGI болот тасмаларын түс боюнча өзгөртүүнүн ийгиликтүү ишке ашырылуусу үчүн не түс талаптарын, не түс бирдейлигин бир нече өндүрүш цикли боюнча сактап калуу үчүн техникалык мүмкүнчүлүктөрү бар поставщикти талап кылгандыгын көрсөтөт. Архитектуралык жана бренддик колдонулуштар үчүн так түс талаптарын кошумча талап кылган PPGI болот тасмаларын тапшыруу үчүн орнотулган боёк ишканалары, толук түс китеби жана надёждуу сапат контролдунун системалары бар поставщиктер өзгөчөлүгү бар тасмаларды тапшырууга эң жакшы шарттарга ээ.
Жи frequently берилген суроолор
PPGI болот тасмасынын өзгөртүлгөн түсү үчүн минималдуу буйрутуу көлөмү канча?
PE боёк системалары менен стандарттык RAL түстөр үчүн минималдуу буйрутуу көлөмү адатта 10 тонна. Жаңы боёк формуласын талап кылган же PVDF сыяктуу премиум боёк системалары үчүн өзгөртүлгөн түстөрдүн MOQ боёк орнотуу жана түс өзгөртүлгөндө линияны тазалоо чыгымдарына байланыштуу 20–25 тонна болушу мүмкүн.
Өзгөртүлгөн түстөгү боёлгон болот тасмасын буйрутуу үчүн канча убакыт керек?
Жеткизүүчүнүн түс каталогунда баштан эле бар стандарттык RAL түстөр үчүн өндүрүш адатта 10–14 күн ичинде аяктайт. Спектрофотометриялык тактап түс табуу жана сынама панелдин расмий тастыктоосун талап кылган жаңы өзгөртүлгөн түстөр үчүн өндүрүш башталганга чейин түс формуласын даярдоо жана клиенттин расмий тастыктоосу үчүн 5–7 күн кошулат.
Чоң көлөмдөгү буйрутуну бергенден мурун физикалык түс үлгүсүн талап кылууга болобу?
Ооба, ишенимдүү поставщиктер түс жана жылтырдын расмий бекемделуусун үчүн чоң өндүрүштөн мурун 150х150 миллиметрлик үлгүлөрдү камсыз кылат. Бул үлгүлөр түс коатталган темир катуу орду проекттин бардык көрүү шарттарында түс талаптарына туура келгенин текшерүү үчүн табигый күндүзгү жарык жана жасалма жарык шарттарында бааланышы керек.
 EN