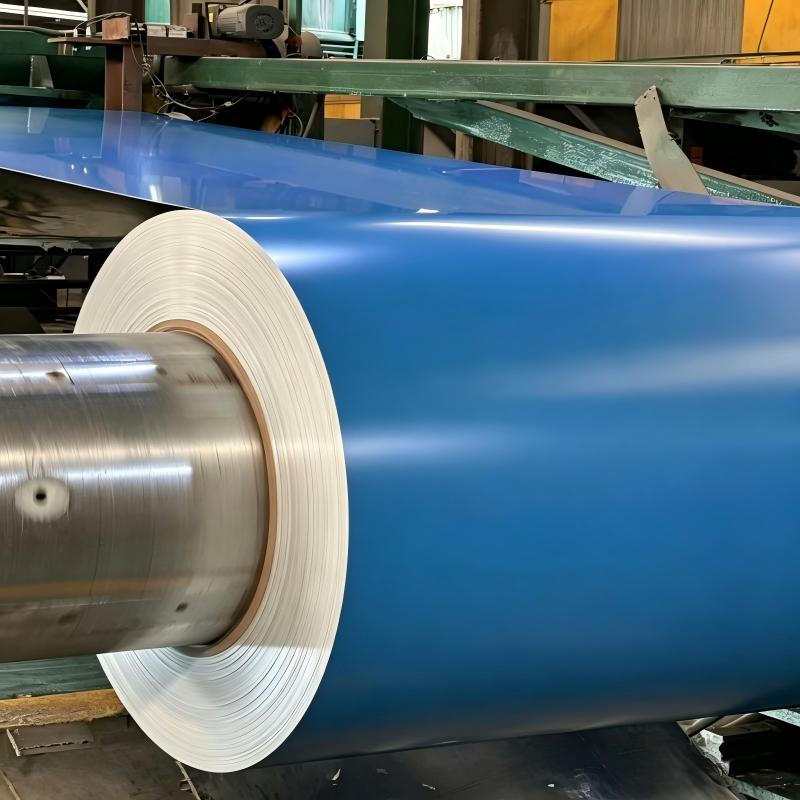
Memahami Proses Penyesuaian Warna untuk Koil Baja Berlapis Warna
Menyesuaikan warna permukaan kumparan baja berlapis warna merupakan proses bertahap yang menggabungkan rekayasa kimia, teknologi pelapisan presisi, dan ilmu warna. Perjalanan dari substrat baja galvanis atau galvalume mentah hingga kumparan baja PPGI jadi dengan warna spesifik melibatkan perlakuan awal permukaan, aplikasi lapisan dasar (primer), pelapisan rol lapisan atas (topcoat), serta pemanasan suhu tinggi untuk pengeringan. Setiap tahap harus dikendalikan secara presisi guna mencapai warna target, tingkat kilap, dan tekstur permukaan sesuai spesifikasi pembeli. Bagi produsen dan distributor yang membutuhkan kumparan baja berlapis warna dalam warna non-standar untuk proyek arsitektur, manufaktur peralatan rumah tangga, atau tujuan branding, memahami proses penyesuaian ini sangat penting agar dapat menyampaikan kebutuhan secara efektif kepada pemasok serta memverifikasi bahwa produk yang dikirim memenuhi harapan. Kemampuan menyesuaikan kumparan baja berlapis warna secara bebas memberikan fleksibilitas bagi pembeli untuk mencocokkan warna identitas korporat, mematuhi spesifikasi desain arsitektur, serta membedakan produk mereka di pasar yang kompetitif.
Sistem Warna RAL dan Standar Pencocokan Warna Internasional
Sistem warna RAL merupakan standar pencocokan warna yang paling luas digunakan di industri global coil baja berlapis warna, menyediakan katalog terstandarisasi yang mencakup lebih dari 200 warna klasik dan 1.600 warna desain. Ketika pembeli menentukan pesanan khusus coil baja PPGI, pemasok merujuk pada kode RAL untuk meracik campuran cat yang tepat guna mencapai warna target. Warna RAL umum yang digunakan pada coil baja berlapis warna antara lain RAL 9003 (putih sinyal) untuk panel peralatan rumah tangga, RAL 3005 (merah anggur) untuk lembaran atap, RAL 5005 (biru sinyal) untuk pelapis dinding, serta RAL 9006 (aluminium putih) untuk aplikasi industri. Proses pencocokan warna melibatkan perbandingan spektrofotometrik antara sampel warna milik pembeli dan panel uji berlapis cat milik pemasok, dengan selisih warna yang dapat diterima biasanya ditetapkan sebagai nilai Delta E sebesar 1,5 atau kurang. Bagi pembeli yang membutuhkan warna di luar sistem RAL, pemasok juga mampu mencocokkan warna Pantone, BS (British Standard), atau sampel fisik khusus, meskipun hal ini mungkin memerlukan waktu formulasi tambahan dan kuantitas pemesanan minimum. Pemasok yang memiliki perpustakaan warna lengkap serta menawarkan penyesuaian warna RAL untuk pesanan khusus coil baja PPGI memungkinkan pembeli mencapai pencocokan warna yang presisi di seluruh lot produksi—suatu faktor krusial dalam proyek berskala besar di mana konsistensi warna terlihat jelas oleh pengguna akhir.
Pilihan Sistem Cat: Opsi PE, SMP, HDP, dan PVDF
Pemilihan sistem cat sama pentingnya dengan warna itu sendiri, karena menentukan ketahanan, ketahanan terhadap sinar UV, dan retensi kilap lapisan warna pada gulungan baja berlapis cat selama masa pakai operasionalnya. Empat jenis kimia cat utama digunakan dalam produksi gulungan baja PPGI khusus. Poliester termodifikasi (PE) merupakan pilihan standar yang menawarkan stabilitas warna yang baik serta efisiensi biaya untuk aplikasi umum dengan masa pakai yang diperkirakan 10 hingga 15 tahun. Poliester termodifikasi silikon (SMP) memberikan ketahanan panas dan retensi warna yang lebih tinggi, sehingga cocok untuk wilayah dengan intensitas radiasi matahari tinggi. Poliester berketahanan tinggi (HDP) memperpanjang kinerja tahan cuaca hingga lebih dari 20 tahun, menjadikannya ideal untuk aplikasi arsitektural di iklim sedang. Polivinilidena fluorida (PVDF) merupakan pilihan premium dengan ketahanan UV, retensi warna, dan ketahanan terhadap pengelupasan (chalk resistance) yang luar biasa—bahkan dapat melebihi 25 tahun di lingkungan luar ruangan yang ekstrem. Sistem cat juga memengaruhi rentang warna yang dapat dicapai, karena lapisan PVDF memiliki kompatibilitas pigmen yang sedikit berbeda dibandingkan sistem PE. Untuk pesanan gulungan baja PPGI khusus, pembeli harus menentukan baik kode warna RAL maupun sistem cat, serta berdiskusi dengan pemasok mengenai ketersediaan warna target dengan kimia cat yang diinginkan. Ketebalan total lapisan umumnya berkisar antara 20 hingga 35 mikron untuk lapisan atas (topcoat) dan 5 hingga 8 mikron untuk lapisan dasar (primer), dengan lapisan belakang (back coat) sebesar 8 hingga 15 mikron guna perlindungan terhadap korosi serta keseimbangan estetika.
Pilihan Kustomisasi Tekstur dan Permukaan
Selain warna, tekstur permukaan gulungan baja berlapis warna dapat disesuaikan untuk memenuhi kebutuhan estetika dan fungsional tertentu. Pilihan lapisan standar meliputi kilap tinggi (glossy), semi-kilap (semi-glossy), matte, dan bertekstur kerut (wrinkle), masing-masing menawarkan karakteristik visual dan taktil yang khas. Lapisan kilap tinggi, umumnya diukur pada 60 hingga 80 unit kilap, memberikan permukaan reflektif yang meningkatkan kecerahan warna, namun dapat menampilkan ketidaksempurnaan permukaan lebih jelas. Lapisan matte, dengan nilai kilap 10 hingga 25 unit, menghadirkan tampilan elegan yang menyamarkan cacat permukaan kecil serta mengurangi silau dalam aplikasi arsitektural. Tekstur kerut dan timbul menambah dimensi taktil pada permukaan gulungan baja PPGI khusus, menciptakan pola-pola yang dapat meniru stuko, kulit, atau desain geometris. Lapisan bertekstur ini juga memberikan manfaat praktis, seperti peningkatan ketahanan terhadap goresan serta pengurangan visibilitas bekas pegangan selama transportasi dan pemasangan. Untuk gulungan baja berlapis warna yang digunakan di lingkungan dengan lalu lintas tinggi atau industri, lapisan anti-jamur sidik jari (anti-fingerprint) dapat diterapkan di atas lapisan warna guna mempertahankan penampilannya selama proses penanganan. Pemilihan tekstur permukaan harus diselaraskan dengan sistem cat, karena beberapa tekstur memerlukan formulasi cat khusus agar mencapai efek visual yang diinginkan sekaligus menjaga integritas lapisan selama operasi pembentukan.
Parameter Teknis yang Mempengaruhi Konsistensi Warna
Mencapai konsistensi warna yang seragam pada beberapa kali produksi gulungan baja PPGI khusus memerlukan pengendalian presisi terhadap sejumlah parameter teknis selama proses pelapisan. Suhu pengeringan, yang biasanya berkisar antara 210 hingga 240 derajat Celsius untuk sistem PE dan 250 hingga 280 derajat Celsius untuk PVDF, harus dipertahankan dalam rentang yang sempit; karena pengeringan tidak cukup menghasilkan lapisan lunak dengan ketahanan gores yang buruk, sedangkan pengeringan berlebih menyebabkan perubahan warna menjadi kekuningan dan penurunan kilap. Kecepatan jalur produksi—yang berkisar antara 15 hingga 60 meter per menit tergantung pada konfigurasi jalur pelapisan—mempengaruhi waktu tinggal (dwell time) di dalam oven pengering dan harus disesuaikan dengan ketebalan strip serta spesifikasi cat. Keseragaman ketebalan lapisan dikendalikan melalui penyesuaian presisi rol dan pengelolaan viskositas, dengan variasi yang dijaga dalam batas plus atau minus 2 mikron guna memastikan konsistensi tampilan warna. Faktor lingkungan di fasilitas pelapisan, termasuk kelembaban udara dan suhu ambien, juga dapat memengaruhi laju penguapan pelarut serta perkembangan warna akhir. Pemasok yang menerapkan sistem pengendalian kualitas tiga tingkat serta menggunakan oven pengering inframerah dekat (near-infrared) berzona ganda dapat mempertahankan toleransi konsistensi warna yang lebih ketat, sehingga menghasilkan gulungan baja berlapis warna yang memenuhi persyaratan pencocokan warna arsitektural yang ketat di seluruh lot produksi—baik dalam jangka waktu berminggu-minggu maupun berbulan-bulan.
Studi Kasus Praktis: Pencocokan Warna Khusus untuk Proyek Gedung Komersial
Seorang pengembang properti komersial di Asia Tengah membutuhkan 80 ton metrik kumparan baja PPGI khusus dalam warna perunggu kustom (RAL 8011) dengan permukaan matte dan sistem cat PVDF untuk pelapis dinding eksterior gedung perkantoran berlantai 12. Spesifikasi proyek mensyaratkan bahwa semua panel kumparan baja berlapis warna—yang diproduksi dalam tiga lot produksi terpisah selama periode empat bulan—harus cocok dalam rentang Delta E maksimal 1,0 guna menghindari variasi warna yang terlihat pada fasad bangunan. Dengan bekerja langsung bersama pemasok yang memiliki perpustakaan warna RAL lengkap serta jalur pelapisan kontinu dengan pengendalian pemanasan multi-zona, pengembang berhasil mencapai keseragaman warna yang konsisten di seluruh tiga lot produksi. Pemasok menyediakan panel uji pencocokan warna untuk disetujui sebelum setiap proses produksi, serta melampirkan laporan pengukuran perbedaan warna bersama setiap pengiriman. Sistem cat PVDF menjamin bahwa warna perunggu tetap mempertahankan penampilan aslinya bahkan di bawah paparan sinar UV intensif di wilayah tersebut, tanpa perubahan warna yang terukur setelah 18 bulan pemasangan. Kasus ini menunjukkan bahwa keberhasilan kustomisasi kumparan baja berlapis warna tidak hanya bergantung pada spesifikasi warna yang tepat, tetapi juga pada kemampuan teknis pemasok dalam menjaga konsistensi di sepanjang beberapa proses produksi. Pemasok yang memiliki operasi pelapisan mapan, perpustakaan warna lengkap, serta sistem kendali kualitas yang andal paling mampu menyediakan kumparan baja PPGI khusus yang memenuhi persyaratan warna ketat untuk aplikasi arsitektural dan branding.
Pertanyaan yang Sering Diajukan
Berapa kuantitas pemesanan minimum untuk gulungan baja PPGI berwarna khusus?
Untuk warna RAL standar dengan sistem cat PE, kuantitas pemesanan minimum biasanya 10 ton. Untuk warna khusus yang memerlukan formulasi cat baru atau untuk sistem cat premium seperti PVDF, kuantitas pemesanan minimum dapat mencapai 20 hingga 25 ton karena biaya persiapan cat dan pembersihan jalur produksi antar pergantian warna.
Berapa lama waktu yang dibutuhkan untuk memproduksi pesanan gulungan baja berlapis warna khusus?
Untuk warna RAL standar yang sudah tersedia dalam perpustakaan warna pemasok, produksi biasanya membutuhkan waktu 10 hingga 14 hari. Untuk warna khusus sepenuhnya baru yang memerlukan pencocokan spektrofotometrik dan persetujuan panel uji, tambahkan 5 hingga 7 hari untuk formulasi warna dan konfirmasi pelanggan sebelum produksi dimulai.
Apakah saya dapat meminta sampel warna fisik sebelum melakukan pemesanan dalam jumlah besar?
Ya, pemasok terkemuka menyediakan panel sampel, biasanya berukuran 150 mm × 150 mm, untuk persetujuan warna dan penyelesaian permukaan sebelum produksi massal. Sampel-sampel ini harus dievaluasi baik di bawah cahaya siang alami maupun pencahayaan buatan guna memastikan coil baja berlapis warna memenuhi persyaratan warna proyek dalam semua kondisi pencahayaan.
 EN