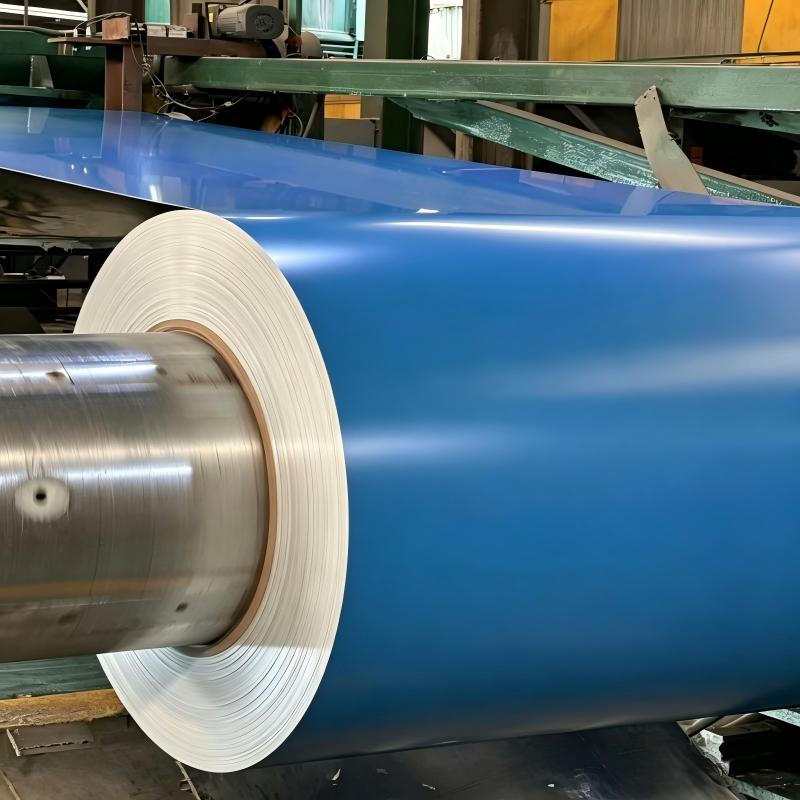
Түске боялған болат орамы үшін түс таңдау процесін түсіну
Түсті болат орамының беткі түсін қалыптастыру – химиялық инженерлік, дәлірек сырлау технологиясы мен түстерді зерттеу ғылымын қосып алған көптеген сатыдан тұратын процесс. Гальванизделген немесе гальвалюмды негізден белгілі бір түсті PPGI болат орамына дейінгі жол – беттің алдын-ала дайындалуы, бастапқы қабатты қолдану, жоғарғы қабатты роликті сырлау және жоғары температурада кептіру сатыларын қамтиды. Мақсатты түс, жылтырлық деңгейі мен беттің мәтінін алу үшін әрбір сатыны дәл бақылау қажет. Әртүрлі салаларда – архитектуралық жобалар, әртүрлі құрылғыларды шығару немесе брендтік мақсаттар үшін стандартты емес түстерде түсті болат орамын қажет ететін өндірушілер мен таратушылар үшін осы қалыптастыру процесін түсіну – тапсырыс берушілерге талаптарды тиімді түрде жеткізу мен тапсырылған өнімнің күтілетін сапасына сай келетінін тексеру үшін маңызды. Түсті болат орамын еркін қалыптастыру мүмкіндігі сатып алушыларға корпоративтік тұлғалық түстерін сәйкестендіруге, архитектуралық дизайн талаптарына сай келуге және өз өнімдерін бәсекелестік нарықта ерекшелендіруге мүмкіндік береді.
RAL Түстер Жүйесі және Халықаралық Түстерді Салыстыру Стандарттары
RAL түс жүйесі — әлемдегі түсті болаттық орамдардың өндірісінде ең кеңінен қолданылатын түстерді салыстыру стандарты болып табылады; ол 200-ден астам классикалық түстер мен 1600 дизайнерлік түстерден тұратын стандартталған каталогты ұсынады. Сатып алушы PPGI болат орамының индивидуалды тапсырысын берген кезде, тақырыптық түсті дәл қайталау үшін тұтынушы RAL кодына сілтеме жасайды. Түсті болаттық орамдар үшін кеңінен қолданылатын RAL түстеріне: құрылғы панельдері үшін RAL 9003 (сигналдық ақ), шатыр жазықтықтары үшін RAL 3005 (шабдалы қызыл), қабырға қаптамасы үшін RAL 5005 (сигналдық көк) және өнеркәсіптік қолданыс үшін RAL 9006 (ақ алюминий) кіреді. Түстерді салыстыру процесі сатып алушының түс үлгісі мен тұтынушының боялған сынақ панелінің спектрофотометриялық салыстыруынан тұрады; қабылданатын түс айырмашылығы әдетте Delta E мәні 1,5 немесе одан төмен болып көрсетіледі. RAL жүйесінде жоқ түстерді талап ететін сатып алушылар үшін тұтынушылар Pantone, BS (Британдық стандарт) немесе индивидуалды физикалық үлгілерді де салыстыра алады, бірақ бұл қосымша формулалау уақытын және минималды тапсырыс мөлшерін талап етуі мүмкін. Толық түс кітапханасын сақтайтын және индивидуалды PPGI болат орамдары үшін RAL түстерін реттеуге мүмкіндік беретін тұтынушы сатып алушыларға түстердің біркелкілігін қамтамасыз етуге мүмкіндік береді — бұл түс біркелкілігі соңғы пайдаланушыларға көрінетін ірі масштабдық жобалар үшін өте маңызды.
Бояу жүйесін таңдау: PE, SMP, HDP және PVDF опциялары
Бояу жүйесін таңдау түсін таңдауға қарағанда маңызды, өйткені ол боялған болат рулонның қызмет көрсету мерзімі бойына оның тұрақтылығын, УК-тұрақтылығын және жылтырлық сақталуын анықтайды. Пайдаланылатын төрт негізгі бояу химиясы бар: PPGI болат рулондарын қажеттілікке қарай өндіру үшін. Модификацияланған полиэфир (PE) – бұл стандартты нұсқа, ол жалпы қолданыстағы өнімдер үшін жақсы түс тұрақтылығы мен құн тиімділігін қамтамасыз етеді; қызмет көрсету мерзімі 10–15 жылды құрайды. Силиконмен модификацияланған полиэфир (SMP) жоғары жылу тұрақтылығы мен түс сақталуын қамтамасыз етеді, сондықтан күн сәулесінің интенсивті әсер ететін аймақтарға қолайлы. Жоғары тұрақтылықтағы полиэфир (HDP) ауа-райына төзімділікті 20 жылдан астамға дейін ұзартады, сондықтан орташа климатты аймақтардағы әрлеу қолданыстары үшін идеалды. Поливинилдифторид (PVDF) – бұл премиум-деңгейлі нұсқа, оның өте жоғары УК-тұрақтылығы, түс сақталуы және қабыршақтанбаға төзімділігі агрессивті сыртқы ортада тіпті 25 жылдан аса болуы мүмкін. Бояу жүйесі қолжетімді түстердің диапазонына да әсер етеді, өйткені PVDF бояуларының пигменттермен сүйістігі PE жүйелерімен салыстырғанда сәл өзгеше. PPGI болат рулондарын қажеттілікке қарай тапсырыс берген кезде сатып алушылар RAL түсін және бояу жүйесін көрсетуі тиіс; сонымен қатар, таңдалған түс қажетті бояу химиясымен жасалуы мүмкін бе, соны тағы да тағы да тұтынушымен талқылау қажет. Жалпы алғанда, жоғарғы қабаттың жалпы бояу қалыңдығы 20–35 микрон, ал бастапқы қабаттың қалыңдығы 5–8 микрон, артқы қабаттың қалыңдығы коррозияға қарсы қорғаныс пен эстетикалық тепе-теңдік үшін 8–15 микрон құрайды.
Беттің мәтіні мен жабылу нұсқаларын таңдау
Түсінен басқа да, түрлі түстермен сырланған болат рулоның бетінің дәлдігі белгілі бейнелік және қызметтік талаптарға сай өзгертуге болады. Стандартты жабылу нұсқаларына жарқылдағыш, жартылай жарқылдағыш, маттау және қыртысты беттер кіреді; әрқайсысы өзіндік көрініс пен сезімдік сипаттамаларын ұсынады. Жарқылдағыш жабылулар, әдетте 60–80 жарқыл бірлігінде өлшенеді, түстердің қанықтығын арттыратын жарқылдағыш бет береді, бірақ беттегі кемшіліктерді тез байқатады. Маттау жабылулары 10–25 жарқыл бірлігінде болады және архитектуралық қолданыста беттегі шағын кемшіліктерді жасырып, жарық шағылуын азайтатын ұтымды көрініс береді. Қыртысты және рельефті беттер PPGI болат рулоның индивидуалды бетіне сезімдік өлшем қосады, олар стукко, тері немесе геометриялық үлгілерді елестететін өрнектерді құрады. Бұл рельефті жабылулар қолданыс кезінде пайда болатын сызаттарға төзімділікті жақсарту мен тасымалдау және орнату кезінде пайда болатын іздердің көрінбей қалуы сияқты тәжірибелік артықшылықтар да ұсынады. Көп қозғалысқа немесе өнеркәсіптік орталарға арналған түрлі түстермен сырланған болат рулоны үшін түсті қабаттың үстіне саусақ іздерін болдырмау қабатын қолдануға болады, бұл қолданыс кезінде сырлы беттің тазалығын сақтайды. Беттің дәлдігін таңдау бояу жүйесімен синхрондау керек, себебі кейбір дәлдіктердің қажетті көрініс эффектісін қамтамасыз ету үшін және формалау операциялары кезінде бояу қабатының бүтіндігін сақтау үшін нақты бояу құрамдары қажет.
Түс үйлесімділігіне әсер ететін техникалық параметрлер
Пәрменді PPGI болат орамының бірнеше өндірістік циклы бойынша тұрақты түс алуы үшін сырлау процесінің барлық кезеңдерінде бірнеше техникалық параметрлерді дәл бақылау қажет. Күйдіру температурасы, PE жүйелері үшін әдетте 210–240 °C, ал PVDF үшін 250–280 °C аралығында болады; оны тар диапазонда сақтау қажет, себебі жеткіліксіз күйдіру нәтижесінде сызатқа төзімсіз жұмсақ қабаттар пайда болады, ал артық күйдіру түстің сарғыштануына және жылтырлықтың төмендеуіне әкеледі. Жолдың жылдамдығы – сырлау жолының конфигурациясына байланысты 15–60 метр/минут аралығында болады; ол күйдіру пешіндегі тұрақты уақытты әсер етеді және орамның қалыңдығы мен бояу сипаттамасына сәйкес келуі тиіс. Қабат қалыңдығының біркелкілігі дәл роликтерді реттеу мен тұтқырлықты бақылау арқылы қамтамасыз етіледі; ауытқулар түс пайдалануының біркелкілігін қамтамасыз ету үшін ±2 микрон шегінде ұсталады. Сырлау өндірісінің ортасындағы ауа ылғалдылығы мен температурасы сияқты экологиялық факторлар да еріткіштің булану жылдамдығына және соңғы түс дамуына әсер етуі мүмкін. Үш деңгейлі сапа бақылау жүйесін енгізген және көп аймақты жақын инфрақызыл күйдіру пештерін қолданатын тәрбиешілер түстердің тұрақтылығы бойынша тарырақ шектерді сақтай алады, сондықтан онда апталар немесе айлар бойынша өндірістік партияларда қатаң архитектуралық түс сәйкестігі талаптарына сай түсті болат орамы өндіріледі.
Практикалық жағдай: коммерциялық ғимарат жобасы үшін тапсырыс бойынша түс сәйкестендіру
Орталық Азиядағы коммерциялық әрі жеке құрылыс саласындағы дамытушы 12 қабатты офис ғимаратының сыртқы қабырға қаптамасы үшін 80 метрлік тонна қосымша PPGI болат рулонын (RAL 8011 бронза түсі, матты жағы және сыртқы қабырға үшін PVDF бояу жүйесі) тапсырды. Жобаның техникалық талаптары бойынша барлық боялған болат рулондары 4 ай ішінде үш жеке өндірістік партияда шығарылуы керек еді және ғимараттың фасадында көрінетін түс айырымын болдырмау үшін барлық партиялар бір-бірімен Delta E = 1,0 шегінде сәйкес келуі тиіс еді. Дамытушы RAL түстерінің толық кітапханасын сақтайтын және көп аймақты кептіру басқаруы бар үздіксіз бояу сызығын қолданатын тікелей қарым-қатынас орнатқан тараппен жұмыс істеді, нәтижесінде барлық үш партия бойынша тұрақты түс сәйкестігі қамтамасыз етілді. Тарап әрбір өндірістік циклден бұрын растау үшін түс сәйкестігін тексеретін сынама панельдерін берді және әрбір жеткізілімге түс айырымын өлшеу туралы есептерді қоса берді. PVDF бояу жүйесі бронза түсінің аймақтағы күшті УК сәулеленуі әсерінен де алғашқы түрін сақтауын қамтамасыз етті: орнатылғаннан кейін 18 ай ішінде түсте ешқандай өлшенетін өзгеріс байқалмады. Бұл жағдай түске боялған болат рулондарын қосымша тапсырыс бойынша дайындаудың сәтті болуы тек дұрыс түс талаптарымен ғана емес, сонымен қатар бірнеше өндірістік цикл бойынша тұрақтылықты қамтамасыз ете алатын тараптың техникалық мүмкіндіктерімен де анықталатынын көрсетеді. Орнатылған бояу өндірісін, толық түс кітапханасын және сенімді сапа бақылау жүйесін қолданатын тараптар архитектуралық және брендтік қолданыстар үшін қатаң түс талаптарына сай қосымша PPGI болат рулондарын жеткізу үшін ең жақсы орындаушылар болып табылады.
Жиі қойылатын сұрақтар
Таңдалған түстегі PPGI болат орамы үшін ең аз тапсырыс мөлшері қандай?
PE бояу жүйелерімен стандартты RAL түстері үшін ең аз тапсырыс мөлшері әдетте 10 тонна. Жаңа бояу құрамын дайындауды қажет ететін немесе PVDF сияқты жоғары сапалы бояу жүйелері үшін MOQ бояу орнату мен түстерді ауыстырған кезде сызықты тазарту шығындарына байланысты 20–25 тонна болуы мүмкін.
Таңдалған түстегі боялған болат орамын өндіру үшін қанша уақыт кетеді?
Жеткізушінің түстер кітапханасында қол жетімді стандартты RAL түстері үшін өндіріс әдетте 10–14 күнге созылады. Спектрофотометриялық салыстыру мен сынама панельді растауды қажет ететін толығымен жаңа таңдалған түстер үшін өндіріс басталғанға дейін түс құрамын дайындау мен тұтынушының растауына 5–7 күн қосылады.
Ұсақ тапсырыс бергенге дейін физикалық түс үлгісін тапсыруға бола ма?
Иә, сенімді тақырыпшылар үлгі панельдерін (әдетте 150×150 мм) түс пен жабынын растау үшін массалық өндіріске дейін ұсынады. Бұл үлгілер түстің барлық көру жағдайларында жобаның талаптарына сай келетінін қамтамасыз ету үшін қалыпты күндізгі жарықта және жасанды жарықта бағалануы тиіс.
 EN