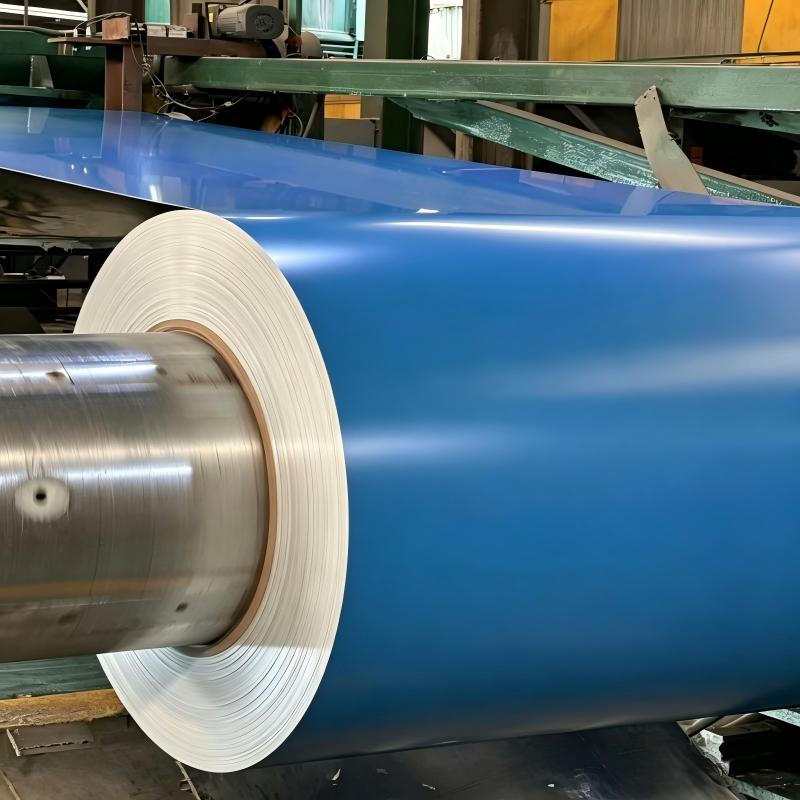
A színek testreszabásának folyamatának megértése színezett acéltekercsekhez
A színezett acélcsévek felületi színének testreszabása egy többfokozatú folyamat, amely összekapcsolja a vegyészmérnöki tudományt, a precíziós bevonástechnológiát és a színkutatást. Az alapanyag – egy nyers, cinkbevonatos vagy galvalume felületű acél – átalakítása egy megbízás szerint gyártott, meghatározott színű PPGI acélcsévévé a felület előkezelését, az alapozóréteg felvitelét, a felső réteg hengerrel történő felhordását és a magas hőmérsékleten végzett kikeményítést foglalja magában. Mindegyik fázist pontosan ellenőrizni kell ahhoz, hogy elérjük a vevő által megadott célzott színt, fényességi szintet és felületi textúrát. A gyártók és forgalmazók számára, akik nem szabványos színű színezett acélcsévekre van szükségük építészeti projektekhez, háztartási készülékek gyártásához vagy márkanevesítési célokra, ezen testreszabási folyamat ismerete elengedhetetlen a szállítókkal való hatékony kommunikációhoz és a szállított termék elvárásoknak való megfelelésének ellenőrzéséhez. A színezett acélcsévek szabad testreszabási lehetősége rugalmasságot biztosít a vásárlók számára a vállalati identitás színeinek illesztéséhez, az építészeti tervezési specifikációk betartásához, valamint termékeik megkülönböztetéséhez a versengő piacokon.
RAL színrendszer és nemzetközi színegyeztetési szabványok
Az RAL színrendszer a világ színezett acéltekercsek iparágában leggyakrabban használt színegyeztetési szabvány, amely több mint 200 klasszikus és 1600 tervezési szín standardizált katalógusát nyújtja. Amikor egy vevő egyedi PPGI acéltekercset rendel, a szállító az RAL-kódra hivatkozik, hogy pontosan összeállítsa a cél szín eléréséhez szükséges festékeveréket. Gyakori RAL-színek színezett acéltekercsekhez például az RAL 9003 (jelzőfehér) háztartási készülékek burkolataihoz, az RAL 3005 (borvörös) tetőlemezekhez, az RAL 5005 (jelzőkék) falburkolatokhoz és az RAL 9006 (fehér alumínium) ipari alkalmazásokhoz. A színegyeztetés folyamata spektrofotometriás összehasonlítást tartalmaz a vevő színmintája és a szállító festett próbapanelje között, a megengedhető színeltérés általában Delta E értékként van meghatározva, amely legfeljebb 1,5 lehet. Azoknak a vevőknek, akik RAL-színrendszeren kívüli színeket igényelnek, a szállítók Pantone-, BS- (brit szabvány) vagy egyéni fizikai minták alapján is tudnak színegyeztetést végezni, bár ezekhez további formulázási idő és minimális rendelési mennyiségek szükségesek lehetnek. Olyan szállító, amely kiterjedt színkönyvtárat tart fenn és RAL-alapú testreszabást kínál egyedi PPGI acéltekercsekhez, lehetővé teszi a vevők számára a pontos színegyeztetést több gyártási tételben is, ami nagy léptékű projekteknél kritikusan fontos, ahol a színegyezés látható a végfelhasználók számára.
Festékrendszer-kiválasztás: PE, SMP, HDP és PVDF lehetőségek
A festékrendszer kiválasztása ugyanolyan fontos, mint maga a szín, mert meghatározza a színezett acéltekercs kopásállóságát, UV-állóságát és fényességtartását az üzemelési életciklusa során. A szokás szerint gyártott PPGI acéltekercsek előállításához négy fő festék-kémiai rendszer használatos. A módosított poliészter (PE) a szabványos megoldás, amely jó színstabilitást és költséghatékonyságot biztosít általános alkalmazásokhoz, amelyek várható üzemelési ideje 10–15 év. A szilikon-módosított poliészter (SMP) javított hőállóságot és színfenntartást nyújt, így különösen alkalmas olyan régiókra, ahol erős napfényexpozíció van. A nagy tartósságú poliészter (HDP) 20 évnél hosszabb időtartamra terjedő időjárásállóságot biztosít, ezért ideális építészeti alkalmazásokhoz mérsékelt klímában. A polivinilidén-fluorid (PVDF) a prémium megoldást jelenti, kiváló UV-állósággal, színfenntartással és porlásállósággal, amely akár 25 évnél is többet is elérhet agresszív kültéri környezetben is. A festékrendszer befolyásolja a elérhető színpalettát is, mivel a PVDF-ből készült bevonatok pigmentkompatibilitása kissé eltér a PE-rendszerekétől. A szokás szerint gyártott PPGI acéltekercsek megrendelésekor a vevőknek mind a RAL-színt, mind a festékrendszert meg kell adniuk, és meg kell beszélniük a szállítóval, hogy a kívánt szín elérhető-e a kiválasztott festékkémiával. A teljes bevonatvastagság általában 20–35 mikron a felső bevonatra, 5–8 mikron az alapozóra, valamint 8–15 mikron a hátsó bevonatra, amely a korrózióvédelmet és az esztétikai egyensúlyt szolgálja.
Felületi szerkezet és felületkezelés testreszabási lehetőségei
A szín mellett a színezett acéltekercs felületi szerkezete is testreszabható, hogy megfeleljen a konkrét esztétikai és funkcionális igényeknek. A szokásos felületi kivitelezési lehetőségek közé tartozik a fényes, félig fényes, matt és ráncos felület, mindegyik különleges vizuális és taktilis jellemzőkkel bír. A fényes felületek – amelyek fényességét általában 60–80 gloss egységben mérik – tükröző felületet biztosítanak, amely fokozza a szín élénkségét, de egyúttal érzékenyebbek a felületi hibákra. A matt felületek (10–25 gloss egység) elegáns megjelenést nyújtanak, elrejtik a kisebb felületi hiányosságokat, és csökkentik a fényvisszaverődést az építészeti alkalmazásokban. A ráncos és domborított felületszerkezetek taktilis dimenziót adnak a speciálisan gyártott PPGI acéltekercs felületének, mintázatokat alkotva, amelyek stukkó, bőr vagy geometriai mintákat utánozhatnak. Ezek a texturált felületek gyakorlati előnyöket is nyújtanak, például javítják a karcolási ellenállást, valamint csökkentik a kezelés során keletkező nyomok láthatóságát a szállítás és a telepítés idején. A nagy forgalmú vagy ipari környezetben használt színezett acéltekercsek esetében az esztétikai megjelenés megőrzése érdekében az alapszínréteg fölé ujjlenyomat-ellenes bevonatot is fel lehet vinni. A felületi szerkezet kiválasztását össze kell hangolni a festékrendszerrel, mivel egyes textúrákhoz speciális festékképletek szükségesek a kívánt vizuális hatás eléréséhez anélkül, hogy megsérülne a bevonat integritása a formázási műveletek során.
Színegyeztetést befolyásoló műszaki paraméterek
A szokásos PPGI acéltekercsek több gyártási ciklusán keresztül való egyenletes szín elérése pontosan szabályozott technikai paramétereket igényel a bevonási folyamat során. A kemítési hőmérséklet – amely általában 210–240 °C a PE rendszerek esetében, illetve 250–280 °C a PVDF rendszerek esetében – szűk tartományon belül kell maradnia, mivel a hiányos kemítés puha bevonatot eredményez, amely rossz karcolási ellenállással bír, míg a túlkemítés sárgulást és fényességvesztést okoz. A vonali sebesség – amely a bevonóvonal konfigurációjától függően 15–60 méter per perc között mozog – befolyásolja a szalag kemítőkamrában töltött idejét, és a szalag vastagságához és a festék specifikációjához igazítandó. A bevonatvastagság egyenletességét precíziós hengerbeállítással és viszkozitás-kezeléssel szabályozzák, a megengedett eltérést ±2 mikronra korlátozzák az egyenletes színhatás biztosítása érdekében. A bevonóüzem környezeti tényezői – például a környezeti páratartalom és hőmérséklet – szintén befolyásolhatják a oldószer-gőzölés sebességét és a végső színkialakulást. Azok a szállítók, amelyek háromszintes minőségellenőrzési rendszert alkalmaznak és többzónás közeli infravörös kemítókamrákat használnak, szűkebb színegyezési tűrést tudnak biztosítani, így olyan színezett acéltekercset állítanak elő, amely megfelel a szigorú építészeti színegyezési követelményeknek akár heteket vagy hónapokat is átívelő gyártási tételsorozatokban.
Gyakorlati eset: Egy kereskedelmi épületprojekt színének egyéni illesztése
Egy közép-ázsiai kereskedelmi ingatlanfejlesztő 80 metrikus tonna egyedi PPGI acéltekercset igényelt, amelyet egy szokatlan bronz színre (RAL 8011) és mat felületre festettek PVDF festékrendszerrel a 12 emeletes irodaház külső falának burkolásához. A projekt előírásai szerint minden színezett acéltekercs panelnek – amelyeket három külön gyártási tételben, négy hónap alatt állítottak elő – az épület homlokzatán látható színkülönbség elkerülése érdekében Delta E értéke legfeljebb 1,0 lehetett. Azon szállítóval való közvetlen együttműködés révén, aki rendelkezett kiterjedt RAL színkatalógussal és folyamatos bevonó vonallal, amely többzónás kemítési szabályozással működött, a fejlesztő sikerrel biztosította a színösszhangot mindhárom tétel esetében. A szállító minden gyártási ciklus előtt színegyeztetési tesztpaneleket nyújtott jóváhagyásra, és minden szállítmányhoz színkülönbség-mérési jelentést is mellékelt. A PVDF festékrendszer biztosította, hogy a bronz szín eredeti megjelenése megtartódjon még a régió intenzív UV-irrációja mellett is: 18 hónapos telepítés után sem mutatott mérhető színváltozást. Ez az eset azt mutatja, hogy a színezett acéltekercsek sikeres egyedi kialakítása nemcsak a megfelelő színmegadást, hanem olyan szállító technikai képességét is igényli, aki képes a konzisztencia fenntartására több gyártási ciklus során. Azok a szállítók, akiknek megbízható bevonási műveleteik, kimerítő színkatalógusuk és erős minőségellenőrzési rendszerük van, a legjobb pozícióban vannak arra, hogy olyan egyedi PPGI acéltekercset szállítsanak, amely megfelel az építészeti és márkázási alkalmazások szigorú színigényeinek.
Gyakran Ismételt Kérdések
Mi a minimális rendelési mennyiség egyéni színű PPGI acéltekercs esetén?
A szabványos RAL-színekhez és PE festékrendszerekhez a minimális rendelési mennyiség általában 10 tonna. Az egyéni színekhez, amelyek új festékösszetételt igényelnek, vagy a prémium festékrendszerekhez, például a PVDF-hez, az MOQ 20–25 tonna lehet a festékbeállítás és a színváltások közötti vonalmosás költsége miatt.
Mennyi idő szükséges egy egyéni színű, festett acéltekercs rendelésének gyártásához?
A szállító színkatalógusában már meglévő szabványos RAL-színek esetén a gyártás általában 10–14 napot vesz igénybe. Teljesen új egyéni színek esetén, amelyek spektrofotometriás illesztést és próbaminta jóváhagyását igénylik, további 5–7 nap szükséges a színösszetétel kialakítására és az ügyfél megerősítésére a gyártás megkezdése előtt.
Kérhetek fizikai színmintát a nagyobb tételű rendelés leadása előtt?
Igen, megbízható szállítók mintapanelokat biztosítanak, általában 150×150 milliméteres méretben, a szín és felület jóváhagyására a tömeges gyártás előtt. Ezeket a mintákat természetes nappali fény és mesterséges megvilágítás mellett is értékelni kell annak biztosítására, hogy a színezett acéltekercs megfeleljen a projekt színigényeinek minden megtekintési körülmény között.
 EN