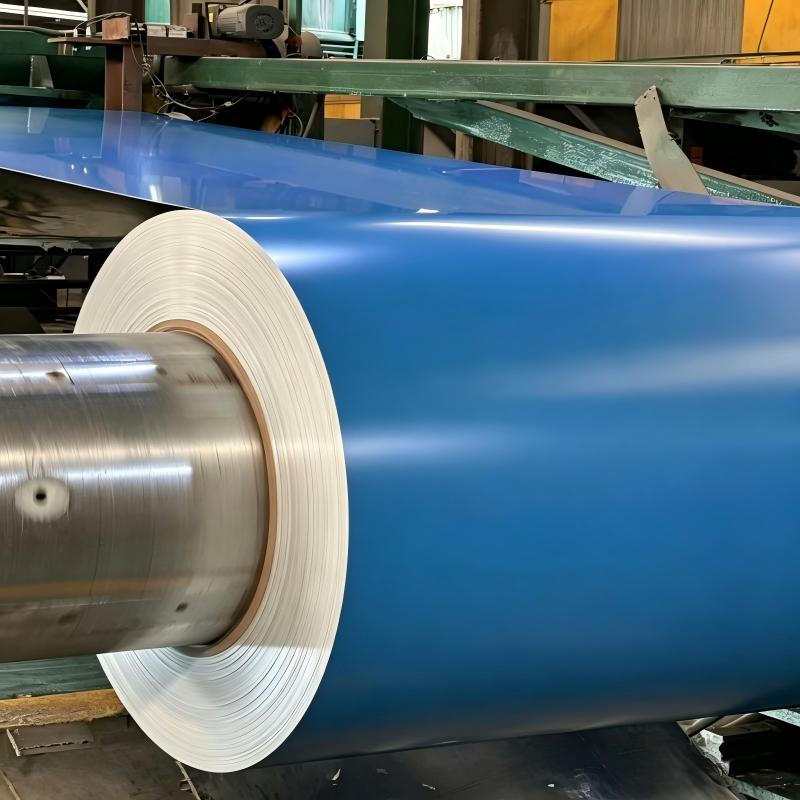
Comprender o proceso de personalización da cor para a bobina de acero recuberto de cor
Personalizar a cor da superficie da bobina de acero recuberto é un proceso de varias etapas que combina enxeñería química, tecnoloxía de recubrimento de precisión e ciencia da cor. O percorrido desde un substrato galvanizado ou galvalume bruto ata unha bobina de acero PPGI acabada e personalizada cunha cor específica implica o tratamento previo da superficie, a aplicación dun imprimador, o recubrimento por rodillo da capa superior e a curado a alta temperatura. Cada etapa debe controlarse con precisión para acadar a cor, o nivel de brillo e a textura superficial especificados polo comprador. Para os fabricantes e distribuidores que necesitan bobinas de acero recuberto en cores non estándar para proxectos arquitectónicos, fabricación de electrodomésticos ou fins de marca, resulta esencial comprender este proceso de personalización para comunicar eficazmente os requisitos aos fornecedores e verificar que o produto entregado cumpra as expectativas. A posibilidade de personalizar libremente a bobina de acero recuberto ofrece aos compradores a flexibilidade necesaria para igualar as cores da identidade corporativa, cumprir as especificacións de deseño arquitectónico e diferenciar os seus produtos nos mercados competitivos.
Sistema de Cores RAL e Normas Internacionais de Correspondencia de Cores
O sistema de cores RAL é o estándar de coincidencia de cores máis utilizado na industria mundial de bobinas de acero recuberto con revestimento en cor, proporcionando un catálogo normalizado de máis de 200 cores clásicas e 1.600 cores de deseño. Cando un comprador especifica un pedido personalizado de bobinas de acero PPGI, o fornecedor fai referencia ao código RAL para formular a mestura exacta de pintura necesaria para obter a cor desexada. As cores RAL máis comúns para as bobinas de acero recuberto con revestimento en cor inclúen o RAL 9003 (branco sinal) para paneis de electrodomésticos, o RAL 3005 (vermello viño) para láminas de cuberta, o RAL 5005 (azul sinal) para revestimentos de muros e o RAL 9006 (aluminio branco) para aplicacións industriais. O proceso de coincidencia de cores implica a comparación espectrofotométrica entre a mostra de cor do comprador e o panel de proba pintado polo fornecedor, coa diferenza de cor aceptable especificada normalmente como un valor Delta E de 1,5 ou menos. Para os compradores que requiren cores fóra do sistema RAL, os fornecedores tamén poden coincidir cores Pantone, BS (Norma Británica) ou mostras físicas personalizadas, aínda que estas poden requerir un tempo adicional de formulación e cantidades mínimas de pedido. Un fornecedor que mantén unha biblioteca de cores completa e ofrece personalización RAL para bobinas de acero PPGI personalizadas permite aos compradores lograr unha coincidencia precisa de cores en múltiples lotes de produción, o que resulta crítico para proxectos a gran escala nos que a consistencia cromática é visible para os usuarios finais.
Selección do sistema de pintura: opcións PE, SMP, HDP e PVDF
A elección do sistema de pintura é tan importante como a propia cor, xa que determina a durabilidade, a resistencia ás radiacións UV e a retención do brillo da bobina de acero recuberto durante a súa vida útil. Empreganse catro químicas principais de pintura na produción personalizada de bobinas de acero PPGI. O poliéster modificado (PE) é a opción estándar, que ofrece unha boa estabilidade cromática e eficiencia de custos para aplicacións xerais con esperanzas de vida útil de 10 a 15 anos. O poliéster modificado con silicona (SMP) proporciona unha mellor resistencia ao calor e retención da cor, sendo adecuado para rexións con alta radiación solar. O poliéster de alta durabilidade (HDP) amplía o rendemento fronte á intemperie a máis de 20 anos, polo que resulta ideal para aplicacións arquitectónicas en climas moderados. O fluoruro de polivinilideno (PVDF) representa a opción premium, con resistencia UV excepcional, retención da cor e resistencia ao empolvamento que pode superar os 25 anos incluso en entornos exteriores agresivos. O sistema de pintura tamén afecta ao rango de cores alcanzable, xa que os revestimentos PVDF teñen unha compatibilidade lixeiramente distinta coas pigmentos comparada cos sistemas PE. Para pedidos personalizados de bobinas de acero PPGI, os compradores deben especificar tanto a cor RAL como o sistema de pintura, e debater co fornecedor se a cor desexada é alcanzable coa química de pintura escollida. O grosor total do revestimento adoita variar entre 20 e 35 micrómetros para a capa superior e entre 5 e 8 micrómetros para a imprimación, cun revestimento posterior de 8 a 15 micrómetros para protección contra a corrosión e equilibrio estético.
Opcións de personalización da textura e acabado da superficie
Ademais da cor, a textura superficial da bobina de acero recuberto pode personalizarse para satisfacer requisitos estéticos e funcionais específicos. As opcións estándar de acabado inclúen acabados brillantes, semibrillantes, mate e con efecto de arrugas, cada un ofrecendo características visuais e táctiles distintas. Os acabados brillantes, normalmente medidos entre 60 e 80 unidades de brillo, proporcionan unha superficie reflectante que realza a vivacidade da cor, pero poden evidenciar máis facilmente as imperfeccións superficiais. Os acabados mate, entre 10 e 25 unidades de brillo, ofrecen unha aparencia sofisticada que enmascara pequenas imperfeccións superficiais e reduce o deslumbramento nas aplicacións arquitectónicas. As texturas con efecto de arrugas e en relieve engaden dimensión táctil á superficie personalizada da bobina de acero PPGI, creando patróns que poden imitar o estuco, o coiro ou deseños xeométricos. Estes acabados texturizados tamén ofrecen beneficios prácticos, como unha mellor resistencia aos rasgos e unha menor visibilidade das marcas de manuseo durante o transporte e a instalación. Para as bobinas de acero recuberto empregadas en entornos de alto tráfico ou industriais, poden aplicarse revestimentos antihuellas sobre a capa de cor para manter a súa aparencia durante o manuseo. A elección da textura superficial debe coordinarse co sistema de pintura, xa que algunhas texturas requiren formulacións específicas de pintura para acadar o efecto visual desexado, mantendo ao mesmo tempo a integridade do revestimento durante as operacións de conformado.
Parámetros técnicos que afectan á coherencia cromática
Alcanzar unha cor consistente en múltiples series de produción de bobinas de acero PPGI personalizadas require un control preciso de varios parámetros técnicos durante todo o proceso de revestimento. A temperatura de curado, normalmente entre 210 e 240 graos Celsius para os sistemas PE e entre 250 e 280 graos Celsius para os PVDF, debe manterse dentro dunha estreita franxa, xa que un curado insuficiente produce revestimentos brandos con mala resistencia aos rascados, mentres que un curado excesivo provoca amarelecemento e perda de brillo. A velocidade da liña, que varía entre 15 e 60 metros por minuto segundo a configuración da liña de revestimento, afecta ao tempo de permanencia na cámara de curado e debe axustarse á grosor da folla e á especificación da pintura. A uniformidade do grosor do revestimento controlase mediante axuste preciso dos rolos e xestión da viscosidade, mantendo as variacións dentro dunha franxa de ±2 micrómetros para garantir unha aparición de cor consistente. Os factores ambientais na instalación de revestimento, incluída a humidade e a temperatura ambiente, tamén poden afectar ás taxas de evaporación dos disolventes e ao desenvolvemento final da cor. Os fornecedores que implementan un sistema de control de calidade de tres niveis e utilizan cámaras de curado por infravermellos de múltiplas zonas poden manter tolerancias máis estreitas de consistencia cromática, producindo bobinas de acero recubertas de cor que cumpran os rigorosos requisitos arquitectónicos de coincidencia cromática en series de produción que abarquen semanas ou meses.
Caso práctico: Axuste personalizado de cores para un proxecto de edificio comercial
Un desenvolvedor inmobiliario comercial de Asia Central necesitaba 80 toneladas métricas de bobinas de acero PPGI personalizadas nunha cor bronce personalizada (RAL 8011) con acabado mate e sistema de pintura PVDF para o revestimento exterior das paredes dun edificio de oficinas de 12 plantas. As especificacións do proxecto requirían que todos os paneis de bobinas de acero recubertas de cor, fabricados en tres lotes de produción separados ao longo dun período de catro meses, coincidisen dentro dun Delta E de 1,0 para evitar variacións visibles na cor na fachada do edificio. Ao traballar directamente cun fornecedor que mantía unha biblioteca completa de cores RAL e operaba unha liña de revestimento continua con control de curado en múltiplas zonas, o desenvolvedor conseguiu unha coincidencia de cor consistente en todos os tres lotes. O fornecedor forneceu paneis de proba de coincidencia de cor para aprobación antes de cada execución de produción e incluíu informes de medición da diferenza de cor con cada envío. O sistema de pintura PVDF garantiu que a cor bronce conservase a súa aparencia orixinal incluso baixo a intensa exposición UV da rexión, sen ningunha desviación de cor mensurable tras 18 meses de instalación. Este caso demostra que a personalización exitosa de bobinas de acero recubertas de cor require non só a especificación adecuada da cor, senón tamén un fornecedor coa capacidade técnica para manter a consistencia en múltiples execucións de produción. Os fornecedores con operacións de revestimento establecidas, bibliotecas completas de cores e sistemas robustos de control de calidade están mellor posicionados para entregar bobinas de acero PPGI personalizadas que cumpran os rigorosos requisitos de cor das aplicacións arquitectónicas e de marca.
Preguntas frecuentes
Cal é a cantidade mínima de pedido para bobinas de acero PPGI con cor personalizada?
Para cores RAL estándar con sistemas de pintura PE, a cantidade mínima de pedido é normalmente de 10 toneladas. Para cores personalizadas que requiren unha nova formulación de pintura ou para sistemas de pintura premium como PVDF, a CMO pode ser de 20 a 25 toneladas debido ao custo de preparación da pintura e á limpeza da liña entre cambios de cor.
Canto tempo leva producir un pedido de bobinas de acero recubertas con cor personalizada?
Para cores RAL estándar xa existentes na biblioteca de cores do fornecedor, a produción normalmente leva de 10 a 14 días. Para cores personalizadas totalmente novas que requiren coincidencia espectrofotométrica e aprobación de paneis de proba, engádense de 5 a 7 días para a formulación da cor e a confirmación do cliente antes de comezar a produción.
Podo solicitar unha mostra física da cor antes de realizar un pedido en grande?
Si, os fornecedores de confianza proporcionan paneis de mostra, normalmente de 150 por 150 milímetros, para aprobación da cor e do acabado antes da produción en masa. Estas mostras deben avaliarse tanto á luz natural do día como á luz artificial para garantir que a bobina de acero con revestimento de cor cumpra os requisitos de cor do proxecto en todas as condicións de visualización.
 EN