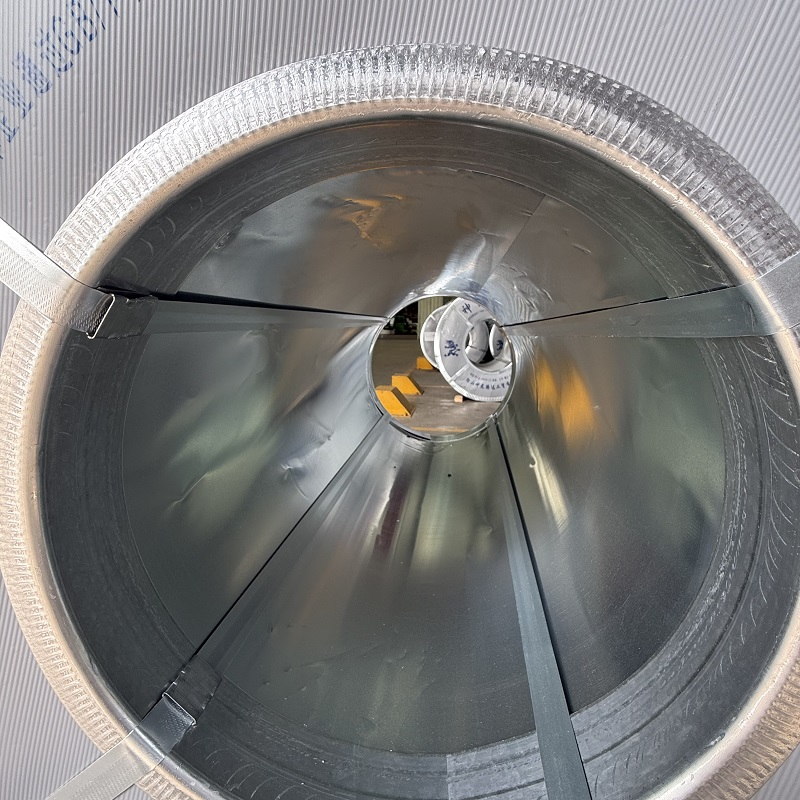
Einen vorgelackte verzinkte Stahlspule das Lagerbestandsmanagement erfordert ständige Aufmerksamkeit für den Oberflächenschutz. Die vorgelackte Beschichtung ist nicht nur kosmetisch – sie stellt einen erheblichen Anteil am gesamten Marktwert des Rohmaterials dar und bietet entscheidenden Barriereschutz. Wenn unerwartete schädigung der Beschichtung vorfälle in einem Lager auftreten, gehen die finanziellen Verluste weit über die Ausschusskosten hinaus. Verzögerungen bei der Materialbeschaffung, unterbrochene Projektpläne und Kundenreklamationen summieren sich rasch.
Die Vermeidung von Oberflächenschäden beginnt mit der Identifizierung der Ursachen für Defekte während der Lagerung. Die häufigsten Probleme während der PPGI-Coil handhabung umfassen:
-
Druckmarkierungen: Hohe statische Last durch Überstapelung erzeugt dauerhafte Abdrücke, Farbveränderungen oder Glanzunterschiede auf den unteren Lagen.
-
Abriebkratzer: Relative Bewegung zwischen benachbarten Oberflächen während des Transports oder beim Kranbetrieb ritzt die Deckschicht bis zur Grundierung oder Zinkschicht ein.
-
Feuchtigkeitsbläschen: Eingeschlossene Feuchtigkeit zwischen eng gewickelten Schichten führt zu chemischem Abbau, mikroskopischen Bläschen und Verlust der Lackhaftung.
Auditdaten aus Industrieanlagen zeigen, dass rund 60 % der Ansprüche wegen Oberflächenfehlern vollständig vermeidbar sind – durch sachgerechte Materialhandhabung und Umgebungsmanagement. Die Aufrechterhaltung eines stabilen Farbanstrichs für PPGI-Stahlband entscheidend bestands hängt stark von operativer Disziplin über die gesamte Logistikkette ab.
Umweltziele für optimale Lagersteuerung
Die Umgebungsbedingungen im Lager spielen eine entscheidende Rolle beim Erhalt der Oberflächenqualität. Temperaturschwankungen in Kombination mit hoher relativer Luftfeuchtigkeit schaffen ideale Voraussetzungen für die Taupunktbildung. Sobald sich Kondenswasser zwischen eng umwickelten Bandspulen bildet, wird Wasser durch Kapillarwirkung eingeschlossen. Dieses eingeschlossene Wasser reagiert mit Mikroporen im organischen Lackfilm und destabilisiert die Bindung zwischen der Zinkschicht und der Deckschicht.
Um einen stabilen Farbanstrichs für PPGI-Stahlband entscheidend produkte über längere Zeiträume hinweg – Lagerverwalter sollten die Raumbedingungen an strengen Umgebungsstandards überwachen.
| Lagerhorizont |
Maximale Temperatur |
Maximale relative Luftfeuchtigkeit |
Stapelhöhenbegrenzung |
Schutzverpackungsanforderungen |
| Bis zu 30 Tage |
40°C |
70% |
drei Spulen hoch |
Starke Filzpolsterung an allen Stützpunkten |
| 30 bis 90 Tage |
35°c |
65% |
zwei Spulen hoch |
Kontaktpolsterung plus feuchtigkeitsabschirmende Verpackung |
| 90 bis 180 Tage |
30°C |
60% |
zwei Spulen hoch |
Versiegelte Exportverpackung mit inneren Trockenmittelpackungen |
| Mehr als 180 Tage |
25°C |
55% |
1 Rolle hoch |
Voll klimatisierter Innenraum erforderlich |
Die Minimierung thermischer Schwankungen hält die Stahltemperatur über dem Taupunkt und verhindert die Feuchtigkeitsbildung bereits im Vorfeld.
Stapeltechniken zur Vermeidung physischer Schäden
Eine sachgerechte physische Stapelung schützt die lackierte Oberfläche vor lokaler Gewichtskonzentration und Reibungsspuren. Schwerlastrollen, die horizontal gelagert werden, müssen auf gepolsterten Satteln oder V-Blöcken ruhen, die das Gewicht gleichmäßig über die gesamte Stirnseite verteilen.
Überstapeln bleibt der Hauptauslöser für Druckmarkierungen auf einer vorgelackte verzinkte Stahlspule . Standardbreitenprodukte (1.000 mm bis 1.250 mm) dürfen niemals höher als dreifach gestapelt werden; breitere oder schwerere Formate sind auf maximal zwei Lagen beschränkt. Hochleistungsfilz- oder hochdichte Polyethylen-Schaumstoffpolster müssen jeden Berührungspunkt trennen.
Der Innendurchmesser oder die Spulenaufnahme ist besonders anfällig für strukturelle Verformung und Randzermahlung. Konzentrierte Lastkräfte von oberen Schichten können den unteren Kern verzerren und zu Mikrorissen in der organischen Beschichtung führen. Das Anbringen dicker, donutförmiger Schutzkernpads um den Innendurchmesser verhindert direkten Stahl-auf-Stahl-Kontakt. Zudem erzeugt das Stapeln von Spulen mit unterschiedlichen Außendurchmessern in derselben Säule unregelmäßige Druckpunkte, die zu bleibender Profilverformung führen.
Bei der Handhabung schmaler Schlitzspulen bietet das vertikale Palettenstapeln mit Zwischenschichtpapier zwischen jeder Schicht eine bessere Stabilität. Die vertikale Positionierung schützt die schmalen Bandkanten vor Beulen und verhindert den Teleskop-Effekt während des Gabelstaplertransports.
Feuchtigkeitskontrolle und Lüftungsstrategien
Eine relative Luftfeuchtigkeit über 65 % stellt eine andauernde Bedrohung für gelagerten Stahlbestand dar. Einrichtungen, die in feuchten tropischen oder küstennahen Klimazonen betrieben werden, müssen aktive Umgebungssteuerungen einsetzen, um die Umgebungsfeuchtigkeit innerhalb sicherer Schwellenwerte zu halten.
Kommerzielle Entfeuchtungsgeräte in Kombination mit kontinuierlicher Luftzirkulation verhindern stehende Luftbereiche, in denen sich Feuchtigkeit konzentriert. Große industrielle Ventilatoren, die in Bodennähe und an Lagerhallenecken positioniert sind, sorgen für eine gleichmäßige Luftbewegung rund um gestapelte Reihen.
Für temporäre halb-öffentliche Lagerung müssen durchlässige, atmungsaktive Schutzabdeckungen statt nicht-atmungsaktiver Kunststoffplanen verwendet werden. Undurchlässige Folien fangen verdunstete Bodenfeuchtigkeit unter der Abdeckung ein und erzeugen einen Treibhauseffekt, der Lackbeschichtungen rasch abbaut.
Betrieblicher Umschlags-Fallbericht
Ein regionaler Baumaterialhändler in Südostasien verzeichnete hohe Ausschussraten bei importierten PPGI-Coil bestand, der in einem nicht klimatisierten Lagerhaus gelagert wird. Bei der Erstinspektion zeigten 12 % des gelagerten Bestands Druckstellen, weitere 8 % wiesen feuchtebedingte Lackbläschen auf.
Um diese wiederholten Reklamationen zu beheben, führte das Management eine umfassende dreipunktige operative Verbesserung ein:
-
Umweltbedingungen kontrollieren: Einbau industrieller Luftentfeuchter, um die relative Luftfeuchtigkeit unter 65 % zu halten.
-
Neugestaltung der Stapelung: Maximale Stapelhöhe auf zwei Spulen begrenzt; hochdichte Filzpolster an allen Stützlagerstellen hinzugefügt.
-
Lagerumschlag: Strenge Einhaltung eines First-In-First-Out-(FIFO-)Materialflussplans mit einer maximalen Durchlaufzeit von 60 Tagen.
Innerhalb von sechs Monaten sank die Rate der Druckstellen auf 1,5 %, während feuchtebedingte Lackausfälle unter 0,8 % fielen. Kundenreklamationen wegen Defekten gingen um 88 % zurück; die Investitionskosten für die Ausrüstungsverbesserung amortisierten sich innerhalb von weniger als vier Monaten durch reduzierte Materialabschreibungen.
Inspektionsrichtlinien und Materialhandhabungsprotokolle
Früherkennung verhindert, dass geringfügige Oberflächenprobleme ganze Chargen gelagerter Materialien ruinieren. Wöchentliche Bodeninspektionen sollten sich auf hochrisikobehaftete Standorte konzentrieren, darunter Spulen der untersten Ebene, die die höchste mechanische Belastung tragen, sowie Artikel, die in der Nähe externer Zugangstüren gelagert sind.
Qualitätsinspektionsroutinen sollten Folgendes umfassen:
-
Visuelle Kontrollen: Überprüfung freiliegender Oberflächen auf Eindrücke, Glanzveränderungen oder Farbverblassen.
-
Haftfestigkeitsprüfungen: Kontrolle der Kantenbereiche auf erste Anzeichen von Beschichtungsabblättern oder Mikrorissen.
-
Feuchtigkeitsinspektionen: Platzierung von Feuchtigkeitstestkarten innerhalb der Schutzverpackungshüllen, um die innere Feuchtigkeit zu überwachen.
Während Materialtransfers müssen alle Kranhaken, C-Haken und Gabelstaplerzinken mit Polyurethan- oder Gummischutzhüllen versehen sein. Unbeschichtete Stahlketten oder nicht gepolsterte Seile dürfen niemals Kontakt mit einem vorgelackte verzinkte Stahlspule haben, da scharfe Kanten sofort durch die Oberflächenbeschichtung bis zum darunterliegenden Metallkern schneiden.
Die Zusammenarbeit mit erfahrenen Fertigungs- und Lieferkettenpartnern wie Shenyang Yuanhe stellt sicher, dass Rohmaterialspulen mit einer robusten Schutzverpackung ankommen, die speziell für den Seetransport und den langfristigen Lager-Schutz entwickelt wurde. Eine hochwertige Vorstufenfertigung in Kombination mit diszipliniertem Lagermanagement gewährleistet einen vollständigen Oberflächenschutz entlang der gesamten Lieferkette.
Häufig gestellte Fragen
Was verursacht Druckstellen auf gelagertem beschichtetem Stahl?
Druckstellen entstehen, wenn schwere statische Lasten die Lackschicht auf unteren Spulen komprimieren. Dies geschieht, wenn Spulen zu hoch gestapelt werden, wenn weiche Schutzpolsterung zwischen den Lagen fehlt oder wenn nicht passende Spulendurchmesser zu konzentrierten Kontaktstellen führen.
Wie können Lageroperatoren Kondenswasser auf gelagerten Spulen verhindern?
Die effektivste Maßnahme ist die Aufrechterhaltung einer relativen Luftfeuchtigkeit im Innenraum von unter 65 % mithilfe kommerzieller Luftentfeuchter. Ein konstanter Lagertemperaturbereich sowie eine kontinuierliche Luftzirkulation durch große Deckenventilatoren verhindern, dass kalte Stahloberflächen den Taupunkt der Umgebungsluft erreichen.
Was ist die maximal empfohlene Lagerdauer für PPGI-Coil-Produkte?
Unter standardmäßigen Lagerbedingungen in Innenräumen kann ein vorgelackte verzinkte Stahlspule sicher 90 bis 180 Tage gelagert werden. Eine Lagerung über sechs Monate hinaus erfordert klimatisierte Räume mit gesteuerten Temperatur- und Feuchtigkeitswerten, um die volle Flexibilität der Beschichtung und die Lackhaftung zu bewahren.
 EN