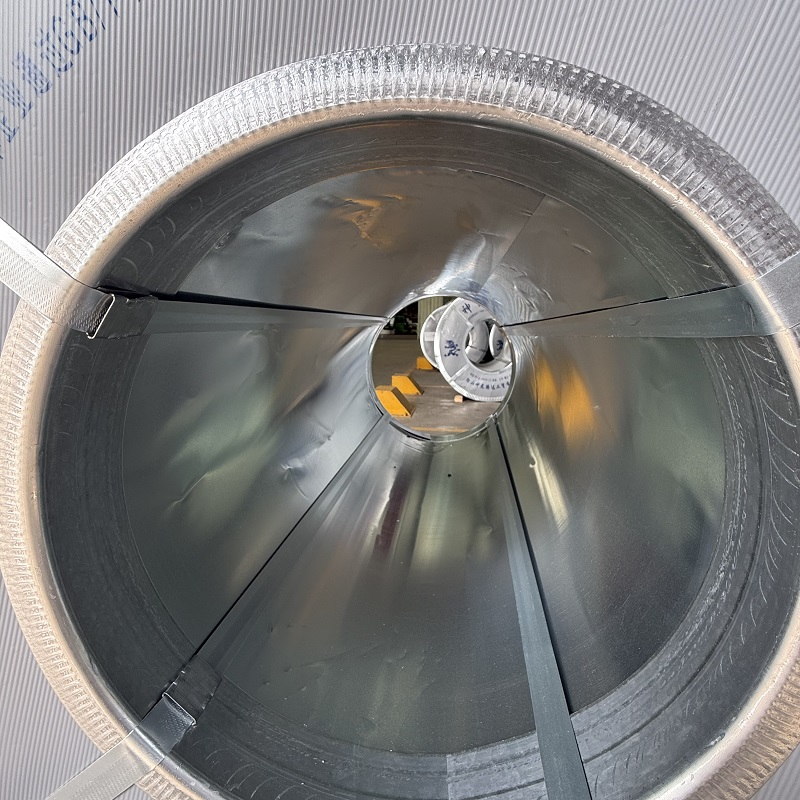
Správa predfarbený pozinkovaný oceľový kotúč inventúra vyžaduje neustálu pozornosť venovanú ochrane povrchu. Predfarbený povlak nie je len estetický – predstavuje významnú časť celkovej trhovej hodnoty suroviny a poskytuje kľúčovú ochranu proti korózii. Keď sa v sklade vyskytne neočakávaná poškodenie povlaku udalosť, finančné straty prekračujú náklady na odpad ďaleko za hranice. Oneskorenia pri náhrade materiálu, porušenie termínov projektov a odmietnutia zákazníkov sa môžu rýchlo nahromadiť.
Zabránenie degradácii povrchu začína identifikáciou spôsobov, akými sa chyby vznikajú počas skladovania. PPGI cievka najčastejšie problémy vznikajúce počas
-
Tlakové značky: Veľká statická hmotnosť pri prebytočnom skladovaní vytvára trvalé otlačky, zmeny farby alebo rozdiely v lesku na spodných vrstvách.
-
Odreniny a poškrabania: Relatívny pohyb medzi susednými povrchmi počas prepravy alebo manipulácie pomocou žeriavu poškriabe vrchný povlak až po základný náter alebo zinkovú vrstvu.
-
Vlhkosť a puchýre: Uviaznutá vlhkosť medzi tesne navinutými vrstvami spôsobuje chemický rozklad, mikropuchýre a straty priľnavosti farby.
Auditné údaje z priemyselných zariadení ukazujú, že približne 60 % nárokov týkajúcich sa povrchových chýb je úplne predvídateľných prostredníctvom správneho zaobchádzania s materiálom a riadenia prostredia. Udržiavanie stabilnú farbu PPGI oceľovú cievku zásob závisí výrazne od operačnej disciplíny v celom logistickom reťazci.
Environmentálne ciele pre optimálne riadenie skladovania
Podmienky v skladových priestoroch majú veľký vplyv na uchovanie kvality povrchu. Kolísanie teploty v kombinácii s vysokou relatívnou vlhkosťou vytvára ideálne prostredie na vznik rosného bodu. Keď sa kondenzácia tvorí medzi tesne zabalenými vrstvami cievok, voda sa zachytí kapilárnou akciou. Táto uviaznutá voda reaguje s mikropórmi v organickom farbivom, čím destabilizuje väzbu medzi zinkovou vrstvou a vrchnou farbou.
Na udržanie stabilnú farbu PPGI oceľovú cievku produkt po predĺžené obdobia, manažéri skladov by mali sledovať vnútorné podmienky vzhľadom na prísne environmentálne referenčné hodnoty.
| Horizont skladovania |
Maximálna teplota |
Maximálna relatívna vlhkosť |
Maximálna výška skladania |
Požiadavky na ochranné balenie |
| Až 30 dní |
40°C |
70% |
3 cievky vysoko |
Husté feltové výstuhy vo všetkých oporných bodoch |
| 30 až 90 dní |
35°C |
65% |
2 cievky vysoko |
Kontaktné výstuhy plus obalenie s vlhkosťou odolnou fóliou |
| 90 až 180 dní |
30 °C |
60% |
2 cievky vysoko |
Uzatvorené vývozné balenie s vnútornými suchými balíčkami |
| Viac ako 180 dní |
25°c |
55% |
1 cievka – vysoká |
Vyžaduje sa úplne klimatizovaný vnútorný priestor |
Minimalizácia teplotných výkyvov udržiava teplotu ocele nad rosným bodom a tým bráni tvorbe vlhkosti už od začiatku.
Techniky skladovania na elimináciu fyzického poškodenia
Správne fyzické skladovanie chráni natretý povrch pred lokálnym sústredením hmotnosti a striedavými striedavými znakmi trenia. Ťažké cievky uložené v horizontálnej polohe musia ležať na vystužených sedlách alebo V-blokoch, ktoré rovnomerne rozdeľujú zaťaženie cez celú šírku čela.
Prekročenie povolenej výšky skladovania zostáva hlavnou príčinou tlakových značiek na predfarbený pozinkovaný oceľový kotúč . Výrobky štandardnej šírky (1 000 mm až 1 250 mm) nesmú byť nikdy skladované viac ako tri vrstvy vysoko, zatiaľ čo širšie alebo ťažšie formáty sa musia obmedziť najviac na dve vrstvy. Každý kontaktový bod musí byť oddelený pevnými vlnenými podložkami alebo podložkami z polyetylénovej peny s vysokou hustotou.
Vnútorný priemer, alebo očko cievky, je obzvlášť náchylný na štrukturálne deformácie a stlačenie okrajov. Zosredzené zaťažovacie sily z vrchných vrstiev môžu deformovať spodné jadro, čo vedie k mikroprasklinám v organickej povlakovej vrstve. Použitie hrubých ochranných podložiek tvaru buchty okolo vnútorného priemeru zabraňuje priamemu oceľ-proti-oceli kontaktu. Navyše, skladanie cievok s rôznymi vonkajšími priermi v rovnakom stĺpci vytvára nerovnomerné zaťažovacie body, ktoré spôsobujú trvalé deformácie profilu.
Pri manipulácii s úzkymi rozrežanými cievkami poskytuje zvislé paletové skladanie s medzivrstvovým papierom medzi jednotlivými vrstvami lepšiu stabilitu. Zvislá poloha chráni okraje úzkeho pásu pred vlnením a zároveň zabraňuje efektu teleskopovania počas prepravy vysokozdvíhacím vozíkom.
Stratégie kontroly vlhkosti a vetrania
Relatívna vlhkosť vyššia ako 65 % predstavuje trvalé riziko pre skladované oceľové zásoby. Zariadenia prevádzkované v vlhkom tropickom alebo pobrehovom podnebí musia využívať aktívne environmentálne kontroly, aby udržali úrovne okolitéj vlhkosti v bezpečných hraniciach.
Komerčné odvlhčovacie jednotky v kombinácii s nepretržitou cirkuláciou vzduchu zabránia vzniku stojaceho vzduchu, kde sa vlhkosť koncentruje. Veľké priemyselné ventilátory umiestnené pri podlahe a v rohoch skladu zabezpečujú hladký pohyb vzduchu okolo naskladovaných radov.
Pri dočasnom polvonkajšom skladovaní je potrebné používať priepustné, dýchanie umožňujúce ochranné krytia namiesto nedýchacích plastových placht. Nepriepustné plachty zachytávajú vyparujúcu sa vlhkosť zo zeme pod krytím a vytvárajú efekt skleníka, čo spôsobuje rýchle degradácie farbivých povlakov.
Štúdia prípadu operačného obratu
Regionálny distribútor stavebných materiálov v juhovýchodnej Ázii zažil vysoké miery chýb na dovozených PPGI cievka zásoby uložené v neklimatizovanej skládke. Počiatočná kontrola odhalila tlakové stopy na 12 % uloženého tovaru a puchýre na náteroch spôsobené vlhkosťou na ďalších 8 %.
Na vyriešenie týchto opakujúcich sa reklamácií vedenie zaviedlo komplexný trojbodový operačný upgrade:
-
Environmentálne ovládanie: Nainštalovali priemyselné odvlhčovače, ktoré obmedzujú relatívnu vlhkosť okolia pod 65 %.
-
Prepracovanie usporiadania paletovania: Maximálna výška paletovania je obmedzená na dva cievky, pričom na všetkých podperných sedlách sú použité vysokohustotné feltové podložky.
-
Rotácia zásob: Zavedený prísny systém pohybu materiálu podľa zásady First-In, First-Out (FIFO) s maximálnym časovým obdobím obratu 60 dní.
Do šiestich mesiacov sa počet prípadov tlakových stôp znížil na 1,5 % a poruchy náterov spôsobené vlhkosťou klesli pod 0,8 %. Reklamácie zákazníkov na chyby produktov poklesli o 88 %, čím sa náklady na modernizáciu vybavenia úplne vrátili do doby kratšej ako štyri mesiace vďaka zníženiu odpadu materiálu.
Pokyny pre kontrolu a protokoly manipulácie s materiálom
Včasná detekcia zabraňuje tomu, aby malé povrchové problémy poškodili celé dávky skladovaného materiálu. Týždenné auditovanie podlahy by sa malo sústrediť na miesta s vysokým rizikom, vrátane cievok na spodnej úrovni, ktoré nesú najvyššie fyzické zaťaženie, a položiek uložených v blízkosti vonkajších prístupových dverí.
Postupy kontrol kvality by mali zahŕňať:
-
Vizuálne kontroly: Skontrolovanie vystavených povrchov na prítomnosť stlačenín, zmeny lesku alebo vyblednutia farby.
-
Testy prilnavosti: Skontrolovanie okrajových oblastí na prvé príznaky odštiepovania povlaku alebo mikroprasklín.
-
Audity vlhkomerov: Umiestnenie testovacích kariet na vlhkosť do ochranných obalov, aby sa sledovala vnútorná úroveň vlhkosti.
Počas prepravy materiálu musia mať všetky háky pre zdvíhacie zariadenia, C-háky a vidlice pre paletové vozíky ochranné plastové alebo gumové obaly. Oceľové reťaze bez ochrany alebo neprikrývané káble nikdy nesmú prichádzať do kontaktu s predfarbený pozinkovaný oceľový kotúč , pretože ostré hrany okamžite poškodia povrchový povlak až po základný kovový jadier.
Práca s overenými partnermi z výroby a dodávateľských reťazcov, ako napríklad Shenyang Yuanhe zabezpečuje, že cievky surovín prídu s pevným ochranným balením, ktoré je špeciálne navrhnuté pre námornú prepravu a dlhodobú ochranu v sklade. Kvalita výroby v hornom smere reťazca dodávok spolu s disciplinovaným správaním skladu poskytuje úplnú ochranu povrchu po celom dodávateľskom reťazci.
Často kladené otázky
Čo spôsobuje tlakové stopy na uskladnenom predlakovanom ocelovom plechu?
Tlakové stopy vznikajú, keď ťažké statické zaťaženia stlačia lakovú vrstvu na spodných cievkach. To sa deje, keď sú cievky skladované príliš vysoko, keď medzi vrstvami chýbajú mäkké ochranné vložky alebo keď nezhoda priemerov cievok vytvorí zamerané kontaktné body.
Ako môžu operátori skladu zabrániť kondenzácii na uskladnených cievkach?
Najúčinnejší prístup je udržiavať relatívnu vlhkosť v interiéri pod 65 % pomocou komerčných odvlhčovačov. Udržiavanie stálnej teploty v sklade a podporovanie nepretržitej cirkulácie vzduchu veľkými stropnými ventilátormi bráni tomu, aby sa povrchy studenej ocele dostali na bod rosného kondenzátu okolitého prostredia.
Aká je maximálna odporúčaná lehota uchovateľnosti pre produkty PPGI v cievke?
Za štandardných podmienok skladovania v uzavretom priestore sa predfarbený pozinkovaný oceľový kotúč môže bezpečne uchovávať 90 až 180 dní. Uchovávanie nad šesť mesiacov vyžaduje priestory s reguláciou klímy, t. j. reguláciou teploty a vlhkosti, aby sa zachovala plná pružnosť povlaku a adhézia farby.
 EN