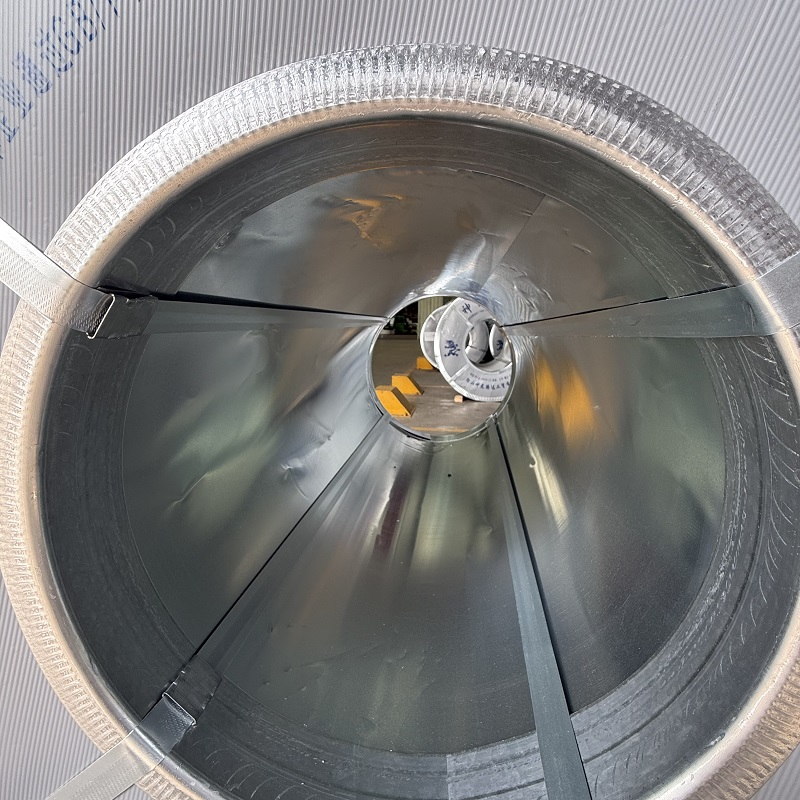
Hallita prepainted galvanized steel coil varastonhallinnassa pinnansuojaukseen on kiinnitettävä jatkuvaa huomiota. Esipinnoitus ei ole pelkästään esteellinen – se edustaa merkittävää osaa raaka-aineen kokonaismarkkinahinnasta ja tarjoaa ratkaisevan esteen suojaavan toiminnon. Kun odottamaton pinnoitteen vauriot tapahtuu varastossa, taloudelliset tappiot menevät paljon pidemmälle kuin romun kustannukset. Materiaalin korvausviivästykset, hajonneet projektiajat ja asiakkaan hylkäämät voivat nopeasti kertyä yhteen.
Pinnan heikkenemisen ehkäiseminen alkaa siitä, että tunnistetaan, miten virheet syntyvät varastoinnin aikana. Yleisimmät ongelmat, joita esiintyy PPGI Kaari käsittelyn aikana, ovat:
-
Painemerkit: Liian korkean pinon aiheuttama suuri staattinen paino aiheuttaa pysyviä painumia, värimuutoksia tai hohtoisuuden vaihteluita alempien kerrosten pinnalle.
-
Kuluma-arakot: Välillä liikkuvien pintojen suhteellinen liike kuljetuksen tai nosturiliikkeiden aikana naarmuttaa päällysteen läpi primaari- tai sinkkikerrokseen.
-
Kosteusaiheutettu kupliautuminen: Kapeiden kierrosten väliin jäänyt kosteus johtaa kemialliseen hajoamiseen, mikrokupliautumiseen ja maalin tarttuvuuden heikkenemiseen.
Teollisuustilojen tarkastustiedot osoittavat, että noin 60 % pinnan laatuun liittyvistä valituksista voidaan estää täysin asianmukaisella materiaalien käsittelyllä ja ympäristöolosuhteiden hallinnalla. Laadukkaan vakaa maalattu PPGI-teräsputki varaston ylläpito vaatii tiukkaa toimintadiscipliiniä koko logistiikkaketjussa.
Ympäristötavoitteet optimaalisen varastoinnin ohjaamiseksi
Ympäristön lämpötila ja ilman suhteellinen kosteus vaikuttavat merkittävästi pinnan laadun säilymiseen. Lämpötilan vaihtelut yhdistettynä korkeaan suhteelliseen kosteuteen luovat ihanteelliset olosuhteet kastepisteen muodostumiselle. Kun kondenssivesi muodostuu tiukasti kierrettyjen kelojen kerrosten väliin, kapillaari-ilmiö aiheuttaa veden jäämisen paikalleen. Tämä jäänyt vesi reagoi orgaanisen maalin mikroporeiden kanssa, mikä heikentää sinkkikerroksen ja päällysteen välisen sidoksen vakautta.
Huolto robottisuumaitselle on vakaa maalattu PPGI-teräsputki tuotetta pidetään laajennettuja ajanjaksoja, varastonhoitajien tulee seurata sisäolosuhteita tiukkojen ympäristöstandarttien mukaisesti.
| Säilytysaikahorisontti |
Maksimi lämpötila |
Suurin suhteellinen ilmankosteus |
Pinon korkeusraja |
Suojapakkaustarpeet |
| Jopa 30 päivää |
40 °C |
70% |
kolme kierrosta korkealla |
Paksu villapadottu tukea kaikissa tukipisteissä |
| 30–90 päivää |
35°C |
65% |
kaksi kierrosta korkealla |
Yhteydenottopadottu plus kosteusesteinen kääriminen |
| 90–180 päivää |
30 °C |
60% |
kaksi kierrosta korkealla |
Tiukka vientipakkaus sisäisillä kosteudenimeytteillä |
| Yli 180 päivää |
25 °C |
55% |
1 kierros korkealla |
Täysin ilmastoitua sisätilaa vaaditaan |
Lämpötilan vaihtelujen vähentäminen pitää teräksen lämpötilan kastepisteen yläpuolella, mikä estää kosteen muodostumisen jo alkuunsa.
Pinontekniikat fyysisen vaurion ehkäisemiseksi
Oikea fyysinen pinonta suojaa maalatun pinnan paikalliselta painon keskittymiseltä ja kitkajäljiltä. Vaakasuoraan varastoitavat raskaat kierukat tulee sijoittaa pehmeille selkänojille tai V-lokeroille, jotka jakavat painon tasaisesti koko kasvoleveyden yli.
Liian korkea pinominen on edelleen pääsyy painajajälkien muodostumiseen a prepainted galvanized steel coil . Standardileveyksiset tuotteet (1 000–1 250 mm) ei saa pinota enemmän kuin kolme kerrosta korkealle, kun taas leveämmät tai raskaammat muodot saa pinota enintään kaksi kerrosta. Jokainen kosketuskohta on erotettava kestävällä villalla tai tiukalla polyeteeni-foamilla.
Sisähalkaisija eli kela-silmä on erityisen altis rakenteelliselle vaurioitumiselle ja reunien puristumiselle. Ylemmiltä kerroksilta tulevat keskitetyt kuormitukset voivat vääntää alimmaista ydintä, mikä johtaa mikrosäröihin orgaanisessa pinnoitteessa. Paksujen, renkasmaisten suojaydinlevyjen asettaminen sisähalkaisijan ympärille estää suoraa teräs-teräs-kosketusta. Lisäksi kelojen pinoaminen eri ulkohalkaisijoilla samassa pylväässä luo epäsäännöllisiä painopisteitä, jotka aiheuttavat pysyvän profiilin vääntymisen.
Kapeiden pilkottujen kelojen käsittelyssä pystysuora palettipino, jossa jokaisen kerroksen välissä on väliarkkipaperia, tarjoaa paremman vakauden. Pystyasento suojelee kapean nauhan reunoja taipumiselta ja estää teleskooppivaikutuksen nostokorin siirrossa.
Kosteuden säätö ja ilmanvaihtostrategiat
Suhteellinen ilmankosteus yli 65 % aiheuttaa jatkuvaa uhkaa varastoitavalle teräkselle. Tilat, jotka toimivat kosteissa trooppisissa tai rannikkoalueiden ilmastossa, täytyy käyttää aktiivisia ympäristökontrollitoimenpiteitä varmistaakseen, että ilman kosteus pysyy turvallisella tasolla.
Kaupallisilla ilmankosteutta alentavilla laitteilla yhdistettynä jatkuvalla ilmankierrolla estetään paikkoja, joissa ilma pysähtyy ja kosteus kertyy. Suuria teollisia tuulipuhaltimia sijoitetaan lattiatasolle ja varastohallien kulmiin, jotta ilma liikkuu tasaisesti pinottujen tavararivien ympärillä.
Väliaikaisessa puoliulkoisessa varastoinnissa on käytettävä läpikuultavia, hengittäviä suojapeitteitä eikä ei-hengittäviä muovipeitteitä. Tiukat peitteet pidättävät maasta haihtuvan kosteuden peitteen alta, mikä aiheuttaa kasvihuoneilmiön ja nopeasti rappeuttaa maalipintoja.
Toiminnallinen käännepiste – tapaustutkimus
Alueellinen rakennusmateriaalien jakelija Etelä-Aasiassa koki vakavia viallisuusasteita tuoduille PPGI Kaari varastoitu ei-ilmastoidussa varastossa. Alkuperäinen tarkastus paljasti painumismerkkejä 12 %:ssa varastoitua tavaraa ja kosteudesta johtuvia maalin pullistumia toisessa 8 %:ssa.
Näiden toistuvien reklamaatioiden ratkaisemiseksi johto toteutti kattavan kolmipisteisen toiminnallisen parannuksen:
-
Ympäristöolosuhteiden hallinta: Asennettiin teollisuuden luokan ilmankosteutta säätävät laitteet, jotta ympäröivän ilman suhteellinen kosteus pysyy alle 65 %:n.
-
Pinonmuodostuksen uudelleensuunnittelu: Pinon korkeus rajoitettiin enintään kahteen kierrokseen, ja kaikkiin tuentasoihin lisättiin korkean tiukkuuden villapadat.
-
Varaston kiertokäytön optimointi: Otettiin käyttöön tiukka ensin sisään, ensin ulos (FIFO) -aineenvirtausjärjestelmä, jonka maksimikiertoaika on 60 päivää.
Kuuden kuukauden sisällä painumismerkkien esiintyminen laski 1,5 %:iin ja kosteudesta johtuvat maaliviat alle 0,8 %:iin. Asiakkaan reklamaatiot vähentyivät 88 %:lla, ja laitteiston parannuskustannukset saatiin katettua alle neljässä kuukaudessa vähentyneiden materiaalihävikkien ansiosta.
Tarkastusohjeet ja materiaalien käsittelyprosessit
Varhainen havainto estää pieniä pinnallisia ongelmia tuhoamasta koko varastoitujen materiaalien eriä. Viikoittaiset lattiatarkastukset tulisi keskittyä korkean riskin alueisiin, kuten alimman kerroksen keloissa, jotka kantavat suurimman fyysisen kuorman, ja tuotteissa, jotka on varastoituna ulkoisten pääsyovien läheisyyteen.
Laatutarkastusten toimenpiteisiin tulisi kuulua:
-
Näkyvyys: Alueiden tarkastaminen näkyvillä pinnoilla painaumamerkkien, kiiltojen muutosten tai värin hämärtyminen varalta.
-
Adheesiokokeet: Reunakohdista tarkastetaan varhaiset merkit pinnoitteen irtoamisesta tai mikrosäröistä.
-
Kosteustarkastukset: Kosteustestikorttien sijoittaminen suojaavaan pakkausmuoviin sisälle kosteuden sisäisen tason seuraamiseksi.
Materiaalin siirtojen aikana kaikki nostokoukut, C-koukut ja käsivarret on varustettava polyuretaani- tai kumisuojilla. Paljaat teräsketjut tai suojamaton kaapeli eivät saa koskaan koskettaa prepainted galvanized steel coil :ta, sillä terävät reunat leikkaavat heti läpi pintasuojauksen metalliytimen tasolle.
Työskentely kokemuksekkaiden valmistus- ja toimitusketjun kumppaneiden kanssa, kuten Shenyang Yuanhe varmistaa, että raaka-ainepuristimet saapuvat vahvalla suojapakkauksella, joka on suunniteltu erityisesti merikuljetuksia ja pitkäaikaista varastosuojelua varten. Ylävirtaan sijoittuvan valmistuksen laatu yhdistettynä kurinalaisen varastohallinnon kanssa tarjoaa täydellisen pinnansuojan koko toimitusketjussa.
Usein kysytyt kysymykset
Mikä aiheuttaa painaumia varastoituihin esimaalattuihin teräslevyihin?
Painaumat syntyvät, kun raskas staattinen kuorma puristaa maalikerrosta alimmissa puristimissa. Tämä tapahtuu, kun puristimet pinotaan liian korkeiksi, kun pehmeää suojamateriaalia ei käytetä kerrosten välissä tai kun eri halkaisijaiset puristimet luovat keskitettyjä kosketuspisteitä.
Miten varasto-operaattorit voivat estää kosteutta varastoitujen puristimien pinnalla?
Kaupallisilla ilmanpoistimilla säädetyllä sisäisellä suhteellisella kosteudella alle 65 % on tehokkain tapa. Tasaisen varaston lämpötilan ylläpitäminen ja jatkuvan ilmanvaihdon edistäminen suurilla kattoventilaattoreilla estävät kylmien teräspintojen saavuttamasta ympäröivän ilman kastepistettä.
Mikä on PPGI-kelaprosukkeiden suositeltavin enimmäissäilyvyysaika?
Standardien sisäisten varastotilojen olosuhteissa prepainted galvanized steel coil kelaprosukkeita voidaan säilyttää turvallisesti 90–180 päivää. Kuuden kuukauden ylittävä säilytys vaatii ilmastoituja tiloja, joissa lämpötila ja kosteus ovat säädettyjä, jotta pinnoitteen joustavuus ja maalin tarttuvuus säilyvät täysin.
 EN