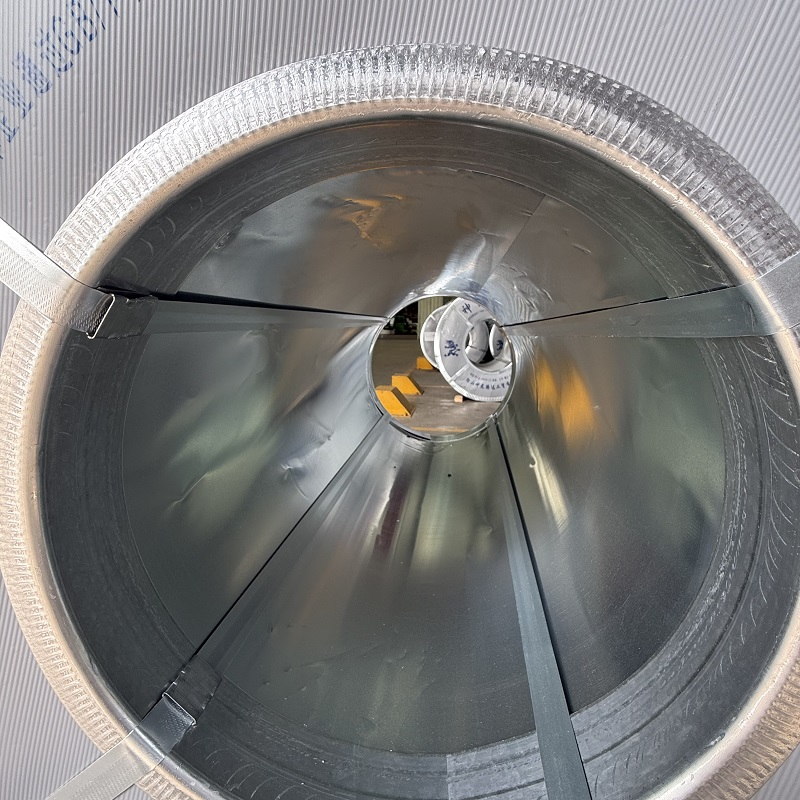
Xestionar un bobina de aceiro galvanizado pre-pintado inventario require atención constante á protección da superficie. O revestimento prepintado non é só estético: representa unha parte importante do valor de mercado total da materia prima e fornece unha protección crucial como barreira. Cando ocorre unha dano no revestimento incidencia inesperada no interior dun almacén, as perdas económicas van moi alén dos custos de desperdicio. Os atrasos na substitución do material, a interrupción dos prazos dos proxectos e as rexeicións dos clientes poden acumularse rapidamente.
A prevención da degradación da superficie comeza identificando como se producen os defectos durante o almacenamento. Os problemas máis frecuentes que se atopan durante a Bobina PPGI manipulación inclúen:
-
Marcas por presión: O peso estático excesivo causado por apilamentos excesivos crea impresións permanentes, cambios de cor ou variacións no brillo nas capas inferiores.
-
Rasgos por abrasión: O movemento relativo entre superficies adxacentes durante o transporte ou os movementos coa grúa raiña a capa superior ata a imprimación ou a capa de zinco.
-
Bolboretes por humidade: A humidade atrapada entre capas enroscadas con forza provoca a descomposición química, bolboretes microscópicos e perda da adhesión da pintura.
Os datos das auditorías das instalacións industriais amosan que aproximadamente o 60 % das reclamacións por defectos na superficie son totalmente evitables mediante un manexo axeitado dos materiais e unha xestión ambiental adecuada. Manter un bobina de acero PPGI con pintura estable inventario depende moito da disciplina operacional en toda a cadea lóxica.
Obxectivos ambientais para o control óptimo do almacenamento
As condicións ambientais no almacén desempeñan un papel fundamental na preservación da calidade superficial. As variacións de temperatura combinadas cunha humidade relativa elevada crean o entorno ideal para a formación do punto de orixe. Cando se forma condensación entre as capas dunha bobina envolta con forza, a auga quédase atrapada por acción capilar. Esta auga atrapada reacciona cos microporos na película de pintura orgánica, desestabilizando a unión entre a capa de zinco e a capa superior.
Para manter un bobina de acero PPGI con pintura estable produto durante períodos prolongados, os xestores de almacéns deben supervisar as condicións interiores respecto a referencias ambientais estritas.
| Horizonte de almacenamento |
Temperatura máx. |
Humidade relativa máxima |
Límite de altura de apilamento |
Requisitos de embalaxe protectora |
| Ata 30 días |
40 °C |
70% |
ata 3 bobinas de altura |
Acolchoado pesado en todos os puntos de soporte |
| 30 a 90 días |
35 °C |
65% |
2 espiras altas |
Acolchoado de contacto máis envoltura contra a humidade |
| 90 a 180 días |
30 °C |
60% |
2 espiras altas |
Embalaxe de exportación hermética con paquetes interiores de desecante |
| Máis de 180 días |
25 °C |
55% |
1 Bobina Alta |
Requírese un espazo interior totalmente climatizado |
Minimizar as oscilacións térmicas mantén a temperatura do acero por riba do punto de orixe, evitando a formación de humidade desde o principio.
Técnicas de apilamento para eliminar danos físicos
O apilamento físico axeitado protexe a superficie pintada contra a concentración localizada de peso e as marcas de fricción. As bobinas pesadas almacenadas horizontalmente deben colocarse sobre sillas acolchadas ou bloques en V que distribúan o peso uniformemente por toda a anchura da cara.
O apilamento excesivo continúa sendo o principal desencadeante das marcas de presión nunha bobina de aceiro galvanizado pre-pintado . Os produtos de anchura estándar (1.000 mm a 1.250 mm) non deben apilarse nunca máis de tres alturas, mentres que os formatos máis anchos ou pesados deben limitarse a dúas capas como máximo. Os puntos de contacto deben separarse mediante coxinetes de fieltro resistente ou espumas de polietileno de alta densidade.
O diámetro interior, ou ollo do carrete, é especialmente propenso a deformacións estruturais e esmagamento das bordas. As forzas concentradas de carga das capas superiores poden distorcer o núcleo inferior, provocando microfendas no revestimento orgánico. A colocación de almohadillas protectoras de núcleo en forma de rosca graxa ao redor do diámetro interior impide o contacto directo entre acero e acero. Ademais, apilar carretes con diámetros exteriores diferentes na mesma columna crea puntos de peso irregulares que causan deformacións permanentes do perfil.
Ao manipular carretes estreitos cortados, a apilación vertical en paletas con papel intercalado entre cada capa ofrece maior estabilidade. A posición vertical protexe as bordas das bandas estreitas contra a flexión e evita o efecto telescópico durante as transferencias coa carretilla elevadora.
Estratexias de control da humidade e ventilación
A humidade relativa superior ao 65 % representa unha ameaza constante para o acero almacenado. As instalacións que operan en climas tropicais húmidos ou costeiros deben empregar controles ambientais activos para manter os niveis de humidade ambiente dentro dos umbrais seguros.
As unidades comerciais de deshumidificación, combinadas coa circulación continua do aire, prevén zonas de aire estancado nas que se concentra a humidade. Os grandes ventiladores industriais colocados preto do nivel do chan e nas esquinas do almacén mantén o aire en movemento suave ao redor das filas apiladas.
Para o almacenamento temporal semiaire libre, deben empregarse coberturas protetoras permeables e transpirables, en lugar de lonas de plástico non transpirables. As láminas non porosas atrapan a humidade do chan que se evapora debaixo da cobertura, creando un efecto invernadoiro que degrada rapidamente os revestimentos de pintura.
Estudo de caso sobre a mellora operativa
Un distribuidor rexional de materiais de construción no sueste asiático experimentou taxas de defectos graves nos produtos importados Bobina PPGI inventario almacenado nun almacén sen control climático. A inspección inicial revelou marcas de presión no 12 % do stock almacenado e ampollas na pintura causadas pola humidade noutro 8 %.
Para resolver estas reclamacións reiteradas, a dirección implantou unha mellora operativa integral en tres puntos:
-
Controis ambientais: Instalación de deshumidificadores de grao industrial para limitar a humidade relativa ambiente por debaixo do 65 %.
-
Redeseño do apilamento: Limitación da altura dos apilamentos a un máximo de dúas bobinas, engadindo almofadas de fieltro de alta densidade en todos os soportes.
-
Rotación do inventario: Aplicación dun horario estrito de movemento de materiais baseado na norma First-In, First-Out (FIFO), con un tempo máximo de rotación de 60 días.
En seis meses, os incidentes de marcas de presión reducíronse ao 1,5 %, mentres que as fallas na pintura relacionadas coa humidade caeron por debaixo do 0,8 %. As reclamacións de defectos por parte dos clientes caeron un 88 %, recuperando totalmente os custos da mellora do equipamento en menos de catro meses grazas á redución das perdas de material.
Orientacións para inspección e protocolos de manipulación de materiais
A detección temperá impide que pequenos problemas na superficie arruinen lotes completos de material almacenado. As auditorías semanais do chan deben centrarse nas zonas de maior risco, incluídas as bobinas da parte inferior, que soportan as cargas físicas máis altas, e os artigos almacenados preto das portas de acceso externo.
As rutinas de inspección de calidade deben incluír:
-
Comprobacións visuais: Inspeccionar as superficies expostas en busca de marcas de indentación, cambios de brillo ou desbotamento da cor.
-
Probas de adhesión: Comprobar as zonas das bordas en busca de sinais iniciais de descascaramento do revestimento ou microfendas.
-
Auditorías de humidade: Colocar tarxetas de proba de humidade dentro das envolturas protectoras para controlar os niveis internos de humidade.
Durante as transferencias de material, todos os ganchos de grúa, ganchos en C e dentes de carretilla deben levar fundas protectoras de poliuretano ou caucho. As cadeas de acero ao desnudo ou os cabos sen acolchamento nunca deben entrar en contacto cun bobina de aceiro galvanizado pre-pintado , pois as arestas afiadas escavaron instantaneamente os revestimentos superficiais ata o núcleo metálico subxacente.
Traballar con socios experimentados na fabricación e na cadea de suministro, como Shenyang Yuanhe garante que as bobinas de material bruto cheguen cun embalaxe protector resistente deseñado especificamente para o transporte marítimo e a protección a longo prazo en almacéns. A calidade da fabricación ascendente, combinada cunha xestión disciplinada dos almacéns, ofrece unha protección completa das superficies en toda a cadea de suministro.
Preguntas frecuentes
Que provoca as marcas de presión nas bobinas prelacadas almacenadas?
As marcas de presión prodúcense cando cargas estáticas pesadas comprimen a capa de pintura nas bobinas inferiores. Isto ocorre cando as bobinas se apilan demasiado altas, cando non se pon recheo protector suave entre as capas ou cando os diámetros desiguais das bobinas crean puntos de contacto concentrados.
Como poden os operarios dos almacéns evitar a condensación nas bobinas almacenadas?
Manter a humidade relativa interior por debaixo do 65 % mediante deshumidificadores comerciais é o método máis eficaz. Manter temperaturas estables nos almacéns e fomentar a circulación continua do aire con ventiladores de teito grandes evita que as superficies de aceiro frío alcancen o punto de orixe ambiental.
Cal é a vida útil máxima recomendada para os produtos en rolo PPGI?
En condicións estándar de almacén interior, un bobina de aceiro galvanizado pre-pintado pode almacenarse de forma segura entre 90 e 180 días. O almacenamento por máis de seis meses require espazos con control climático, con temperatura e humidade reguladas, para conservar a flexibilidade completa do revestimento e a adhesión da pintura.
 EN