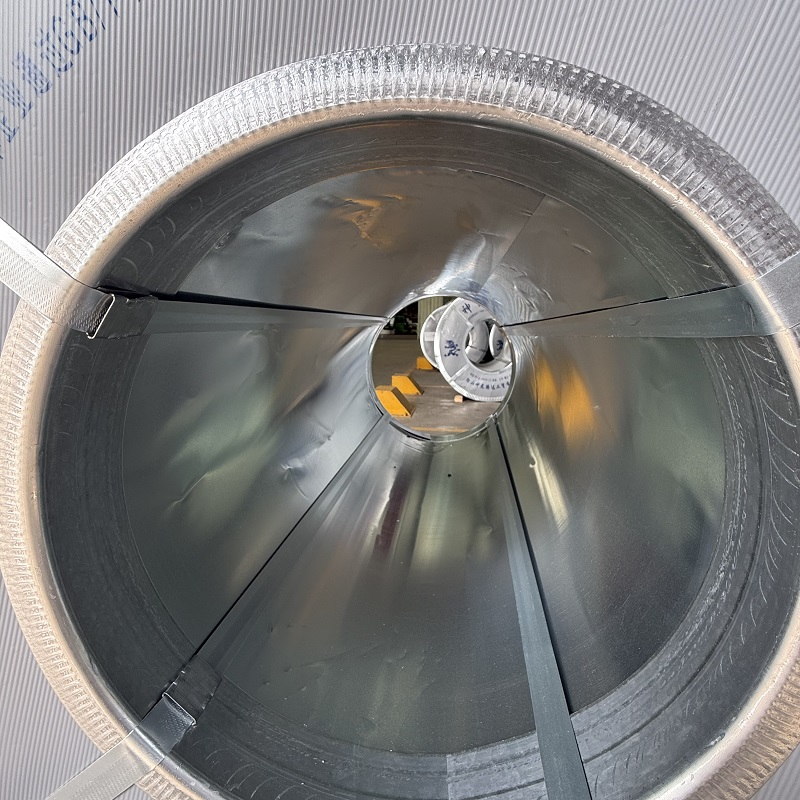
Gérer un bobine d’acier galvanisé prélaquée l'inventaire exige une attention constante portée à la protection de la surface. Le revêtement prélaqué n'est pas uniquement esthétique : il représente une part importante de la valeur marchande totale de la matière première et assure une protection barrière essentielle. Lorsqu'un incident inattendu dommages au revêtement se produit dans un entrepôt, les pertes financières dépassent largement les coûts de rebut. Les retards de remplacement des matériaux, les échéanciers de projets rompus et les rejets par les clients peuvent rapidement s'accumuler.
La prévention de la dégradation de la surface commence par l'identification des modes d'apparition des défauts durant l'entreposage. Les problèmes les plus fréquents rencontrés durant le Bobine PPGI manutention comprennent :
-
Marques de pression : Le poids statique élevé d’un empilement excessif crée des empreintes permanentes, des décalages de teinte ou des variations de brillance sur les couches inférieures.
-
Rayures par abrasion : Les mouvements relatifs entre surfaces adjacentes lors du transport ou des manœuvres de pont roulant éraflent la couche de finition jusqu’à la sous-couche ou à la couche de zinc.
-
Gonflement dû à l'humidité : L'humidité piégée entre les couches étroitement enroulées provoque une dégradation chimique, un micro-gonflement et une perte d'adhérence de la peinture.
Les données d'audit provenant des installations industrielles montrent que près de 60 % des réclamations liées aux défauts de surface sont entièrement évitables grâce à une manipulation adéquate des matériaux et à une gestion environnementale rigoureuse. Le maintien d'un bobine d'acier PPGI à peinture stable stock fiable repose fortement sur la discipline opérationnelle tout au long de la chaîne logistique.
Objectifs environnementaux pour un contrôle optimal du stockage
Les conditions ambiantes dans l'entrepôt jouent un rôle majeur dans la préservation de la qualité de surface. Les variations de température combinées à une humidité relative élevée créent l'environnement idéal pour la formation du point de rosée. Lorsque de la condensation se forme entre les couches étroitement enroulées d'une bobine, l'eau est piégée par action capillaire. Cette eau piégée réagit avec les micro-pores du film organique de peinture, déstabilisant la liaison entre la couche de zinc et la couche de finition.
Pour maintenir un bobine d'acier PPGI à peinture stable produits sur des périodes prolongées, les responsables d’entrepôt doivent surveiller les conditions intérieures par rapport à des critères environnementaux stricts.
| Durée de stockage |
Température maximale |
Humidité relative maximale |
Hauteur maximale empilable |
Exigences en matière d'emballage protecteur |
| Jusqu'à 30 jours |
40°C |
70% |
trois bobines empilées |
Rembourrage en feutre épais à tous les points de soutien |
| 30 à 90 jours |
35°C |
65% |
deux bobines empilées |
Rembourrage au contact plus emballage étanche contre l’humidité |
| 90 à 180 jours |
30°C |
60% |
deux bobines empilées |
Emballage d’exportation scellé avec sachets dessiccants internes |
| Plus de 180 jours |
25°C |
55% |
1 bobine haute |
Espace intérieur entièrement climatisé requis |
La réduction des variations thermiques maintient la température de l’acier au-dessus du point de rosée, empêchant ainsi la formation d’humidité dès le départ.
Techniques de stockage en piles pour éliminer les dommages physiques
Un stockage physique approprié protège la surface peinte contre la concentration localisée de poids et les marques de frottement. Les bobines lourdes stockées horizontalement doivent reposer sur des selles rembourrées ou des blocs en V qui répartissent uniformément le poids sur toute la largeur de la face.
Le surstockage reste la cause principale des marques de pression sur une bobine d’acier galvanisé prélaquée . Les produits à largeur standard (1 000 mm à 1 250 mm) ne doivent jamais être empilés à plus de trois niveaux, tandis que les formats plus larges ou plus lourds doivent être limités à deux couches maximum. Des tampons en feutre robuste ou en mousse de polyéthylène haute densité doivent séparer chaque point de contact.
Le diamètre intérieur, ou œil de la bobine, est particulièrement sujet à la déformation structurelle et à l’écrasement des bords. Les forces de charge concentrées provenant des couches supérieures peuvent déformer le noyau inférieur, entraînant des microfissures dans le revêtement organique. L’ajout de cales protectrices épaisses en forme de beignet autour du diamètre intérieur empêche tout contact direct acier sur acier. En outre, le fait d’empiler des bobines dont les diamètres extérieurs diffèrent dans la même colonne crée des points d’appui irréguliers qui provoquent une déformation permanente du profil.
Lors de la manutention de bobines étroites découpées, l’empilement vertical sur palettes avec du papier intercalaire entre chaque couche assure une meilleure stabilité. Le positionnement vertical protège les bords des bandes étroites contre le flambage tout en évitant l’effet télescopique lors des transferts par chariot élévateur.
Stratégies de contrôle de l’humidité et de ventilation
Une humidité relative supérieure à 65 % constitue une menace continue pour les stocks d’acier entreposés. Les installations situées dans des climats tropicaux humides ou côtiers doivent mettre en œuvre des systèmes de contrôle environnemental actifs afin de maintenir les niveaux d’humidité ambiante dans des plages sécuritaires.
Des unités commerciales de déshumidification, combinées à une circulation d’air continue, empêchent la formation de poches d’air stagnant où l’humidité s’accumule. Des ventilateurs industriels puissants placés près du sol et dans les coins des entrepôts assurent un écoulement régulier de l’air autour des rangées de matériaux empilés.
Pour un stockage temporaire semi-extérieur, il convient d’utiliser des housses de protection perméables et respirantes, plutôt que des bâches en plastique non respirantes. Les feuilles non poreuses emprisonnent l’humidité évaporée provenant du sol sous la housse, créant un effet de serre qui dégrade rapidement les revêtements peints.
Étude de cas : temps de rotation opérationnel
Un distributeur régional de matériaux de construction en Asie du Sud-Est a connu des taux de défauts sévères sur des produits importés Bobine PPGI stock entreposé dans un entrepôt non climatisé. L’inspection initiale a révélé des marques de pression sur 12 % du stock entreposé et des cloques de peinture causées par l’humidité sur 8 % supplémentaires.
Pour résoudre ces réclamations récurrentes, la direction a mis en œuvre une amélioration opérationnelle complète en trois points :
-
Contrôles environnementaux : Installation de déshumidificateurs industriels afin de maintenir l’humidité relative ambiante sous les 65 %.
-
Redimensionnement du conditionnement par empilement : Hauteur maximale d’empilement limitée à deux bobines, avec ajout de tampons en feutre haute densité sur tous les supports.
-
Rotation des stocks : Application stricte d’un calendrier de mouvement des matériaux selon la méthode « premier entré, premier sorti » (FIFO), avec un délai maximal de rotation fixé à 60 jours.
En six mois, les incidents de marques de pression sont tombés à 1,5 %, tandis que les défaillances de peinture liées à l’humidité sont descendues sous les 0,8 %. Les réclamations clients pour défauts ont chuté de 88 %, permettant de récupérer intégralement les coûts liés à la modernisation des équipements en moins de quatre mois grâce à la réduction des pertes matérielles.
Lignes directrices d’inspection et protocoles de manutention des matériaux
La détection précoce empêche les problèmes mineurs en surface de compromettre des lots entiers de matériaux entreposés. Les audits hebdomadaires du sol doivent cibler les emplacements à haut risque, notamment les bobines du niveau inférieur, qui supportent les charges physiques les plus élevées, ainsi que les articles stockés à proximité des portes d’accès extérieures.
Les procédures d’inspection qualité doivent inclure :
-
Vérifications visuelles : L’inspection des surfaces exposées afin de détecter des marques d’indentation, des variations de brillance ou des décolorations.
-
Essais d'adhérence : L’examen des zones périphériques pour repérer les premiers signes d’écaillage du revêtement ou de microfissures.
-
Audits d’humidité : Placer des cartes-tests d’humidité à l’intérieur des emballages protecteurs afin de suivre les niveaux d’humidité internes.
Lors des transferts de matériaux, tous les crochets de pont roulant, crochets en forme de C et fourches de chariots élévateurs doivent être équipés de manchons protecteurs en polyuréthane ou en caoutchouc. Les chaînes en acier nues ou les câbles non rembourrés ne doivent jamais entrer en contact avec un bobine d’acier galvanisé prélaquée , car leurs arêtes tranchantes endommagent immédiatement les revêtements de surface jusqu’au noyau métallique sous-jacent.
Travailler avec des partenaires expérimentés dans la fabrication et la chaîne logistique tels que Shenyang Yuanhe garantit que les bobines de matière première arrivent avec un emballage protecteur robuste spécialement conçu pour le transport maritime et la protection à long terme en entrepôt. Une qualité de fabrication en amont associée à une gestion rigoureuse de l’entrepôt assure une protection complète des surfaces sur toute la chaîne d’approvisionnement.
Questions fréquemment posées
Quelles sont les causes des marques de pression sur les tôles prélaquées stockées ?
Les marques de pression apparaissent lorsque des charges statiques importantes compriment la couche de peinture des bobines inférieures. Cela se produit lorsque les bobines sont empilées trop haut, lorsqu’un rembourrage protecteur souple est omis entre les couches ou lorsque des diamètres de bobines non compatibles créent des points de contact concentrés.
Comment les opérateurs d’entrepôt peuvent-ils éviter la condensation sur les bobines stockées ?
Maintenir l’humidité relative intérieure sous 65 % à l’aide de déshumidificateurs industriels constitue la méthode la plus efficace. Stabiliser la température de l’entrepôt et favoriser une circulation d’air continue à l’aide de grands ventilateurs de plafond empêche les surfaces métalliques froides d’atteindre le point de rosée ambiant.
Quelle est la durée de conservation maximale recommandée pour les produits en bobine PPGI ?
Dans des conditions standard d’entreposage intérieur, une bobine d’acier galvanisé prélaquée peut être stockée en toute sécurité pendant 90 à 180 jours. Un stockage dépassant six mois nécessite des espaces climatisés avec des réglages contrôlés de température et d’humidité afin de préserver intégralement la souplesse du revêtement et l’adhérence de la peinture.
 EN