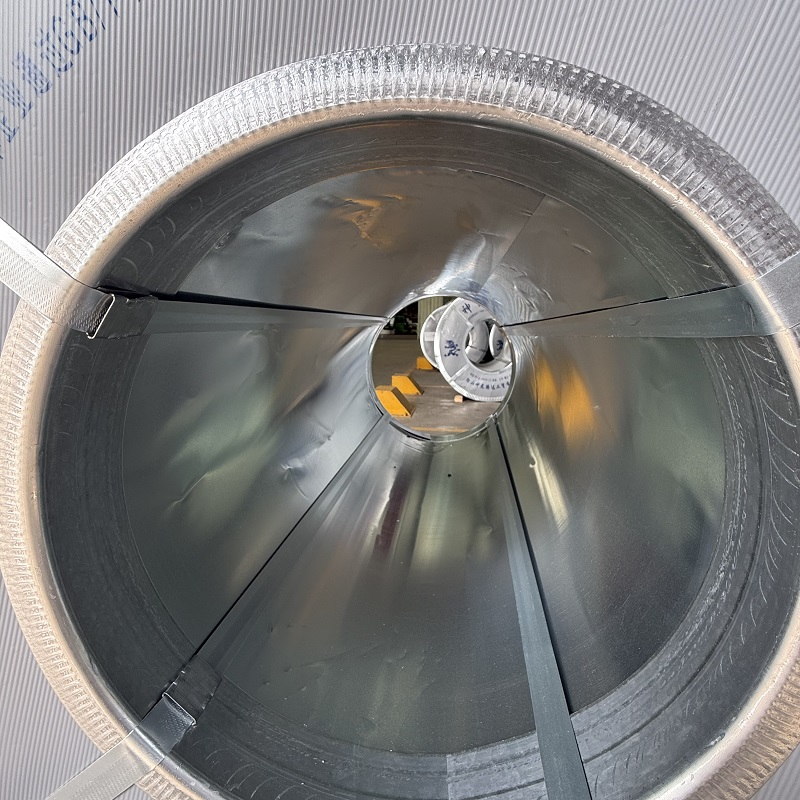
Zarządzanie wstępnie pomalowany wałek stalowy z galwanizacji inwentaryzacja wymaga ciągłej uwagi przy ochronie powierzchni. Wstępnie naniesiona powłoka nie ma jedynie charakteru estetycznego – stanowi znaczną część całkowitej wartości rynkowej surowca i zapewnia kluczową ochronę barierową. Gdy niespodziewanie uszkodzenie powłoki dzieje się w magazynie, straty finansowe wykraczają daleko poza koszty odpadów. Opóźnienia w dostawie materiałów, zakłócenia harmonogramów projektów oraz odrzucenie zamówień przez klientów mogą szybko się kumulować.
Zapobieganie degradacji powierzchni zaczyna się od zidentyfikowania sposobów powstawania wad podczas przechowywania. Najczęstsze problemy występujące podczas Ppgi coil obsługiwania to:
-
Odciski ciśnieniowe: Duża, statyczna masa wynikająca z nadmiernego stosowania powoduje trwałe odciski, zmiany barwy lub różnice połysku na dolnych warstwach.
-
Rysy ścierne: Wzajemny ruch między sąsiednimi powierzchniami podczas transportu lub przesuwania żurawiowego uszkadza warstwę wykończeniową aż do warstwy gruntu lub cynku.
-
Pękanie spowodowane wilgotnością: Zatrzymana wilgoć między ciasno nawiniętymi warstwami powoduje degradację chemiczną, mikropękanie oraz utratę przyczepności farby.
Dane audytowe z obiektów przemysłowych wskazują, że około 60% roszczeń dotyczących wad powierzchniowych można całkowicie zapobiec poprzez prawidłowe postępowanie z materiałami oraz odpowiednie zarządzanie środowiskiem. Utrzymanie stabilną farbę PPGI, cewkę ze stali PPGI zapasu zależy w dużej mierze od dyscypliny operacyjnej w całym łańcuchu logistycznym.
Cele środowiskowe dla optymalnej kontroli magazynowania
Warunki otoczenia w magazynie odgrywają kluczową rolę w zachowaniu jakości powierzchni. Wahania temperatury połączone z wysoką wilgotnością względną tworzą idealne warunki do powstawania punktu rosy. Gdy kondensat powstaje między ciasno owiniętymi warstwami taśmy, woda zostaje zatrzymana dzięki działaniu sił kapilarnych. Ta zatrzymana woda reaguje z mikroporami w organicznej warstwie farby, destabilizując wiązanie między warstwą cynku a powłoką zewnętrzną.
Aby utrzymać stabilną farbę PPGI, cewkę ze stali PPGI produktu przez dłuższy czas menedżerowie magazynu powinni monitorować warunki wewnątrz pomieszczenia zgodnie ze ścisłymi normami środowiskowymi.
| Okres przechowywania |
Maksymalna temperatura |
Maksymalna wilgotność względna |
Maksymalna wysokość składowania |
Wymagania dotyczące opakowań ochronnych |
| Do 30 dni |
40°C |
70% |
trzy cewki jedna nad drugą |
Grube wyłożenie z wełny we wszystkich punktach podparcia |
| od 30 do 90 dni |
35°c |
65% |
dwie cewki jedna nad drugą |
Wyłożenie kontaktowe oraz opakowanie zapobiegające przedostawaniu się wilgoci |
| od 90 do 180 dni |
30°C |
60% |
dwie cewki jedna nad drugą |
Zabezpieczone opakowanie eksportowe z wewnętrznymi woreczkami odsączającymi wilgoć |
| Ponad 180 dni |
25°C |
55% |
1 cewka – wysoka |
Wymagana jest w pełni klimatyzowana przestrzeń wewnętrzna |
Minimalizacja zmian temperatury zapobiega obniżeniu temperatury stali poniżej punktu rosy, dzięki czemu powstawanie wilgoci zostaje zatrzymane już na etapie początkowym.
Techniki układania w stosy eliminujące uszkodzenia mechaniczne
Poprawne fizyczne układanie w stosy chroni powłokę malarską przed skupieniem ciężaru w określonych miejscach oraz śladowymi uszkodzeniami spowodowanymi tarciem. Ciężkie cewki przechowywane poziomo powinny spoczywać na wyłożonych podkładkach lub blokach V-kształtnych, które równomiernie rozprowadzają ciężar na całej szerokości czoła.
Nadmierny stosowanie pozostaje główną przyczyną powstawania śladów nacisku na wstępnie pomalowany wałek stalowy z galwanizacji . Produkty o standardowej szerokości (1000–1250 mm) nie powinny być układane w stosy wyższe niż trzy warstwy, natomiast formaty szersze lub cięższe powinny być ograniczone do maksymalnie dwóch warstw. Każdy punkt kontaktu musi być oddzielony podkładkami z wytrzymałej wełny lub pianki polietylenu o wysokiej gęstości.
Średnica wewnętrzna, czyli otwór zwoju, jest szczególnie narażona na odkształcenia strukturalne i uszkodzenia krawędzi. Skoncentrowane siły obciążenia pochodzące od warstw górnych mogą zniekształcać dolną część rdzenia, co prowadzi do powstawania mikropęknięć w organicznym powłokowaniu. Umieszczenie grubej, pierścieniowej podkładki ochronnej wokół średnicy wewnętrznej zapobiega bezpośredniemu kontaktowi stali ze stalą. Dodatkowo ustawianie zwojów o różnych średnicach zewnętrznych w tej samej kolumnie powoduje nieregularne punkty obciążenia, które wywołują trwałe odkształcenie profilu.
Podczas obsługi wąskich zwojów pionowe układanie na paletach z papierem rozdzielającym między każdą warstwą zapewnia lepszą stabilność. Pozycjonowanie pionowe chroni krawędzie wąskiej taśmy przed wyboczeniem oraz zapobiega efektowi teleskopowemu podczas transportu wózkiem widłowym.
Kontrola wilgotności i strategie wentylacji
Wilgotność względna powyżej 65% stanowi ciągłe zagrożenie dla przechowywanej stali. Obiekty działające w wilgotnym klimacie tropikalnym lub przybrzeżnym muszą stosować aktywne systemy kontroli środowiska, aby utrzymać poziom wilgoci w otoczeniu poniżej bezpiecznych progów.
Komercyjne jednostki do odwilżania w połączeniu z ciągłym przepływem powietrza zapobiegają powstawaniu stojącego powietrza, w którym gromadzi się wilgoć. Duże wentylatory przemysłowe umieszczone przy poziomie podłogi oraz w narożnikach magazynu zapewniają gładki przepływ powietrza wokół ułożonych w rzędach palet.
W przypadku tymczasowego, półzewnętrznego przechowywania należy stosować przepuszczalne, oddychające osłony ochronne zamiast nieprzepuszczających folii plastikowych. Nieprzepuszczalne pokrywy zatrzymują parującą wilgoć z podłoża pod osłoną, tworząc efekt cieplarniany, który szybko uszkadza powłoki malarskie.
Studium przypadku: czas cyklu operacyjnego
Regionalny dystrybutor materiałów budowlanych w Azji Południowo-Wschodniej odnotował wysokie stopy wadliwości na importowanych Ppgi coil inwentarz przechowywany w magazynie bez systemu klimatyzacji. Początkowa inspekcja ujawniła ślady ucisku na 12% zapasów oraz pękanie farby spowodowane wilgocią na kolejnych 8% zapasów.
Aby rozwiązać te powtarzające się reklamacje, zarząd wprowadził kompleksową trzypunktową modernizację operacyjną:
-
Kontrola warunków środowiskowych: Zainstalowano przemysłowe odwilżacze, aby ograniczyć wilgotność względną powietrza do wartości poniżej 65%.
-
Przeprojektowanie układu układania materiałów: Ograniczono maksymalną wysokość stosowania do dwóch cewek, dodając podkładki z gęstej wełny na wszystkich podporach.
-
Rotacja zapasów: Wprowadzono rygorystyczny harmonogram przemieszczania materiałów według zasady „pierwszy przyjęty – pierwszy wydany” (FIFO), z maksymalnym okresem obrotu wynoszącym 60 dni.
W ciągu sześciu miesięcy liczba przypadków śladów ucisku spadła do 1,5%, a awarie farby spowodowane wilgocią spadły poniżej 0,8%. Reklamacje klientów związane z wadami produktu zmniejszyły się o 88%, a koszty modernizacji sprzętu zostały w pełni odzyskane w czasie krótszym niż cztery miesiące dzięki zmniejszeniu liczby odpadów materiałowych.
Wytyczne dotyczące inspekcji oraz procedury obsługi materiałów
Wczesne wykrywanie zapobiega temu, że drobne uszkodzenia powierzchni zniszczą całe partie materiału przechowywanego. Cotygodniowe inspekcje podłogi powinny koncentrować się na miejscach o najwyższym ryzyku, w tym na cewkach na dolnym poziomie magazynu, które ponoszą największe obciążenia mechaniczne, oraz na przedmiotach składowanych w pobliżu zewnętrznych drzwi dostępu.
Procedury kontroli jakości powinny obejmować:
-
Kontrola wzrokowa: Inspekcję widocznych powierzchni pod kątem śladów wgnięć, zmian połysku lub blaknięcia koloru.
-
Testy przyczepności: Sprawdzanie krawędzi pod kątem wczesnych objawów odpraszania powłoki lub mikropęknięć.
-
Audyt wilgotności: Umieszczanie kart testowych wilgotności wewnątrz opakowań ochronnych w celu monitorowania poziomu wilgotności wewnętrznej.
Podczas przemieszczania materiału wszystkie haki dźwigu, haki typu C oraz widełki wózka podnośnikowego muszą być wyposażone w ochronne rękawy poliuretanowe lub gumowe. Łańcuchy stalowe bez osłony lub nieuszczelnione linki nigdy nie mogą mieć kontaktu z wstępnie pomalowany wałek stalowy z galwanizacji , ponieważ ostre krawędzie natychmiast przecinają powłokę powierzchniową aż do rdzenia metalowego.
Współpraca z doświadczonymi partnerami z zakresu produkcji i łańcucha dostaw, takimi jak Shenyang Yuanhe zapewnia, że cewki surowcowe docierają w solidnej opakowaniu ochronnym zaprojektowanym specjalnie do transportu morskiego oraz długotrwałej ochrony w magazynie. Wysoka jakość produkcji na etapie wczesnym łańcucha dostaw w połączeniu z dyscyplinowaną zarządzaniem magazynem zapewnia pełną ochronę powierzchni na całym przepływie dostaw.
Najczęściej zadawane pytania
Co powoduje ślady ciśnienia na przechowywanej stali lakierowanej?
Ślady ciśnienia powstają, gdy duże obciążenia statyczne ściskają warstwę lakieru na dolnych cewkach. Zdarza się to, gdy cewki są układane zbyt wysoko, gdy pomija się miękkie podkładki ochronne między warstwami lub gdy niezgodne średnice cewek tworzą skoncentrowane punkty kontaktu.
W jaki sposób operatorzy magazynów mogą zapobiegać kondensacji na przechowywanych cewkach?
Najskuteczniejszym sposobem jest utrzymywanie wilgotności względnej w pomieszczeniu poniżej 65 % za pomocą profesjonalnych odsuszaczy. Stała temperatura w magazynie oraz ciągła cyrkulacja powietrza przy użyciu dużych wentylatorów sufitych zapobiegają osiągnięciu przez chłodne powierzchnie stali punktu rosy otoczenia.
Jaka jest maksymalna zalecana trwałość magazynowania produktów w postaci cewek PPGI?
W standardowych warunkach magazynowania w pomieszczeniach zamkniętych wstępnie pomalowany wałek stalowy z galwanizacji można bezpiecznie przechowywać przez 90–180 dni. Przechowywanie dłuższe niż sześć miesięcy wymaga pomieszczeń z kontrolowanym klimatem oraz regulowaną temperaturą i wilgotnością, aby zachować pełną elastyczność powłoki i przyczepność farby.
 EN