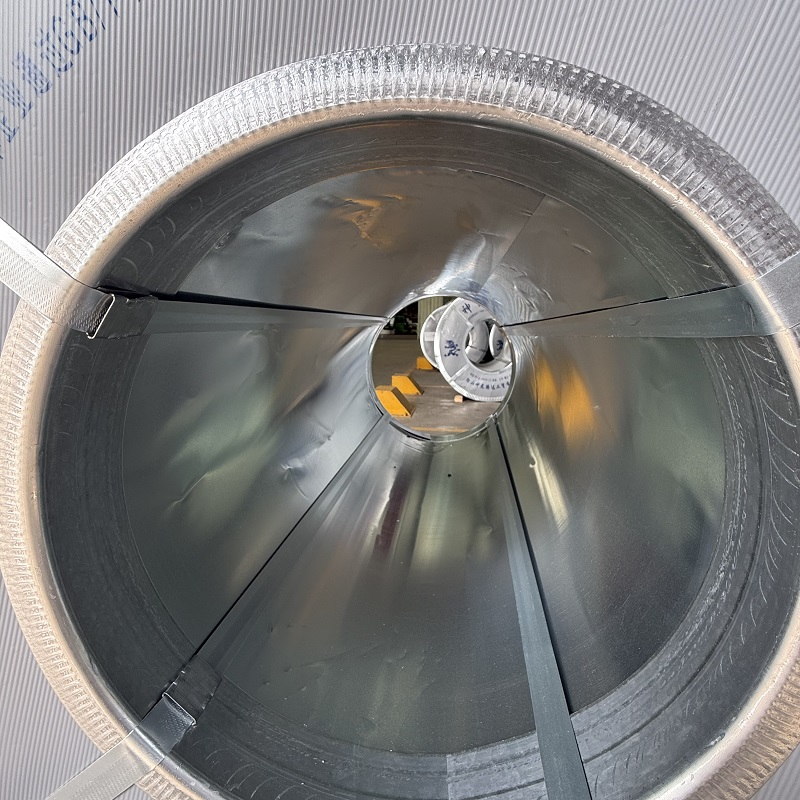
Gestire una nastro di acciaio zincato preverniciato l'inventario richiede un'attenzione costante alla protezione della superficie. Il rivestimento preverniciato non è puramente estetico: rappresenta una parte rilevante del valore di mercato complessivo della materia prima e fornisce una protezione barriera fondamentale. Quando si verificano eventi imprevisti danneggiamento del rivestimento all'interno di un magazzino, le perdite finanziarie vanno ben oltre i costi per scarto. Ritardi nella sostituzione del materiale, interruzioni dei tempi di progetto e rifiuti da parte dei clienti possono accumularsi rapidamente.
Prevenire il degrado superficiale inizia dall'identificazione delle cause dei difetti durante lo stoccaggio. I problemi più frequenti riscontrati durante Nastro in acciaio zincato preverniciato (PPGI) la movimentazione includono:
-
Marcature da pressione: Il peso statico eccessivo derivante da sovrappilatura crea impronte permanenti, variazioni cromatiche o differenze di lucentezza negli strati inferiori.
-
Scratch da abrasione: Il movimento relativo tra superfici adiacenti durante il trasporto o le manovre con gru incide sullo strato di finitura fino al primer o allo strato di zinco.
-
Rigogliamento da umidità: L'umidità intrappolata tra strati avvolti strettamente provoca degradazione chimica, micro-rigogliamento e perdita di adesione della vernice.
I dati di audit provenienti da impianti industriali indicano che circa il 60% delle segnalazioni relative a difetti superficiali è interamente prevenibile mediante una corretta manipolazione dei materiali e una gestione ambientale adeguata. Il mantenimento di un bobina di acciaio PPGI con vernice stabile inventario dipende fortemente dalla disciplina operativa lungo l’intera catena logistica.
Obiettivi ambientali per un controllo ottimale dello stoccaggio
Le condizioni ambientali del magazzino influenzano in modo determinante la conservazione della qualità superficiale. Le escursioni termiche combinate con un’elevata umidità relativa creano le condizioni ideali per la formazione del punto di rugiada. Quando la condensa si forma tra gli strati di nastro avvolti strettamente, l’acqua viene intrappolata per azione capillare. Questa acqua intrappolata reagisce con i micro-pori del film verniciante organico, destabilizzando il legame tra lo strato di zinco e la vernice di finitura.
Per mantenere un bobina di acciaio PPGI con vernice stabile prodotti per periodi prolungati, i responsabili del magazzino devono monitorare le condizioni interne rispetto a rigorosi parametri ambientali.
| Orizzonte di stoccaggio |
Temperatura Massima |
Umidità relativa massima |
Limite di altezza di impilamento |
Requisiti per l'imballaggio protettivo |
| Fino a 30 giorni |
40°C |
70% |
altezza di 3 bobine |
Imbottitura in feltro pesante in tutti i punti di supporto |
| da 30 a 90 giorni |
35°C |
65% |
altezza di 2 bobine |
Imbottitura a contatto più involucro barriera all’umidità |
| da 90 a 180 giorni |
30°C |
60% |
altezza di 2 bobine |
Imballaggio per l’esportazione sigillato con sacchetti disidratanti interni |
| Oltre 180 giorni |
25°C |
55% |
1 bobina alta |
Richiesto spazio interno completamente climatizzato |
Minimizzare le escursioni termiche mantiene la temperatura dell’acciaio al di sopra del punto di rugiada, impedendo la formazione di umidità fin dall’inizio.
Tecniche di impilamento per eliminare i danni fisici
Un corretto impilamento fisico protegge la superficie verniciata da concentrazioni localizzate di peso e da segni di attrito. Le bobine pesanti conservate in posizione orizzontale devono poggiare su supporti imbottiti o blocchi a V che distribuiscano uniformemente il carico sull’intera larghezza della faccia.
L’impilamento eccessivo rimane la causa principale delle impronte da pressione su una nastro di acciaio zincato preverniciato . I prodotti a larghezza standard (1.000 mm–1.250 mm) non devono mai essere impilati oltre tre strati, mentre formati più larghi o più pesanti devono essere limitati a un massimo di due strati. Punti di contatto devono essere separati da cuscinetti in feltro ad alta resistenza o in schiuma di polietilene ad alta densità.
Il diametro interno, o occhio della bobina, è particolarmente soggetto a deformazioni strutturali e schiacciamento dei bordi. Le forze di carico concentrate provenienti dagli strati superiori possono deformare il nucleo inferiore, causando microfessurazioni nel rivestimento organico. L’applicazione di cuscinetti protettivi a forma di ciambella intorno al diametro interno impedisce il contatto diretto acciaio-acciaio. Inoltre, l’impilamento di bobine con diametri esterni diversi nella stessa colonna genera punti di carico irregolari che provocano una distorsione permanente del profilo.
Nella movimentazione di bobine a taglio stretto, l’impilamento verticale su pallet con carta interposta tra ogni strato garantisce una maggiore stabilità. Il posizionamento verticale protegge i bordi della striscia stretta dall’increspamento e previene l’effetto telescopico durante i trasferimenti con carrello elevatore.
Strategie per il controllo dell’umidità e la ventilazione
Un’umidità relativa superiore al 65% rappresenta una minaccia costante per le scorte di acciaio immagazzinate. Gli impianti operativi in climi tropicali umidi o costieri devono impiegare controlli ambientali attivi per mantenere i livelli di umidità ambientale entro soglie di sicurezza.
Unità commerciali di deumidificazione, combinate con una circolazione continua dell’aria, prevengono la formazione di zone d’aria stagnante in cui l’umidità tende a concentrarsi. Ventilatori industriali di grandi dimensioni posizionati in prossimità del livello del pavimento e negli angoli del magazzino garantiscono un flusso d’aria uniforme intorno alle file di materiali impilati.
Per lo stoccaggio temporaneo semiesterno, devono essere utilizzati teli protettivi permeabili e traspiranti, anziché teloni di plastica non traspiranti. Fogli impermeabili intrappolano l’umidità evaporata dal terreno sotto il telo, creando un effetto serra che degrada rapidamente i rivestimenti verniciati.
Studio di caso sul tempo di riattivazione operativa
Un distributore regionale di materiali edili nel Sud-Est asiatico ha riscontrato tassi di difettosità gravissimi sui prodotti importati Nastro in acciaio zincato preverniciato (PPGI) inventario immagazzinato in un magazzino non climatizzato. L’ispezione iniziale ha rivelato segni di pressione sul 12% del materiale stoccato e rigonfiamenti della vernice causati dall’umidità su un ulteriore 8%.
Per risolvere questi reclami ricorrenti, la direzione ha implementato un ampio aggiornamento operativo articolato in tre punti:
-
Controlli ambientali: Installazione di deumidificatori industriali per mantenere l’umidità relativa ambientale al di sotto del 65%.
-
Riprogettazione dello stivaggio: Limitazione dell’altezza di stivaggio a un massimo di due bobine, con inserimento di tappetini in feltro ad alta densità su tutti i supporti.
-
Rotazione del magazzino: Applicazione rigorosa di un programma di movimentazione materiali basato sul principio First-In, First-Out (FIFO), con un tempo massimo di rotazione fissato a 60 giorni.
Entro sei mesi, gli incidenti legati ai segni di pressione sono scesi all’1,5%, mentre i difetti della vernice correlati all’umidità sono calati al di sotto dello 0,8%. I reclami dei clienti per difetti sono diminuiti dell’88%, consentendo il completo recupero dei costi degli aggiornamenti attrezzature in meno di quattro mesi grazie alla riduzione delle svalutazioni materiali.
Linee guida per le ispezioni e protocolli per la movimentazione materiali
Il rilevamento precoce evita che lievi difetti superficiali rovinino interi lotti di materiale immagazzinato. Gli audit settimanali del pavimento devono concentrarsi sulle aree ad alto rischio, inclusi i rotoli del livello inferiore, sottoposti ai carichi fisici più elevati, e gli articoli conservati in prossimità delle porte di accesso esterne.
Le procedure di ispezione della qualità devono includere:
-
Controlli visivi: L’ispezione delle superfici esposte per individuare segni di ammaccature, variazioni di lucentezza o sbiadimento del colore.
-
Prove di adesione: La verifica delle zone perimetrali per rilevare i primi segni di distacco del rivestimento o di microfessurazioni.
-
Audit dell’umidità: L’inserimento di cartoncini per il test dell’umidità all’interno degli involucri protettivi per monitorare i livelli di umidità interna.
Durante i trasferimenti di materiale, tutti i ganci per gru, i ganci a C e le forche dei carrelli elevatori devono essere dotati di guaine protettive in poliuretano o gomma. Catene d’acciaio nude o cavi non imbottiti non devono mai entrare in contatto con un nastro di acciaio zincato preverniciato , poiché i bordi affilati incidono istantaneamente i rivestimenti superficiali fino al nucleo metallico sottostante.
Collaborando con partner esperti nella produzione e nella supply chain, come Shenyang Yuanhe garantisce che i rotoli di materiale grezzo arrivino con un imballaggio protettivo robusto, progettato specificamente per il trasporto marittimo e per la protezione a lungo termine in magazzino. La qualità della produzione a monte, abbinata a una gestione rigorosa del magazzino, assicura una protezione completa delle superfici lungo l'intera catena di approvvigionamento.
Domande frequenti
Cosa causa le macchie da pressione sull'acciaio preverniciato immagazzinato?
Le macchie da pressione si verificano quando carichi statici elevati comprimono lo strato di vernice sui rotoli inferiori. Ciò accade quando i rotoli vengono impilati troppo in alto, quando non viene utilizzato un materiale protettivo morbido tra gli strati oppure quando diametri di rotoli non corrispondenti creano punti di contatto concentrati.
Come possono gli operatori di magazzino impedire la condensa sui rotoli immagazzinati?
Mantenere l'umidità relativa interna al di sotto del 65% mediante deumidificatori commerciali è l'approccio più efficace. Conservare temperature costanti nel magazzino e favorire una circolazione continua dell'aria con grandi ventilatori a soffitto evita che le superfici in acciaio fredde raggiungano il punto di rugiada ambientale.
Qual è la durata massima consigliata per la conservazione dei prodotti in bobina PPGI?
In condizioni standard di magazzino interno, una nastro di acciaio zincato preverniciato può essere conservata in sicurezza per 90–180 giorni. La conservazione oltre sei mesi richiede ambienti climatizzati con temperatura e umidità controllate per preservare completamente la flessibilità del rivestimento e l’adesione della vernice.
 EN