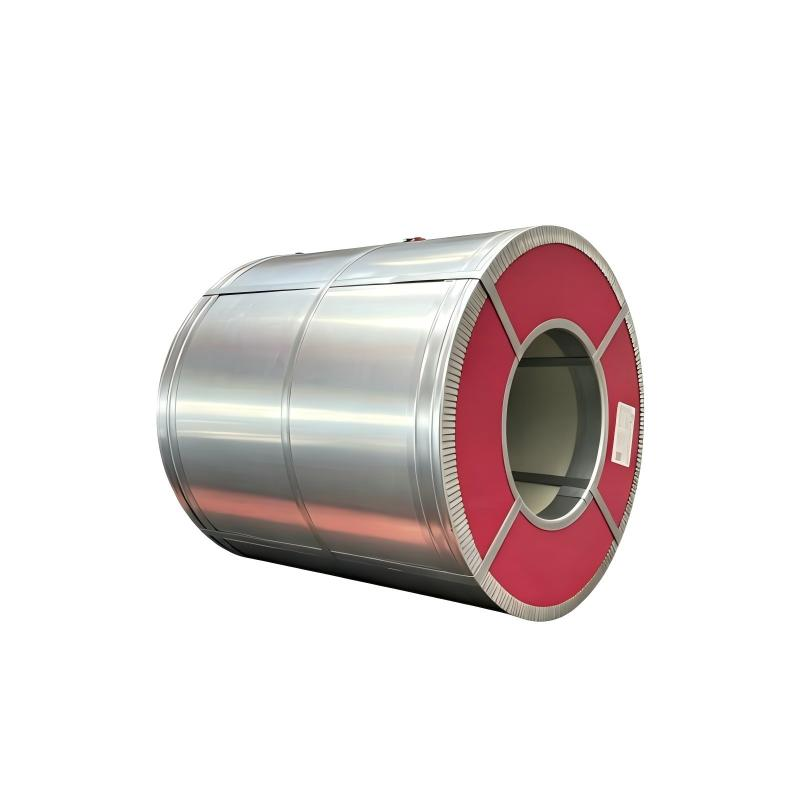
Kun hankitaan esimaalattua sinkittyä teräsrengasta, on helppoa keskittyä pelkästään ulkoiseen pinnoitteeseen – olipa kyseessä valinta PVDF- ja SMP-pinnan välillä tai tietyn sinkkipinnoituspainon määrittely. Todellinen pitkän aikavälin sääkestävyyden perusta kuitenkin piilee näiden näkyvien kerrosten alla. Pintakemiallinen muuntokerros, joka levitetään juuri maalaamisen edellä, määrittää sen, pysyykö pinnoite paikoillaan kahdenkymmenen vuoden ajan vai alkaako se irrota jo muutaman sateisen kauden jälkeen.
Ilman asianmukaista pinnan esikäsittelyä jopa huippuluokan maali ei useinkaan kiinnity hyvin sileälle sinkkipinnalle. Esikäsittelyn saamattomat renkaat kärsivät usein maalin irtoamisesta, kalkkautumisesta tai alapinnan kuplautumisesta kolmen–viiden vuoden sisällä kenttäkäytössä. Toisaalta huolellisesti esikäsitelty esimaalattu sinkitty teräsrengas luo mikroskooppisen ankkurikuvion ja passiivisen kemiallisen esteen, jotka pitävät maalin paikoillaan 15–25 vuoden ajan, vaikka altistuttaisiinkin voimakkaille ulkoisille sääolosuhteille.
Muuntokerrosten kemian ymmärtäminen
Kelaesikäsittelyn ensisijainen tehtävä on muuttaa raaka, reaktiivinen sinkkialusta kemiallisesti vakaa perusta. Standardit sinkityt pinnat muodostavat luonnollisesti oksideja ja hydroksideja, jotka haittaavat orgaanisen maalin tarttumista. Korkean suorituskyvyn esikäsittelyjärjestelmä poistaa nämä heikot pintakerrokset ja korvaa ne yhtenäisellä muuntokerroksella.
Tämä mikro-ohut kalvo hoitaa kaksi elintärkeää tehtävää samanaikaisesti:
-
Mekaaninen lukitus: Se luo mikrorakenteen, joka mahdollistaa primaarin virtaamisen sisään, kiinnittymisen ja kokonaismaalausliimautumisen parantamisen maksimointeen.
-
Korroosionkestävyys: Se tiukentaa reaktiivisen sinkkialustan, estäen kosteutta ja happiksiä tunkeutumasta maalikerroksen alle, jos pinta naarmuuntuu kuljetuksen tai asennuksen aikana.
Jotta voidaan valmistaa luotettava, huippuluokan valmistettu, esimaalattu galvanoitu teräskäyrä, esikäsittelyvaihe edellyttää tarkkaa käyttöohjausta. Kemiallisen kylvyn pitoisuus, putkin nopeus, kosketustemperatuurit ja huuhtelun jälkeisen veden puhtaus on pidettävä tiukassa rajoissa. Kaikki muuttujien siirtyminen vaarantaa muuntoluokan, mikä johtaa suoraan tuleviin kenttähäiriöihin.
Teräskäyttöön tarkoitettujen teräskäyttöön tarkoitettujen teräskäyttöön tarkoitettujen teräskäyttöön tarkoitettujen teräskäyttöön tarkoitettujen teräskäyttöön tarkoitettujen teräskäyttöön tarkoitettujen teräskäyttöön tarkoitettujen teräskäyttöön tarkoitettujen teräskäyttöön
Oikean ennakkohoitomenetelmän valinta edellyttää suorituskykyvaatimusten, tavoitteiden ja paikallisten sääntelyvaltuuksien tasapainoa.
| Esikäsittelymenetelmä |
Kemikaaliperusta |
Liimanta (ASTM D3359) |
Suolapuristukseen kestävyys |
Ympäristövaikutus |
| Kromaatinmuunnos |
Kuusivalentti / kolmisvalentti kromi |
5B (korkein) |
500 1000 tuntia |
Erittäin rajoitettu Euroopassa ja Pohjois-Amerikassa (RoHS/REACH) |
| Sirkoniumia sisältävä passivointi |
Sirkoniumfluoriiniyhdistelmä |
4B 5B |
300 600 tuntia |
Täysin ympäristöystävällinen ja RoHS-vaatimusten mukainen |
| Rautafosfaattipinnoitus |
Sinkki / rautafosfaatti |
4B |
200 400 tuntia |
Tuottaa kemiallista limaa, jota on käsiteltävä lisätehtävissä |
Erityisille käyttöympäristöille soveltuvien ennakkohoitojärjestelmien valinta
Kemikaalivalmistusjärjestelmän sovittaminen loppukäytön ympäristöön pitää kustannukset kurissa uhraamatta kenttäeläkkeitä.
Vähän sisätiloissa kuten kodinkoneiden sivupaneeleissa, valaisimissa tai sisätilojen kattoverkkoissa rautaphosfaatti tarjoaa vankan suorituskyvyn edulliseen hintaan. Ulkoiset rakenteet vaativat kuitenkin paljon parempaa suojaa UV-säteilyltä, lämpötilan vaihtelulta ja ilmakehän kosteudelta.
Aggressiivisissa ulkoisissa olosuhteissa zirkoniumperusteinen passivaatio on nopeasti noussut teollisuuden suosituimmaksi standardiksi. Se tarjoaa yhtä hyvän adheesion kuin perinteinen kromaatit, mutta ilman myrkyllisiä raskasmetalleja, mikä tekee siitä täysin yhteensopivan maailmanlaajuisten ympäristöstandardien kanssa.
Harkitse esimaalattua sinkittyä teräsreunaa, joka on tarkoitettu ulkoisiin kattolevyihin rannikko- tai aavikkoalueilla. Voimakkaan auringonsäteilyn ja korkean ilman suolapitoisuuden yhdistelmä heikentää nopeasti huonosti valmisteltua metallia. Näissä vaativissa olosuhteissa zirkoniumperusteisen kierukkaesikäsittelyn käyttö edistetyn alamaalin ja PVDF-pintamaalin alla mahdollistaa materiaalin kestävän yli 500 tuntia suolahöyrytestissä.
Laadun varmistaminen vaatii kattavia fyysisiä testejä ennen lähettämistä, mukaan lukien:
-
Ristileikkauksen adheesiokoe (ASTM D3359): Vahvistaa, että maalikerros liittyy suoraan esikäsiteltyyn alustaan ilman irtoamista.
-
T-kulma-testaus: Varmistaa, että muuntokalvo ja maali pysyvät täysin kiinni kovassa mekaanisessa muokkauksessa ja taivutuksessa.
-
Kiihdytetty säätötestaus (ASTM G154): Simuloi vuosia kovaa ulkoista UV-altistumista varmistaakseen pitkäaikaisen värin ja kiilteen säilymisen.
Parhaat käytännöt esikäsittelyn laadunvalvonnassa
Ostotiimit, jotka arvioivat toimittajapartnereitaan, tulisi tarkastella tarkasti tehdaslahjan laadunvarmistuskäytäntöjä. Yhtenäiset muuntokalvot vaativat reaaliaikaista prosessin seurantaa eivätkä riitä ainoastaan ajoittaiset manuaaliset tarkastukset.
Vahva laadunvalvontakehys perustuu useisiin keskeisiin käytäntöihin:
-
Automaattinen kylpyjen seuranta: Kemikaalien pitoisuuksia ja pH-tasoja tulisi seurata jatkuvasti ja säätää automatisoiduilla annostelujärjestelmillä pitääkseen kemikaalikylpyt vakaina pitkien tuotantokierrosten ajan.
-
Pinnan energiatesti: Teknikoiden tulisi säännöllisesti mitata nauhan pinnanjännitystä dyne-kynillä tai kosketuskulmatyökaluilla. Pinnan energian ylläpitäminen yli 38 dynes/centtimetri varmistaa täydellisen esimaalin kastumisen koko keloilevan nauhan leveydeltä.
-
Eräkohtainen jäljitettävyys: Jokaisesta tuotantokerrasta otettavat fyysiset näytteet tulee testata ristileikkauksella ja arkistoida kylpypäiväkirjojen kanssa, jotta laatuasiakirjat pysyvät täydellisinä.
Projekteissa, joissa vaaditaan premium-pintakäsittelyä saanutta esimaalattua sinkittyä teräslevyä, toimintadokumenttien tarkastelu tarjoaa selkeän kuvan valmistajan luotettavuudesta. Edistyneet tehdasalueet, joissa on vahva laatumhallintajärjestelmä, käsittelevät nauhan paksuuksia 0,09 mm–1,5 mm ja sinkkipinnoitteita Z20–Z275, mikä varmistaa täsmällisen noudattamisen asiakkaan määrittelyihin.
Yuanhe pitää yllä rakennettua kolmitasoisia laatuvarmistusjärjestelmää tuotantolinjoillaan ja testaa tiukasti nauhan esikäsittelyn tasalaatuisuutta, jotta voidaan toimittaa täysin jäljitettäviä ja korkealaatuisia naukkoja vaativiin kansainvälisiin rakennusprojekteihin.
Esikäsittelyn puutteiden tunnistaminen ja estäminen
Esikäsittelyn virheet esimaalatussa sinkityssä teräslevyssä ovat harvoin näkyvissä ensimmäisenä päivänä. Sen sijaan nämä piilotetut viat ilmenevät kuukausia tai vuosia myöhemmin, mikä johtaa kalliisiin kenttävaatimuksiin ja projektien viivästymisiin.
Yleisin ongelma on riittämätön kemikaalien jälkeinen pesu. Kun kemikaalipitoisia suoloja jää jäljelle teräslevylle, ne imevät kosteutta osmoottisen vaikutuksen kautta, mikä aiheuttaa laajalle levinneen kuplanmuodostumisen maalin alla. Toinen yleinen viallisuuskohta on kylpyjen saastuminen. Kun sinkki-ioneja kertyy fosfaattiliuoksiin ajan myötä, liuoksen kemiallinen tasapaino häiriintyy, mikä heikentää muodostuvaa konversiokerrosta.
Ostajat voivat suojella sijoituksiaan tarkistamalla viimeisimmät suolahöyryn testiraportit ja pyytämällä kolmannen osapuolen tehtaan testitodistuksia ennen tilausten tekemistä. Mahdollisten pinnan esikäsittelyyn liittyvien ongelmien havaitseminen tehtaassa suoritettavissa kelpoisuustarkastuksissa suojelee projektibudjetteja ja takaa, että toimitettu teräs täyttää odotetun käyttöikänsä.
Usein kysytyt kysymykset
Miten zirkoniumperusteinen esikäsittely vertautuu perinteiseen kromaatteesikäsittelyyn?
Kromaatianti tarjoaa erinomaista raakakorroosiosuojaa, mutta ympäristöasetukset rajoittavat sen käyttöä tärkeissä maailmanmarkkinoissa. Zirkoniumperusteiset järjestelmät tarjoavat vertailukelpoisen pinnoitteen adheesiotason parannuksen ja vahvan korroosiosuojan samalla kun ne täyttävät tiukat kansainväliset ympäristöstandardit, kuten RoHS ja REACH.
Mitkä testit varmistavat parhaiten esikäsittelyn laadun valmiissa käännöksessä?
Ristileikkauksen adheesiotes-tilastojen (ASTM D3359), T-taivutustietojen ja neutraalin suolapirtin tuntimäisten kestotestien (ASTM B117) pyytäminen antaa selkeän kuvan alustan valmistelun laadusta. 4B/5B -ristileikkausluokituksen saavuttaminen yhdessä yli 500 tunnin suolapirttikeston kanssa osoittaa erinomaista pinnan valmistelua.
Voiko huono käännöksen esikäsittely vaikuttaa lopulliseen esteettiseen pinnanlaatuun?
Kyllä. Riittämätön puhdistus tai epätasainen kemikaalien soveltaminen häiritsee pintajännitystä maalin levityksen aikana. Tämä johtaa visuaalisesti havaittaviin virheisiin, kuten appelsiinikuoren kaltaiseen pinnan tekstuuriin, mikropiikkeihin, kiiltoerotuksiin tai heikkoonsa maalin virtaamiseen teräspinnalla.
 EN