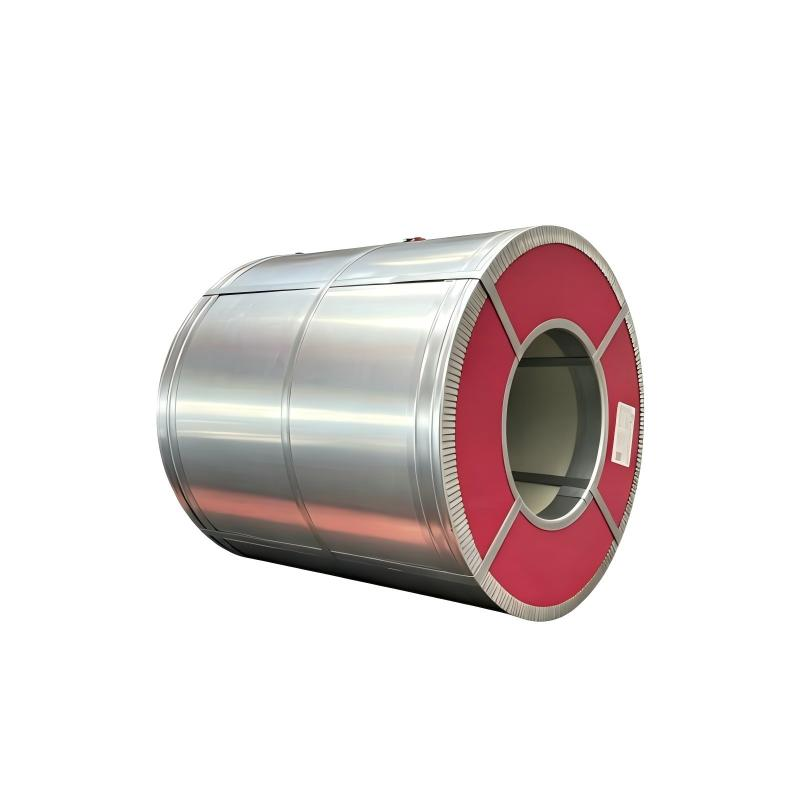
Når man kjøper forlakket, galvanisert stålcoils, er det lett å fokusere alt sitt oppmerksomhet på den ytre lakken – enten det betyr å velge mellom PVDF og SMP eller å spesifisere en bestemt sinkbelægningsvekt. Den egentlige grunnlaget for langvarig værbestandighet ligger imidlertid under disse synlige lagene. Den kjemiske konverteringslaget på overflaten, som påføres rett før lakking, avgjør om en belægning holder i tjue år eller begynner å bløte av etter noen regnrike sesonger.
Uten riktig overflateforberedelse sliter selv toppklasse maling med å binde seg til glatte sinkoverflater. Uforberedte coils lider ofte av malingavbladning, chalkning eller blistering under filmen innen tre til fem år etter utendørs eksponering. En nøye forbehandlet, forlakket galvanisert stålcoil derimot skaper et mikroskopisk forankringsmønster og en passiv kjemisk barriere som fester malingen på plass i 15 til 25 år, selv under intens utendørs værpåvirkning.
Forstå kjemien bak konverteringsbelægninger
Hovedrollen til spoleforbehandling er å omforme et råt, reaktivt sinkunderlag til en kjemisk stabil grunnflate. Standard galvaniserte overflater danner naturlig oksider og hydroksider som forstyrrer adhesjonen til organisk maling. Et høytytende forbehandlingsystem fjerner disse svake overflatelagene og erstatter dem med en jevn konverteringsbelægning.
Denne mikrotykke filmen utfører to viktige funksjoner samtidig:
-
Mekanisk sperring: Den skaper mikroruhet slik at grunnmaling kan strømme inn, feste seg og maksimere den totale forbedringen av belægningsadhesjonen.
-
Korrosjonsmotstand: Den forsegler det reaktive sinkunderlaget og hindrer fuktighet og oksygen i å trenge under malingssjiktet hvis overflaten blir skrapet under transport eller montering.
For å produsera ein påliteleg, førsteklasses ferdigmalet formalert galvanisert stålspol, krev forbehandlingsstadiet presis driftskontroll. Kjemisk badkonsentrasjon, linjevakt, kontakttemperatur og renleiken til vatnet etter skyljing må verande låst i strenge parametrar. Ein og ein drift i desse variablane kompromitterer konverteringslaget, og fører direkte til framtidige feltrufjeller.
Samanlikna førbehandlingsmetoder for kjernen til stålspol
Veljaren av rett forbehandlingsmetode inneber at krav til ytelse, målbudsjett og lokale forskingsmandatar blir balansert.
| Forbehandlingsmetode |
Kjemisk base |
Adhesion rating (ASTM D3359) |
Motstandsdygd mot saltspray |
Miljøpåvirkning |
| Kromatomdanning |
Heksalent / trivalent krom |
5B (Høgaste) |
500 1000 timar |
Sterkt begrenset i Europa og Nord-Amerika (RoHS/REACH) |
| Zirkoniumbasert passivering |
Zirkoniumfluoridkompleks |
4B–5B |
300–600 timer |
Fullstendig miljøvennlig og RoHS-kompatibel |
| Jernfosfatbehandling |
Sink/jernfosfat |
4B |
200–400 timer |
Danner kjemisk slam som krever ekstra behandling |
Valg av forbehandlingsystemer for spesifikke driftsmiljøer
Å tilpasse det kjemiske forbehandlingsystemet til det endelige bruksmiljøet holder kostnadene under kontroll uten å ofre levetid i felt.
For milde innendørs miljøer – som sidepaneler på husholdningsapparater, belysningsarmaturer eller innendørs takgitter – gir jernfosfatbehandling solid ytelse til en kostnadseffektiv pris. Utvendige arkitektoniske komponenter krever imidlertid langt større beskyttelse mot UV-nedbrytning, temperatursvingninger og atmosfærisk fuktighet.
For aggressive utendørs miljøer har zirkoniumbasert passivering raskt blitt den foretrukne industristandarden. Den tilbyr samme høye adhesjonsegenskaper som tradisjonell kromatbehandling, men uten de giftige tungmetallene, og er dermed fullt i samsvar med globale miljøstandarder.
Tenk på en forlakkert, galvanisert stålcoile beregnet for ytre takpaneler i kyst- eller ørkenområder. Kombinasjonen av intens solstråling og høy atmosfærisk saltinnhold degraderer raskt dårlig forberedt metall. I disse kravfulle omgivelsene gjør det bruk av en zirkoniumbasert coil-forbehandling under en avansert grunnlakk og en PVDF-topplakk at materialet lett klarer mer enn 500 timer i salt-sprøytetest.
Kvalitetsverifisering krever strenge fysiske tester før sending, inkludert:
-
Kryssskjært vedheft (ASTM D3359): Bekrefter at malinglaget binder direkte til den forbehandlede underlaget uten å bløte av.
-
T-bøyetest: Verifiserer at konverteringsfilmen og malingen forblir fullstendig festet under kraftig mekanisk forming og bøyning.
-
Akselerert væringsprøving (ASTM G154): Simulerer år med hard utendørs UV-eksponering for å sikre langvarig farge- og glansbevarelse.
Beste praksis for kvalitetskontroll av forbehandling
Innkjøpsteam som vurderer leverandører bør se nøye på kvalitetssikringsrutinene på fabrikkgulvet. Konsekvent omforming av overflater krever overvåking av prosessen i sanntid, ikke bare periodiske manuelle sjekker.
En solid ramme for kvalitetskontroll bygger på flere grunnleggende rutiner:
-
Automatisert badovervåking: Konsentrasjonen av kjemikalier og pH-nivået bør spores og justeres kontinuerlig via automatiserte doseringssystemer for å holde kjemikaliebadene stabile gjennom lange produksjonsløp.
-
Overflateenergitesting: Teknikere bør regelmessig måle overflatespenningen på stripene ved hjelp av dyne-penn eller kontaktvinkelmålere. Å opprettholde en overflateenergi på over 38 dyn/cm sikrer full primerblanding over hele coil-bredden.
-
Batch-sporbarhet: Fysiske prøver fra hver produksjonsrunde bør undergå tverrsnittstesting og arkiveres sammen med badloggene for å sikre fullstendige kvalitetsdokumenter.
For prosjekter som spesifiserer et premium ferdigmalingsforberedt galvanisert stålcoils, gir gjennomgang av leverandørens prosessdokumentasjon tydelig innsikt i produksjonens pålitelighet. Avanserte anlegg med robuste kvalitetsstyringssystemer håndterer båndtykkelser fra 0,09 mm til 1,5 mm og sinkbelag fra Z20 til Z275, og sikrer nøyaktig overholdelse av kundens spesifikasjoner.
Yuanhe vedlikeholder et strukturert tredelt kvalitetsverifikasjonssystem på alle sine produksjonslinjer og tester strengt konsistensen i coil-forbehandlingen for å levere fullt sporbare, høyholdbare coil-partier til krevende internasjonale byggeprosjekter.
Identifisering og forebygging av mangler i forbehandlingen
Feil i forbehandlingen av et ferdigmalingsforberedt galvanisert stålcoil er sjelden synlige første dag. I stedet kommer disse skjulte feilene frem måneder eller år senere, noe som fører til kostbare feltkrav og prosjektforsinkelser.
Det mest utbredte problemet er utilstrekkelig ettervasking med kjemikalier. Når rester av kjemiske salter sitter igjen på stålbandet, trekker de inn fuktighet ved osmotisk virkning, noe som fører til omfattende blærer under malingen. Et annet vanlig sviktsted er badforurensning. Når sinkioner samles opp i fosfatløsninger over tid, blir kjemiens balanse forstyrret, og den resulterende konverteringslaget svekkes.
Kjøpere kan beskytte sine investeringer ved å gjennomgå nylige rapporter fra salt-sprøyteprøver og be om uavhengige verkstedstestsertifikater fra leverandør før de plasserer større bestillinger. Å oppdage potensielle overflateforberedelsesproblemer under fabrikksertifiseringsauditter beskytter prosjektbudsjettene og sikrer at det leverte stålet oppfyller sin forventede levetid.
Ofte stilte spørsmål
Hvordan sammenlikner zirkoniumforbehandling med tradisjonell kromatbehandling?
Kromat gir utmerket rå korrosjonsmotstand, men miljøreguleringer begrenser bruken av det i viktige globale markeder. Zirkoniumbaserte systemer gir tilsvarende forbedring av beleggsklæving og sterk korrosjonsbeskyttelse, samtidig som de oppfyller strenge internasjonale miljøstandarder som RoHS og REACH.
Hvilke tester verifiserer best forbehandlingskvaliteten på en ferdig rulle?
Å anmode om data fra kryss-skjærtester (ASTM D3359), T-bøyrapporter og timer med nøytral saltmistspray (ASTM B117) gir et tydelig bilde av underlagets forberedelseskvalitet. Å oppnå en kryss-skjærklassifisering på 4B/5B sammen med mer enn 500 timer i saltmistspray indikerer utmerket overflateforberedelse.
Kan dårlig forbehandling av ruller påvirke den endelige estetiske overflaten?
Ja. Utilstrekkelig rengjøring eller uregelmessig kjemisk påføring forstyrrer overflatespenningen under malingens påføring. Dette fører til visuelle feil som appelsinskalltekstur, mikro-pinhull, glansvariasjon eller dårlig malingens flyt over stålflaten.
 EN