 EN

高品質な鋼巻きの輸出用包装および海上輸送:港から最終目的地まで、品質を一切妥協しない取り組み
2026/10/21
一流の鋼材輸出業者が、海上輸送中に白錆・エッジ損傷・湿気侵入をいかに防止しているか。専門的な包装・荷揚げ・積載のベストプラクティスを解説する完全ガイド。
2026/08/26
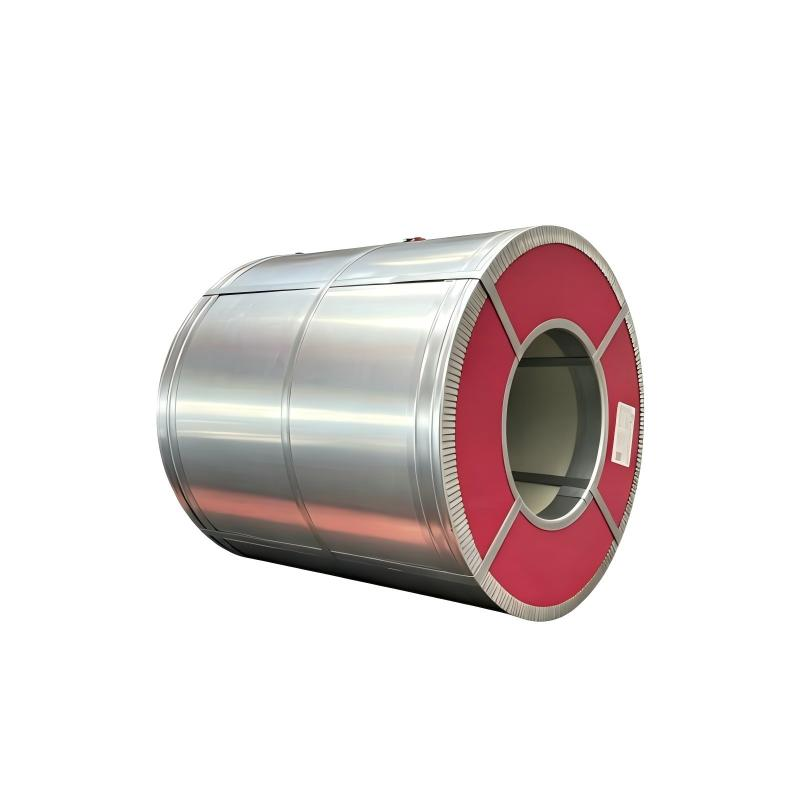
プリペイントのガルバン製鋼コイルを調達する際には,PVDFやSMPのどちらかを選択するか,特定の亜鉛コーティング重量を指定するか,外層に注意を向けることは簡単です. しかし 長期耐候性の真の基盤は 表面に映る層の底にあります 塗装直前に塗り込む表面化学変換層は,塗装が20年間も固く維持されるか,雨季の数年後から剥がれ始めるかを決定します.
表面の準備が不十分なら 最高級の塗料でさえ 円滑な亜鉛表面に結合するのに苦労します 準備されていないコイルは,塗料の剥離,クレード,またはフィルムの下の泡が3〜5年以内に発現します. 油漆を15~25年間 固定する 微小なアンカーパターンと 化学的バリアを 作り出すのです 強い気象条件下でさえです
コイル前処理の主な役割は、反応性の高い亜鉛基材を化学的に安定した下地に変えることです。標準的な溶融亜鉛めっき面は自然に酸化物や水酸化物を形成し、これが有機塗料の密着性を阻害します。高性能前処理システムは、こうした弱い表面層を除去し、均一な変成被膜で置き換えます。
この極めて薄い被膜は、同時に2つの重要な機能を果たします。
機械的嵌合: プライマーが浸透・固定しやすくなる微細な凹凸構造を形成することで、全体的な塗膜密着性の向上を最大限に実現します。
耐腐食性: 反応性の高い亜鉛基材を封止し、輸送や施工中に表面に傷がついた場合でも、水分や酸素が塗膜の下に侵入するのを防ぎます。
信頼性のある高品質のプリペイント 金鋼コイルを製造するには,予備処理段階では 精密な操作制御が必要です. 化学洗浄の濃度,線速,接触温度,洗浄後の水の純度が厳格なパラメータ内に閉じ込められなければなりません. これらの変数の変動は 変換層を損なうことになり 将来のフィールド障害に直接導きます
適切な予処理方法を選択するには,性能要件,目標予算,および地方規制の義務をバランスする必要があります.
| 前処理方法 | 化学ベース | 粘着度 (ASTM D3359) | 塩噴霧耐性 | 環境への影響 |
| クロメート変成処理 | 6 価/3 価クロム | 5B (最高) | 500 1000 時間 | ヨーロッパと北米では非常に制限されています (RoHS/REACH) |
| 亜鉛基の消化 | 酸複合体 | 4B~5B | 300~600時間 | 完全な環境配慮型でRoHS指令準拠 |
| 鉄系リン酸処理 | 亜鉛/鉄リン酸処理 | 4B | 200~400時間 | 化学スラッジを生成するため、追加の処理が必要 |
最終用途の環境に合った化学前処理システムを選択することで、コストを抑えつつ、現場での耐久性を確保できます。
家庭用電化製品の側面板、照明器具、室内用天井グリッドなど、比較的穏やかな屋内環境では、鉄リン酸処理がコストパフォーマンスに優れた堅実な性能を発揮します。一方、外装用建築部材には、紫外線劣化、温度変化、大気中の湿気に対するはるかに高い保護性能が求められます。
過酷な屋外環境では、ジルコニウム系パッシベーションが急速に業界標準として採用されています。従来のクロメート処理と同等の優れた密着性を備えながら、有害な重金属を一切使用しないため、世界中の環境規制にも完全に適合します。
海岸部や砂漠地帯の屋外屋根パネル向けに使用される予定の、事前塗装済み溶融亜鉛めっき鋼帯を考えてみてください。強い太陽放射と高い大気中の塩分濃度という厳しい環境下では、十分に処理されていない金属は急速に劣化します。こうした過酷な条件下では、高度なプライマーおよびPVDF上塗り材の下にジルコニウム系鋼帯前処理を施すことで、塩水噴霧試験で500時間以上を容易にクリアできます。
出荷前の品質確認には、以下の厳格な物理試験が必須です:
クロスカット付着性(ASTM D3359): 塗膜が前処理済み基材に直接密着しており、剥離しないことを確認します。
Tベンド試験: 変成皮膜および塗膜が、強力な機械的成形や曲げ加工中にも完全に付着したままであることを検証します。
加速耐候性試験(ASTM G154): 長期間にわたる屋外紫外線照射による厳しい劣化を模擬し、色調および光沢の長期保持性能を保証します。
前処理品質管理のベストプラクティス
調達チームがサプライヤーを評価する際には、工場内の品質保証手法を特に注意深く検討すべきです。均一な変成処理皮膜を得るためには、定期的な手動点検ではなく、リアルタイムでの工程監視が不可欠です。
堅固な品質管理体制は、以下の基本的な実践に支えられています。
浴液の自動監視: 化学薬品濃度およびpH値は、自動投薬装置により継続的に測定・調整し、長時間の連続生産においても浴液の安定性を維持する必要があります。
表面エネルギーの測定: 技術者は、デインペンまたは接触角測定器を用いて、帯鋼表面の表面張力を定期的に測定する必要があります。表面エネルギーを38ディーン/センチメートル以上に保つことで、コイル全幅にわたるプライマーの完全な濡れ性が確保されます。
ロットのトレーサビリティ: 各ロットから採取した物理試料については、クロスカット試験を実施し、浴液記録とともにアーカイブすることで、品質記録の完全性を維持する必要があります。
プレミアム仕上げを指定するプロジェクトにおいて、サプライヤーの工程文書を確認することで、製造の信頼性について明確な理解が得られます。高度な設備を備え、堅固な品質マネジメントシステムを導入した工場では、帯鋼の厚さ0.09mm~1.5mm、亜鉛皮膜量Z20~Z275に対応し、顧客仕様への厳密な適合を実現しています。
元和(ユアンヘ)社は、生産ライン全体で体系化された3段階の品質検証体制を維持しており、コイルの前処理の一貫性を厳格に検査することで、国際的に要求される高耐久性・完全トレーサビリティを備えたコイルロットを安定供給しています。
前処理の不具合の特定と防止
プレペイント亜鉛鋼板コイルにおける前処理の不具合は、初日にはほとんど目立たないことが多く、その隠れた欠陥が数か月あるいは数年後に表面化し、現場での高額なクレームや工期遅延を招くことがあります。
最も一般的な問題は、化学処理後の十分な水洗いが行われていないことです。鋼帯表面に残留した化学薬品の塩類が残ると、浸透圧作用によって水分を吸収し、塗膜下に広範囲にわたるブリスター(膨れ)が発生します。その他の頻出の不具合原因として、処理浴の汚染があります。リン酸処理液中の亜鉛イオン濃度が経時的に上昇すると、処理液の化学組成が不安定になり、得られる変性処理皮膜の品質が劣化します。
購入者は、大量発注を行う前に、直近の塩水噴霧試験報告書を確認し、第三者機関による製造所検査証明書(ミル・テスト・サーティフィケート)を要請することで、投資を守ることができます。工場認定監査の段階で表面前処理に関する潜在的な問題を早期に発見すれば、プロジェクト予算の保護と、納入される鋼材が期待される耐久性を確実に満たすことが可能になります。
ジルコニウム系前処理は、従来のクロメート処理と比べてどう異なりますか?
クロメート処理は優れた初期耐食性を提供しますが、環境規制により、主要なグローバル市場ではその使用が制限されています。ジルコニウム系処理は、塗膜密着性の向上と高い耐食性を、RoHSやREACHといった厳格な国際環境規制に適合した形で実現します。
完成した鋼帯(コイル)における前処理品質を最も適切に検証する試験は何ですか?
クロスカット密着性試験データ(ASTM D3359)、Tベンド試験結果、中性塩水噴霧試験時間(ASTM B117)を請求することで、基材の前処理品質を明確に把握できます。クロスカット評価で4B/5Bを達成し、かつ中性塩水噴霧試験で500時間以上を確保できれば、優れた表面処理が行われていることを示します。
鋼帯の前処理不良は、最終的な外観仕上げに影響を及ぼしますか?
はい。洗浄不十分や化学処理の不均一な付着は、塗装時の表面張力に乱れを生じさせ、オレンジピール状の肌荒れ、微小ピンホール、光沢むら、あるいは鋼板表面への塗料の流れの悪さといった外観不良を引き起こします。

2026/10/21
一流の鋼材輸出業者が、海上輸送中に白錆・エッジ損傷・湿気侵入をいかに防止しているか。専門的な包装・荷揚げ・積載のベストプラクティスを解説する完全ガイド。

2026/09/23
瀋陽元和鋼材貿易有限公司では、事業は製品や見積もり、納期といったものだけに基づいていません。それは「人」に基づいています。日々一緒に働く同僚、彼らを支える家族、そして当社を信頼してくださるお客様――こうしたすべての人々が、当社の事業を支えています。

2026/09/11
カスタム長さでの高精度カットGIコイルシートの仕様設定方法を学びましょう——許容差の選択、コーティングの品質保証、注文時のポイントなど。

2026/09/11
高級仕上げのガルバリウム鋼板コイルが、完成した建築製品において優れた塗装密着性と外観の一貫性を実現する理由をご確認ください。今すぐ仕様書をお求めください。

2026/09/10
厳しい沿岸環境下において、厚膜コーティングされたガルバリウム鋼帯が優れた耐食性を発揮し、長期的なメンテナンスコストを削減する理由を解説します。

グリーン変革、製品比較、選定ガイド、業界活性化をカバーし、カラースチール産業の動向を総合的に把握するための支援を行います。

地球規模の気候変動対策および「一帯一路」イニシアチブによる国際協力が、カラースチール産業のグリーンで持続可能な発展への転換を加速させています。

PPGIとPPGLを、性能、耐久性、用途の観点から比較し、プロジェクトに最適な塗装鋼板を選定する際の参考となる情報を提供します。

カラースチールコイルの選定および施工に関する実用的なガイドです。プロジェクトにおいて、最適な性能、耐久性、コスト効率を実現するためのサポートを行います。

業界フォーラムを通じてデジタル化とグリーン変革を推進し、イノベーションと連携により鋼鉄産業の発展を後押しします。

