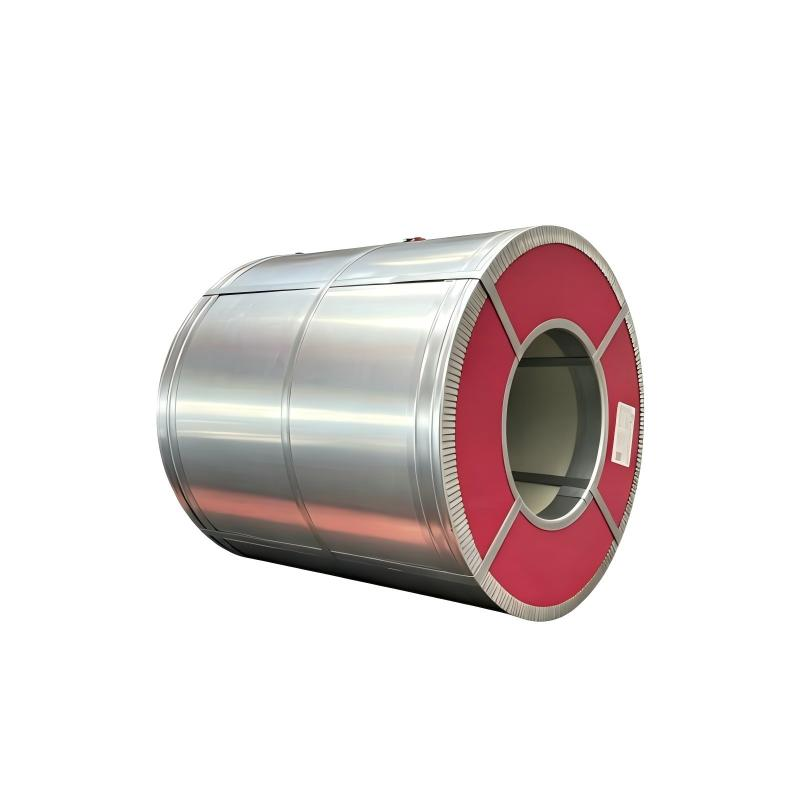
Saat membeli baja ringan galvanis berlapis cat, mudah untuk terlalu fokus pada lapisan luar—entah itu memilih antara PVDF atau SMP, atau menentukan berat lapisan seng tertentu. Namun, fondasi sebenarnya bagi ketahanan jangka panjang terhadap cuaca justru terletak di bawah lapisan-lapisan yang terlihat tersebut. Lapisan konversi kimia permukaan yang diaplikasikan tepat sebelum proses pengecatan menentukan apakah lapisan cat akan tetap melekat selama dua puluh tahun atau mulai mengelupas setelah beberapa musim hujan.
Tanpa persiapan permukaan yang tepat, bahkan cat kelas atas pun kesulitan menempel pada permukaan seng yang halus. Gulungan baja tanpa perlakuan awal sering mengalami pengelupasan cat, pengapurannya (chalking), atau pembentukan gelembung di bawah lapisan cat dalam tiga hingga lima tahun setelah terpapar kondisi lapangan. Sebaliknya, gulungan baja ringan galvanis berlapis cat yang telah melalui tahap pretreatment secara cermat akan membentuk pola jangkar mikroskopis dan penghalang kimia pasif yang mengunci lapisan cat selama 15 hingga 25 tahun, bahkan dalam kondisi cuaca eksternal yang sangat keras.
Memahami Kimia di Balik Lapisan Konversi
Peran utama pra-perlakuan kumparan adalah mengubah substrat seng mentah dan reaktif menjadi fondasi yang stabil secara kimia. Permukaan galvanis standar secara alami membentuk oksida dan hidroksida yang mengganggu daya lekat cat organik. Sistem pra-perlakuan berkinerja tinggi menghilangkan lapisan permukaan lemah ini dan menggantinya dengan lapisan konversi yang seragam.
Lapisan ultra-tipis ini menjalankan dua fungsi penting secara bersamaan:
-
Kaitan Mekanis: Menciptakan kekasaran mikro sehingga primer dapat mengalir masuk, mengunci, dan memaksimalkan peningkatan keseluruhan daya lekat lapisan.
-
Ketahanan terhadap Korosi: Menyegel substrat seng reaktif guna mencegah kebocoran uap air dan oksigen di bawah lapisan cat apabila permukaan tergores selama pengangkutan atau pemasangan.
Untuk menghasilkan kumparan baja galvanis yang dicat sebelumnya yang dapat diandalkan dan berkualitas tinggi, tahap pra-pengolahan membutuhkan kontrol operasi yang tepat. Konsentrasi mandi kimia, kecepatan jalur, suhu kontak, dan kemurnian air setelah dibilas harus tetap dalam parameter yang ketat. Setiap drift dalam variabel ini mengorbankan lapisan konversi, yang mengarah langsung ke kegagalan lapangan di masa depan.
Membandingkan Metode Pra-Perawatan Inti untuk Koil Baja
Memilih metode pra-pengolahan yang tepat melibatkan menyeimbangkan persyaratan kinerja, anggaran target, dan mandat peraturan lokal.
| Metode Pretreatment |
Basis Kimia |
Peringkat Adhesi (ASTM D3359) |
Ketahanan semprotan garam |
Dampak Lingkungan |
| Konversi Kromat |
Hexavalent / Trivalent Chromium |
5B (Teratas) |
500 1000 Jam |
Sangat terbatas di Eropa dan Amerika Utara (RoHS/REACH) |
| Passifikasi Berbasis Zirconium |
Zirconium Fluoride Complex |
4B – 5B |
300 – 600 Jam |
Sepenuhnya ramah lingkungan dan sesuai standar RoHS |
| Fosfat Besi |
Seng / Fosfat Besi |
4B |
200 – 400 Jam |
Menghasilkan lumpur kimia yang memerlukan perlakuan tambahan |
Memilih Sistem Pra-perlakuan untuk Lingkungan Operasional Tertentu
Menyesuaikan sistem persiapan kimia dengan lingkungan aplikasi akhir menjaga biaya tetap terkendali tanpa mengorbankan masa pakai di lapangan.
Untuk kondisi interior ringan—seperti panel samping peralatan rumah tangga, lampu penerangan, atau kisi langit-langit dalam ruangan—fosfat besi memberikan kinerja andal dengan harga yang ekonomis. Namun, komponen arsitektural eksterior memerlukan perlindungan jauh lebih tinggi terhadap degradasi akibat sinar UV, fluktuasi suhu, dan kelembapan atmosfer.
Untuk lingkungan eksterior yang keras, pasivasi berbasis zirkonium telah cepat menjadi standar industri pilihan. Teknologi ini menyaingi kualitas adhesi kromat konvensional sekaligus menghilangkan logam berat beracun, sehingga sepenuhnya mematuhi standar lingkungan global.
Pertimbangkan gulungan baja galvanis berlapis cat awal yang dirancang untuk panel atap eksterior di wilayah pesisir atau gurun. Kombinasi radiasi matahari intens dan salinitas atmosfer tinggi dengan cepat merusak logam yang tidak dipersiapkan secara memadai. Dalam kondisi menuntut ini, penerapan perlakuan awal gulungan berbasis zirkonium di bawah primer canggih dan lapisan atas PVDF memungkinkan material tersebut dengan mudah bertahan lebih dari 500 jam dalam pengujian semprot garam.
Verifikasi kualitas memerlukan pengujian fisik ketat sebelum pengiriman, termasuk:
-
Uji Adhesi Potong Silang (ASTM D3359): Memastikan lapisan cat melekat langsung pada substrat yang telah diberi perlakuan awal tanpa mengelupas.
-
Uji Tekuk-T (T-Bend Testing): Memverifikasi bahwa lapisan konversi dan cat tetap melekat sepenuhnya selama proses pembentukan mekanis berat dan tekukan.
-
Pengujian Penuaan Terakselerasi (ASTM G154): Mensimulasikan tahunan paparan UV eksternal parah guna memastikan retensi warna dan kilap jangka panjang.
Praktik Terbaik untuk Pengendalian Kualitas Perlakuan Awal
Tim pengadaan yang mengevaluasi mitra pasokan harus memperhatikan secara cermat praktik jaminan kualitas di lantai pabrik. Pelapisan konversi yang konsisten memerlukan pemantauan proses secara waktu nyata, bukan pemeriksaan manual secara berkala.
Kerangka pengendalian kualitas yang kuat mengandalkan beberapa praktik inti:
-
Pemantauan Bak Otomatis: Konsentrasi bahan kimia dan tingkat pH harus dipantau serta disesuaikan secara terus-menerus melalui sistem dosis otomatis guna menjaga stabilitas larutan kimia selama produksi berlangsung dalam jangka panjang.
-
Pengujian Energi Permukaan: Teknisi harus secara rutin mengukur tegangan permukaan strip menggunakan pena dyne atau alat sudut kontak. Menjaga energi permukaan di atas 38 dyne per sentimeter memastikan pembasahan primer yang sempurna di seluruh lebar coil.
-
Keterlacakan per batch: Sampel fisik dari setiap produksi harus menjalani pengujian cross-cut dan diarsipkan bersama catatan bak guna mempertahankan rekam jejak kualitas yang lengkap.
Untuk proyek yang menetapkan lapisan akhir premium pada gulungan baja galvanis berlapis cat, meninjau dokumentasi proses pemasok memberikan wawasan jelas mengenai keandalan manufaktur. Fasilitas canggih dengan sistem manajemen kualitas yang kuat mampu menangani ketebalan strip mulai dari 0,09 mm hingga 1,5 mm serta lapisan seng dari Z20 hingga Z275, memastikan kepatuhan tepat terhadap spesifikasi pelanggan.
Yuanhe memelihara sistem verifikasi kualitas tiga tingkat yang terstruktur di seluruh lini produksinya, dengan pengujian ketat terhadap konsistensi pra-perlakuan gulungan guna menghasilkan lot gulungan berketahanan tinggi yang sepenuhnya dapat dilacak untuk proyek konstruksi internasional yang menuntut.
Mengidentifikasi dan Mencegah Kekurangan Pra-Perlakuan
Kesalahan pra-perlakuan pada gulungan baja galvanis berlapis cat jarang terlihat pada hari pertama. Sebaliknya, cacat tersembunyi ini muncul berbulan-bulan atau bertahun-tahun kemudian, sehingga memicu klaim lapangan yang mahal dan keterlambatan proyek.
Masalah yang paling umum terjadi adalah pembilasan pasca-kimia yang tidak memadai. Ketika garam kimia sisa terperangkap pada strip baja, garam tersebut menarik kelembapan melalui aksi osmotik, menyebabkan penggelembungan luas di bawah lapisan pelindung. Titik kegagalan lain yang sering terjadi adalah kontaminasi larutan pencelupan. Seiring penumpukan ion seng dalam larutan fosfat selama waktu tertentu, komposisi kimianya menjadi tidak seimbang, sehingga melemahkan lapisan konversi yang dihasilkan.
Pembeli dapat melindungi investasi mereka dengan memeriksa laporan uji semprot garam terbaru dan meminta sertifikat uji pabrik pihak ketiga sebelum melakukan pemesanan dalam jumlah besar. Mendeteksi potensi masalah persiapan permukaan selama audit kualifikasi pabrik membantu melindungi anggaran proyek serta menjamin bahwa baja yang dikirim memenuhi masa pakai operasional yang diharapkan.
Pertanyaan yang Sering Diajukan
Bagaimana perlakuan awal berbasis zirkonium dibandingkan dengan kromat tradisional?
Kromat memberikan ketahanan korosi awal yang luar biasa, tetapi regulasi lingkungan membatasi penggunaannya di pasar global utama. Sistem berbasis zirkonium memberikan peningkatan daya lekat lapisan yang setara serta perlindungan korosi yang kuat, sekaligus memenuhi standar lingkungan internasional ketat seperti RoHS dan REACH.
Uji apa yang paling tepat untuk memverifikasi kualitas pra-perlakuan pada coil jadi?
Meminta data uji daya lekat potong-silang (ASTM D3359), laporan uji T-bend, dan durasi semprot garam netral (ASTM B117) memberikan gambaran jelas mengenai kualitas persiapan substrat. Mencapai peringkat potong-silang 4B/5B bersamaan dengan ketahanan semprot garam lebih dari 500 jam menunjukkan persiapan permukaan yang sangat baik.
Apakah pra-perlakuan coil yang buruk dapat memengaruhi hasil akhir tampilan kosmetik?
Ya. Pembersihan yang tidak memadai atau penerapan bahan kimia yang tidak merata mengganggu tegangan permukaan selama aplikasi cat. Hal ini menyebabkan cacat visual seperti tekstur kulit jeruk, mikro-pinholes, variasi kilap, atau aliran cat yang tidak optimal di permukaan baja.
 EN