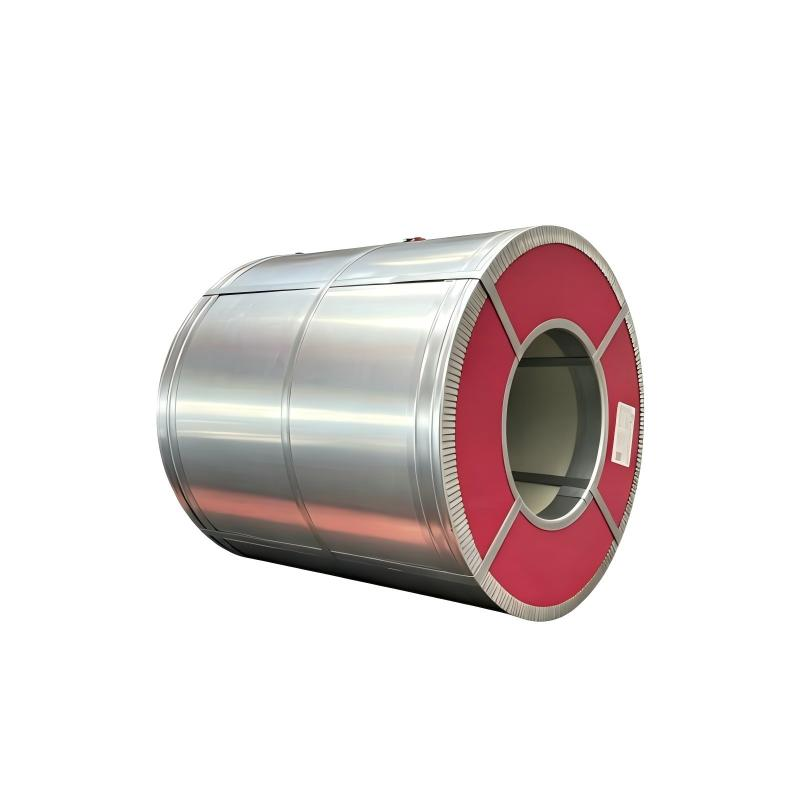
هنگام تهیهی سیمپیچ فولاد گالوانیزهی پیشرنگشده، اغلب تمرکز کامل شما روی لایهی بیرونی قرار میگیرد — چه این به معنای انتخاب بین PVDF یا SMP باشد و چه مشخصکردن وزن خاصی برای پوشش روی باشد. با این حال، بنیان واقعی مقاومت بلندمدت در برابر عوامل جوی زیر این لایههای قابلمشاهده قرار دارد. لایهی شیمیایی تبدیلشدهی سطحی که دقیقاً قبل از رنگآمیزی اعمال میشود، تعیینکنندهی این است که آیا پوشش به مدت بیست سال محکم باقی میماند یا پس از چند فصل باران شروع به جدا شدن میکند.
بدون آمادهسازی مناسب سطح، حتی رنگهای درجهی اول نیز در اتصال به سطوح صاف روی مشکل دارند. سیمپیچهایی که آمادهسازی نشدهاند، اغلب پس از سه تا پنج سال قرار گرفتن در محیط خارجی دچار جدا شدن رنگ، خاکیدگی یا تشکیل حباب زیر لایهی رنگ میشوند. در مقابل، سیمپیچ فولاد گالوانیزهی پیشرنگشدهای که با دقت پیشتیمار شده باشد، الگویی میکروسکوپی از نقاط اتصال و یک سد شیمیایی بیتأثیر ایجاد میکند که رنگ را برای مدت ۱۵ تا ۲۵ سال، حتی در شرایط سخت آبوهوایی بیرونی، محکم نگه میدارد.
درک شیمی پوششهای تبدیلشده
نقش اصلی پیش پردازش کویل تبدیل یک زیربنای روی خام و واکنش پذیر به یک پایه شیمیایی پایدار است. سطوح گالوانیزه استاندارد به طور طبیعی اکسیدها و هیدروکسیدها را تشکیل می دهند که در چسبیدن رنگ ارگانیک دخالت می کنند. یک سیستم پیش پردازش با عملکرد بالا این لایه های سطحی ضعیف را از بین می برد و آنها را با پوشش تبدیل یکنواخت جایگزین می کند.
اين فيلم نازک ميکرو به طور همزمان دو وظيفه مهم را انجام ميدهد:
-
قفل مکانیکی: این باعث می شود که یک میکرو خشکی ایجاد شود که اجازه می دهد که پرایمرها به داخل جریان بیایند، قفل شوند و بهبود کلی چسبندگی پوشش را به حداکثر برسانند.
-
مقاومت ضد خوردگی: این ماده زیربنای روی واکنش پذیر را مهر و موم می کند و مانع از نفوذ رطوبت و اکسیژن در زیر لایه رنگ می شود اگر سطح در طول حمل و نقل یا نصب خراش بگیرد.
برای تولید پیشپوششدهیشدهی فولاد گالوانیزهی سیمپیچی با کیفیت بالا و قابلاطمینان، مرحلهی پیشتیمار نیازمند کنترل دقیق عملیاتی است. غلظت حمام شیمیایی، سرعت خط، دمای تماس و خلوص آب شستشوی پساز-شستشو باید در محدودههای بسیار تنگی ثابت نگه داشته شوند. هرگونه انحراف در این متغیرها لایهی تبدیلی را تحت تأثیر قرار میدهد و مستقیماً منجر به شکستهای آینده در محل نصب میشود.
مقایسهی روشهای اصلی پیشتیمار برای سیمپیچهای فولادی
انتخاب روش مناسب پیشتیمار شامل تعادلدادن نیازهای عملکردی، بودجهی هدف و مقررات محلی است.
| روش پیشتصفیه |
پایه شیمیایی |
رتبهبندی چسبندگی (ASTM D3359) |
مقاومت برابر پاشش نمک |
تأثیر زیست محیطی |
| تبدیل کرومات |
کروم ششظرفیتی / سهظرفیتی |
۵B (بالاترین) |
۵۰۰ تا ۱۰۰۰ ساعت |
در اروپا و آمریکای شمالی محدودیتهای شدیدی دارد (RoHS/REACH) |
| پاسیویسازی مبتنی بر زیرکونیوم |
کمپلکس فلوئورید زیرکونیوم |
۴بی – ۵بی |
۳۰۰ تا ۶۰۰ ساعت |
کاملاً سازگانپذیر با محیط زیست و مطابق با استاندارد RoHS |
| فسفاتزنی آهن |
فسفات روی / آهن |
4B |
۲۰۰ تا ۴۰۰ ساعت |
تولید لجن شیمیایی که نیازمند پردازش اضافی است |
انتخاب سیستمهای پیشتیمار برای محیطهای کاری خاص
تطبیق سیستم آمادهسازی شیمیایی با محیط کاربرد نهایی، هزینهها را در محدودهی قابل کنترل نگه میدارد بدون اینکه عمر عملیاتی در محل را کاهش دهد.
برای محیطهای داخلی ملایم — مانند پنلهای جانبی لوازم خانگی، چراغها یا شبکههای سقفی داخلی — فسفاتکردن آهن عملکرد مناسبی ارائه میدهد و از نظر هزینهای مقرونبهصرفه است. با این حال، اجزای معماری بیرونی نیازمند حفاظت بسیار بیشتری در برابر تخریب ناشی از UV، نوسانات دما و رطوبت جوی هستند.
برای محیطهای بیرونی سختگیرانه، پاسیویسازی مبتنی بر زیرکونیوم بهسرعت به استاندارد صنعتی مورد ترجیح تبدیل شده است. این روش کیفیت چسبندگی بالای کرومات سنتی را دارد، در عین حال فلزات سنگین سمی را حذف میکند و بهطور کامل با استانداردهای زیستمحیطی جهانی سازگار است.
تصور کنید که یک پیچنوار فولاد گالوانیزه پیشرنگشده برای تولید تختههای سقف خارجی در مناطق ساحلی یا بیابانی استفاده میشود. ترکیب تابش شدید خورشید و شوری بالای جو، فلزهای نامناسب آمادهشده را بهسرعت تخریب میکند. در این شرایط طاقتفرسا، اعمال یک پیشپوشش مبتنی بر زیرکونیوم روی نوار فولادی، همراه با یک لایه زیرین پیشرفته و روکش نهایی PVDF، امکان تحمل بیش از ۵۰۰ ساعت در آزمون افشانه نمک را برای این ماده فراهم میکند.
تأیید کیفیت نیازمند آزمونهای فیزیکی دقیق پیش از ارسال است، از جمله:
-
آزمون چسبندگی برش عرضی (ASTM D3359): تأیید میکند که لایه رنگ مستقیماً به زیرلایه پیشپوششدهیشده چسبیده و بدون ترکخوردگی یا جداشدن است.
-
آزمون خمش T: تأیید میکند که فیلم تبدیلشده و رنگ در طول شکلدهی مکانیکی سنگین و خمکردن بهطور کامل به سطح متصل باقی میمانند.
-
پیرسازی شتابیافته (ASTM G154): شبیهسازی سالها قرارگیری در معرض اشعهٔ فرابنفش بیرون از ساختمان در شرایط سخت، برای اطمینان از حفظ رنگ و براقی در بلندمدت.
روشهای بهتر کنترل کیفیت پیشدرآمد
تیمهای تأمینکننده که شرکا را ارزیابی میکنند باید بهدقت روی روشهای تضمین کیفیت در خط تولید تمرکز کنند. پوششهای تبدیلشدهٔ پایدار نیازمند نظارت بلادرنگ بر فرآیند هستند، نه بررسیهای دستی دورهای.
چارچوب قوی کنترل کیفیت بر پایهٔ چند روش اصلی استوار است:
-
نظارت خودکار بر حمامها: غلظت مواد شیمیایی و سطح pH باید بهطور مداوم توسط سیستمهای تزریق خودکار ردیابی و تنظیم شوند تا ثبات حمامهای شیمیایی در طول تولیدهای طولانی حفظ گردد.
-
آزمون انرژی سطحی: تکنسینها باید بهطور معمول کشش سطحی نوار را با استفاده از قلمهای داین یا ابزارهای زاویه تماس اندازهگیری کنند. حفظ انرژی سطحی بالاتر از ۳۸ داین بر سانتیمتر، تضمینکننده خیسشدن کامل پرایمر در سراسر عرض کویل است.
-
ردیابی دستهبندی: نمونههای فیزیکی از هر دوره تولید باید تحت آزمون برش متقاطع قرار گیرند و همراه با سوابق حمام آرشیو شوند تا ثبتهای کیفیت کامل حفظ شوند.
برای پروژههایی که از فولاد گالوانیزه پیشرنگشده با آمادهسازی برتر خواسته شده است، بررسی اسناد فرآیند تأمینکننده بینش روشنی از قابلیت اطمینان تولید ارائه میدهد. تسهیلات پیشرفته با سیستمهای مدیریت کیفیت قوی، نوارهایی با ضخامت ۰٫۰۹ تا ۱٫۵ میلیمتر و پوششهای روی از Z20 تا Z275 را پردازش میکنند و اجرای دقیق مشخصات مشتری را تضمین مینمایند.
یوانهو سیستم سهسطحی ساختاریافته تأیید کیفیت را در خطوط تولید خود اجرا میکند و بهصورت دقیق ثبات آمادهسازی اولیه کویل را آزمون میکند تا دستههای کویل با قابلیت ردیابی کامل و دوام بالا را برای ساختهای بینالمللی پرتلاش تأمین نماید.
شناسایی و پیشگیری از کمبودهای قبل از درمان
اشتباهات پیش پردازش روی یک کویل فولاد گالوانیزه از قبل رنگ شده به ندرت در روز اول قابل مشاهده است. در عوض، این نقص های پنهان ماه ها یا سال ها بعد آشکار می شوند، که منجر به مطالبات گران قیمت در زمینه و تاخیر در پروژه می شود.
شایع ترین مشکل شستشوی ناکافی پس از استفاده از مواد شیمیایی است. وقتی نمک های شیمیایی باقی مانده در نوار فولاد گیر می کنند، آنها رطوبت را از طریق عمل اسموتیک جذب می کنند و باعث ایجاد بلبل های گسترده در زیر فیلم می شوند. یکی دیگر از نقاط مکرر شکست آلودگی حمام است. همانطور که یون های روی در محلول های فسفات در طول زمان جمع می شوند، شیمی نامتعادل می شود و لایه تبدیل حاصل را تضعیف می کند.
خریداران می توانند سرمایه گذاری های خود را با بررسی گزارش های آزمایش اسپری نمک اخیر و درخواست گواهینامه های آزمایش کارخانه شخص ثالث قبل از سفارش حجم محافظت کنند. تشخیص مشکلات احتمالی آماده سازی سطح در طول بازرسی های صلاحیت کارخانه، بودجه پروژه را محافظت می کند و تضمین می کند که فولاد تحویل داده شده به عمر انتظار خود برسد.
پرسشهای رایج
پیشدرمانی زیرکونیوم نسبت به کرومات سنتی چگونه است؟
کرومات مقاومت عالی در برابر خوردگی اولیه ارائه میدهد، اما مقررات زیستمحیطی استفاده از آن را در بازارهای جهانی کلیدی محدود کردهاند. سیستمهای مبتنی بر زیرکونیوم بهبود چسبندگی پوشش قابل مقایسه و دفاع قوی در برابر خوردگی فراهم میکنند، در عین حال استانداردهای سختگیرانه بینالمللی زیستمحیطی مانند RoHS و REACH را رعایت میکنند.
کدام آزمونها بهترین روش برای ارزیابی کیفیت پیشدرمانی روی یک پیچه تمامشده هستند؟
درخواست دادههای آزمون چسبندگی برش متقاطع (ASTM D3359)، گزارشهای خم T-bend و ساعتهای آزمون افشانه نمک خنثی (ASTM B117) تصویری شفاف از کیفیت آمادهسازی زیرلایه ارائه میدهد. دستیابی به رتبهبندی ۴B/۵B در آزمون برش متقاطع همراه با بیش از ۵۰۰ ساعت مقاومت در آزمون افشانه نمک نشاندهنده آمادهسازی عالی سطح است.
آیا پیشدرمانی ضعیف پیچه میتواند بر ظاهر نهایی محصول تأثیر بگذارد؟
بله. تمیزکردن ناکافی یا اعمال نامساوی مواد شیمیایی، کشش سطحی را در هنگام اعمال رنگ مختل میکند. این امر منجر به عیوب بصری مانند بافت پوست نارنجی، سوراخهای ریز، تغییرات در براقیت یا جریان ضعیف رنگ روی سطح فولاد میشود.
 EN