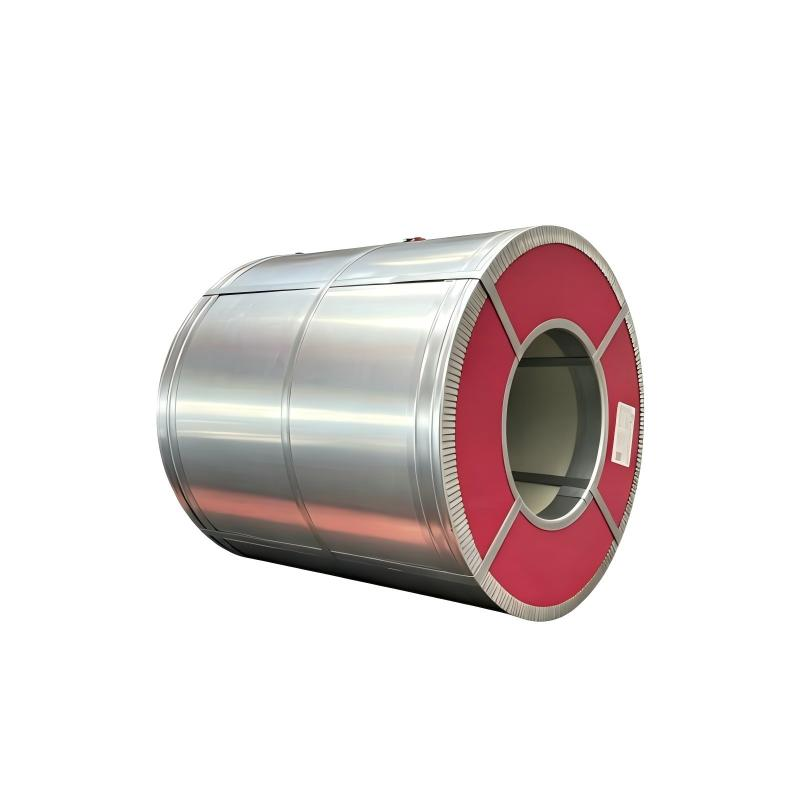
Önceden boyalı galvanizli çelik bobin tedarik ederken, dikkatinizi genellikle dış kaplamaya yoğunlaştırmak kolaydır—bu, PVDF ile SMP arasında seçim yapmak ya da belirli bir çinko kaplama ağırlığı belirtmek anlamına gelebilir. Ancak uzun vadeli hava direncinin gerçek temeli, bu görünür katmanların altında yatar. Boyama işleminden hemen önce uygulanan yüzey kimyasal dönüşüm katmanı, bir kaplamanın yirmi yıl boyunca sağlam kalıp kalmayacağını ya da birkaç yağmurlu mevsim sonra pullanmaya başlayıp başlamayacağını belirler.
Uygun yüzey hazırlığı yapılmadığında, en üst düzey boya bile pürüzsüz çinko yüzeylerine yapışmakta zorlanır. Hazırlanmamış bobinler, sahada üç ila beş yıl içinde genellikle boyanın soyulması, tozlanma veya film altı kabarcıklanma gibi sorunlarla karşılaşır. Buna karşılık, özenle ön işlemden geçirilmiş önceden boyalı galvanizli çelik bobin, boyayı 15 ila 25 yıl boyunca yerinde tutacak mikroskopik bir ankraj deseni ve pasif kimyasal bir bariyer oluşturur; bu, yoğun dış hava koşullarında bile geçerlidir.
Dönüşüm Kaplamalarının Arkasındaki Kimyayı Anlamak
Bobin ön işleminin temel rolü, ham, reaktif çinko substratını kimyasal olarak istikrarlı bir temele dönüştürmektir. Standart galvanize yüzeyler doğal olarak organik boya yapışmasını engelleyen oksitler ve hidroksitler oluşturur. Yüksek performanslı bir ön işleme sistemi, bu zayıf yüzey katmanlarını çıkarır ve onları tekdüze bir dönüşüm kaplamasıyla değiştirir.
Bu mikro ince film aynı anda iki hayati görevi yerine getirir:
-
Mekanik kilitleme: Primerin akmasına, kilitlenmesine ve kaplama yapışkanlığının en üst düzeye çıkarılmasına izin veren mikro kabalık yaratır.
-
Korozyon Direnci: Reaktif çinko altyapıyı mühürler, taşıma veya montaj sırasında yüzey çizildiğinde nemin ve oksijenin boya tabakasının altına sürünmesini önler.
Güvenilir, üst düzey bir yüzey kalitesine sahip önceden boyanmış galvanizli çelik bobin üretmek için ön işlem aşamasında kesin operasyonel kontrol gereklidir. Kimyasal banyo konsantrasyonu, hat hızı, temas sıcaklığı ve son durulama suyunun saflığı sıkı sınırlar içinde sabit tutulmalıdır. Bu değişkenlerdeki herhangi bir sapma, dönüşüm katmanını bozar ve doğrudan gelecekteki saha arızalarına yol açar.
Çelik Bobinleri İçin Temel Ön İşlem Yöntemlerinin Karşılaştırılması
Doğru ön işlem yöntemini seçmek, performans gereksinimleri, hedef bütçeler ve yerel düzenleyici zorunluluklar arasında denge kurmayı gerektirir.
| Ön İşlem Yöntemi |
Kimyasal Taban |
Yapışma Derecelendirmesi (ASTM D3359) |
Tuz püskürtmesine dayanıklılık |
Çevresel Etki |
| Kromat Dönüştürme |
Altı Değerlikli / Üç Değerlikli Krom |
5B (En Yüksek) |
500 – 1000 Saat |
Avrupa Birliği ve Kuzey Amerika’da oldukça kısıtlanmıştır (RoHS/REACH) |
| Zirkonyum Tabanlı Pasivasyon |
Zirkonyum Florür Kompleksi |
4B – 5B |
300 – 600 Saat |
Tamamen çevre dostu ve RoHS uyumlu |
| Demir Fosfatlama |
Çinko / Demir Fosfat |
4B |
200 – 400 Saat |
Ekstra arıtma gerektiren kimyasal çamur oluşturur |
Belirli işletme ortamları için Önişlem Sistemlerinin Seçilmesi
Kimyasal ön işlem sisteminin nihai uygulama ortamına uyarlanması, sahada ömür süresini korumak için maliyetleri kontrol altında tutar.
Ev aletleri yan panelleri, aydınlatma armatürleri veya iç mekân tavan sistemleri gibi hafif iç ortamlar için demir fosfatlama, maliyet açısından avantajlı bir fiyatla sağlam performans sunar. Ancak dış mimari bileşenler, UV bozunmasına, sıcaklık dalgalanmalarına ve atmosferik neme karşı çok daha güçlü koruma gerektirir.
Aşırı dış ortamlar için zirkonyum temelli pasivasyon hızla sektörün tercih edilen standart haline gelmiştir. Geleneksel kromatların yüksek yapışma özelliklerini eşlerken toksik ağır metalleri ortadan kaldırır; bu da onu küresel çevre standartlarına tam olarak uyumlu kılar.
Kıyı bölgeleri veya çöllerde dış çatı paneli olarak kullanılması amaçlanan önceden boyalı galvanizli çelik rulosunu düşünün. Yoğun güneş ışınımı ve yüksek atmosferik tuzluluk, kötü hazırlanmış metali hızla bozar. Bu zorlu ortamlarda, gelişmiş bir astar ve PVDF üst kaplama altına zirkonyum tabanlı bir rulo ön işlemi uygulanması, malzemenin tuz püskürtme testinde 500+ saati rahatlıkla geçmesini sağlar.
Kalite doğrulaması, sevkiyattan önce aşağıdaki gibi titiz fiziksel testleri gerektirir:
-
Çapraz Kesme Yapışma (ASTM D3359): Boyakatmanının, kabuklanmadan doğrudan ön işlenmiş alt tabakaya bağlandığını doğrular.
-
T-Eğme Testi: Dönüştürme filminin ve boyanın ağır mekanik şekillendirme ve bükme sırasında tamamen bağlı kalmasını doğrular.
-
Hızlandırılmış Hava Koşullarına Dayanıklılık (ASTM G154): Uzun vadeli renk ve parlaklık korunmasını sağlamak için yıllarca süren şiddetli dış UV maruziyetini taklit eder.
Ön İşlem Kalite Kontrolü İçin En İyi Uygulamalar
Tedarik ortaklarını değerlendiren satın alma ekipleri, fabrika zeminindeki kalite güvencesi uygulamalarına dikkatlice bakmalıdır. Tutarlı dönüşüm kaplamaları, periyodik elle kontroller yerine gerçek zamanlı süreç izlemeyi gerektirir.
Güçlü bir kalite kontrol çerçevesi, birkaç temel uygulamaya dayanır:
-
Otomatik Banyo İzleme: Kimyasal konsantrasyonlar ve pH seviyeleri, kimyasal banyoları uzun üretim süreleri boyunca sabit tutmak için otomatik dozaj sistemleriyle sürekli olarak izlenmeli ve ayarlanmalıdır.
-
Yüzey Enerjisi Testi: Teknisyenler, şerit yüzey gerilimini düzenli olarak dyne kalemleri veya temas açısı ölçüm cihazları kullanarak ölçmelidir. Yüzey enerjisini 38 dyne/santimetre üzerinde tutmak, primerin bobin genişliğinin tamamında tam olarak ıslatılmasını sağlar.
-
Parti takibi: Her üretimden alınan fiziksel numuneler, çapraz kesim testlerine tabi tutulmalı ve banyo kayıtlarıyla birlikte arşivlenmelidir; böylece eksiksiz kalite kayıtları korunur.
Premium bitmiş yüzeyli önceden boyalı galvanizli çelik rulosu belirten projeler için tedarikçi süreç belgelerinin incelenmesi, üretim güvenilirliği hakkında net bir fikir verir. Gelişmiş tesisler, şerit kalınlıklarını 0.09 mm ile 1.5 mm aralığında ve çinko kaplamalarını Z20 ile Z275 arasında tutabilen sağlam kalite yönetim sistemleriyle müşteri spesifikasyonlarına tam olarak uygun üretim sağlar.
Yuanhe, üretim hatları boyunca yapılandırılmış üç seviyeli kalite doğrulama sistemi sürdürür; bu sistem, zorlu uluslararası inşaat projeleri için tamamen izlenebilir ve yüksek dayanıklılığa sahip rulo partileri sunmak amacıyla rulo ön işlem tutarlılığını titizlikle test eder.
Ön İşlem Eksikliklerinin Belirlenmesi ve Önlenmesi
Önceden boyalı galvanizli çelik rulolarda yapılan ön işlem hataları genellikle ilk gün görünmezdir. Bunun yerine bu gizli kusurlar aylar veya yıllar sonra ortaya çıkar ve maliyetli saha taleplerine ve proje gecikmelerine neden olur.
En yaygın sorun, kimyasallardan sonra yeterli durulamanın yapılmamasıdır. Çelik şerit üzerinde kalan kimyasal tuz kalıntıları, ozmotik etkiyle nem çekerek yüzeyin altındaki geniş alanda kabarcıklanmaya neden olur. Başka bir sık görülen arıza noktası ise banyo kirliliğidir. Fosfatlama çözeltisinde zamanla çinko iyonlarının birikmesiyle kimyasal dengenin bozulması, oluşan dönüşüm katmanının dayanıklılığını azaltır.
Alıcılar, büyük hacimli siparişler vermeden önce son tuz püskürtme test raporlarını inceleyerek ve bağımsız üçüncü taraf fabrika test sertifikalarını talep ederek yatırımlarını koruyabilirler. Fabrika uygunluk denetimleri sırasında potansiyel yüzey hazırlığı sorunlarını tespit etmek, proje bütçelerini korur ve teslim edilen çeliğin beklenen kullanım ömrünü karşılayacağına dair garanti sağlar.
Sıkça Sorulan Sorular
Zirkonyum ön işlemi, geleneksel kromat ile nasıl kıyaslanır?
Kromat, olağanüstü ham korozyon direnci sağlar; ancak çevresel düzenlemeler, kromatın küresel ana pazarlarda kullanımını kısıtlar. Zirkonyum tabanlı sistemler, kaplama yapışmasını iyileştirmede ve korozyona karşı güçlü koruma sağlamada kromata benzer performans gösterirken, RoHS ve REACH gibi katı uluslararası çevresel standartlara da uyar.
Bitmiş bir bobinde ön işlem kalitesini en iyi şekilde doğrulayan testler nelerdir?
Çapraz kesim yapışma testi verileri (ASTM D3359), T-bükme raporları ve nötr tuz spreyi saatleri (ASTM B117) talep edilmesi, alt tabaka hazırlama kalitesi hakkında net bir fikir verir. 4B/5B çapraz kesim derecelendirmesi ile birlikte 500+ tuz spreyi saati elde edilmesi, mükemmel yüzey hazırlamasının göstergesidir.
Kötü bobin ön işlemi, nihai estetik yüzeyi etkileyebilir mi?
Evet. Yetersiz temizlik veya kimyasalların eşit olmayan uygulanması, boya uygulaması sırasında yüzey gerilimini bozar. Bu durum, portakal kabuğu dokusu, mikro-iğne delikleri, parlaklık değişimi veya çelik yüzey boyunca zayıf boya akışı gibi görsel kusurlara yol açar.
 EN