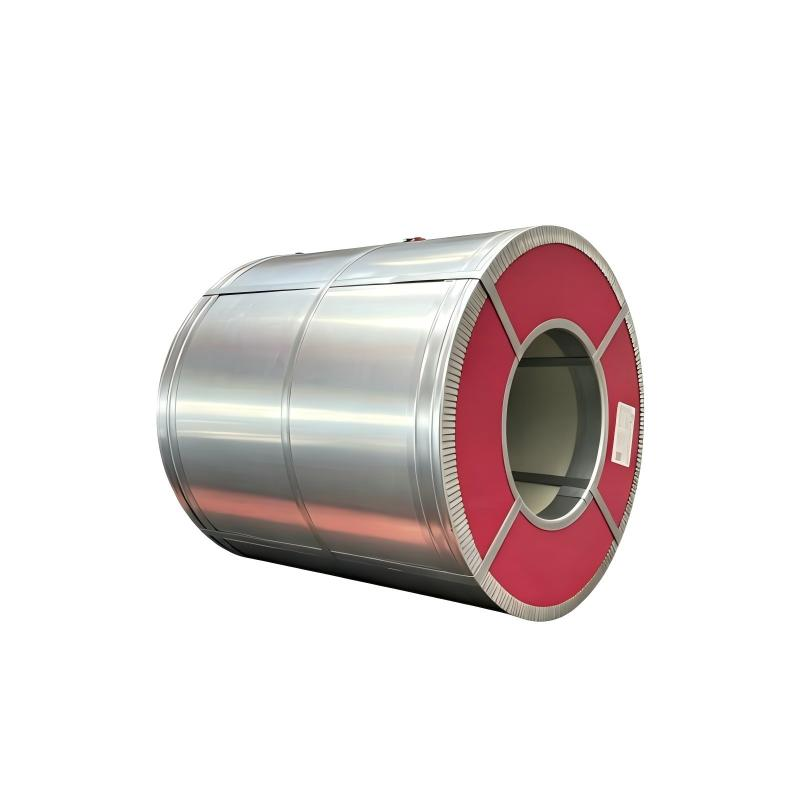
Khi tìm nguồn cung cuộn thép mạ kẽm đã sơn sẵn, người ta dễ dàng tập trung toàn bộ sự chú ý vào lớp sơn bên ngoài—dù là lựa chọn giữa PVDF hay SMP, hay quy định trọng lượng lớp mạ kẽm cụ thể. Tuy nhiên, nền tảng thực sự đảm bảo khả năng chịu thời tiết lâu dài lại nằm ở phía dưới những lớp nhìn thấy được đó. Lớp chuyển hóa hóa học trên bề mặt, được áp dụng ngay trước khi sơn, quyết định liệu lớp phủ có bám chắc trong hai mươi năm hay bắt đầu bong tróc sau vài mùa mưa.
Nếu không xử lý bề mặt đúng cách, ngay cả loại sơn cao cấp nhất cũng gặp khó khăn trong việc bám dính lên bề mặt kẽm nhẵn. Các cuộn thép chưa được xử lý thường bị bong sơn, phấn hóa hoặc phồng rộp dưới lớp sơn chỉ sau ba đến năm năm tiếp xúc thực tế ngoài trời. Ngược lại, một cuộn thép mạ kẽm đã sơn sẵn được xử lý sơ bộ cẩn thận sẽ tạo ra một mô hình neo vi mô và một hàng rào hóa học thụ động, giúp cố định lớp sơn trong suốt 15–25 năm, ngay cả khi chịu tác động khắc nghiệt của thời tiết ngoài trời.
Hiểu rõ Hóa học Đằng Sau Các Lớp Chuyển Hóa
Vai trò chính của công đoạn xử lý sơ bộ cuộn thép là biến đổi bề mặt kẽm thô, phản ứng mạnh thành một nền tảng hóa học ổn định. Các bề mặt mạ kẽm tiêu chuẩn tự nhiên hình thành các oxit và hydroxit làm cản trở độ bám dính của sơn hữu cơ. Một hệ thống xử lý sơ bộ hiệu suất cao loại bỏ những lớp bề mặt yếu này và thay thế chúng bằng một lớp phủ chuyển hóa đồng đều.
Lớp màng siêu mỏng này thực hiện đồng thời hai chức năng quan trọng:
-
Liên kết cơ học: Tạo độ nhám vi mô để lớp sơn lót có thể len lỏi vào, bám chặt và tối ưu hóa mức cải thiện tổng thể về độ bám dính của lớp phủ.
-
Khả năng chống ăn mòn: Niêm phong bề mặt kẽm phản ứng, ngăn chặn hơi ẩm và oxy xâm nhập xuống phía dưới lớp sơn nếu bề mặt bị trầy xước trong quá trình vận chuyển hoặc lắp đặt.
Để sản xuất cuộn thép mạ kẽm đã sơn sẵn đạt độ hoàn thiện cao và độ tin cậy ổn định, giai đoạn xử lý sơ bộ đòi hỏi kiểm soát vận hành chính xác. Nồng độ dung dịch hóa chất, tốc độ dây chuyền, nhiệt độ tiếp xúc và độ tinh khiết của nước rửa sau phải được duy trì trong giới hạn rất chặt chẽ. Bất kỳ sai lệch nào ở các thông số này đều làm suy giảm lớp chuyển đổi, dẫn trực tiếp đến hư hỏng tại hiện trường trong tương lai.
So sánh các phương pháp xử lý sơ bộ cốt lõi cho cuộn thép
Việc lựa chọn phương pháp xử lý sơ bộ phù hợp đòi hỏi cân nhắc giữa yêu cầu hiệu năng, ngân sách mục tiêu và quy định pháp lý địa phương.
| Phương pháp tiền xử lý |
Cơ sở hóa chất |
Đánh giá độ bám dính (ASTM D3359) |
Chống phun muối |
Tác động môi trường |
| Chuyển đổi Cromat |
Crom hóa trị sáu / Crom hóa trị ba |
5B (Cao nhất) |
500 – 1000 giờ |
Bị hạn chế nghiêm ngặt tại châu Âu và Bắc Mỹ (RoHS/REACH) |
| Bảo vệ bằng zirconium |
Phức florua zirconium |
4B – 5B |
300 – 600 giờ |
Hoàn toàn thân thiện với môi trường và tuân thủ RoHS |
| Phosphat hóa bằng sắt |
Kẽm / Phốt phát sắt |
4B |
200 – 400 giờ |
Sinh ra bùn hóa chất, đòi hỏi xử lý bổ sung |
Lựa chọn hệ thống tiền xử lý cho các môi trường vận hành cụ thể
Phù hợp hệ thống chuẩn bị hóa chất với môi trường ứng dụng cuối giúp kiểm soát chi phí mà không làm giảm tuổi thọ thực tế.
Đối với các điều kiện nội thất nhẹ—như tấm bên thiết bị gia dụng, đèn chiếu sáng hoặc giàn trần trong nhà—phốt phát sắt mang lại hiệu suất ổn định với mức giá cạnh tranh. Tuy nhiên, các thành phần kiến trúc ngoài trời đòi hỏi khả năng bảo vệ vượt trội hơn nhiều trước sự phân hủy do tia UV, dao động nhiệt độ và độ ẩm trong khí quyển.
Đối với các điều kiện ngoài trời khắc nghiệt, quá trình thụ động hóa dựa trên zirconi đã nhanh chóng trở thành tiêu chuẩn công nghiệp được ưa chuộng. Phương pháp này đạt được độ bám dính cao tương đương crôm truyền thống, đồng thời loại bỏ hoàn toàn kim loại nặng độc hại, đảm bảo tuân thủ đầy đủ các tiêu chuẩn môi trường toàn cầu.
Cân nhắc một cuộn thép mạ kẽm đã sơn sẵn, dùng cho tấm lợp ngoài trời ở khu vực ven biển hoặc sa mạc. Sự kết hợp giữa bức xạ mặt trời mạnh và độ mặn cao trong khí quyển làm suy giảm nhanh chóng kim loại được xử lý kém. Trong những điều kiện khắc nghiệt này, việc áp dụng lớp xử lý trước (pretreatment) dựa trên zirconium lên cuộn thép, bên dưới lớp sơn lót tiên tiến và lớp phủ bề mặt PVDF, giúp vật liệu dễ dàng đạt hơn 500 giờ trong bài kiểm tra phun muối.
Việc xác minh chất lượng đòi hỏi các bài kiểm tra vật lý nghiêm ngặt trước khi xuất hàng, bao gồm:
-
Độ bám dính cắt chéo (ASTM D3359): Xác nhận lớp sơn bám trực tiếp vào nền đã qua xử lý trước mà không bị bong tróc.
-
Kiểm tra uốn hình chữ T (T-Bend Testing): Đảm bảo màng chuyển đổi và lớp sơn vẫn bám chặt hoàn toàn trong suốt quá trình gia công cơ khí nặng và uốn cong.
-
Thử nghiệm thời tiết nhân tạo tăng tốc (ASTM G154): Mô phỏng nhiều năm phơi nhiễm tia UV ngoài trời khắc nghiệt nhằm đảm bảo khả năng giữ màu và độ bóng lâu dài.
Các thực hành tốt nhất để kiểm soát chất lượng xử lý trước (pretreatment)
Các đội ngũ mua sắm đánh giá các đối tác cung ứng nên xem xét kỹ lưỡng các thực tiễn đảm bảo chất lượng tại mặt bằng nhà máy. Các lớp phủ chuyển đổi ổn định đòi hỏi việc giám sát quy trình theo thời gian thực thay vì kiểm tra thủ công định kỳ.
Một khung kiểm soát chất lượng vững chắc dựa trên một số thực tiễn cốt lõi:
-
Giám sát bể xử lý tự động: Nồng độ hóa chất và độ pH cần được theo dõi liên tục và điều chỉnh thông qua các hệ thống cấp liều tự động nhằm duy trì sự ổn định của các bể hóa chất trong suốt các ca sản xuất dài.
-
Kiểm tra năng lượng bề mặt: Kỹ thuật viên nên thường xuyên đo sức căng bề mặt của băng cuộn bằng bút dyne hoặc thiết bị đo góc tiếp xúc. Duy trì năng lượng bề mặt trên 38 dyne trên centimet đảm bảo lớp sơn lót bám đều toàn bộ chiều rộng cuộn.
-
Truy xuất nguồn gốc theo lô: Mẫu vật lý từ mỗi ca sản xuất cần được kiểm tra cắt chéo và lưu trữ cùng với nhật ký vận hành bể để bảo đảm hồ sơ chất lượng đầy đủ.
Đối với các dự án yêu cầu cuộn thép mạ kẽm sơn sẵn có độ hoàn thiện cao, việc xem xét tài liệu quy trình của nhà cung cấp giúp đánh giá rõ ràng mức độ đáng tin cậy trong sản xuất. Các cơ sở tiên tiến có hệ thống quản lý chất lượng vững chắc xử lý độ dày dải thép từ 0,09 mm đến 1,5 mm và lớp mạ kẽm từ Z20 đến Z275, đảm bảo tuân thủ chính xác thông số kỹ thuật do khách hàng yêu cầu.
Yuanhe duy trì hệ thống kiểm chứng chất lượng ba cấp có cấu trúc trên toàn bộ dây chuyền sản xuất, kiểm tra nghiêm ngặt tính nhất quán trong công đoạn xử lý bề mặt trước khi sơn nhằm cung cấp các lô cuộn có khả năng truy xuất đầy đủ và độ bền cao cho các công trình quốc tế đòi hỏi khắt khe.
Nhận diện và ngăn ngừa các thiếu sót trong công đoạn xử lý bề mặt trước khi sơn
Các sai sót trong công đoạn xử lý bề mặt trước khi sơn trên cuộn thép mạ kẽm sơn sẵn thường không thể quan sát được ngay từ ngày đầu tiên. Thay vào đó, những khuyết tật tiềm ẩn này chỉ bộc lộ sau nhiều tháng hoặc nhiều năm, dẫn đến các khiếu nại tốn kém tại hiện trường và làm chậm tiến độ dự án.
Vấn đề phổ biến nhất là việc xả rửa sau xử lý hóa chất không đầy đủ. Khi các muối hóa chất còn sót lại bị giữ lại trên dải thép, chúng hút ẩm thông qua hiện tượng thẩm thấu, gây phồng rộp rộng rãi dưới lớp sơn phủ. Một nguyên nhân thất bại thường gặp khác là nhiễm bẩn bể xử lý. Khi nồng độ ion kẽm tích tụ dần trong dung dịch phosphat theo thời gian, thành phần hóa học trở nên mất cân bằng, làm suy yếu lớp chuyển đổi hình thành.
Các nhà mua có thể bảo vệ khoản đầu tư của mình bằng cách kiểm tra các báo cáo thử nghiệm phun muối gần đây và yêu cầu chứng chỉ kiểm tra tại nhà máy do bên thứ ba cấp trước khi đặt hàng số lượng lớn. Việc phát hiện sớm các vấn đề tiềm ẩn liên quan đến chuẩn bị bề mặt trong các cuộc kiểm toán đánh giá nhà máy giúp bảo vệ ngân sách dự án và đảm bảo thép được giao đáp ứng đúng tuổi thọ sử dụng dự kiến.
Các câu hỏi thường gặp
Xử lý sơ bộ bằng zirconium so sánh với chromate truyền thống như thế nào?
Chromate cung cấp khả năng chống ăn mòn thô tuyệt vời, nhưng các quy định về môi trường hạn chế việc sử dụng nó tại những thị trường toàn cầu chủ chốt. Các hệ thống dựa trên zirconium mang lại mức cải thiện độ bám dính lớp phủ tương đương và khả năng bảo vệ chống ăn mòn mạnh mẽ, đồng thời đáp ứng đầy đủ các tiêu chuẩn môi trường quốc tế nghiêm ngặt như RoHS và REACH.
Các phép thử nào xác minh tốt nhất chất lượng xử lý sơ bộ trên cuộn thành phẩm?
Yêu cầu dữ liệu thử nghiệm độ bám dính bằng phương pháp cắt chéo (ASTM D3359), báo cáo uốn hình chữ T (T-bend) và số giờ phun muối trung tính (ASTM B117) sẽ cho cái nhìn rõ ràng về chất lượng chuẩn bị bề mặt. Đạt được xếp hạng cắt chéo ở mức 4B/5B kèm theo hơn 500 giờ phun muối trung tính cho thấy quá trình chuẩn bị bề mặt rất xuất sắc.
Việc xử lý sơ bộ cuộn kém có ảnh hưởng đến lớp hoàn thiện thẩm mỹ cuối cùng hay không?
Có. Việc làm sạch không đầy đủ hoặc việc áp dụng hóa chất không đồng đều sẽ làm gián đoạn sức căng bề mặt trong quá trình sơn. Điều này dẫn đến các khuyết tật trực quan như vân cam (orange peel), lỗ kim vi mô, sự khác biệt về độ bóng hoặc khả năng chảy sơn kém trên bề mặt thép.
 EN