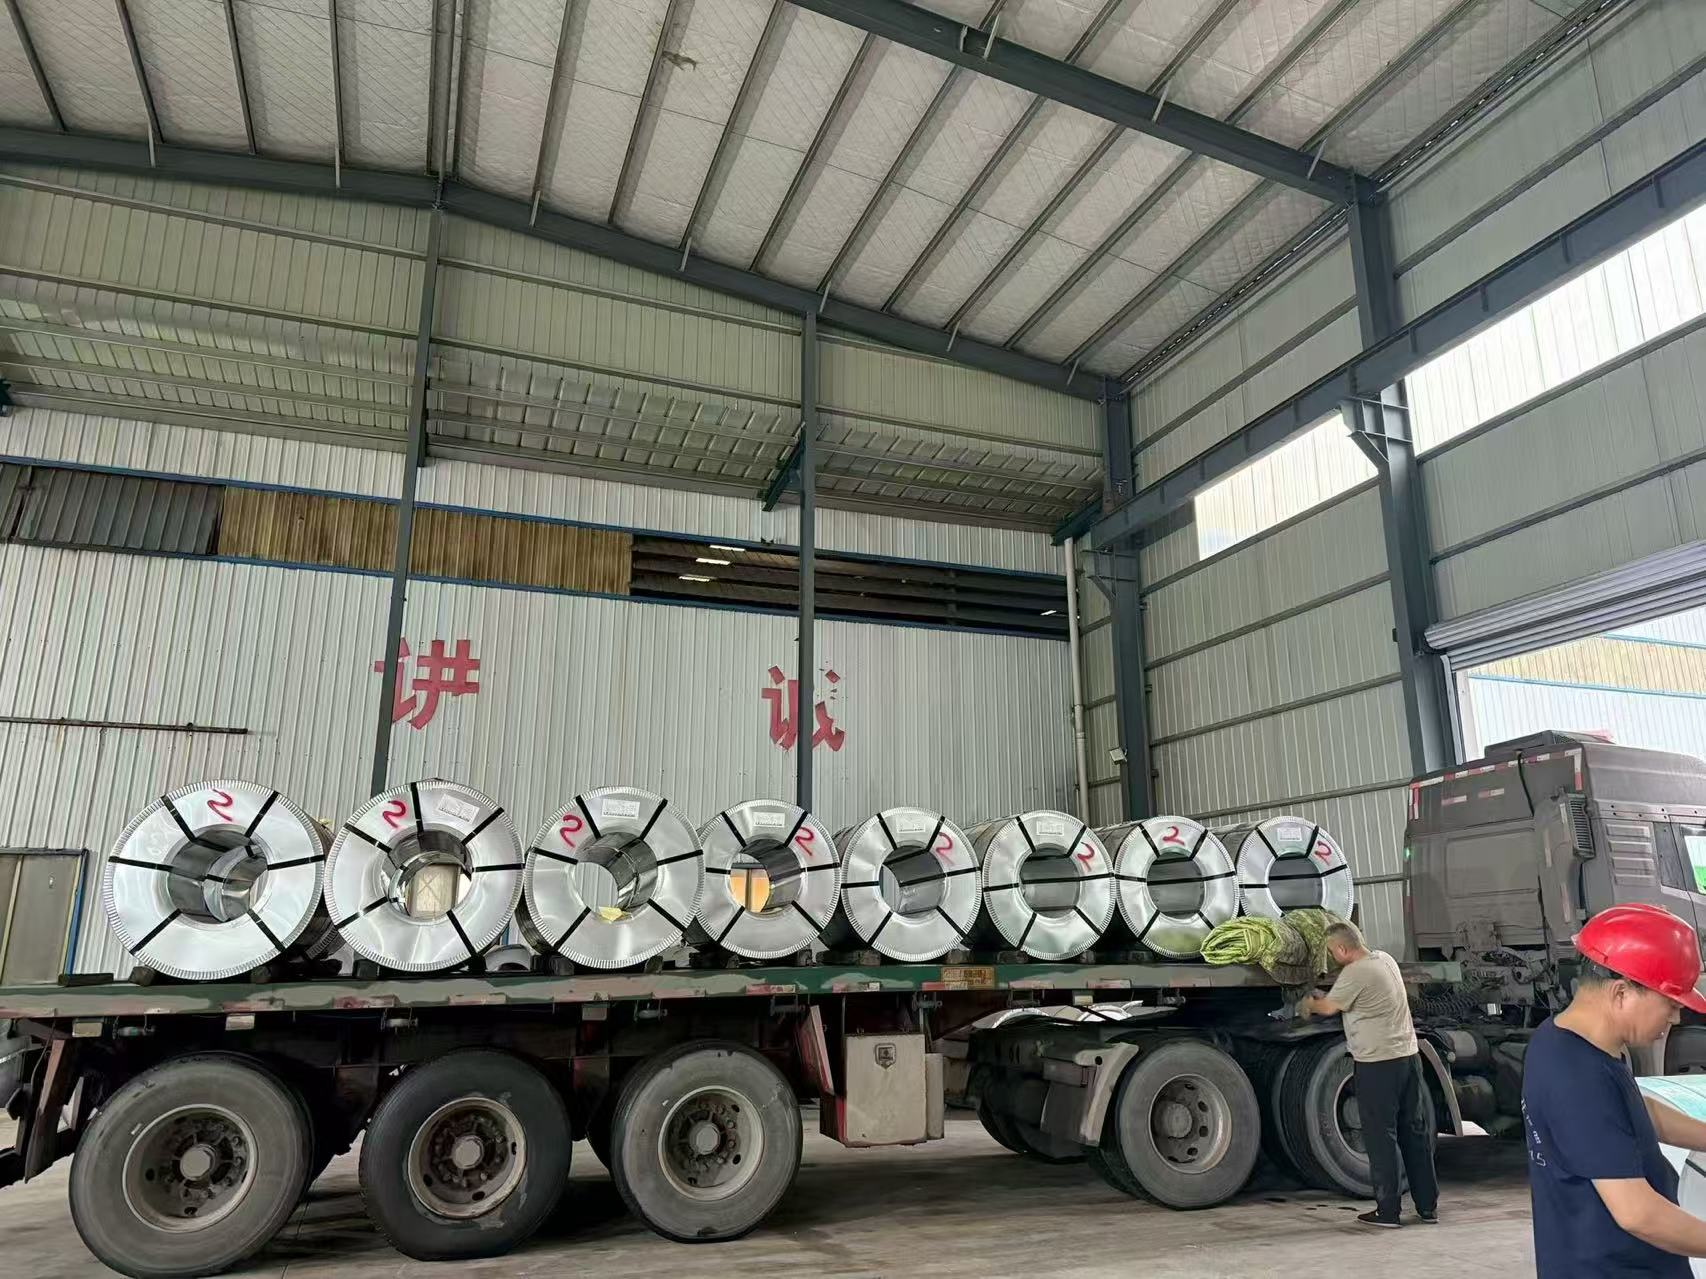
পূর্ব-রঞ্জিত ইস্পাত থেকে জটিল বাঁকানো ধাতব উপাদান তৈরি করা একটি মৌলিক উৎপাদন চ্যালেঞ্জ: কীভাবে কাঁচামালটিকে বাঁকানো, বাঁকানো এবং আকৃতি দেওয়া যায় যাতে রঞ্জন পৃষ্ঠটি ফাটতে বা স্তর আলাদা হতে না পারে। পূর্ব-রঞ্জিত উপকরণ নিয়ে কাজ করার সময়, ভিত্তি উপাদানের শক্তি এবং লেপের নমনীয়তার মধ্যে ভারসাম্য সবকিছু। বাঁকানো যায় এমন পিপিজিআই ইস্পাত কয়েল কীভাবে এই বাধাগুলো অতিক্রম করে, তা বুঝতে পারলে নির্মাতারা ব্যয়বহুল দ্বিতীয় প্রক্রিয়া ছাড়াই বাঁকানো স্থাপত্য প্যানেল এবং শিল্প কাঠামোতে উচ্চমানের ফলাফল অর্জন করতে পারেন।
বিশেষায়িত, উচ্চ-প্রসারণযোগ্য ধাতব সমাধানের দিকে স্থানান্তর কারখানাগুলিকে চাপসহ প্রোফাইলগুলি পরিচালনা করার পদ্ধতিকে পরিবর্তন করেছে। ঐতিহ্যগত বহু-ধাপের ফ্যাব্রিকেশন কাজের প্রবাহের উপর নির্ভর করার পরিবর্তে, আধুনিক প্রকৌশলীরা কাঁচামালের যান্ত্রিক ক্ষমতার দিকে ঘনিষ্ঠভাবে লক্ষ্য রাখেন। ফর্মেবল পিপিজিআই ইস্পাত কয়েলের মূল যান্ত্রিক বৈশিষ্ট্যগুলি অনুসন্ধান করলে বোঝা যায় কেন এটি টাইট রেডিয়াস এবং নিখুত দৃশ্যমান ফিনিশ সহ প্রকল্পগুলির জন্য অপরিহার্য পছন্দ হয়ে উঠেছে।
ফর্মেবল পিপিজিআই ইস্পাত কয়েলের পেছনের প্রকৌশল
ফর্মেবল পিপিজিআই ইস্পাত কয়েল কেবল একটি স্ট্যান্ডার্ড প্রি-পেইন্টেড ইস্পাত নয় যা চাপের নিচে ভালোভাবে বাঁকানো যায়। এটি একটি অত্যন্ত সূক্ষ্মভাবে প্রকৌশলীকৃত পণ্য যেখানে ধাতব সাবস্ট্রেট থেকে শেষ টপকোট পর্যন্ত প্রতিটি স্তরকে গুরুতর বিকৃতির জন্য অপ্টিমাইজ করা হয়েছে, যাতে কোটিং ব্যর্থ না হয়।
মূল সাবস্ট্রেটটি সাধারণত কম কার্বনযুক্ত, উচ্চ প্রসারণশীল ইস্পাত গ্রেড ব্যবহার করে যার প্রসারণ মান ২২ শতাংশের অনেক বেশি। এই গঠনগত বৈশিষ্ট্যের জন্য ভারী ফর্মিং অপারেশনের সময় বেস মেটালটি সহজে প্রসারিত হয় এবং গঠনগত ভাঙনের পয়েন্টে কাজের দ্বারা কঠিন হয়ে ওঠে না। এদিকে, বিশেষায়িত প্রাইমার স্তরটি প্রসারণের সময় স্থায়ী আস্তরণ বজায় রাখার জন্য নমনীয় এপক্সি বা পলিউরেথেন ফর্মুলেশন ব্যবহার করে, যা সাধারণত শুধুমাত্র রাসায়নিক প্রতিরোধের জন্য বেছে নেওয়া হয় এমন ভঙ্গুর এপক্সি সিস্টেম থেকে সম্পূর্ণ আলাদা।
এছাড়া, ফর্মেবল কালার কোটেড স্টিল কয়েলের টপকোটে পরিবর্তিত পলিস্টার রেজিন ব্যবহার করা হয় যার ভাঙনের সময় প্রসারণ মান ২০০ শতাংশের বেশি—যা সাধারণ উপকরণে পাওয়া যায় এমন ৮০ থেকে ১২০ শতাংশের তুলনায় অনেক বেশি। এই সমন্বিত প্রকৌশল পছন্দগুলি কয়েলটিকে জটিল ফর্মিং প্রক্রিয়া—যেমন টাইট রোল ফর্মিং, প্রেস ব্রেক বেন্ডিং এবং নিয়ন্ত্রিত ডিপ ড্রয়িং—সম্পূর্ণ দৃশ্যমান পৃষ্ঠ ফাটল বা ছিলাম ছাড়াই সম্পন্ন করতে সক্ষম করে।
কোটিংয়ের নমনীয়তা কীভাবে ক্ষুদ্রতম বেন্ড ব্যাসার্ধ অর্জনে সহায়তা করে
কোটিংয়ের নমনীয়তা এবং ন্যূনতম বেন্ড ব্যাসার্ধের মধ্যে সরাসরি সম্পর্কটি বাঁকানো উপাদান তৈরির ক্ষেত্রে সবচেয়ে গুরুত্বপূর্ণ ফ্যাক্টর হিসেবে বিবেচিত হয়। সাধারণ প্রি-পেইন্টেড উপাদানগুলি সাধারণত পেইন্টের সূক্ষ্ম ফাটল দেখা দেওয়ার আগে উপাদানের পুরুত্বের ৮ থেকে ১২ গুণ ন্যূনতম বেন্ড ব্যাসার্ধ সহ্য করতে পারে। অন্যদিকে, উচ্চ-দৈর্ঘ্যবৃদ্ধিযুক্ত পেইন্ট সিস্টেম দিয়ে প্রকৌশলীকৃত ফর্মেবল স্টিল কয়েল পৃষ্ঠের কোনো ক্ষতি ছাড়াই ২টি থেকে ৩টি উপাদান পুরুত্ব (২T থেকে ৩T) পর্যন্ত অত্যন্ত ক্ষুদ্র বেন্ড ব্যাসার্ধ অর্জন করতে পারে।
এই প্রযুক্তিগত লাফ দিয়ে ০.৫ মিমি পুরু ফর্মেবল কয়েলকে সহজেই ১.৫ মিমি অভ্যন্তরীণ ব্যাসার্ধে বাঁকানো যায়। সোপান-আকৃতির ফ্যাসাড, গম্বুজাকৃতির ছাদ এবং গোলাকার কলামের ক্ল্যাডিং-এর মতো চাপাচাপি স্থাপত্য অ্যাপ্লিকেশনের জন্য এই ক্ষুদ্র বেন্ড ক্ষমতা আলাদা প্রি-ফর্মিং এবং পোস্ট-পেইন্টিং পর্যায়গুলির প্রয়োজন সম্পূর্ণরূপে ঘুচিয়ে দেয়। উৎপাদন লাইনটি সরলীকরণ করে ফ্যাব্রিকেটররা মোট ফ্যাব্রিকেশন সময় ৩০ থেকে ৫০ শতাংশ কমান, যখন শপ-প্রয়োগকৃত এবং ফিল্ড-প্রয়োগকৃত কোটিংয়ের মধ্যে রং মেলানোর হয়রাহ সমস্যাটি সম্পূর্ণরূপে দূর হয়।
কয়েল স্পেসিফিকেশন অনুযায়ী বেন্ড পারফরম্যান্সের তুলনা
ব্যস্ত ফ্যাব্রিকেশন ওয়ার্কশপে বিভিন্ন উপাদান সংস্করণের কার্যকারিতা মূল্যায়ন করতে, মানকৃত যান্ত্রিক মেট্রিক্স পর্যালোচনা করা প্রকল্প স্পেসিফায়ারদের জন্য স্পষ্ট নির্দেশনা প্রদান করে।
-
স্ট্যান্ডার্ড PPGI স্টিল কয়েল
-
ন্যূনতম বেন্ড ব্যাসার্ধ: ৮টি-১২টি
-
কোটিং ক্র্যাক থ্রেশহোল্ড: ৮টি-এর উপরে দৃশ্যমান ক্র্যাক
-
ভাঙ্গা হওয়ার সময় বিস্তৃতি: 80-120%
-
সর্বোত্তম প্রয়োগ: সমতল প্যানেল এবং সরল প্রোফাইল।
-
ফর্মেবল পিপিজিআই ইস্পাত কয়েল
-
ন্যূনতম বেন্ড ব্যাসার্ধ: ২টি-৩টি
-
কোটিং ক্র্যাক থ্রেশহোল্ড: ২টি-তে কোন ফাটল দেখা যায়নি
-
ভাঙ্গা হওয়ার সময় বিস্তৃতি: 200-250%
-
সর্বোত্তম প্রয়োগ: জটিল বাঁকা মুখোমুখি এবং গম্বুজযুক্ত ছাদ।
-
এসএমপি প্রাক-পেইন্টড কয়েল
-
ন্যূনতম বেন্ড ব্যাসার্ধ: ৫টি-৮টি
-
কোটিং ক্র্যাক থ্রেশহোল্ড: 5T এ চুলের লাইন ফাটল
-
ভাঙ্গা হওয়ার সময় বিস্তৃতি: 150-180%
-
সর্বোত্তম প্রয়োগ: মাঝারি বাঁক এবং বাইরের আবরণ।
-
পিভিডিএফ প্রাক-পেইন্টড কয়েল
-
ন্যূনতম বেন্ড ব্যাসার্ধ: 3T-5T
-
কোটিং ক্র্যাক থ্রেশহোল্ড: ৩টি তে কোন ফাটল নেই
-
ভাঙ্গা হওয়ার সময় বিস্তৃতি: 180-220%
-
সর্বোত্তম প্রয়োগ: টাইট বাঁক সঙ্গে প্রিমিয়াম স্থাপত্য উপাদান.
-
বিশেষ প্রাইমার ভেরিয়েন্ট
-
ন্যূনতম বেন্ড ব্যাসার্ধ: ৪ টন-৬ টন
-
কোটিং ক্র্যাক থ্রেশহোল্ড: ৪টি টার্নে সূক্ষ্ম ফাটল
-
ভাঙ্গা হওয়ার সময় বিস্তৃতি: 130-160%
-
সর্বোত্তম প্রয়োগ: মৃদু বক্ররেখা সহ শিল্প সাইডিং।
স্থাপত্য ফ্যাসেড উৎপাদনে বাস্তব জগতের প্রয়োগ
জটিল স্থাপত্য প্রকল্পগুলি প্রায়শই উপকরণের সীমা চাপিয়ে দেয়। ধরুন, একটি আঞ্চলিক অবকাঠামো প্রকল্প যেখানে ৩০০ মিমি থেকে ১,২০০ মিমি পর্যন্ত সংকীর্ণ বক্রতা বিশিষ্ট হাজার হাজার বর্গমিটার বক্র ক্ল্যাডিং প্যানেলের প্রয়োজন হয়। প্রাথমিক প্রকল্প ডিজাইনগুলি প্রায়শই স্ট্যান্ডার্ড পিপিজিআই স্টিল কয়েলের উপর নির্ভর করে, যার ফলে সমতল প্যানেলগুলি প্রথমে গঠন করা হয় এবং পরে স্প্রে-পেইন্ট করা হয়—এটি একটি শ্রম-ঘন কাজের প্রবাহ যেখানে প্যানেলগুলির মধ্যে রংয়ের উল্লেখযোগ্য অসামঞ্জস্যতা দেখা দেয়।
একটি সংশোধিত পলিস্টার টপকোট সিস্টেম বৈশিষ্ট্যযুক্ত PPGI স্টিলের মডেলযোগ্য কয়েল পরিবর্তন করা পুরো কার্য সম্পাদনকে রূপান্তরিত করে। এই উপাদানটি কোনও দ্বিতীয় টুক-আপ পেইন্টিং ছাড়াই একক অবিচ্ছিন্ন পাস দিয়ে সরাসরি পছন্দসই বক্ররেখায় রোল-মোড করা যায়। সামগ্রিকভাবে উত্পাদন সময়সীমা নাটকীয়ভাবে হ্রাস পায়, এবং পুরো বাঁকা মুখোমুখি জুড়ে রঙের অভিন্নতা ত্রুটিহীন থাকে কারণ প্রতিটি প্যানেল একটি একক উত্পাদন ব্যাচ থেকে উদ্ভূত হয়। উল্লেখযোগ্য খরচ সাশ্রয় দ্রুত জমা হয় যখন হ্রাস শ্রম, কম পেইন্ট ওভারহেড, এবং গুণমান নিয়ন্ত্রণ প্রত্যাখ্যান হ্রাস বিবেচনা করা হয়।
অর্ডার দেওয়ার আগে যাচাই করার জন্য মূল গঠনযোগ্যতার পরামিতি
জটিল বাঁকা ধাতব উপাদানগুলির জন্য কাঠের রোলের উত্পাদন করার সময়, অর্ডার দেওয়ার আগে মিলের সাথে নির্দিষ্ট প্রযুক্তিগত পরামিতিগুলি যাচাই করা ব্যয়বহুল কর্মশালার বিলম্বকে প্রতিরোধ করে।
প্রথমে, ন্যূনতম বেঁক ব্যাসার্ধ রেটিং নিশ্চিত করুন এবং যাচাইকৃত ম্যান্ড্রেল পরীক্ষার ফলাফল অনুরোধ করুন। দ্বিতীয়ত, টপকোটের ব্রেক পয়েন্টে এলোঙ্গেশন মান পরীক্ষা করুন, যাতে চাপসৃষ্টিকারী বক্ররেখা কাজের জন্য এটি ১৮০ শতাংশের বেশি হয়। তৃতীয়ত, প্রযোজ্য ক্ষেত্রে শূন্য-বেধের টি-বেন্ড কর্মক্ষমতা মেট্রিক্স পরীক্ষা করুন। চতুর্থত, সাবস্ট্রেটের এলোঙ্গেশন শতাংশ এবং ইয়েল্ড স্ট্রেন্থ নিশ্চিত করুন, যাতে মূল ধাতুটি গুরুতর বিকৃতি সহ্য করতে পারে এবং অপ্রত্যাশিত ওয়ার্ক হার্ডেনিং ঘটে না। শেষে, আসল কারখানা পরিবেশে পরীক্ষামূলক বেন্ড করার জন্য শারীরিক উপকরণ নমুনা অনুরোধ করুন।
ফর্ম্যাবিলিটির জন্য ডিজাইন করা এবং স্প্রিংব্যাক পরিচালনা করা
বক্র উপাদান ডিজাইন করতে গিয়ে প্রকৌশলীদের উপাদানের পুরুত্ব, বেঁক ব্যাসার্ধ এবং প্রাকৃতিক স্প্রিংব্যাক প্রবণতা সম্পর্কে সাবধানতার সাথে বিবেচনা করতে হবে। পাতলা গেজগুলি স্বাভাবিকভাবেই কম ব্যাসার্ধ অর্জন করতে পারে, কিন্তু কাঠামোগত দৃঢ়তা নিশ্চিত করতে এদের অতিরিক্ত অভ্যন্তরীণ ফ্রেমিং প্রয়োজন হতে পারে।
এছাড়াও, স্প্রিংব্যাক—গঠিত ধাতুর প্রাকৃতিক প্রবণতা যা এটিকে আংশিকভাবে মূল সমতল আকৃতির দিকে ফিরিয়ে আনে—কে টুলিং এবং ডাই ডিজাইনে সরাসরি প্রতিহত করতে হয়, যা প্রায়শই উৎপাদন শক্তির উপর নির্ভর করে কয়েক ডিগ্রি অতিরিক্ত বাঁকানোর প্রয়োজন হয়। যখনই সম্ভব, কয়েল রোলিং দিকের লম্বভাবে বাঁক লাইনগুলি সাজানো সর্বোত্তম ফলাফল দেয়, কারণ অনুপ্রস্থ বাঁকগুলি একই স্টকে দৈর্ঘ্যভিত্তিক বাঁকের তুলনায় স্পষ্টভাবে ছোট বাঁক ব্যাসার্ধ অর্জন করে।
গঠনযোগ্য কয়েল সম্পর্কিত প্রায়শই জিজ্ঞাসিত প্রশ্নসমূহ
গঠনযোগ্য PPGI ইস্পাত কয়েলের সর্বনিম্ন বাঁক ব্যাসার্ধ কত?
উচ্চ-কার্যকারিতার গঠনযোগ্য ইস্পাত কয়েল সাধারণত ২T পর্যন্ত খুব টানটান বাঁক ব্যাসার্ধ অর্জন করে যেখানে কোনো দৃশ্যমান পৃষ্ঠ লেপ ফাটল হয় না, যা মানসম্মত উপাদান ভেরিয়েন্টগুলির তুলনায় অনেক বেশি উন্নত কার্যকারিতা প্রদর্শন করে যাদের অনেক বেশি প্রশস্ত সহনশীলতা প্রয়োজন।
রঙিন লেপযুক্ত ইস্পাত কয়েল গভীর আঁচড়ানো প্রক্রিয়ার মাধ্যমে প্রক্রিয়াজাত হতে পারে?
হ্যাঁ, বিশেষভাবে তৈরি করা ফর্মযোগ্য সংস্করণগুলি যার উচ্চ-দৈর্ঘ্য টপকোট রয়েছে তা সীমিত গভীর ড্রয়িং অপারেশন সহ্য করতে পারে, যদিও অত্যধিক স্থানীয় ফিল্ম চাপ রোধ করার জন্য ড্রয়িং অনুপাতগুলি সাবধানতার সাথে পরিচালনা করা আবশ্যিক।
টপকোটের শুকনো ফিল্মের পুরুত্ব সামগ্রিক ফর্মযোগ্যতাকে প্রভাবিত করে কিনা?
ঘন পেইন্ট ফিল্মগুলি সাধারণত সর্বোচ্চ ফর্মযোগ্যতা হ্রাস করে, কারণ ভারী পেইন্ট স্তরগুলির আক্রামক বেঁকানো অপারেশনের সময় সূক্ষ্ম ফাটল ছাড়াই নিরাপদে দৈর্ঘ্য বৃদ্ধি করার সক্ষমতা কম থাকে।
গুণগত ফ্যাব্রিকেশনের জন্য সরবরাহ শৃঙ্খল অপ্টিমাইজ করা
বক্রাকার ধাতব উপাদানের উৎপাদনকে একটি বহু-পর্যায়ের জটিল প্রক্রিয়া থেকে একটি দক্ষ ও সরলীকৃত কার্যপ্রবাহে রূপান্তর করা সম্পূর্ণরূপে সঠিক কাঁচামাল নির্বাচনের উপর নির্ভর করে। উচ্চ-কার্যক্ষম ফর্মযোগ্য PPGI ইস্পাত কয়েল ব্যবহার করে ফ্যাব্রিকেটররা কঠিন স্থাপত্য ও শিল্প ইনস্টলেশনে সুস্পষ্ট রেডিয়াস অর্জন করতে পারেন, দ্বিতীয় পেইন্টিং বাদ দিতে পারেন এবং সুস্থির দৃশ্যমান গুণমান অর্জন করতে পারেন।
শেনইয়াং ইয়ুয়ানহে অসাধারণ কয়েল বেন্ডিং পারফরম্যান্স এবং গভীর-ড্র ফর্ম্যাবিলিটির জন্য বিশেষভাবে ডিজাইন করা উচ্চমানের রঙিন কোটেড স্টিল কয়েল পণ্য সরবরাহ করে। কঠোর মান নিয়ন্ত্রণ কাঠামো এবং কঠোর যান্ত্রিক পরীক্ষার ভিত্তিতে, শেনইয়াং ইয়ুয়ানহে বিশ্বব্যাপী ফ্যাব্রিকেটরদের জন্য নির্ভরযোগ্য সরবরাহ শৃঙ্খল সমাধান, কাস্টম মাত্রা এবং বিশেষভাবে অভিযোজিত কোটিং স্পেসিফিকেশন প্রদান করে, যা উৎপাদন দক্ষতা বৃদ্ধি করতে সাহায্য করে।
 EN