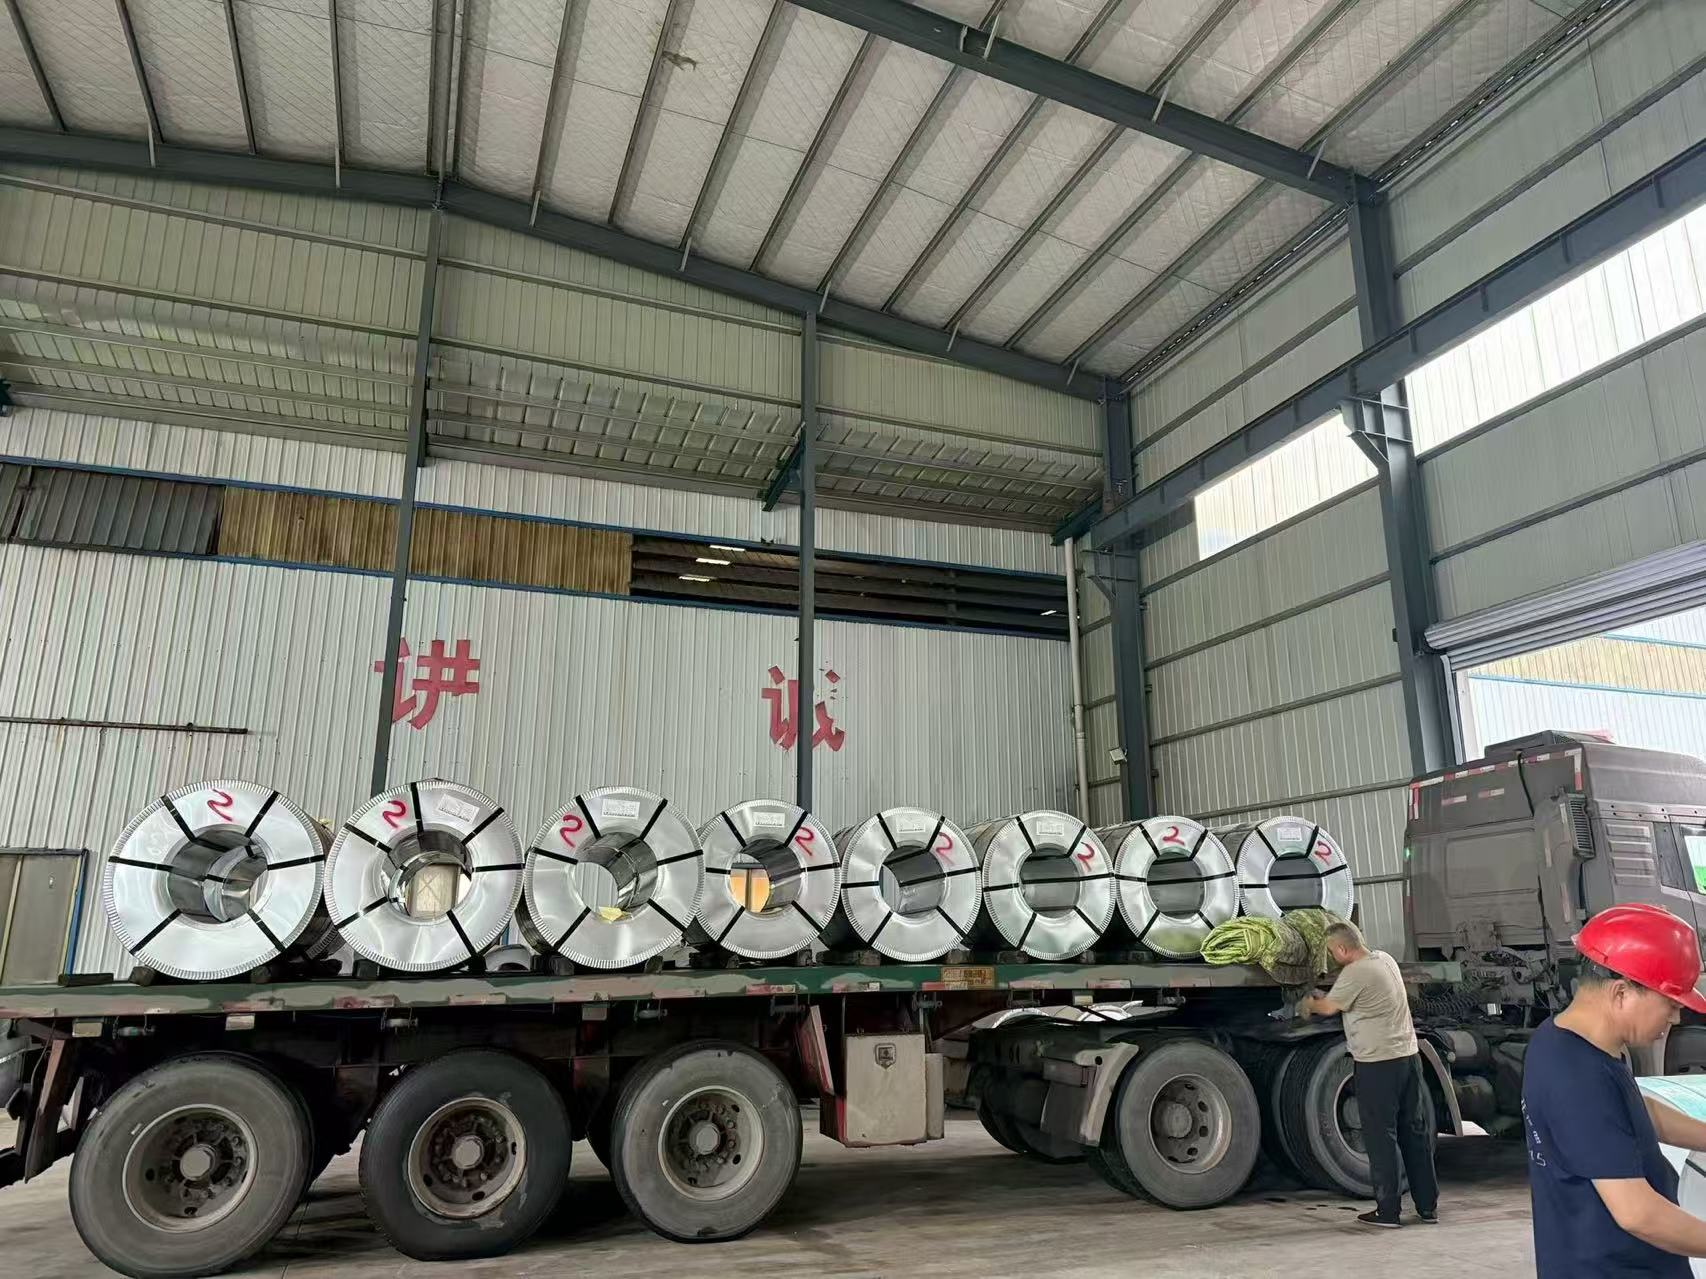
Az előfestett acélból összetett görbített fémdarabok gyártása alapvető gyártástechnikai kihívást jelent: hogyan lehet az alapanyagot meghajtani, megformázni és görbíteni úgy, hogy a festékréteg ne repedjen vagy válik le. Az előfestett anyagok esetében a hordozóanyag szilárdsága és a bevonat rugalmassága közötti egyensúly döntő fontosságú. A formázható PPGI acéltekercs ezen akadályok leküzdésének megértése lehetővé teszi a gyártók számára, hogy kiváló eredményeket érjenek el görbített építészeti paneleken és ipari szerkezeteken költséges másodlagos műveletek nélkül.
A speciális, nagy hosszúságú fémmegoldások felé való áttérés megváltoztatta a műhelyek igényes profilok kezelésének módját. A modern mérnökök nem a hagyományos többlépcsős gyártási folyamatokra támaszkodnak, hanem alapanyagok mechanikai képességeit vizsgálják alaposan. A PPGI formálható acél tekercs mögött rejlő alapvető mechanika vizsgálata feltárja, hogy miért vált nélkülözhetetlen választásnak olyan projektekhez, amelyek szoros sugárzásra és hibátlan vizuális befejezésre szükségesek.
A PPGI formálható acél tekercsek tervezése
A PPGI acél tekercs nem csak egy szabványos, előre festett acél, ami véletlenül jól hajlik nyomás alatt. Ez egy gondosan megtervezett termék, ahol minden egyes réteget, a fém szubsztrátumtól a végső felső bevonatig, a súlyos deformációra optimalizálva, anélkül, hogy a bevonat meghibásodna.
Az alapanyag általában alacsony szén-tartalmú, nagy nyúlási értékű acélminőségeket használ, amelyek nyúlása jól meghaladja a 22 százalékot. Ez a szerkezeti jellemző lehetővé teszi, hogy az alapfém simán nyúljon a nagyfokú alakítási műveletek során anélkül, hogy a megmunkálási keményedés olyan mértékű lenne, hogy szerkezeti törést okozzon. Ugyanakkor a speciális alapozó réteg rugalmas epoxi- vagy poliuretán-alapú összetételt tartalmaz, amelyet úgy fejlesztettek ki, hogy az alakváltozás során is maradandó tapadást biztosítson, elkerülve ezzel a rideg epoxi rendszereket, amelyeket általában kizárólag kémiai ellenállás céljából választanak.
Ezen felül a formázható színezett acélcsévélés felső rétege módosított poliészter gyantákat tartalmaz, amelyek törésig terhelhetőségi nyúlása meghaladja a 200 százalékot, ellentétben a hagyományos anyagokban megszokott 80–120 százalékkal. Ezek a szinkronizált mérnöki döntések lehetővé teszik, hogy a csévék bonyolult alakítási folyamatokon – például szoros görgőalakításon, prés-gépes hajlításon és irányított mélyhúzáson – menjenek keresztül teljesen láthatatlan felületi repedések vagy lepattanás nélkül.
A bevonat rugalmassága hogyan teszi lehetővé a kis hajlási sugár elérését
A bevonat rugalmassága és a minimális hajlási sugár közötti közvetlen összefüggés a legfontosabb tényező a görbített alkatrészek gyártásánál. A szokásos előfestett anyagok általában 8–12-szeres anyagvastagságig bírják a hajlítást, mielőtt a festék mikrotörései megjelennek. Ezzel szemben a nagy nyúlási képességű festékréteget tartalmazó alakítható acélcsévélhető anyagok akár 2T–3T-es hajlási sugarat is elérnek sérülésmentesen.
Ez a technikai ugrás azt jelenti, hogy egy 0,5 mm vastagságú, alakítható tekercs simán meghajlítható 1,5 mm belső sugárig. Ilyen igényes építészeti alkalmazásokhoz, mint a folyamatosan ívelő homlokzatok, kupolás tetők és lekerekített oszlopköpenyek, ez a szoros hajlítási képesség teljesen kiküszöböli a külön előalakítási és utófestési fázisok szükségességét. A gyártósor optimalizálásával a gyártók 30–50 százalékkal csökkentik az összes gyártási időt, miközben teljesen megszűnnek a műhelyben és a helyszínen felvitt bevonatok közötti, bosszantó színegyeztetési problémák.
Hajlítási teljesítmény összehasonlítása tekercses anyagok különböző specifikációi szerint
Annak értékeléséhez, hogy különböző anyagváltozatok hogyan teljesítenek egy forgalmas gyártóüzemben, a szabványosított mechanikai mutatók áttekintése világos iránymutatást nyújt a projekttervezők számára.
-
Szabványos PPGI acéltekercs
-
Minimális hajlítási sugár: 8T–12T
-
Bevonat repedési küszöbe: Látható repedések 8T felett
-
Hosszúsági növekedés törésnél: 80-120%
-
Legjobb alkalmazás: Sík lemezek és egyszerű profilok.
-
Alakítható PPGI acéltekercs
-
Minimális hajlítási sugár: 2T–3T
-
Bevonat repedési küszöbe: Nincs repedés megfigyelhető 2T-nél
-
Hosszúsági növekedés törésnél: 200-250%
-
Legjobb alkalmazás: Összetett görbített homlokzatok és boltozatos tetők.
-
SMP előfestett tekercs
-
Minimális hajlítási sugár: 5T–8T
-
Bevonat repedési küszöbe: Hajszálrepedések 5T-nél
-
Hosszúsági növekedés törésnél: 150-180%
-
Legjobb alkalmazás: Közepesen görbült felületek és kültéri burkolat.
-
PVDF előfestett tekercs
-
Minimális hajlítási sugár: 3T-5T
-
Bevonat repedési küszöbe: Nincs repedés 3T-nél
-
Hosszúsági növekedés törésnél: 180-220%
-
Legjobb alkalmazás: Prémium építészeti elemek szoros görbületekkel.
-
Speciális alapozó változat
-
Minimális hajlítási sugár: 4T–6T
-
Bevonat repedési küszöbe: Finom repedések 4T-nél
-
Hosszúsági növekedés törésnél: 130-160%
-
Legjobb alkalmazás: Ipari oldalfal enyhe ívekkel.
Valós világbeli alkalmazás az építészeti homlokzatok gyártásában
A bonyolult építészeti projektek gyakran a határán mozgatják az anyagok lehetőségeit. Gondoljon egy regionális infrastruktúra-projektre, amely több ezer négyzetméter görbült burkolati lemezt igényel 300 mm-től 1200 mm-ig tartó szűk görbületi sugarakkal. A kezdeti tervek gyakran a szokásos PPGI acélcsévre támaszkodnak, amelyhez először sík lemezeket kell kialakítani, majd utólag festeni – ez egy munkaigényes folyamat, amely gyakran jelentős színeltéréseket eredményez a lemezek között.
A formázható PPGI acéltekercsre való áttérés, amely módosított poliészter felső rétegrendszert tartalmaz, teljesen átalakítja a kivitelezést. Az anyagot közvetlenül lehet hengerelni a kívánt görbületekre egyetlen folyamatos folyamatban, anélkül, hogy másodlagos utófestésre lenne szükség. A teljes gyártási időszak drasztikusan csökken, és a színegyenetlenség hiánya marad meg az egész görbült homlokzaton, mivel minden panel ugyanabból a gyártási tételből származik. Jelentős költségmegtakarítás gyorsan felhalmozódik, ha figyelembe vesszük a csökkent munkaerő-költségeket, az alacsonyabb festékfelhasználást és a minőségellenőrzési visszautasítások minimalizálását.
Fő formázhatósági paraméterek ellenőrzése rendelés előtt
Amikor bonyolult görbült fémszerkezetekhez formázható acéltekercset vásárolnak, a gyártóval való konkrét műszaki paraméterek ellenőrzése rendelés leadása előtt megakadályozza a költséges műhelybeli késéseket.
Első lépés: erősítse meg a minimális hajlítási sugár értékét, és kérje a hitelesített mandrel-tesztek eredményeit. Második lépés: ellenőrizze a felsőréteg nyúlási értékét szakadáskor, és győződjön meg arról, hogy az érték meghaladja a 180 százalékot a nagy igénybevételnek kitett íves munkákhoz. Harmadik lépés: vizsgálja meg a nullavastagságú T-hajlítási teljesítmény mutatókat, amennyiben alkalmazhatók. Negyedik lépés: erősítse meg az alapanyag nyúlási százalékát és folyáshatárát annak biztosítására, hogy az alapfém súlyos deformációknak is ellenálljon váratlan keményedés nélkül. Végül kérjen fizikai anyagmintákat, hogy tesztelje a hajlítást a gyakorlati műhelyi körülmények között.
Formázhatóság tervezése és a rugalmas visszatérés kezelése
A görbült alkatrészeket tervező mérnököknek gondosan figyelembe kell venniük az anyag vastagságát, a hajlítási sugarat és a természetes rugalmas visszatérési hajlamot. A vékonyabb lemezek természetes módon kisebb sugarakat érnek el, de strukturális merevségük biztosítása érdekében esetleg további belső merevítésre van szükség.
Ezen felül a rugalmas visszatérés – az alakított fém természetes hajlama, hogy részben visszatérjen eredeti sík alakjához – közvetlenül érvényesíthető a szerszám- és nyomószerszám-tervezés során, gyakran néhány fokos túl-hajlításra van szükség a folyáshatár függvényében. Amennyire lehetséges, a hajlásvonalakat merőlegesen kell orientálni a tekercs hengerelési irányára, mivel a keresztirányú hajlítás lényegesen kisebb hajlási sugarakat ér el, mint a hosszirányú hajlítás azonos anyagminőségnél.
Gyakran Ismételt Kérdések a Formázható Tekercsről
Mekkora a legkisebb elérhető hajlási sugár a formázható PPGI acéltekercsnél?
A nagy teljesítményű formázható acéltekercs rendszeresen elér kis hajlási sugarakat 2T-ig anélkül, hogy látható felületi bevonati repedések keletkeznének, jelentősen megelőzve a szokásos anyagváltozatokat, amelyek sokkal szélesebb tűréseket igényelnek.
Lehetséges-e mélyhúzásos folyamatokat végezni színes bevonattal ellátott acéltekercsen?
Igen, különösen formulázott, alakítható változatok magas nyúlási tulajdonságú felületi réteggel korlátozott mélyhúzás-műveleteket is elviselnek, bár a húzási arányokat óvatosan kell kezelni az anyagfeszültség túlzott, helyi koncentrációjának megelőzése érdekében.
A felületi réteg száraz filmvastagsága befolyásolja az általános alakíthatóságot?
A vastagabb festékrétegek általában csökkentik a maximális alakíthatóságot, mert a sűrűbb festékrétegek kevesebb belső képességgel rendelkeznek a biztonságos nyúlásra mikrotörések nélkül agresszív hajlítási műveletek során.
Minőségi gyártáshoz szükséges ellátási láncok optimalizálása
A görbült fémszerkezeti elemek gyártásának átalakítása egy többfokozatú nehézségből egy hatékony, egyszerűsített munkafolyamattá teljes mértékben a megfelelő nyersanyagok kiválasztásán alapul. A nagy teljesítményű, alakítható PPGI acéltekercsek használata lehetővé teszi a gyártóknak a kis sugárzatú ívek kialakítását, a másodlagos festés elkerülését és az esztétikai egységesség elérését igényes építészeti és ipari alkalmazásokban.
A Shenyang Yuanhe prémium színkódolt acéltekercsek termékeit kifejezetten a kiváló tekercs-hajlítási teljesítmény és a mélyhúzásra való alakíthatóság érdekében fejlesztették. A szigorú minőségellenőrzési keretrendszerek és a szigorú mechanikai vizsgálatok támogatásával a Shenyang Yuanhe megbízható ellátási lánc-megoldásokat, egyedi méreteket és testreszabott bevonati specifikációkat kínál, amelyek célja a gyártási hatékonyság növelése a világ minden részén működő feldolgozó vállalatok számára.
 EN