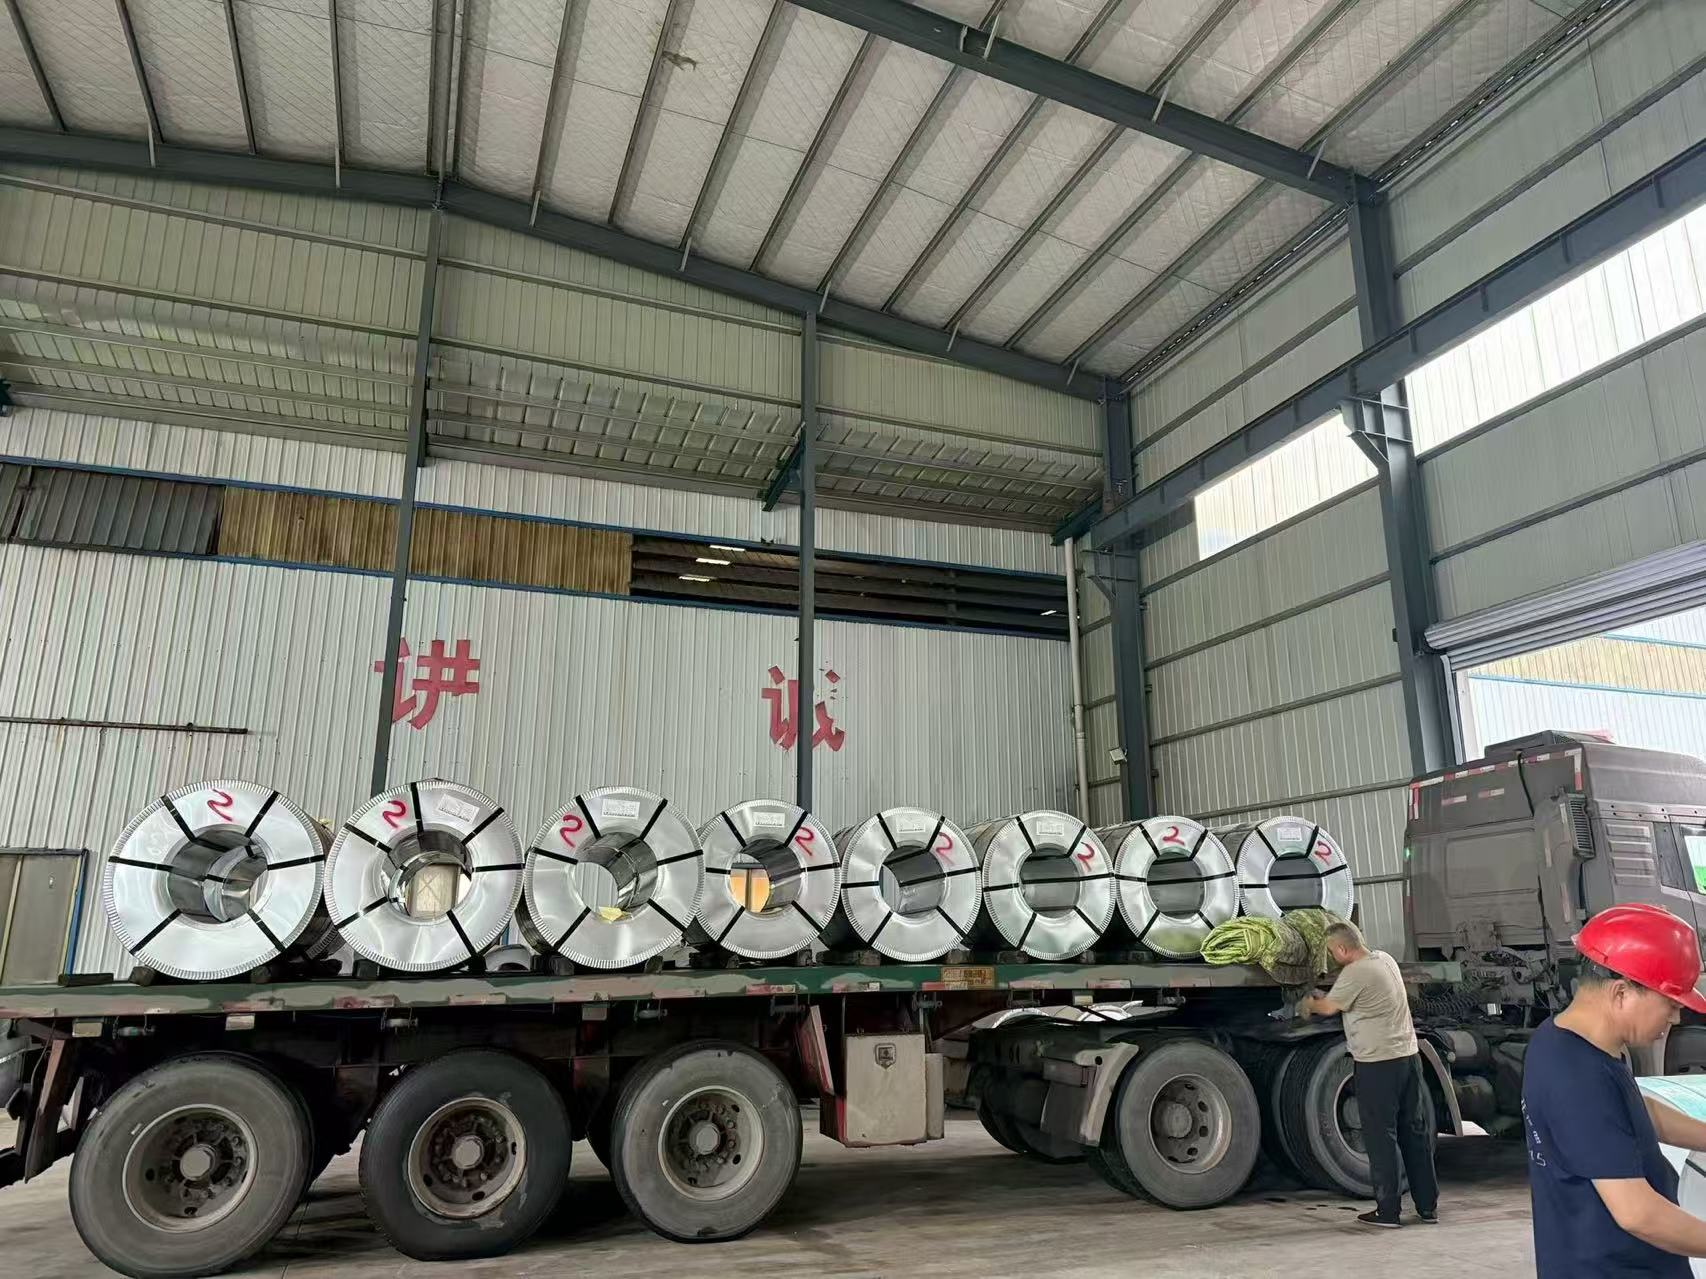
Výroba složitých zakřivených kovových součástí z předem natřené oceli představuje základní výrobní výzvu: jak ohnout, zakřivit a tvarovat surovinu bez toho, aby došlo k praskání nebo odštěpování povrchového nátěru. U předem natřených materiálů je klíčová rovnováha mezi pevností podkladu a pružností povlaku. Pochopení toho, jak tvárná PPGI ocelová cívka tyto překážky řeší, umožňuje zpracovatelům dosahovat vyšší kvality zakřivených architektonických panelů a průmyslových konstrukcí bez nákladných dodatečných operací.
Posun směrem k specializovaným řešením s vysokým prodloužením kovu změnil způsob, jakým dílny pracují s náročnými profily. Místo toho, aby se spoléhali na tradiční procesy výroby, které mají několik kroků, moderní inženýři pozorně sledují mechanické schopnosti suroviny. Zkoumání základních mechanik, které se skrývají za tvarovatelnou ocelovou cívkou PPGI, odhaluje, proč se stala nepostradatelnou volbou pro projekty vyžadující těsné poloměry a bezchybné vizuální povrchové úpravy.
Inženýrství tvarovatelné ocelové cívky PPGI
Formovatelná PPGI ocelová cívka není jen standardní předmalovaná ocel, která se dobře ohýbá pod tlakem. Jedná se o pečlivě navržený produkt, kde je každá odlišná vrstva, od kovového substrátu až po finální vrchní povlak, optimalizována pro závažné deformace bez poruchy povlaku.
Základní substrát obvykle využívá ocelové třídy s nízkým obsahem uhlíku a vysokou tažností, jejichž hodnoty tažnosti výrazně překračují 22 procent. Tato strukturální charakteristika umožňuje základnímu kovu hladce se protahovat během intenzivních tvářecích operací, aniž by došlo k jeho zpevnění až k bodu strukturálního lomu. Mezitím speciální základní nátěrová vrstva využívá pružné epoxidové nebo polyuretanové formulace, které jsou navrženy tak, aby zachovaly trvalou adhezi i při protahování, a vyhýbají se křehkým epoxidovým systémům, které se obvykle volí pouze kvůli chemické odolnosti.
Navíc vrchní nátěrová vrstva na tvářitelném barevně povlakovaném ocelovém pásku využívá modifikované polyesterové pryskyřice s tažností při přetržení přesahující 200 procent, což kontrastuje se standardními hodnotami 80 až 120 procent u konvenčních materiálů. Tyto synchronizované inženýrské rozhodnutí umožňují pásku podstoupit složité tvářecí procesy – jako je například těsné válcování, ohýbání na lisy a řízené hluboké tažení – zcela bez viditelného povrchového praskání nebo odštěpování.
Jak flexibilita povlaku umožňuje malý poloměr ohybu
Přímý vztah mezi flexibilitou povlaku a minimálním poloměrem ohybu zůstává nejdůležitějším faktorem při výrobě zakřivených součástí. Standardní předlakované materiály obvykle vydrží minimální poloměr ohybu 8 až 12násobku tloušťky materiálu, než se objeví mikropraskliny nátěru. Naopak tvárné ocelové pásky vyrobené s nátěrovými systémy s vysokou prodloužitelností dosahují pozoruhodně malých poloměrů ohybu až 2T až 3T bez poškození povrchu.
Tento technický skok znamená, že 0,5 mm tlustá tvarovatelná cívka může být hladce ohnutá do vnitřního poloměru 1,5 mm. Pro náročné architektonické aplikace, jako jsou zametné zakřivené fasády, kupole střechy a zaoblené obložení sloupů, tato pevná ohnutost zcela eliminuje potřebu samostatných fází předformování a pomalování. Díky zjednodušení výrobní linky výrobci zkracují celkovou dobu výroby o 30 až 50 procent a zároveň zcela eliminují frustrující rozdíly v barvách mezi nátery, které se používají v obchodě, a nátery, které se používají v terénu.
Srovnání výkonnosti ohnutí podle specifikací cívek
Pro vyhodnocení toho, jak se různé varianty materiálů ukládají v rušném výrobním dílně, poskytuje přezkoumání standardizovaných mechanických metrů jasnou orientaci pro projektové specifikace.
-
Standardní PPGI ocelová cívka
-
Min. poloměr ohnutí: 8T-12T
-
Prahová hodnota pro praskliny na povlaky: Viditelné praskliny nad 8T
-
Délkové prodloužení při lomení: 80-120%
-
Nejlepší aplikace: Ploché panely a jednoduché profily.
-
Tvárná páska oceli PPGI
-
Min. poloměr ohnutí: 2T-3T
-
Prahová hodnota pro praskliny na povlaky: Žádné praskliny nezaznamenány při 2T
-
Délkové prodloužení při lomení: 200-250%
-
Nejlepší aplikace: Složité zakřivené fasády a kopulovité střechy.
-
SMP přednatřený cívkový materiál
-
Min. poloměr ohnutí: 5T–8T
-
Prahová hodnota pro praskliny na povlaky: Jemné praskliny při 5T
-
Délkové prodloužení při lomení: 150-180%
-
Nejlepší aplikace: Středně zakřivené prvky a venkovní obklady.
-
PVDF přednatřený cívkový materiál
-
Min. poloměr ohnutí: 3T-5T
-
Prahová hodnota pro praskliny na povlaky: Žádné praskliny při 3T
-
Délkové prodloužení při lomení: 180-220%
-
Nejlepší aplikace: Prémiové architektonické prvky s ostrými zakřiveními.
-
Speciální varianta základního nátěru
-
Min. poloměr ohnutí: 4T–6T
-
Prahová hodnota pro praskliny na povlaky: Jemné trhliny u 4T
-
Délkové prodloužení při lomení: 130-160%
-
Nejlepší aplikace: Průmyslové obkladové panely s mírnými křivkami.
Reálné uplatnění výrobků při výrobě architektonických fasad
Složité architektonické projekty často materiály vyžadují až na jejich meze. Uvažujme regionální infrastrukturní projekt, který vyžaduje několik tisíc metrů čtverečních zakřivených obkladových panelů s malými poloměry křivosti od 300 mm do 1 200 mm. Počáteční návrhy projektu často vycházejí ze standardního ocelového pásku PPGI, který vyžaduje, aby byly nejprve vytvořeny rovné panely a poté natřeny stříkáním – pracný pracovní postup, který je náchylný k výrazným rozdílům v barvě mezi jednotlivými panely.
Přepnutí na tvárný ocelový pásek PPGI s upraveným polyesterním vrchním nátěrem zcela změní celý výrobní proces. Materiál lze přímo za studena tvarovat do požadovaných křivek v jediném nepřerušeném průchodu bez jakéhokoli dodatečného dokončovacího nátěru. Celková doba výroby se výrazně zkrátí a barevná jednotnost celé zakřivené fasády zůstává dokonalá, protože každý panel pochází z jediné výrobní dávky. Významné úspory se rychle hromadí díky snížené pracovní náročnosti, nižším nákladům na nátěr a minimalizaci odmítnutí při kontrolách kvality.
Hlavní parametry tvárnosti, které je třeba ověřit před objednáním
Při zakoupení tvárného ocelového pásu pro složité zakřivené kovové součásti je nutné před vydáním objednávky ověřit u výrobce konkrétní technické parametry, čímž se zabrání nákladným zdržením ve výrobně.
Za prvé potvrďte minimální poloměr ohybu a požádejte o ověřené výsledky zkoušky mandrelem. Za druhé zkontrolujte prodloužení vrchního povlaku při přetržení, aby byla zajištěna hodnota vyšší než 180 procent pro náročné práce s křivkami. Za třetí prozkoumejte výkon při T-ohybu s nulovou tloušťkou, pokud je to relevantní. Za čtvrté potvrďte procentuální prodloužení podkladového materiálu a mez kluzu, aby bylo zaručeno, že základní kov odolá závažné deformaci bez neočekávaného zpevnění. Nakonec požádejte o fyzické vzorky materiálu, abyste provedli zkušební ohyb za skutečných provozních podmínek ve výrobní dílně.
Návrh pro tvárnost a řízení pružného zpětu
Inženýři navrhující zakřivené součásti musí pečlivě zohlednit tloušťku materiálu, poloměr ohybu a přirozené tendence k pružnému zpětu. Tenčí rozměry materiálu umožňují přirozeně ostřejší poloměry ohybu, avšak mohou vyžadovat dodatečné vnitřní zesílení pro zajištění strukturální tuhosti.
Navíc je nutné přímo kompenzovat pružnou deformaci – přirozenou tendenci tvarovaného kovu částečně se vrátit do původní rovné polohy – při návrhu nástrojů a tvářecích nástrojů, což často vyžaduje přehnutí o několik stupňů v závislosti na mezi kluzu. Pokud je to možné, orientace lomových čar kolmo na směr válcování cívky poskytuje lepší výsledky, protože příčné ohyby umožňují výrazně menší poloměry ohybu než podélné ohyby u stejného materiálu.
Často kladené otázky týkající se tvářitelných cívek
Jaký je minimální dosažitelný poloměr ohybu u tvářitelné ocelové cívky PPGI?
Vysoce výkonné tvářitelné ocelové cívky pravidelně dosahují velmi malých poloměrů ohybu až 2T bez jakýchkoli viditelných trhlin v povrchovém povlaku, což výrazně překračuje výkon standardních variant materiálů, které vyžadují mnohem větší tolerance.
Lze barevně povlakované ocelové cívky podrobit hlubokému tažení?
Ano, zvláště formulované formovatelné varianty s topcoaty s vysokou prodloužitelností vydrží omezené operace hlubokého tažení, i když je třeba pečlivě řídit poměry tažení, aby nedošlo k nadměrnému lokálnímu napětí nátěrové vrstvy.
Má tloušťka suché topcoatové vrstvy vliv na celkovou formovatelnost?
Silnější nátěrové vrstvy obecně snižují maximální formovatelnost, protože těžší nátěrové vrstvy mají menší vnitřní schopnost bezpečně se prodloužit bez mikroprasklin při agresivních ohýbacích operacích.
Optimalizace dodavatelských řetězců pro kvalitní výrobu
Přeměna výroby zakřivených kovových součástí z mnohastupňového problému na efektivní a optimalizovaný pracovní postup zcela závisí na výběru správných surovin. Použití vysoce výkonné formovatelné ocelové pásky PPGI umožňuje výrobcům dosahovat ostrých poloměrů, eliminovat sekundární natírání a zajišťovat konzistentní estetiku v náročných architektonických a průmyslových instalacích.
Shenyang Yuanhe dodává prémiové produkty ocelových pásků s barevným povlakem, které jsou speciálně navrženy pro vynikající ohyb pásky a hluboké tažení. Založeno na přísných systémech kontroly kvality a mechanických zkouškách, Shenyang Yuanhe poskytuje spolehlivá řešení dodavatelského řetězce, individuální rozměry a přizpůsobené specifikace povlaku, které zvyšují výrobní efektivitu mezinárodních výrobců.
 EN