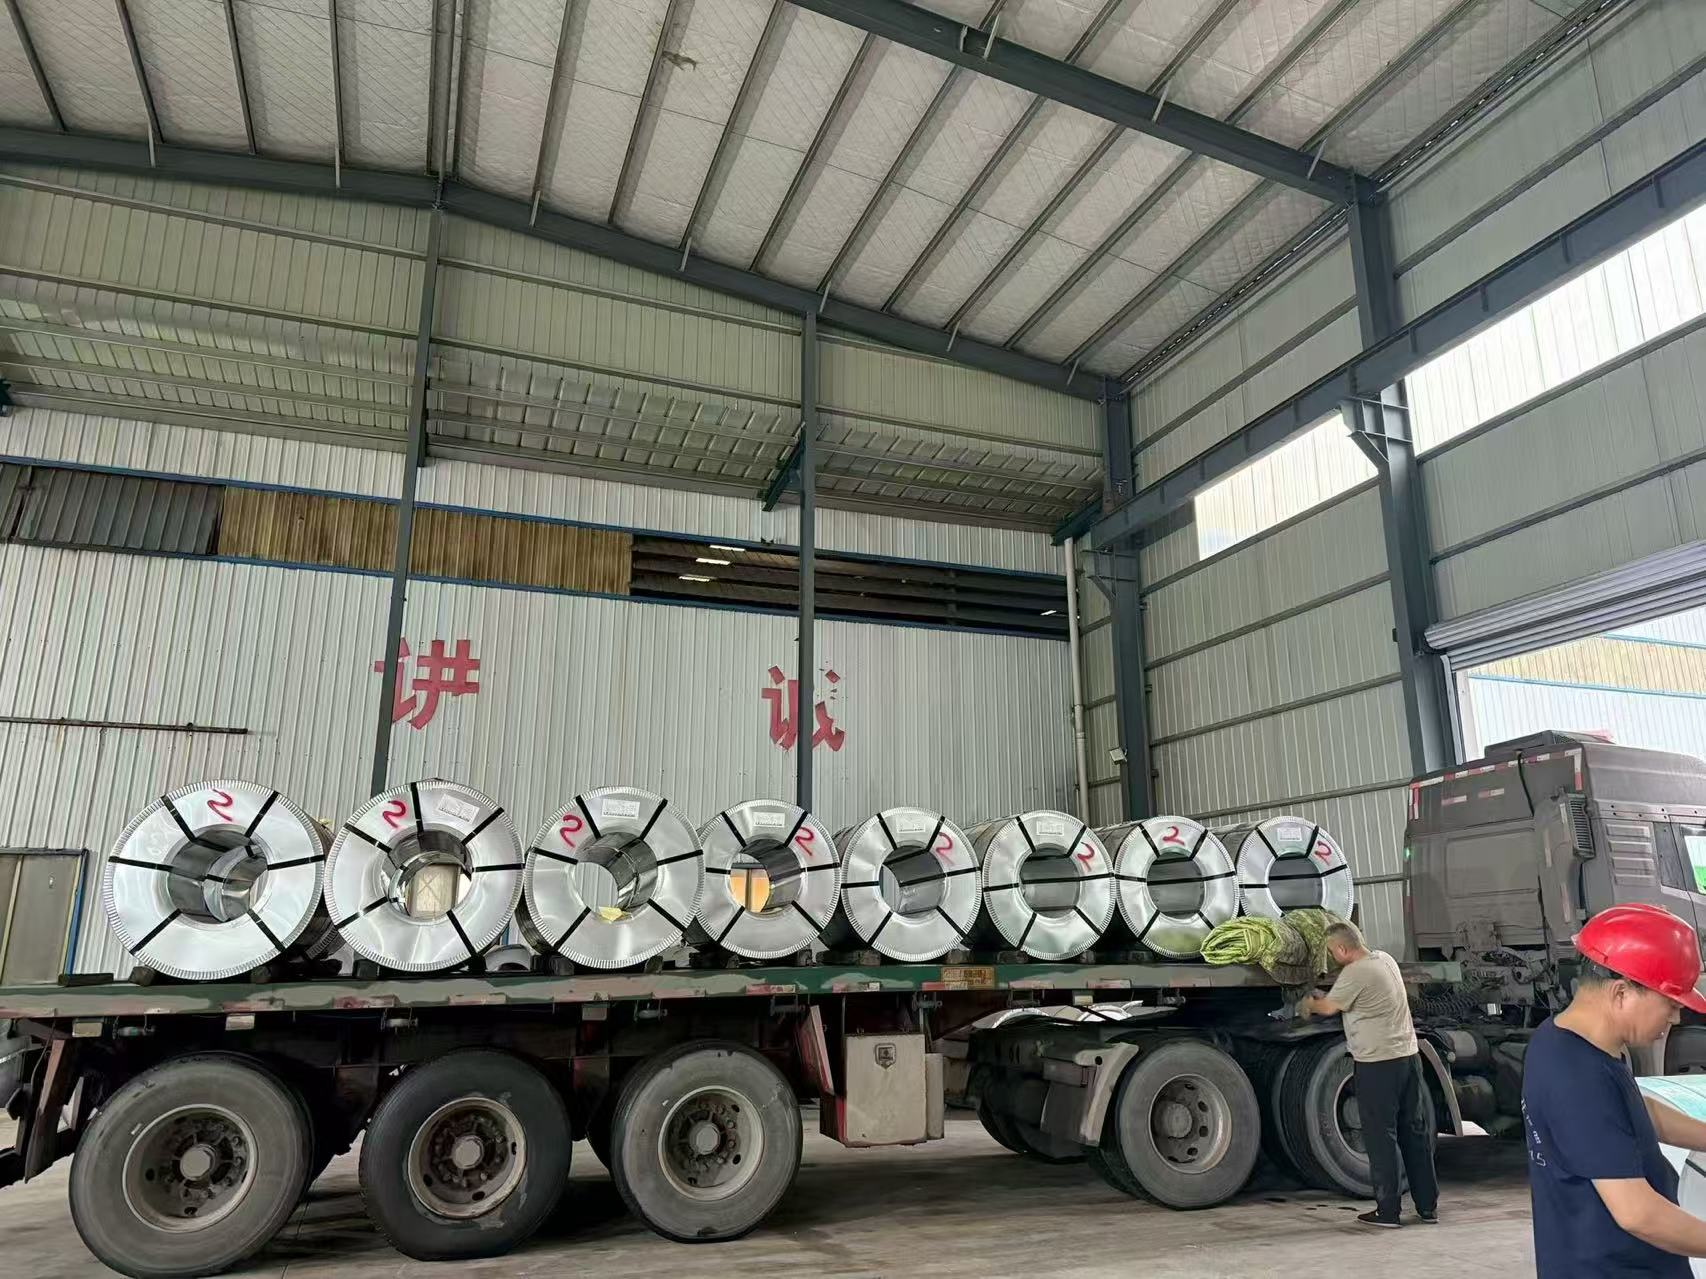
Fabricatio componentium metallicorum curvorum et intricatorum ex accipitro praepincto problema fundamentale fabricationis praebet: quomodo materiam crassam flectere, curvare et formare sine scissura aut delaminatione superficiei pictae. Cum de materiis praepinctis agitur, aequilibrium inter fortitudinem substrati et flexibilitatem tegumenti omnium rerum est. Intellectus modi quo bobina accipitri PPGI formabilis haec obstacula superat fabricatoribus permittit ut in laminis architectonicis curvis et structuris industrialibus resultata superiora consequantur absque operationibus secundariis onerosis.
Translatio ad solutiones metallicas specializatas et alti elongationis modum quo officinae tractant profilia exigentia mutavit. Non iam confidunt in processibus fabricationis tradicionalibus multis gradibus, sed ingeniarii moderni in facultates mechanicas materiae crassae diligentius intuentur. Exploratio mechanicorum principiorum quae subiacent bobinae accipitri PPGI formabili ostendit cur ea electio indispensabilis facta sit pro operibus quae radii angustos et finitiones visuales perfectas postulant.
The Engineering Behind Formable PPGI Steel Coil
Formable PPGI steel coil is not just standard pre-painted steel that happens to bend well under pressure. It is a meticulously engineered product where every distinct layer, from the metallic substrate to the final topcoat, is optimized for severe deformation without suffering coating failure.
The underlying substrate typically utilizes low-carbon, high-elongation steel grades featuring elongation values well above 22 percent. This structural characteristic allows the base metal to stretch smoothly during heavy forming operations without work hardening to the point of structural fracture. Meanwhile, the specialized primer layer uses flexible epoxy or polyurethane formulations designed to maintain permanent adhesion during elongation, steering clear of brittle epoxy systems typically chosen only for chemical resistance.
Praeterea, stratum superficiale in bobinam ferri colorati formabilis fundatur in resinis polyestere modificatis, quae habent elongationem ad rupturn superantem 200 percentum, contrarium ad normalem inter 80 et 120 percentum in materialibus conventionalibus. Haec concordia optionum technicarum permittit bobinae perficere operationes formativas complexas—ut sunt formatio rotatoria stricta, flexio per pressam freni, et tractio profunda regulata—absque ulla fissura superficiali visibili aut exfoliatione.
Quomodo Flexibilitas Strati Superficialis Permittit Radios Flexionis Strictos
Relatio directa inter flexibilitatem strati superficialis et minimum radium flexionis manet factor maxime criticus in productione componentium curvatorum. Materialia praepincta normalia solent tolerare minimum radium flexionis aequale 8 ad 12 vicibus spessitudinem materiae antequam microfissurae picturae emergant. In contrastu, bobina ferrea formabilis, quae est ingeniosa cum systematibus picturae altius elongabilis, attingit radios flexionis mirabiles tam strictos quam 2T ad 3T absque damno superficiali.
Hoc saltus technicus significat quod lamina formabilis crassitudinis 0.5 mm flexibilis est usque ad radium internum 1.5 mm. Pro applicationibus architectonicis exigentibus, ut sunt facies curvatae, tecta hemisphaerica et cladding columnarum rotundarum, haec facultas flectendi ad minimum radium omnino tollit necessitatem praeformandi et postea pingendi. Per simplificationem lineae productionis, fabricatores minuunt tempus totius fabricationis 30–50 percentum, simul omnes discrepantias vexantes in coloribus inter stratum picturae in officina et in loco applicatum penitus eliminantes.
Comparatio facultatis flectendi per specificata laminarum
Ut aestimetur quomodo variantes materiales se gerunt in officina fabricationis occupata, examinatio metricorum mechanicorum normalium praebet directionem claram specificatoribus proiectorum.
-
Lamina ferrea PPGI normalis
-
Radius minimus flectendi: 8T–12T
-
Limis fracturae strati: Fracturae visibiles supra 8T
-
Elongatio ad Rupturam: 80-120%
-
Optima applicatio: Tabulae planae et profila simplicia.
-
Formabilis ppgi ferro coil
-
Radius minimus flectendi: 2T-3T
-
Limis fracturae strati: Nullae rimae observatae sunt ad 2T
-
Elongatio ad Rupturam: 200-250%
-
Optima applicatio: Facies curvatae complexae et tecta domata.
-
SMP Praepinctus Coil
-
Radius minimus flectendi: 5T-8T
-
Limis fracturae strati: Rimae capillares ad 5T
-
Elongatio ad Rupturam: 150-180%
-
Optima applicatio: Curvae modicae et tegumentum exterius.
-
PVDF Praepinctus Coil
-
Radius minimus flectendi: 3T-5T
-
Limis fracturae strati: Nullae rimae ad 3T
-
Elongatio ad Rupturam: 180-220%
-
Optima applicatio: Elementa architectonica praemium cum curvis angustis.
-
Variantis Specialis Primarii
-
Radius minimus flectendi: 4T-6T
-
Limis fracturae strati: Fissurae subtilis ad 4T
-
Elongatio ad Rupturam: 130-160%
-
Optima applicatio: Latera industrialia cum curvis lenibus.
Applicatio in mundo reali in productione faciarum architectonicarum
Projecta architectonica complexa saepe materiae limites ad summum impellunt. Considera projectum infrastructurae regionalis quod millia metrorum quadratorum tabularum curvarum cladding requirit, quarum radii angusti a 300 mm ad 1 200 mm variant. Primi designes projecti saepe in bobinis ferri PPGI standardibus innituntur, quae tabulas planas postulat ut primum formarentur deindeque spargantur—processus laboriosus qui ad inconstantias magnas coloris inter tabulas ducit.
Switching to formable PPGI steel coil featuring a modified polyester topcoat system transforms the entire execution. The material can be roll-formed directly to the desired curves in a single continuous pass without any secondary touch-up painting. Overall fabrication timelines drop drastically, and color uniformity across the entire curved facade remains flawless since every panel originates from a single production batch. Substantial cost savings quickly accumulate when factoring in reduced labor, lower paint overhead, and minimized quality control rejections.
Key Formability Parameters to Verify Before Ordering
When sourcing formable steel coil for intricate curved metal components, verifying specific technical parameters with the mill before placing an order prevents costly workshop delays.
Primum, confirmare gradum minimi radii curvaturae et postulare resultata verificata experimenti mandrel. Secundo, inspicere valorem elongationis topcoat ad rupturn, ut superet 180 percentum pro operibus curvaturarum exigentibus. Tertio, examinare metricas performance T-bend nullius spissitudinis ubi applicabile. Quarto, confirmare procentus elongationis substrati et fortitudinem cedendi, ut metallum subiacens deformationem severam sustinere possit sine induratione opere inopinata. Denique, postulare exemplaria materialia physica ut experimentum curvaturae in condicionibus officinae realibus exequatur.
Designatio pro Formabilitate et Administratio Springback
Ingeniores componentes curvos designantes accurate debent rationem habere spissitudinis materiae, radii curvaturae, et naturalium tendentiarum springback. Calibra tenuiora naturaliter obtinent radios angustiores sed forsan requirunt structuram internam supplementarem pro rigiditate structurali.
Praeterea, resiliens—naturalis tendentia metalli formati ad partem revertendi ad figuram planam originalem—directe contrariatur in instrumentis et matricibus, saepe necessitans supercurvaturam paucis gradibus, secundum fortitudinem cedendi. Quotiens fieri potest, lineae curvaturae perpendiculares ad directionem laminarum in bobina orientatae optima praebent resultata, quia curvaturae transversae radii notabiliter minores attingunt quam curvaturae longitudinales in eodem materiam.
Quaestiones frequenter interrogatae de Bobina Formabili
Quod est minimum radius curvaturae attingibilis cum bobina formabili PPGI ex aere?
Bobina ex aere formabilis altius perficiens saepe attingit radios curvaturae angustos usque ad 2T sine fissuris visibilibus in superficie strati colorati, longe superans variantes materiales normales quae latiores toleratias requirunt.
Num bobina ex aere colorata processus trahendi profundi subire potest?
Yes, specially formulated formable variants with high-elongation topcoats tolerate limited deep drawing operations, though drawing ratios should be carefully managed to prevent excessive localized film stress.
Does topcoat dry film thickness impact overall formability?
Thicker paint films generally reduce maximum formability because heavier paint layers have less inherent capacity to elongate safely without micro-cracking during aggressive bending operations.
Optimizing Supply Chains for Quality Fabrication
Transforming curved metal component production from a multi-stage headache into an efficient, streamlined workflow relies entirely on selecting the right raw materials. Utilizing high-performance formable PPGI steel coil empowers fabricators to execute tight radii, eliminate secondary painting, and achieve consistent aesthetics across demanding architectural and industrial installations.
Shenyang Yuanhe offert producta de coil ferri cum colore premium, ingeniate specialiter pro excellenti performance in flexione coil et formabilitate profunda ad trahendum. Supportate per rigidos systemata de controllo qualitatis et examina mechanica stricta, Shenyang Yuanhe providet solutiones fidibiles pro catena de suppeditatione, dimensiones personalisate, et specificaciones de recubrimentum adaptate, designate ad sublevare efficaciam fabricandi pro fabricatoribus globalibus.
 EN