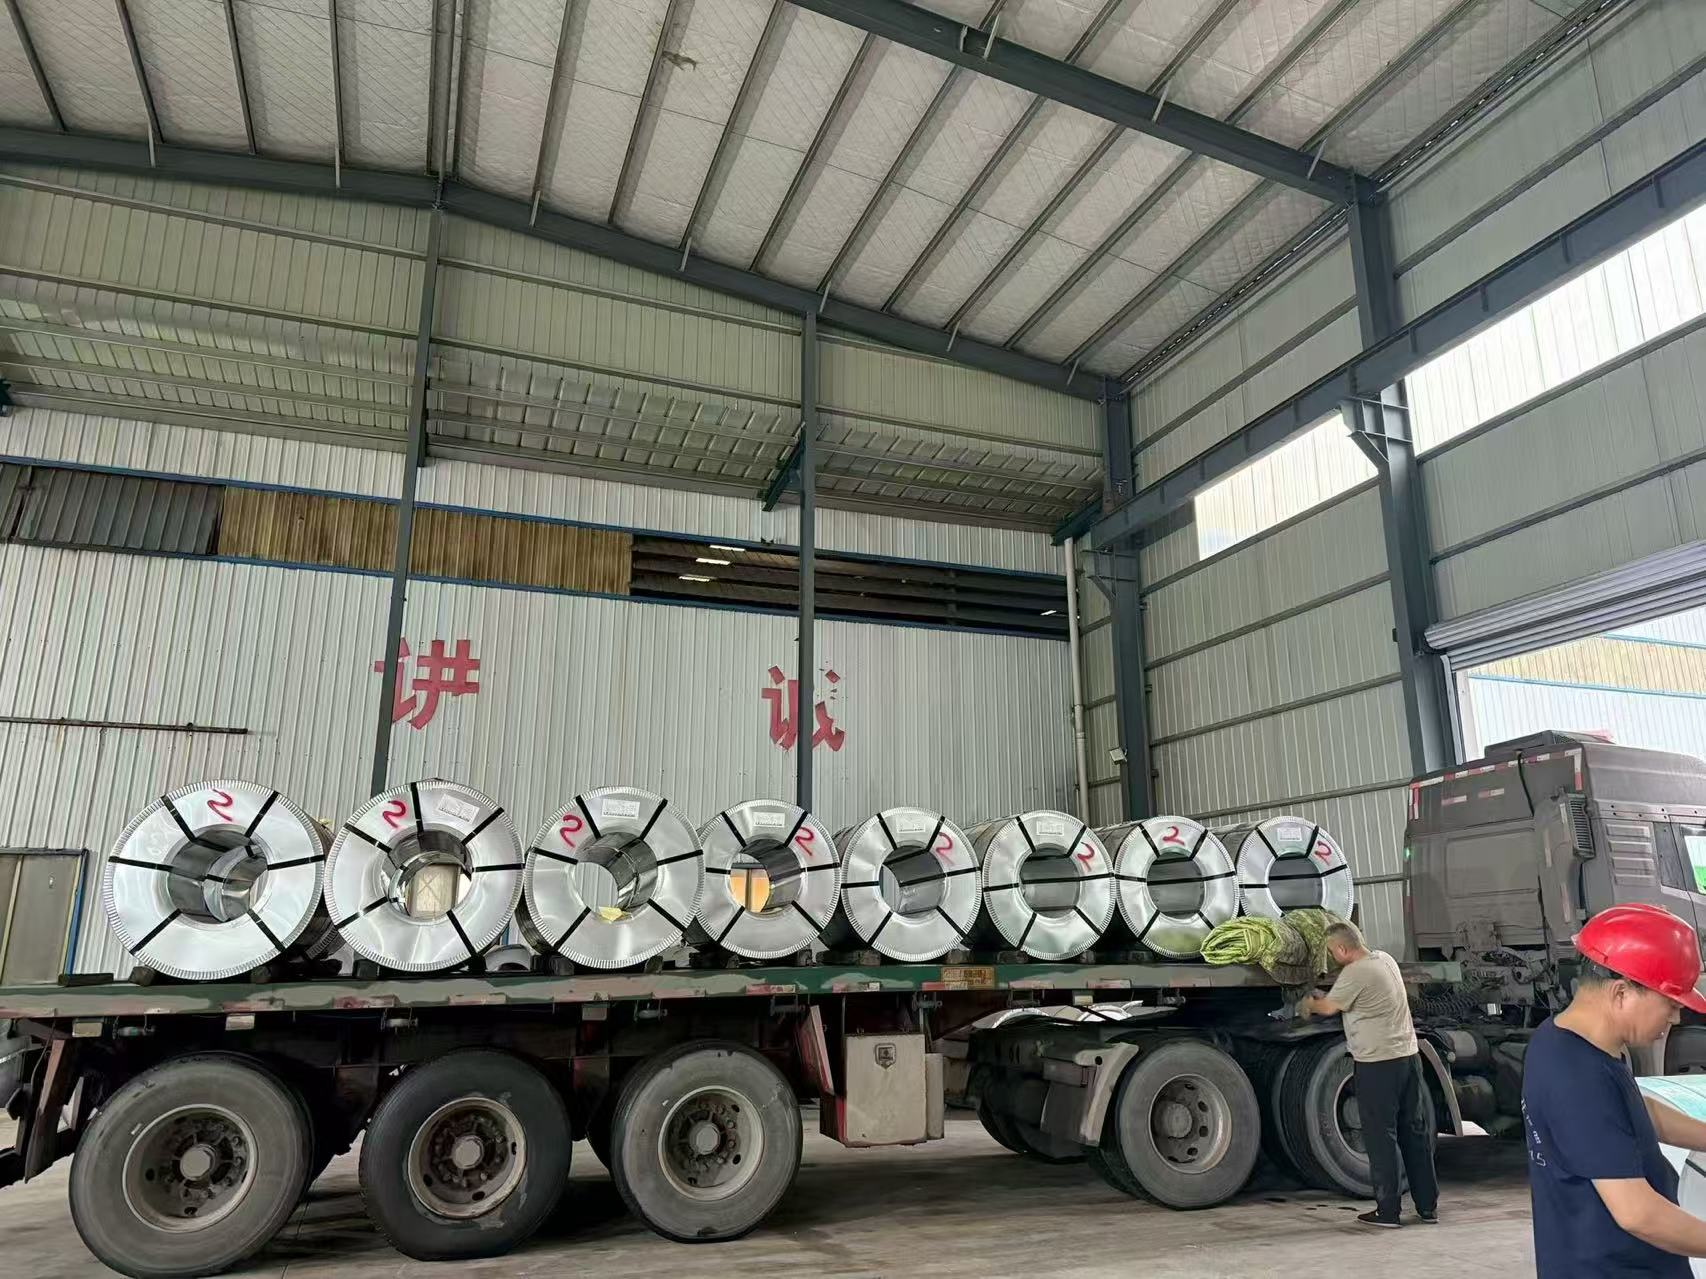
La fabrication de composants métalliques courbés complexes à partir d'acier prélaqué constitue un défi fondamental de fabrication : comment plier, courber et former la matière première sans provoquer de fissuration ou de délaminage de la surface peinte. Lorsqu'on travaille avec des matériaux prélaqués, l'équilibre entre la résistance du substrat et la souplesse du revêtement est primordial. Comprendre comment la bobine d'acier PPGI formable surmonte ces obstacles permet aux fabricants d'obtenir des résultats supérieurs sur les panneaux architecturaux courbés et les structures industrielles, sans opérations secondaires coûteuses.
La transition vers des solutions métalliques spécialisées à haute élongation a modifié la façon dont les ateliers traitent les profils exigeants. Plutôt que de s’appuyer sur des procédés de fabrication traditionnels en plusieurs étapes, les ingénieurs modernes étudient attentivement les performances mécaniques du matériau brut. Explorer les principes mécaniques fondamentaux du ruban d’acier PPGI formable permet de comprendre pourquoi ce matériau est devenu un choix indispensable pour les projets nécessitant des rayons serrés et des finitions visuelles impeccables.
L’ingénierie du ruban d’acier PPGI formable
Le ruban d’acier PPGI formable n’est pas simplement un acier prélaqué standard qui se prête bien au pliage sous contrainte. Il s’agit d’un produit soigneusement conçu, dans lequel chaque couche distincte — du substrat métallique à la couche supérieure finale — est optimisée pour résister à des déformations sévères sans subir de défaillance du revêtement.
Le substrat sous-jacent utilise généralement des aciers à faible teneur en carbone et à longue élancement, dont les valeurs d'élancement dépassent largement 22%. Cette caractéristique structurelle permet au métal de base de s'étirer en douceur lors des opérations de formage lourdes sans durcissement au point de fracture structurelle. Pendant ce temps, la couche de primer spécialisée utilise des formulations époxy ou polyuréthane flexibles conçues pour maintenir une adhérence permanente pendant l'allongement, évitant les systèmes époxy fragiles généralement choisis uniquement pour leur résistance chimique.
En outre, la couche supérieure sur les bobines d'acier revêtues de couleur modulable repose sur des résines de polyester modifiées dont l'allongement à la rupture dépasse 200%, contre les 80 à 120% standard trouvés dans les matériaux conventionnels. Ces choix d'ingénierie synchronisés permettent à la bobine de subir des routines de formage complexes telles que le formage de rouleaux serrés, le pliage du frein pressé et le tirage en profondeur contrôlé, sans fissuration ou pellage visible de la surface.
Comment la souplesse du revêtement permet un rayon de courbure serré
La relation directe entre la souplesse du revêtement et le rayon de courbure minimal demeure le facteur le plus critique dans la production de composants cintrés. Les matériaux prélaqués standards tolèrent généralement un rayon de courbure minimal de 8 à 12 fois l’épaisseur du matériau avant l’apparition de microfissures dans la peinture. En revanche, les bobines en acier formables conçues avec des systèmes de peinture à forte allongement atteignent des rayons de courbure remarquablement serrés, allant jusqu’à 2T à 3T, sans dommage de surface.
Ce progrès technique signifie qu'une bobine formable d'une épaisseur de 0,5 mm peut être pliée en douceur jusqu'à un rayon intérieur de 1,5 mm. Pour des applications architecturales exigeantes telles que des façades courbes fluides, des toitures en dôme et des habillages de colonnes arrondies, cette capacité de pliage serré élimine totalement la nécessité d'étapes distinctes de pré-formage et de peinture postérieure. En rationalisant la chaîne de production, les fabricants réduisent le temps total de fabrication de 30 à 50 % tout en supprimant complètement les écarts frustrants d’harmonisation chromatique entre les revêtements appliqués en atelier et ceux appliqués sur site.
Comparaison des performances de pliage selon les spécifications des bobines
Pour évaluer comment différentes variantes de matériaux se comportent dans un atelier de fabrication dynamique, l’analyse de paramètres mécaniques normalisés fournit des orientations claires aux prescripteurs de projets.
Application dans le monde réel pour la production de façades architecturales
Les projets architecturaux complexes poussent souvent les limites des matériaux à leur maximum. Prenons l’exemple d’un projet d’infrastructure régionale nécessitant plusieurs milliers de mètres carrés de panneaux de revêtement cintrés, avec des rayons serrés allant de 300 mm à 1 200 mm. Les premières conceptions de projet reposent souvent sur des bobines d’acier PPGI standard, exigeant que les panneaux plats soient formés en premier lieu, puis peints par pulvérisation ultérieurement — un processus laborieux et sujet à d’importantes incohérences de couleur entre les panneaux.
Le passage à une bobine d’acier PPGI formable dotée d’un système de revêtement supérieur à base de polyester modifié transforme entièrement l’exécution. Ce matériau peut être profilé directement, en une seule passe continue, selon les courbes souhaitées, sans nécessiter de retouche peinture secondaire. Les délais globaux de fabrication diminuent fortement, et l’uniformité chromatique sur l’ensemble de la façade cintrée demeure parfaite, puisque chaque panneau provient d’un seul lot de production. Des économies substantielles s’accumulent rapidement, compte tenu de la réduction de la main-d’œuvre, des coûts indirects liés à la peinture et du nombre moindre de rejets lors des contrôles qualité.
Principaux paramètres de formabilité à vérifier avant commande
Lors de l’approvisionnement de bobines d’acier formables destinées à des composants métalliques cintrés complexes, il est essentiel de vérifier certains paramètres techniques spécifiques auprès de l’usine avant de passer commande, afin d’éviter des retards coûteux en atelier.
Premièrement, confirmez la valeur minimale du rayon de courbure admissible et demandez les résultats vérifiés des essais au mandrin. Deuxièmement, vérifiez la valeur d’allongement à la rupture de la couche supérieure, en veillant à ce qu’elle dépasse 180 % pour les travaux exigeants sur courbes. Troisièmement, examinez les performances en pliage en T à épaisseur nulle, le cas échéant. Quatrièmement, confirmez les pourcentages d’allongement du substrat ainsi que sa limite d’élasticité afin de garantir que le métal sous-jacent supporte des déformations sévères sans écrouissage imprévu. Enfin, demandez des échantillons physiques du matériau afin d’effectuer un essai de pliage dans les conditions réelles de l’atelier.
Concevoir pour la formabilité et maîtriser le retour élastique
Les ingénieurs concevant des composants courbes doivent tenir compte avec précision de l’épaisseur du matériau, du rayon de courbure et des tendances naturelles au retour élastique. Les épaisseurs plus faibles permettent naturellement des rayons plus serrés, mais peuvent nécessiter un ferraillage interne supplémentaire pour assurer la rigidité structurelle.
En outre, le retour élastique — la tendance naturelle du métal embouti à revenir partiellement vers sa forme plane initiale — doit être contré directement dans la conception des outillages et matrices, ce qui nécessite souvent un surpliage de quelques degrés, selon la limite d’élasticité.
Questions fréquemment posées concernant la tôle en bobine formable
Quel est le rayon de courbure minimal réalisable avec une tôle d’acier PPGI formable ?
La tôle d’acier formable haute performance atteint régulièrement des rayons de courbure très serrés jusqu’à 2T sans aucune fissure visible sur le revêtement de surface, dépassant nettement les variantes standard de matériaux qui exigent des tolérances beaucoup plus larges.
La tôle d’acier prélaquée peut-elle subir des opérations d’emboutissage profond ?
Oui, des variantes spécialement formulées et formables, dotées de couches de finition à haute allongement, tolèrent des opérations d’emboutissage profond limitées, bien que les rapports d’emboutissage soient soigneusement maîtrisés afin d’éviter des contraintes localisées excessives dans la couche de peinture.
L’épaisseur sèche de la couche de finition a-t-elle un impact sur la formabilité globale ?
Des films de peinture plus épais réduisent généralement la formabilité maximale, car des couches de peinture plus lourdes possèdent une capacité intrinsèque moindre à s’allonger sans risque de microfissuration durant des opérations de pliage sévères.
Optimiser les chaînes d’approvisionnement pour une fabrication de qualité
Transformer la production de composants métalliques courbes, autrefois source de complications multiétapes, en un flux de travail efficace et simplifié repose entièrement sur le choix des matières premières appropriées. L’utilisation de bobines d’acier PPGI haute performance et formable permet aux fabricants d’obtenir des rayons serrés, d’éliminer la peinture secondaire et d’assurer une esthétique uniforme dans des installations architecturales et industrielles exigeantes.
Shenyang Yuanhe fournit des produits de bobines d’acier prélaquées haut de gamme, spécialement conçus pour offrir une excellente aptitude au pliage en bobine et une formabilité profonde. Soutenus par des cadres rigoureux de contrôle qualité et des essais mécaniques stricts, les produits Shenyang Yuanhe garantissent des solutions fiables pour la chaîne d’approvisionnement, des dimensions sur mesure et des spécifications de revêtement personnalisées, conçues pour améliorer l’efficacité manufacturière des fabricants mondiaux.
 EN