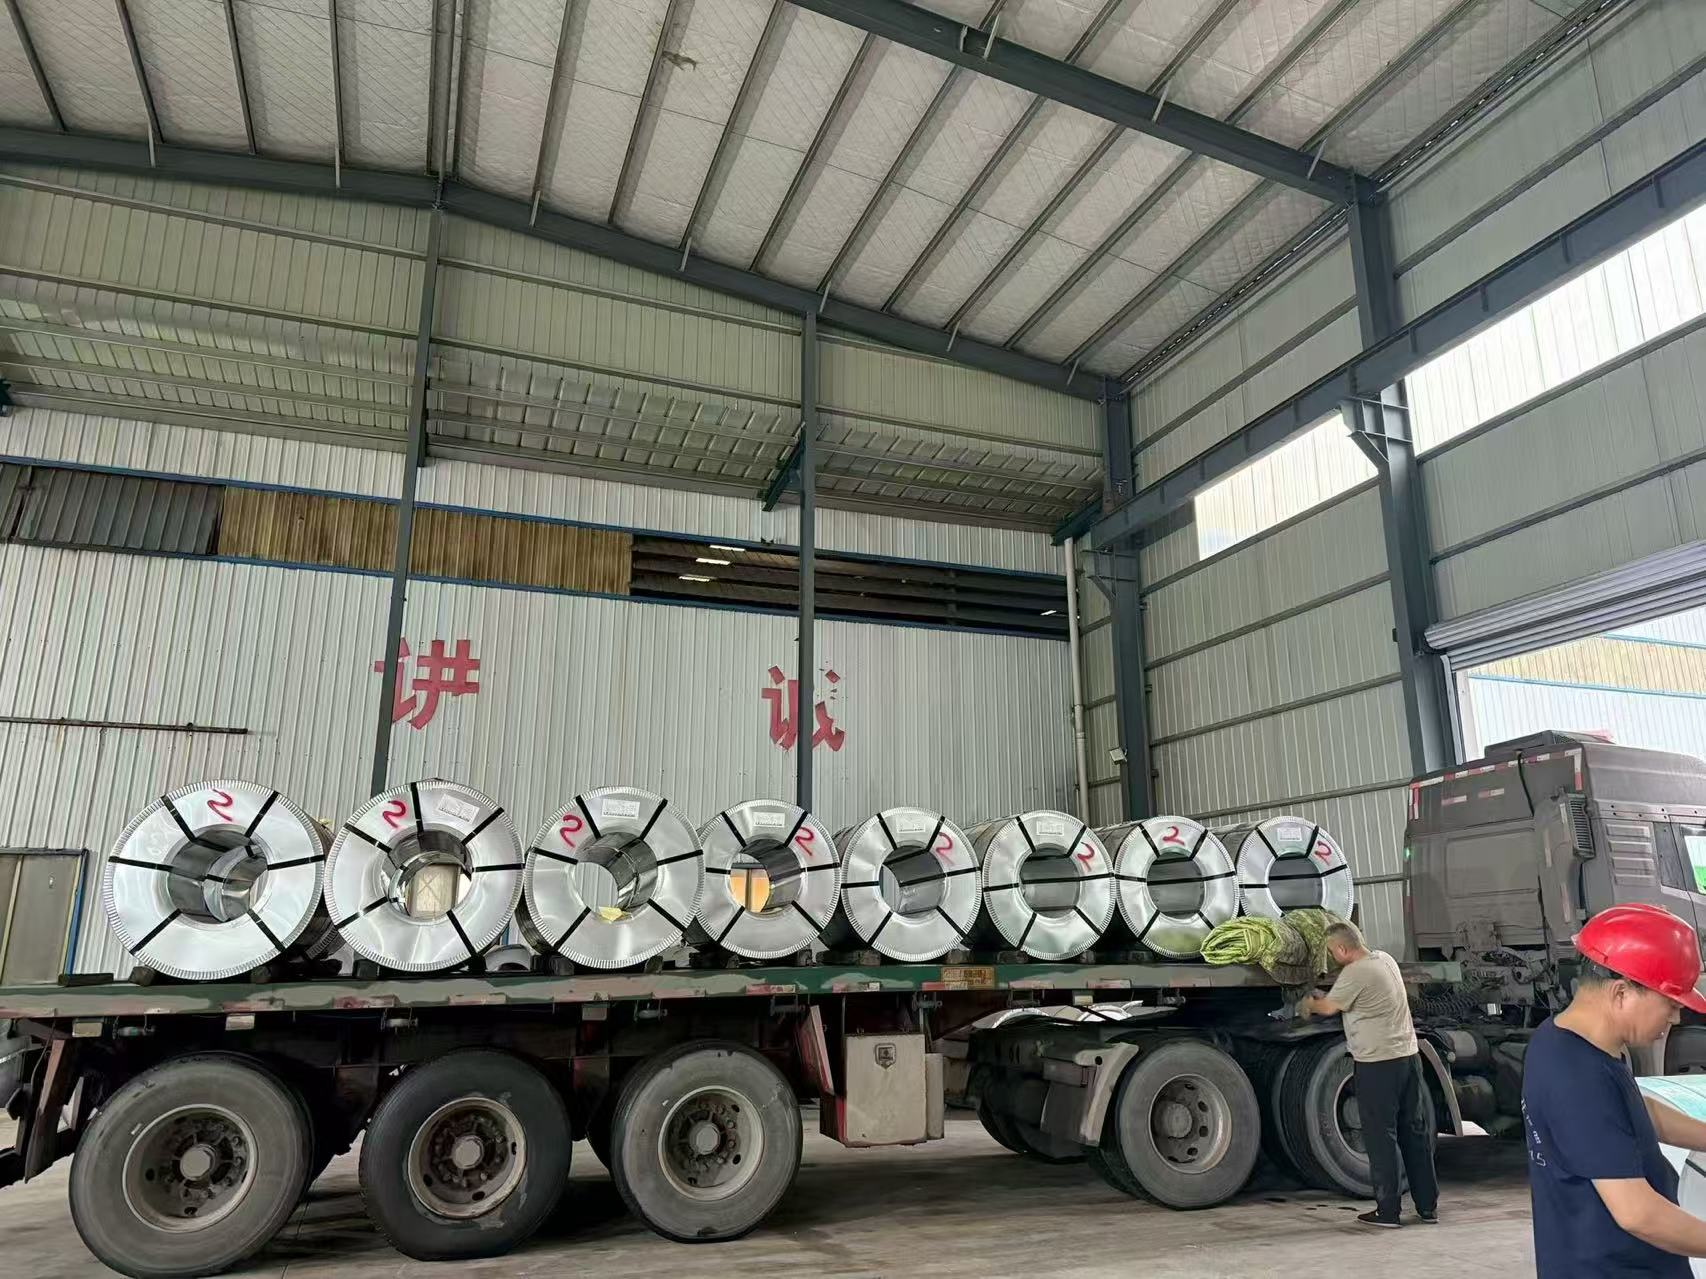
Алдын ала боялған болаттан күрделі иілген металдық бөлшектерді жасау – негізгі өңдеу қиындығын туғызады: бояу беті трещинаға ұшырамай немесе бөлінбей, шикізатты қалай иілу, иілту және пішіндеуге болады? Алдын ала боялған материалдармен жұмыс істеген кезде субстраттың беріктігі мен қаптаманың икемділігі арасындағы тепе-теңдік – барлығы. Пішіндеуге келетін PPGI болат орамының бұл қиындықтарды қалай шешетінін түсіну, дайындаушыларға қымбат тұратын екінші өңдеу операцияларынсыз иілген архитектуралық панельдер мен өнеркәсіптік құрылымдарда жоғары сапалы нәтижелерге жетуге мүмкіндік береді.
Ал, арнайы, жоғары ұзындығы бар металл бұйымдарға ауысу жұмыс орындарының күрделі профильдерді қалай өңдеуді өзгертті. Қазіргі инженерлер дәстүрлі бірнеше қадамдық өндіріс процестеріне сүйенудің орнына, шикізаттың механикалық мүмкіндіктерін мұқият қарастырады. PPGI формаға айналатын болат орамасының негізгі механикасын зерттеу оның тығыз радиустар мен мінсіз көрнекі өңдеуді талап ететін жобалар үшін неге қажетсіз таңдау болғанын көрсетеді.
PPGI формаға айналатын болат катушканың инженерлік мәні
PPGI формаға айналатын болат орамдары - бұл қысым астында жақсы бүктелген қалыпты боялған болат емес. Бұл металды субстраттан бастап соңғы қабатына дейін әрбір әртүрлі қабаттың қаптауының сәтсіздікке ұшырамай, қатты деформацияға қарсы оптималдандырылатын мұқият жасалған өнім.
Негізгі субстрат әдетте төмен көміртекті, ұзарту мәні 22 пайыздан жоғары жоғары жоғары ұзартуды көрсететін жоғары ұзартуды қамтамасыз ететін болаттарды пайдаланады. Бұл құрылымдық сипаттама негізгі металдың ауыр қалыптау кезінде құрылысты сындыру нүктесіне дейін қатаңдамай, тегіс созылуына мүмкіндік береді. Сонымен қатар, арнайы бастауыш қабат эпоксид немесе полиуретанның икемді құрамын пайдаланады.
Сонымен қатар, формаға бейім түсті қапталған болат катушкалардағы жоғарғы қабаты қалыпты материалдардағы 80-120 пайызбен салыстырғанда 200 пайыздан асатын сыну мәнінде ұзартылуы бар модификацияланған полиэстер шайырларына негізделген. Бұл синхронды инженерлік таңдаулар катушкаға күрделі қалыптау рәсімдерін - мысалы, тығыз ролл жасау, тежегішті иіктеу және бақылаулы терең сызу - көрінетін беттің жарылуынан немесе қабылуынан мүлдем босатуды қамтамасыз етеді.
Жасырмалылық қаптаманың қалың бұрылыс радиусын қалай қамтамасыз етеді
Жағаның икемділігі мен ең аз бұрылыс радиусы арасындағы тікелей байланыс қисық бөлшектерді өндірудегі ең маңызды фактор болып қала береді. Стандартты алдын ала боялған материалдар әдетте бояудың микро жарықтары пайда болу алдында материалдың қалыңдығынан 8-12 есе кем емес бұрылыс радиусына төзімді болады. Ал, жоғары ұзартушы бояу жүйесімен жасалған формаға ие болат орамдары бетіне зақым келтірместен 2T-ден 3T-ге дейін тығыз бұрылыс радиустарына қол жеткізеді.
Бұл техникалық жетістік 0,5 мм қалыңдықтағы формаға айналатын катушканы 1,5 мм ішкі радиусқа дейін тегіс иілуге мүмкіндік береді. Архитектуралық талаптарды талап ететін, мысалы, қисық қасбеттер, күмбезді шатырлар және дөңгелекті бағаналарды жабу сияқты, бұл тығыз бүгу қабілеті алдын ала пішіндеу және суретке салу кезеңдерін бөлек қажет етпейді. Өнімді жетілдіру арқылы өндірушілер өндіріс уақытын 30 - 50 пайызға қысқартып, дүкенде және далада қолданылатын бояулардың арасындағы түстердің сәйкес келмеуін толықтай жойды.
Коульдік сипаттамаларды иіктеуді салыстыру
Жұмыспен қамтылған өндіріс цехында әр түрлі материалдық нұсқалардың қалай үйірілетінін бағалау үшін стандартталған механикалық өлшемдерді қарау жобаны нақтылаушыларға айқын басшылық береді.
-
Стандартты PPGI болат катушкасы
-
Минималды бұрылыс радиусы: 8Т-12Т
-
Жағалаудың жарылу шегі: 8T-ден жоғары көрінетін жарықтар
-
Жибектілік жолында ұзайту: 80-120%
-
Ең жақсы қолданылуы: Жазық панельдер мен қарапайым профильдер.
-
Пішімделетін PPGI болат орамы
-
Минималды бұрылыс радиусы: 2Т-3Т
-
Жағалаудың жарылу шегі: 2Т кезінде трещиналар байқалмады
-
Жибектілік жолында ұзайту: 200-250%
-
Ең жақсы қолданылуы: Күрделі қисық фасадтар мен күмбезді крыша
-
SMP алдын ала боялған рулон
-
Минималды бұрылыс радиусы: 5Т-8Т
-
Жағалаудың жарылу шегі: 5Т кезінде жіңішке трещиналар
-
Жибектілік жолында ұзайту: 150-180%
-
Ең жақсы қолданылуы: Орташа қисықтықтар және сыртқы қабырға қаптамасы
-
PVDF алдын ала боялған рулон
-
Минималды бұрылыс радиусы: 3T-5T
-
Жағалаудың жарылу шегі: 3Т кезінде трещиналар жоқ
-
Жибектілік жолында ұзайту: 180-220%
-
Ең жақсы қолданылуы: Тұйық қисықтықтары бар премиум санатты архитектуралық элементтер
-
Арнайы грунттың әртүрлі түрі
-
Минималды бұрылыс радиусы: 4T-6T
-
Жағалаудың жарылу шегі: 4T кезінде жіңішке трещиналар
-
Жибектілік жолында ұзайту: 130-160%
-
Ең жақсы қолданылуы: Жұмсартылған қисықтықтары бар өнеркәсіптік желі.
Әртүрлі ғимараттардың фасадтарын шығару кезіндегі нақты әлемдегі қолданылуы
Күрделі әртүрлі ғимараттардың жобалары жиі материалдардың шектерін шектен тыс қолданады. Мысалы, радиустары 300 мм-ден 1200 мм-ге дейінгі тар қисықтықтары бар иілген қаптау панельдерінің мыңдаған шаршы метрін талап ететін аймақтық инфрақұрылым жобасын қарастырайық. Бастапқы жобалау әдетте стандартты PPGI болат орамына сүйенеді, ол алдымен жазық панельдерді пішімдеуді және одан кейін бояуды талап етеді — бұл еңбек сыйымды әдіс, ол панельдер бойынша түстердің қатты айырылуына әкеледі.
Модификациялы жоғарғы қабаты полиэфирлі бояумен жабылған пішінделетін PPGI болат орамына ауысу бүкіл орындалу процесін толығымен өзгертеді. Бұл материалды біртұтас үздіксіз өткізу арқылы қажетті иілулерге дейін тікелей ролл-формалауға болады, ешқандай қосымша бояу қажет емес. Жалпы өндіріс уақыты әлдеқайда қысқарады, ал барлық иілген фасад бойынша түс біркелкілігі әрбір панель бір ғана өндіріс партиясынан шығатындықтан, кемшіліксіз сақталады. Еңбек шығындарының азаюы, бояу шығындарының төмендеуі және сапа бақылауы бойынша қайта қабылданбау көрсеткіштерінің азайуы ескерілгенде, қолдағы үлкен шығын үнемі тез жиналады.
Тапсырыс берілмейінше тексерілетін негізгі пішінделу параметрлері
Күрделі иілген металл бөлшектер үшін пішінделетін болат орамын сатып алу кезінде тапсырыс берілмейінше өндіруші зауытпен нақты техникалық параметрлерді растау цехтағы қымбатқа түсетін кешігулерді болдырмауға көмектеседі.
Біріншіден, ең аз иілу радиусының бағасын растаңыз және расталған мандрель сынақ нәтижелерін сұраңыз. Екіншіден, жоғарғы қабаттың сынғандағы созылуының мәнін тексеріңіз — қиын иілу жұмыстары үшін ол 180 пайыздан асып кетуі керек. Үшіншіден, қолданылған жағдайларда нөл қалыңдықты Т-иілу көрсеткіштерін зерттеңіз. Төртіншіден, негізгі металлдың қатты деформацияға шыдамдылығын қамтамасыз ету үшін субстраттың созылу пайызы мен беріктік шегін растаңыз; бұл күтпеген жұмыс қатайтуын болдырмауға көмектеседі. Соңында, нақты цех жағдайларында сынақ иілуін орындау үшін физикалық материал үлгілерін сұраңыз.
Формалануға бағытталған жобалау және серпімділікті басқару
Иілген бөлшектерді жобалаған кезде инженерлер материал қалыңдығын, иілу радиусын және табиғи серпімділік ендірілуін мұқият ескеруі керек. Жұқа парақтар табиғи түрде кішірек радиустарға иіледі, бірақ құрылымдық қаттылықты қамтамасыз ету үшін ішкі қосымша рамалар қажет болуы мүмкін.
Сондай-ақ, пішірілген металлдың бастапқы жазық пішініне қайта оралуға деген табиғи ұмтылысы — кері иілу — құралдар мен калыптардың жобасында тікелей ескерілуі тиіс; бұл әдетте беріктік шегіне қарай бірнеше градусқа артық иілумен қамтамасыз етіледі. Мүмкіндігінше иілу сызықтарын орамның домалақтау бағытына перпендикуляр бағытта орналастыру нәтижелерді жақсартады, себебі бірдей материалда көлденең иілулер бойлық иілулерге қарағанда айтарлықтай кіші радиусты иілулерді қамтамасыз етеді.
Пішірілетін орам туралы жиі қойылатын сұрақтар
Пішірілетін PPGI болат орамымен қол жетімді ең аз иілу радиусы қандай?
Жоғары өнімділікті пішірілетін болат орамы әдетте беттік бояу трещиналарынсыз 2T-ге дейінгі тесік иілу радиустарын қамтамасыз етеді, бұл стандартты материалдың нұсқаларына қарағанда көпшілік дәрежеде жоғары көрсеткішке ие.
Түсті болат орамы терең тарту процестерінен өтуі мүмкін бе?
Иә, арнайы әзірленген, пішін беруге болатын нұсқалары жоғары созылу коэффициенті бар жоғарғы қабатпен қамтамасыз етіледі және шектеулі терең тарту операцияларын төтеп береді, бірақ локальды қабырға қысымын арттырмас үшін тарту коэффициенттерін мұқият бақылау қажет.
Жоғарғы қабаттың құрғақ қабырға қалыңдығы жалпы пішін беруге әсер ете ме?
Қалың бояу қабырғалары әдетте максималды пішін беруді төмендетеді, себебі ауыр бояу қабаттары агрессивті иілу операциялары кезінде микротрещиналар пайда болмайтындай қауіпсіз созылуға төтеп беру қабілетінің табиғи деңгейі төмен.
Сапалы өңдеу үшін жабдықтау тізбегін оптималдау
Қисық металл бөлшектерді өндіруді көптеген кезеңдерден тұратын күрделі процестен тиімді, ыңғайлы жұмыс әдісіне айналдыру толығымен дұрыс шикізатты таңдауға байланысты. Жоғары өнімділікті пішін беруге болатын PPGI болат орамын қолдану өңдеушілерге тар радиустарда жұмыс істеуге, екінші ретті бояу операцияларын болдырмауға және қатаң архитектуралық пен өнеркәсіптік орнатуларда біркелкі эстетикалық нәтиже алуға мүмкіндік береді.
Shenyang Yuanhe premium tүсті болат орамаларын өндіреді, олар ерекше орама иілу сапасы мен терең тарту қабілеті үшін арнайы құрастырылған. Қатаң сапа бақылау жүйелері мен механикалық сынақтар негізінде Shenyang Yuanhe сенімді жеткізу тізбегін ұсынады, сонымен қатар әлемдік дайындаушылардың өндірістік тиімділігін арттыруға бағытталған индивидуалды өлшемдер мен қаптау параметрлерін ұсынады.
 EN