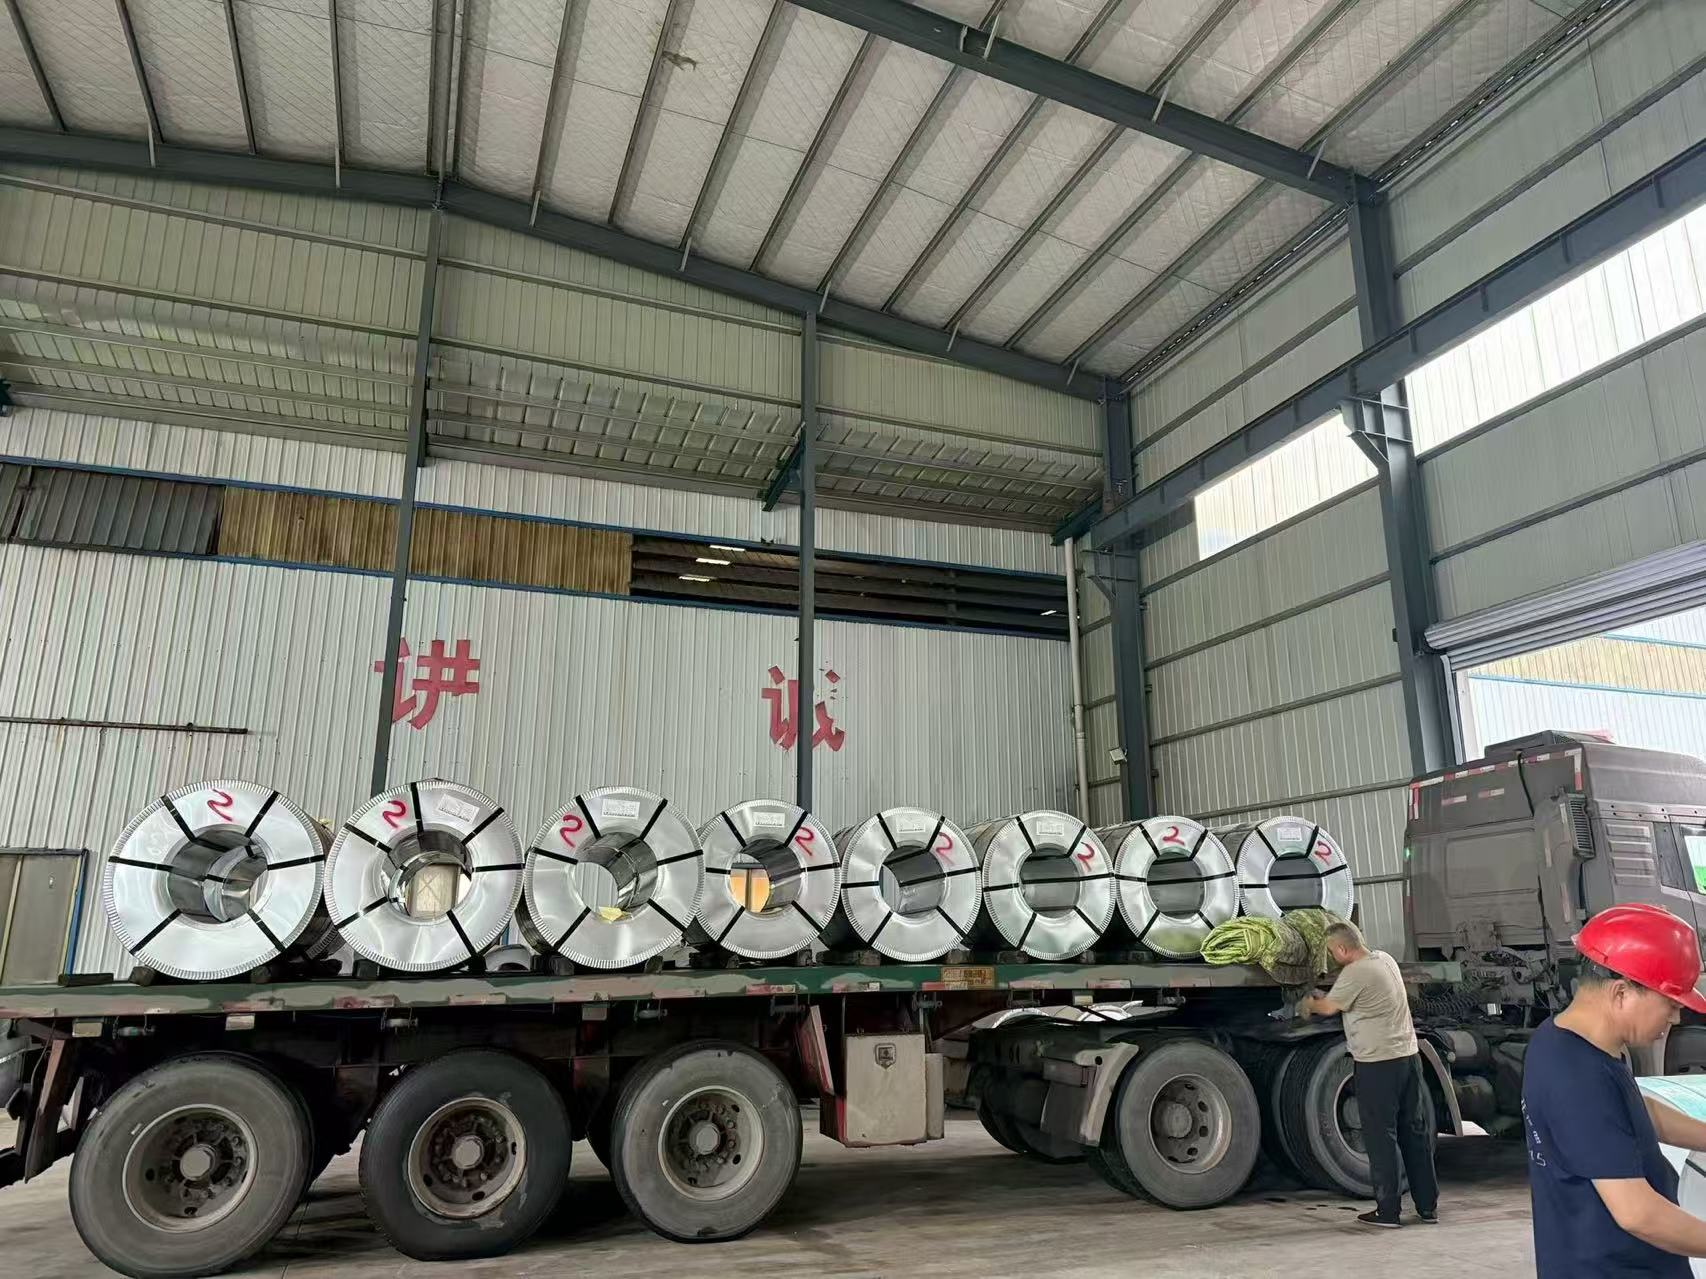
Алгачкы боёлгон болоттон татаал ийилген металл бөлүктөрдү өндүрүү негизги өндүрүштүк кыйынчылыктуу: боёлгон бетти трещина же ажыраштыруу олтурбай, сырьёны ийүү, ийилүү жана формалоо. Алгачкы боёлгон материалдар менен иштегенде, негиздеги күч жана боёлгон эластичдүүлүк ортосундагы баланс маанилүү. Формалануучу PPGI болот чыгышынын бул кыйынчылыктарды кантип чечишүн түшүнүү фабрикаттарга ийилген архитектуралык панелдер жана өнөрөлүк конструкцияларда жогорку сапаттуу натыйжаларга жетиштирүүгө мүмкүндүк берет, бул үчүн кийинки иштөөлөрдүн керектиги жок.
Особо таанымал, жогорку узундукка чыдамдуу металл чечимдерге өтүш ишканалардын катаң профилдер менен иштөө ыкмасын өзгөрттү. Традициондук көп баскычтуу жасалуу иштөө процессине таянып калбай, заманбап инженерлер сырьёнын механикалык мүмкүнчүлүктөрүн жакындан изилдешет. Формалануучу PPGI болот катуусунун негизги механикасын изилдөө аны тыгыз радиустар жана идеалдуу визуалдык жылтырттар талап кылган долбоорлор үчүн тажрыйбалык тандоо болуп калганын ачып берет.
Формалануучу PPGI болот катуусунун инженердик негизи
Формалануучу PPGI болот катуусу — бул жөнөкөй предварительно окрашенный болот эмес, ал басымдын астында жакшы ийлетет. Бул — металлдык негизден баштап акыркы жогорку катуу чейинки ар бир айрым катмары сыйыктыруу үчүн так иштетилген продукт, анда сырткы катмар боюнча кагылышуу болбойт.
Негизги материалдын төмөнкү субстраты адатта карбондун төмөнгү деңгээли жана узундугунун жогорку деңгээли бар болоттун маркаларын колдонот, алардын узундугу 22 проценттен көп. Бул структуралык белгилер негизги металлдын чоң формалоо иштери учурунда иштеп катууланбай, толук тузулуштук сынганчы жумшак ылдамдык менен созулушуна мүмкүндүк берет. Ошондой эле, арнайы грунт катмарында узундугу аркасында туруктуу жабышуу сакталган эластик эпоксид же полиуретан формуласы колдонулат, ал эми химиялык төзүмдүүлүк үчүн гана тандалган катаал эпоксид системаларынан айрымданат.
Ошондой эле, формалануучу түстүү сырланган болоттун орамынын жогорку катмарында сынгандагы узундугу 200 проценттен ашкан модификацияланган полиэфир смолалары колдонулат, ал эми стандарттык материалдарда бул көрсөткүч 80–120 процент болот. Бул өз ара ылдамдатылган инженердик чечимдер орамды көрүнүп турган беттеги трещиналар же чыгып кетүүлөрсүз татаал формалоо иштерине — мыкты ролл формалоого, пресс-тормоздун бүктөлүшүнө жана контролдун терең тартылышына — жасаганга мүмкүндүк берет.
Каптаманын ийгөөчүлүгү кандай жол менен чоң ийилүү радиусун камсыз кылат
Каптаманын ийгөөчүлүгү менен минималдуу ийилүү радиусу ортосундагы туурасында байланыш ийилген бөлүктөрдү өндүрүүдө эң маанилүү фактор болуп саналат. Стандарттык алдын ала боёлгон материалдардын көпчүлүгү боёк микрокылдырактары пайда болгончо материалдын калыңдыгынын 8–12 эсе ийилүү радиусун туюшат. Ал эми жогорку узатуулуулуктагы боёк системалары менен иштетилген формалануучу темир-калың катушкалары бетине зыян келтиргенсиз, 2T–3T чоңдугундагы ийилүү радиустарын иштеп чыгара алат.
Бул техникалык секир 0,5 мм калыңдыктагы формалануучу катушканы ичке радиуста 1,5 мм ге чейин жумшак бүгүүгө мүмкүндүк берет. Курчап турган ичке ичке фасаддар, куполдуу үйлөр жана айланма колонналардын сырткы жамытышы сыяктуу талаптарга тийиштүү архитектуралык колдонулуштар үчүн бул тыгыз бүгүү мүмкүндүгү алгачкы формалоо жана кийинки боёп түзүү этаптарын толугу менен жок кылат. Өндүрүш линиясын оптималдаштыруу аркылуу жасоочулар жалпы жасоо убактысын 30–50 процентке кыскартат, ошондой эле цехте жана объектте коюлган боёктордун түсүнүн дал келбей калышын толугу менен жок кылат.
Катушкалардын белгилерине жараша бүгүү өнөрүнүн салыштырмалуу баалоосу
Талаа иштеген жасоочулардын иштеген ортасында ар түрлүү материалдык варианттардын кандай иштешин баалоо үчүн стандартдаштырылган механикалык көрсөткүчтөрдү карап чыгуу долбоордун техникалык талаптарын белгилөөчүлөр үчүн ачык нускама берет.
-
Стандарт PPGI болот катушкасы
-
Минималдуу бүгүү радиусу: 8T–12T
-
Боёк трещинасынын чеги: 8T ден жогору көрүнүп турган трещиналар
-
Сыныкка чейинки узатуу: 80-120%
-
Эң жакшы колдонуу: Түз панелдер жана жөнөкөй профилдер.
-
Иштетилген PPGI болот койлу
-
Минималдуу бүгүү радиусу: 2T–3T
-
Боёк трещинасынын чеги: 2T де чатырлардын трещинасы байкалган эмес
-
Сыныкка чейинки узатуу: 200-250%
-
Эң жакшы колдонуу: Комплекстүү ийилген фасаддар жана кубалуу чатырлар.
-
SMP Алгачтан боёлгон катушка
-
Минималдуу бүгүү радиусу: 5T-8T
-
Боёк трещинасынын чеги: 5T де жүзгөн трещиналар
-
Сыныкка чейинки узатуу: 150-180%
-
Эң жакшы колдонуу: Орточо ийилгендиктер жана сырткы каптама.
-
PVDF Алгачтан боёлгон катушка
-
Минималдуу бүгүү радиусу: 3T-5T
-
Боёк трещинасынын чеги: 3T де трещиналар жок
-
Сыныкка чейинки узатуу: 180-220%
-
Эң жакшы колдонуу: Терс ийилгендиктер менен ылдыйкы архитектуралык элементтер.
-
Айрым грунттук вариант
-
Минималдуу бүгүү радиусу: 4T-6T
-
Боёк трещинасынын чеги: 4T де кичинекей чатырактар
-
Сыныкка чейинки узатуу: 130-160%
-
Эң жакшы колдонуу: Саноо үчүн жасалган, жумшак ийлөөлөрү бар сырткы кургак кабырга.
Курулуш фасадын өндүрүшүндөгү чыныгы дүйнөдөгү колдонуу
Курулуштук татаал долбоорлор көп учурда материалдын чегине чейин чыгат. Мисалы, 300 ммден 1200 ммге чейинки талаа радиустары менен ийилген кабырга плита тириштигинин миңдеген квадрат метрлерин талап кылган аймактык инфраструктура долбоору. Долбоордун баштапкы долбоорлору көпчүлүкдө стандарт PPGI темир катуу ордуна таянып, алгач тегиз плита жасалып, андан кийин боялат — бул иштеги көп убакыт талап кылган ыкма, ал эми плита боёгунун түсүнүн бирдей болушу көп учурда камсыз кылынбайт.
PPGI болоттун катарын формалоого жарамдуу кылып өзгөртүү — модификацияланган полиэфир жогорку курчутма системасы менен — бүтүн иштетүүнү толугу менен өзгөртөт. Бул материалды бир негизги өтүштө гана ролл-формалоо аркылуу тилекке караштуу ичке эгриликтерге формалоого болот, жана анын үстүнө кошумча боёп түзүү керек эмес. Жалпы чыгаруу мөөнөттөрү күчтүү түрдө кыскартат, жана бүтүн ичке эгри фасаддагы түс бирдей болуп калат, анткени ар бир панель бир гана өндүрүш партиясынан алынат. Эмгек чыгымдарынын азайышы, боёк чыгымдарынын төмөнөшү жана сапатты контролго өткөрүүдөн келип чыккан кайтарылыштардын азайышы аркылуу иштетүүнүн жалпы баасы тез арада кемийт.
Заказ берүүдөн мурун текшерүүгө кереги бар негизги формалоого жарамдуулук параметрлери
Күрөң ичке эгри металл бөлүктөр үчүн формалоого жарамдуу болоттун катарын сатып алууда, заказ берүүдөн мурун цехта кийинки убакытта көп чыгымдарга алып келген кечиктирүүлөрдүн алдын алуу үчүн мельницадан белгилүү техникалык параметрлерди текшерүү зарыл.
Биринчи, минималдуу ийилүү радиусунун баасын текшерип, тастыкталган мандрелдик сыноо натыйжаларын суроо. Экинчи, жогорку катмардын сынгычтыгын текшерүү, катаң ийилүү иштери үчүн ал 180 проценттен жогору болушу керек. Үчүнчү, нөл-калыңдыктагы Т-ийилүүнүн иштешүү көрсөткүчтөрүн текшерүү (мүмкүн болгондо). Төртүнчү, негизги металлдын чыдамдуулугун камсыз кылуу үчүн подложка сырткы деформацияга чыдай ала турганын жана күтүлбөгөн иштешүү катаңдыгынан качына турганын текшерүү. Ахырында, чыныгы цех шарттарында сыноо ийилүүсүн жүргүзүү үчүн физикалык материал үлгүлөрүн суроо.
Формаланууга жана спрингбэкти башкарууга дизайн жасоо
Эгилген компоненттерди долбоорлоочу инженерлер материалдын калыңдыгын, ийилүү радиусун жана табигый спрингбэк эгилүүлөрүн чоң көңүл буруп эсепке алышы керек. Жукараа материалдар табигый түрдө тарыраак радиустарга жетишет, бирок структуралык катуулук үчүн кошумча ички каркас керек болушу мүмкүн.
Мындан тышкары, куралдарды жана өлчөмдөрдү түзүүдө түздөн-түз каршы туруу керек, бул көбүнчө өндүрүмдүүлүккө жараша бир нече градуска өтө ийилүүнү талап кылат. Мүмкүн болгон учурда, катушканын жылмалоо багытына перпендикулярдуу ийрилген сызыктарды багыттоо артыкчылыктуу натыйжаларды берет, анткени кесилиши боюнча ийрилгендер бирдей материалдагы узундуктагы ийрилгендерге караганда кыйла тыгыз радиуска жетишет.
Формацияланган катушка байланыштуу көп берилүүчү суроолор
PPGI формалануучу болот катушкасы менен жетишилген эң аз ийрилген радиус канча?
Жогорку сапаттагы формалануучу болот катушкасы 2Tге чейинки тыгыз ийилүү радиустарын бетинде каптоочу жарыктар жок, кыйла кеңири толеранттуулуктарды талап кылган стандарттык материалдык варианттардан кыйла жакшыраак.
Түстүү капталган болот катушкасы терең чийип алуу процесстерине дуушар боло алабы?
Ооба, айрыкча жасалган, терең тартуу операцияларын чектелген чегинде камтый турган формалануучу вариантдар, бирок локальдуу көп чыдамдуулукту түзүш үчүн тартуу коэффициенттери так иштетилүүрү керек.
Жогорку көркөм катмардын кургаган калыңдыгы жалпы формалануучулуга таасир этеби?
Калың боялган катмарлар жалпы максималдуу формалануучулугу төмөндөт, анткени агыр боялган катмарлар агрессивдүү бүктөө иштөрүнөн кийин микрокыртылыштарсыз коопсуз чыдамдуулукка иштей турган сыйымдуулугу аз.
Сапаттуу фабрикация үчүн жеткирүү тармагын оптималдао
Эгри металл компоненттерди чыгаруу ишмердигин көп баскычтуу макул эмес процессинен эффективдүү, акылдуу иштөө иштөрүнө өтүштүн негизи — туура сырьё материалдарын тандоодон турат. Жогорку сапаттуу формалануучу PPGI болоттун орамын колдонуу фабриканттарга тары бүктөө радиустарын иштеп чыгуу, экинчи боялган иштөрдүн кереги жок кылуу жана талапкерлик архитектуралык жана өнөрөсөлүк орнотулуштарда бирдей көркөмдүк алууга мүмкүндүк берет.
Shenyang Yuanhe premium түстүү жабылган болоттун ордуруу продукттарын өтө жакшы ордуруу өнөрүүсү жана терең тартуу формалоо мүмкүнчүлүгү үчүн атайын иштеп чыгарган. Катуу сапат контролдук чыңалыштары жана катуу механикалык сыноолорго негизделген Shenyang Yuanhe надёждуу жеткирүү тармагында чечимдерди, өзгөртүлгөн өлчөмдөрдү жана өндүрүштүн эффективдүүлүгүн жогорулатууга багытталган жеке жабылган белгилерди камсыз кылат.
 EN