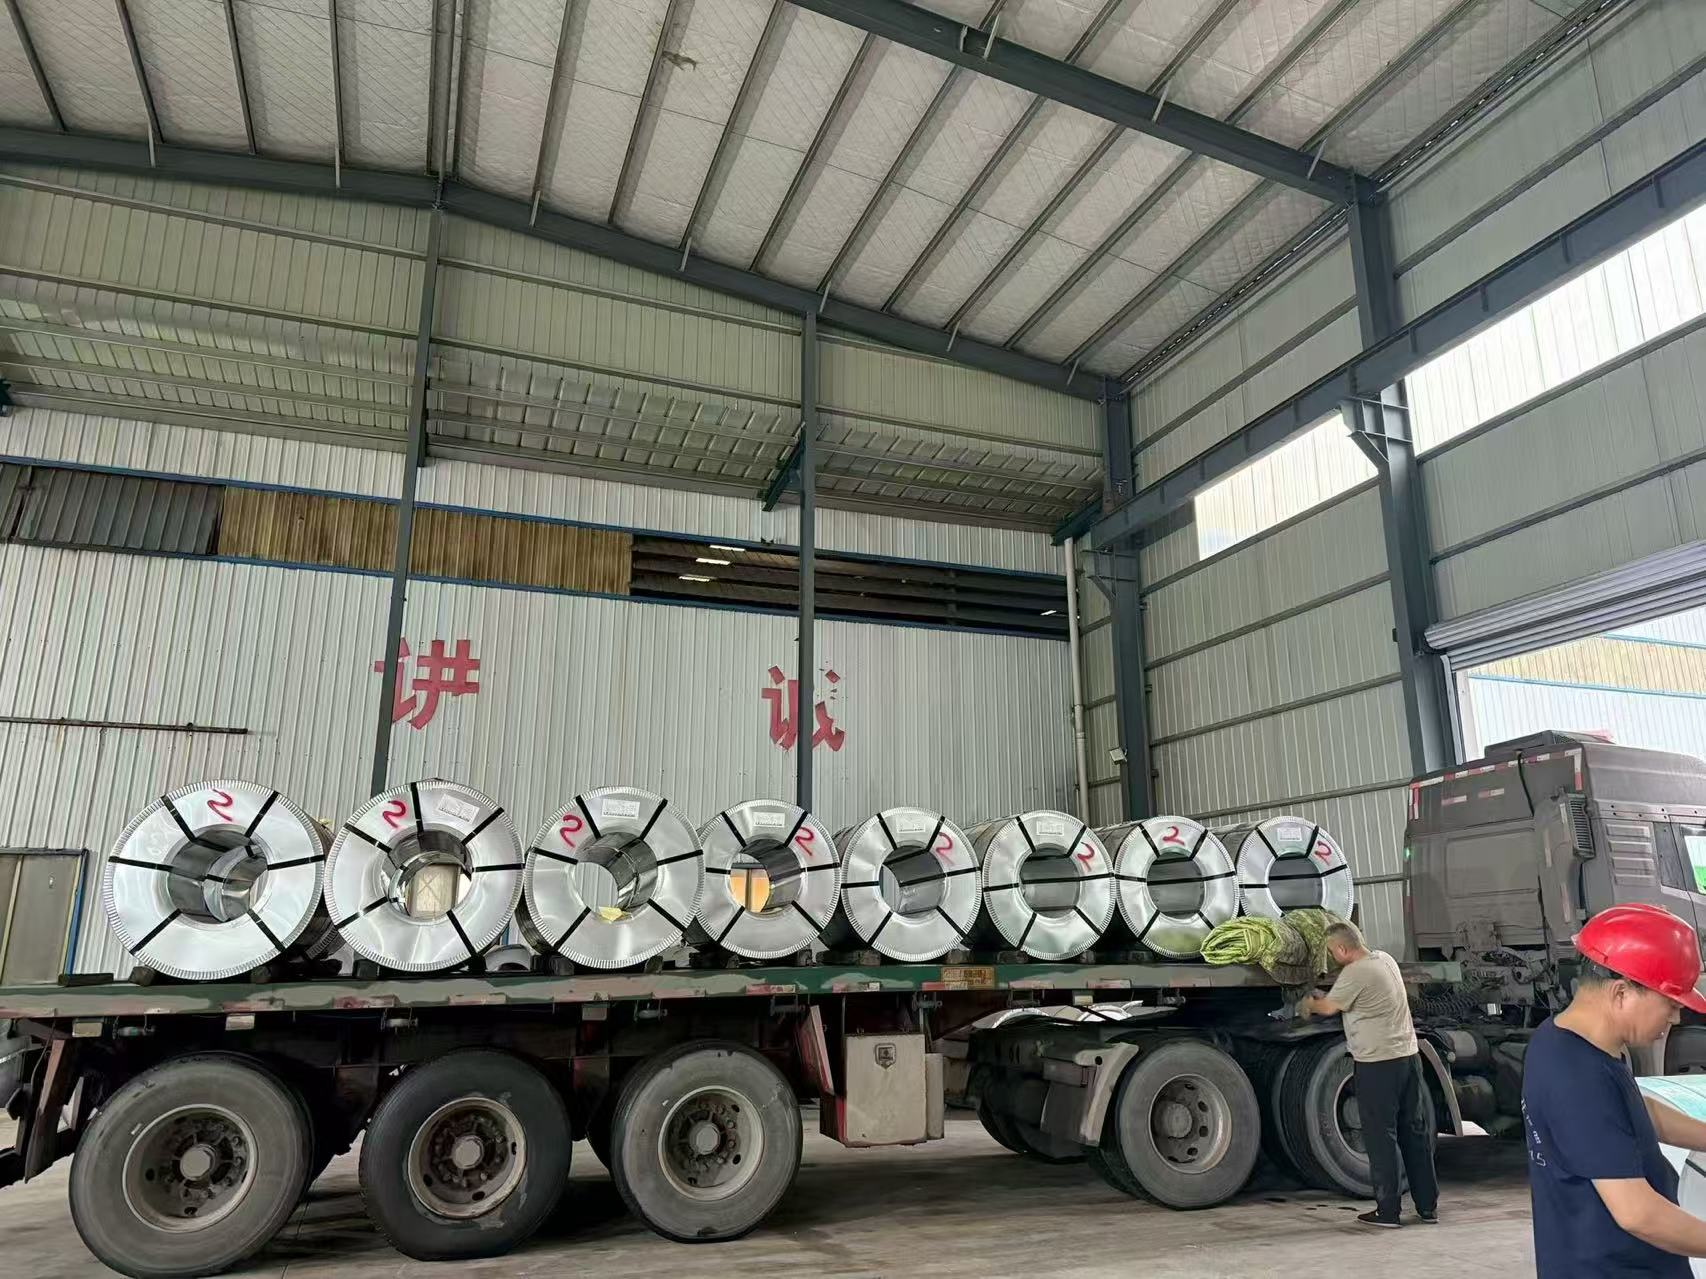
Výroba zložitých zakrivených kovových komponentov z predfarbeného ocele predstavuje základnú výrobnú výzvu: ako ohýbať, zakrívovať a tvarovať surový materiál bez toho, aby sa farbivý povlak praskol alebo odštiepil. Pri práci s predfarbenými materiálmi je rovnováha medzi pevnosťou podkladu a pružnosťou povlaku kľúčová. Pochopenie toho, ako tvarovateľná PPGI oceľová cievka tieto prekážky prekonáva, umožňuje výrobcov s dosiahnuť vynikajúce výsledky pri zakrivených architektonických paneloch a priemyselných konštrukciách bez nákladných sekundárnych operácií.
Posun smerom k špecializovaným, vysoko predĺženým kovovým riešeniam zmenil spôsob, akým dielne riešia náročné profily. Namiesto toho, aby sa spolčili na tradičné viacstupňové výrobné postupy, moderní inžinieri pozorne skúmajú mechanické schopnosti suroviny. Pri skúmaní základných mechanických prvkov tvarovateľnej oceľovej cievky PPGI sa zistí, prečo sa stala nevyhnutnou voľbou pre projekty vyžadujúce tesné polomery a bezchybné vizuálne povrchové úpravy.
Inžinierstvo tvarovateľnej oceľovej cievy PPGI
Formovateľná PPGI oceľová cievka nie je len štandardná vopred namaľovaná oceľ, ktorá sa dobre ohýba pod tlakom. Je to starostlivo navrhnutý produkt, v ktorom každá odlišná vrstva, od kovového substrátu až po konečnú vrchnú vrstvu, je optimalizovaná pre závažnú deformáciu bez poruchy povlakov.
Podkladový substrát zvyčajne využíva nízkouhlíkové oceľové typy s vysokým predĺžením s hodnotami predĺženia výrazne nad 22%. Táto konštrukčná vlastnosť umožňuje, aby sa základný kov počas ťažkých tvarovacích operácií hladko natiahol bez tvrdenia do bodu zlomeniny konštrukcie. V rámci špeciálnej základnej vrstvy sa používajú flexibilné epoxidové alebo polyuretánové zložky navrhnuté tak, aby udržiavali trvalú adhéziu počas predĺženia, pričom sa vyhli krehkým epoxidovým systémom, ktoré sa zvyčajne vyberajú len pre chemickú odolnosť.
Okrem toho vrchná vrstva na tvarovateľnej oceliene s farbeným povlakom sa opiera o modifikované polyesterové živice s predĺžením pri zlomových hodnotách presahujúcich 200%, v porovnaní so štandardnými 80 až 120 percentami, ktoré sa nachádzajú v konvenčných materiáloch. Tieto synchronizované inžinierske možnosti umožňujú cievke podstúpiť zložité formy rutiny, ako je pevné roll formovanie, tlač brzdy ohýbanie a riadené hlboké čerpanie úplne bez viditeľného povrchu praskanie alebo odlupovanie.
Ako flexibilita povlaku umožňuje malý polomer ohybu
Priama súvislosť medzi flexibilitou povlaku a minimálnym polomerom ohybu je stále najdôležitejším faktorom pri výrobe zakrivených komponentov. Štandardné predlakované materiály zvyčajne vydržia minimálny polomer ohybu 8 až 12-násobku hrúbky materiálu, kým sa neobjavia mikropraskliny v náterovej vrstve. Naopak, tvárnite oceľové cievky vybavené náterovými systémami s vysokou predĺžiteľnosťou dosahujú pozoruhodne malé polomery ohybu až 2T až 3T bez poškodenia povrchu.
Tento technický pokrok znamená, že sa cievka tvárnej oceľovej fólie s hrúbkou 0,5 mm dá hladko ohnúť až na vnútorný polomer 1,5 mm. Pri náročných architektonických aplikáciách, ako sú zakrivené fasády, kopulovité strechy a zaoblené obklady stĺpov, táto schopnosť extrémneho ohýbania úplne eliminuje potrebu samostatných fáz predtvorenia a následného natierania. Optimalizáciou výrobného procesu výrobcovia skracujú celkový čas výroby o 30 až 50 percent a úplne odstraňujú frustrujúce rozdiely v farebnej zhode medzi povlakmi aplikovanými v továrni a na stavenisku.
Porovnanie výkonu pri ohýbaní pre rôzne špecifikácie cievok
Aby sa posúdilo, ako sa rôzne materiálové varianty vyznačujú v rušnej výrobnej dielni, poskytujú štandardizované mechanické parametre jasné vodítko pre osoby zodpovedné za technické špecifikácie projektov.
-
Štandardná oceľová cievka PPGI
-
Minimálny polomer ohýbania: 8T–12T
-
Práh praskania povlaku: Viditeľné praskliny nad 8T
-
Predĺženie pri pretrhnutí: 80-120%
-
Najlepšia aplikácia: Rovinné dosky a jednoduché profily.
-
Tvarovateľná PPGI oceľová cievka
-
Minimálny polomer ohýbania: 2T–3T
-
Práh praskania povlaku: Žiadne trhliny pozorované pri 2T
-
Predĺženie pri pretrhnutí: 200-250%
-
Najlepšia aplikácia: Zložité zakrivené fasády a kopulovité strechy.
-
SMP predfarbená cievka
-
Minimálny polomer ohýbania: 5T–8T
-
Práh praskania povlaku: Jemné trhliny pri 5T
-
Predĺženie pri pretrhnutí: 150-180%
-
Najlepšia aplikácia: Stredne zakrivené plochy a vonkajšie obklady.
-
PVDF predfarbená cievka
-
Minimálny polomer ohýbania: 3T-5T
-
Práh praskania povlaku: Žiadne trhliny pri 3T
-
Predĺženie pri pretrhnutí: 180-220%
-
Najlepšia aplikácia: Výnimočné architektonické prvky s prísne zakrivenými plochami.
-
Špeciálna verzia základnej farby
-
Minimálny polomer ohýbania: 4T–6T
-
Práh praskania povlaku: Jemné trhliny pri 4T
-
Predĺženie pri pretrhnutí: 130-160%
-
Najlepšia aplikácia: Priemyselná obkladová doska s jemnými krivkami.
Reálne použitie v výrobe architektonických fasád
Zložité architektonické projekty často materiály posúvajú na ich limity. Predstavte si regionálny infraštruktúrny projekt, ktorý vyžaduje tisíce štvorcových metrov zakrivených obkladových panelov s malými polomermi zakrivenia od 300 mm do 1 200 mm. Počiatočné návrhy projektu sa často zakladajú na štandardnom PPGI oceľovom páse, ktorý vyžaduje najprv tvorenie rovných panelov a následné náter sprejom – pracne intenzívny postup, ktorý je náchylný na významné farebné nezhody medzi jednotlivými panelmi.
Prechod na tvárnym oceľovým zvinovacom pásom PPGI s upravenou systémovou vrchnou polyesternou povlakovou vrstvou úplne mení celé vykonanie. Materiál sa dá priamo valcovať do požadovaných kriviek v jednom nepretržitom prechode bez akéhokoľvek sekundárneho dokončovacieho náteru. Celkové časy výroby sa výrazne skrácajú a farebná jednotnosť celej zakrivenej fasády zostáva bezchybná, keďže každý panel pochádza z jednej výrobnej dávky. Významné úspory nákladov rýchlo narastajú, ak sa zohľadnia znížené pracovné náklady, nižšie náklady na nátery a minimalizované odmietnutia pri kontrole kvality.
Kľúčové parametre tvárnosti na overenie pred objednávkou
Pri zakúpení tvárneho oceľového zvinovacieho pásu na zložité zakrivené kovové komponenty je dôležité overiť konkrétne technické parametre u výrobcu pred umiestnením objednávky, aby sa predišlo nákladným oneskoreniam v dielni.
Po prvé, overte hodnotu minimálneho polomeru ohybu a požiadajte o overené výsledky skúšky mandrel. Po druhé, skontrolujte hodnotu predĺženia vrchného povlaku pri pretrhnutí, pričom sa musí prekročiť 180 percent, aby sa zabezpečila vykonateľnosť náročných zakrivení. Po tretie, preskúmajte metriky výkonu T-ohybu s nulovou hrúbkou, ak je to relevantné. Po štvrté, potvrďte percentuálne hodnoty predĺženia podkladového materiálu a medzu klzu, aby ste zabezpečili, že základný kov odoláva extrémnej deformácii bez neočakávanej tvrdosti. Nakoniec požiadajte o fyzické vzorky materiálu na vykonanie skúšobného ohybu za skutočných výrobných podmienok.
Návrh pre tvárnosť a riadenie odskoku
Inžinieri navrhujúci zakrivené komponenty musia dôkladne zohľadniť hrúbku materiálu, polomer ohybu a prirodzené tendencie k odskoku. Tenšie materiály dosahujú prirodzene tesnejšie polomery, avšak môžu vyžadovať doplnkové vnútorné rámovanie na zabezpečenie štrukturálnej tuhosti.
Okrem toho sa musí pri návrhu nástrojov a dielov priamo kompenzovať odskok – prirodzená tendencia tvoreného kovu čiastočne sa vrátiť do pôvodného rovného tvaru – často tak, že sa vyžaduje prehnutie o niekoľko stupňov, v závislosti od medze klzu. Vždy, keď je to možné, orientácia línii ohybu kolmo na smer valcovania cievky prináša lepšie výsledky, pretože priečne ohyby dosahujú výrazne menšie polomery zakrivenia ako pozdĺžne ohyby pri rovnakom materiáli.
Často kladené otázky týkajúce sa tvárniteľnej cievky
Aký je minimálny polomer ohybu dosiahnuteľný s tvárniteľnou oceľovou cievkou PPGI?
Vysokovýkonná tvárniteľná oceľová cievka pravidelne dosahuje veľmi malé polomery ohybu až 2T bez akýchkoľvek viditeľných trhliniek povlaku na povrchu, čím výrazne prekonáva štandardné varianty materiálov, ktoré vyžadujú oveľa väčšie tolerancie.
Môže farbovo povlaková oceľová cievka podstúpiť hlboké taženie?
Áno, špeciálne formulované formovateľné varianty s topcoatingmi s vysokou predĺžiteľnosťou vydržia obmedzené hlboké tažné operácie, avšak pomer taženia je potrebné starostlivo riadiť, aby sa zabránilo nadmernej lokálnej napäťovej záťaži vrstvy náteru.
Má hrúbka suchého topcoatového filmu vplyv na celkovú formovateľnosť?
Hrubsie náterové filmy zvyčajne znížia maximálnu formovateľnosť, pretože ťažšie náterové vrstvy majú menšiu vlastnú schopnosť bezpečne sa predĺžiť bez mikropraskliny počas intenzívnych ohýbacích operácií.
Optimalizácia dodávkových reťazcov pre kvalitnú výrobu
Premena výroby zakrivených kovových komponentov z viacstupňového problému na efektívny a optimalizovaný pracovný postup závisí výlučne od výberu správnych surovín. Použitie vysokovýkonného formovateľného oceľového pásky PPGI umožňuje výrobcovým firmám dosiahnuť malé polomery ohnutia, eliminovať sekundárne náterové operácie a zabezpečiť konzistentný vizuálny dojem v náročných architektonických a priemyselných inštaláciách.
Shenyang Yuanhe dodáva výnimočné produkty z plechových cievok s farebným povlakom, ktoré sú špeciálne navrhnuté pre vynikajúcu ohybnosť cievok a hlboké taženie. Založené na prísnych rámcoch kontroly kvality a dôkladných mechanických skúškach, spoločnosť Shenyang Yuanhe poskytuje spoľahlivé riešenia dodávateľského reťazca, individuálne rozmery a prispôsobené špecifikácie povlakov, ktoré zvyšujú výrobnú efektívnosť pre medzinárodných výrobcov.
 EN