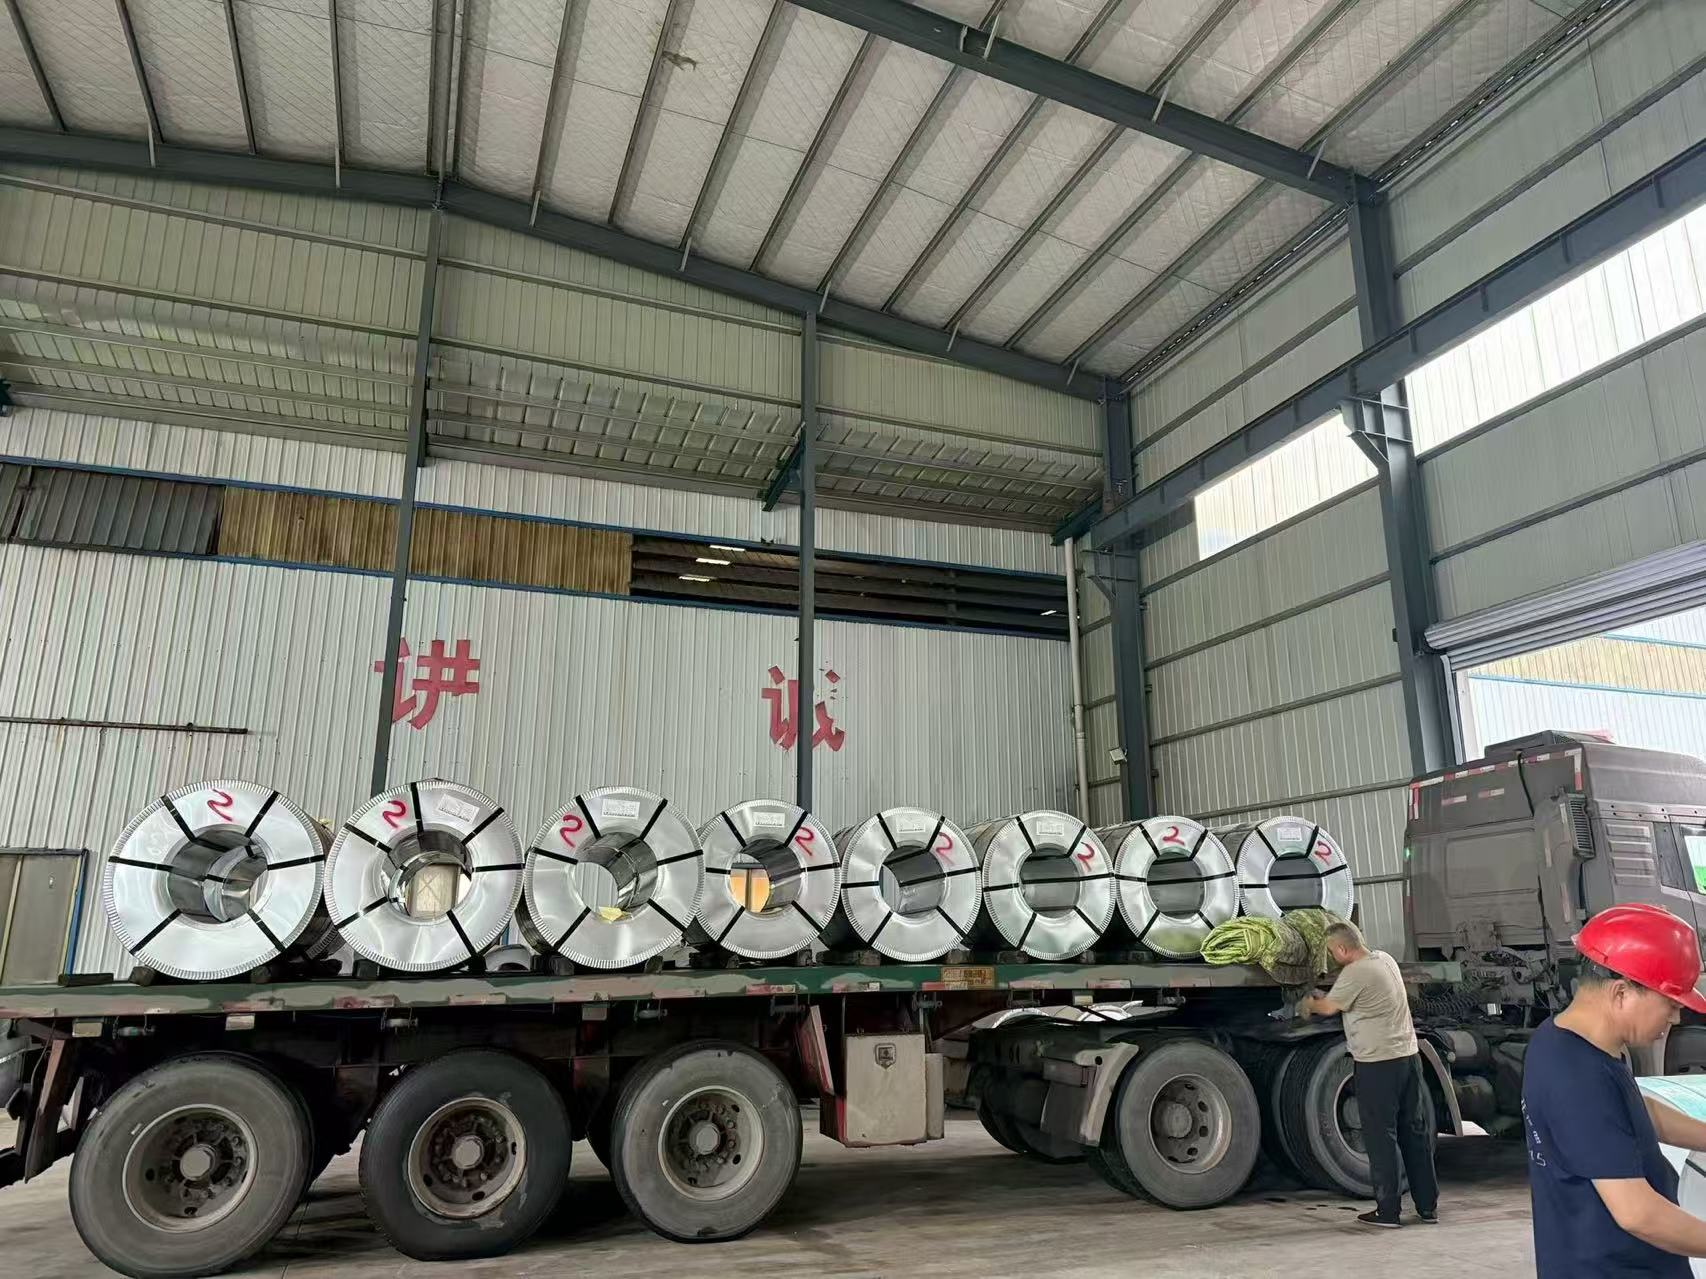
A fabricación de compoñentes metálicos curvos complexos a partir de acero prepintado presenta un reto fundamental de fabricación: como dobrar, curvar e conformar o material bruto sen que a superficie pintada se rache ou se despegue. Ao traballar con materiais prepintados, o equilibrio entre a resistencia do substrato e a flexibilidade do revestimento é fundamental. Comprender como a bobina de acero PPGI formable resolve estes obstáculos permite aos fabricantes obter resultados superiores en paneis arquitectónicos curvos e estruturas industriais sen operacións secundarias costosas.
A transición cara a solucións metálicas especializadas e de alta alongamento cambiou a forma en que os talleres manexan perfiles esixentes. En vez de confiar nos fluxos de traballo tradicionais de fabricación de múltiples pasos, os enxeñeiros modernos miran de preto as capacidades mecánicas do material bruto. Explorar a mecánica central detrás da bobina de aceiro PPGI moldable revela por que se converteu nunha opción indispensable para proxectos que requiren raios estreitos e acabados visuais impecables.
A enxeñaría detrás da bobina de aceiro PPGI
A bobina de aceiro PPGI non é só aceiro pre-pintado estándar que se dobra ben baixo presión. É un produto meticulosamente deseñado onde cada capa distinta, desde o sustrato metálico ata o revestimento final, está optimizada para deformacións graves sen sufrir fallas no revestimento.
O substrato subxacente normalmente emprega aceros de baixo contido de carbono e alta elongación, cunha elongación superior ao 22 por cento. Esta característica estrutural permite que o metal base se estire suavemente durante operacións de conformado intensas sen endurecerse por traballo ata o punto de fractura estrutural. Ao mesmo tempo, a capa de imprimación especializada emprega formulacións flexibles de epóxido ou poliuretano deseñadas para manter a adhesión permanente durante a elongación, evitando os sistemas epóxidos fráxiles que normalmente se elixen só pola súa resistencia química.
Ademais, a capa superior das bobinas de acero recuberto en cor formable baséase en resinas de poliéster modificadas cunha elongación na rotura superior ao 200 por cento, fronte ao 80-120 por cento estándar dos materiais convencionais. Estas decisións de enxeñaría sincronizadas permiten que a bobina sofra procesos complexos de conformado—como conformado por rolos estreitos, dobrado con prensa de freo e estirado profundo controlado—sen presentar ningunha fisura visible na superficie nin descamación.
Como a flexibilidade do revestimento permite un radio de flexión estreito
A relación directa entre a flexibilidade do revestimento e o radio mínimo de flexión segue sendo o factor máis crítico na produción de compoñentes curvos. Os materiais pre-pintados estándar normalmente toleran un radio de flexión mínimo de 8 a 12 veces o grosor do material antes de que aparezan micro-grietas de pintura. En contraste, a bobina de aceiro formable deseñada con sistemas de pintura de alta alongamento alcanza radios de flexión notables tan apertados como 2T a 3T sen danos na superficie.
Este avance técnico significa que unha bobina formable de 0,5 mm de grosor pode dobrarse suavemente ata un radio interior de 1,5 mm. Para aplicacións arquitectónicas exigentes, como fachadas curvas, techos abovedados e revestimentos redondeados de columnas, esta capacidade de dobre apertado elimina por completo a necesidade de fases separadas de preformado e pintado posterior. Ao simplificar a liña de produción, os fabricantes reducen o tempo total de fabricación entre un 30 e un 50 por cento, eliminando ao mesmo tempo por completo as frustrantes discrepancias de coincidencia de cor entre os recubrimentos aplicados na oficina e os aplicados no campo.
Comparación do rendemento ao dobrar entre distintas especificacións de bobinas
Para avaliar como se desempeñan as distintas variantes de material nun taller de fabricación con moita carga de traballo, revisar métricas mecánicas normalizadas ofrece orientación clara aos especificadores de proxectos.
-
Bobina estándar de acero PPGI
-
Radio mínimo de dobre: 8T-12T
-
Límite de fisuración do recubrimento: Fisuras visibles por riba de 8T
-
Alargamento na rotura: 80-120%
-
Mellor aplicación: Paneis planos e perfís sinxelos.
-
Bobina de acero PPGI formable
-
Radio mínimo de dobre: 2T-3T
-
Límite de fisuración do recubrimento: Non se observaron grietas en 2T
-
Alargamento na rotura: 200-250%
-
Mellor aplicación: Fachadas curvas complexas e techos abovedados.
-
Bobina pre-pintada SMP
-
Radio mínimo de dobre: 5T-8T
-
Límite de fisuración do recubrimento: Grietas finas en 5T
-
Alargamento na rotura: 150-180%
-
Mellor aplicación: Curvas moderadas e revestimento exterior.
-
Bobina pre-pintada PVDF
-
Radio mínimo de dobre: 3T-5T
-
Límite de fisuración do recubrimento: Non hai rachaduras na 3T
-
Alargamento na rotura: 180-220%
-
Mellor aplicación: Elementos arquitectónicos de primeira calidade con curvas estreitas.
-
Variante especial de primer
-
Radio mínimo de dobre: 4T-6T
-
Límite de fisuración do recubrimento: Fendas finas en 4T
-
Alargamento na rotura: 130-160%
-
Mellor aplicación: O revestimento industrial con curvas suaves.
Aplicación do mundo real na produción de fachadas arquitectónicas
Os proxectos arquitectónicos complexos adoitan empurrar os límites materiais ao límite. Considere un proxecto de infraestruturas rexionais que require miles de metros cadrados de paneis curvos de revestimento con radio estreito que van desde 300 mm ata 1.200 mm. Os deseños iniciais de proxectos adoitan confiar na bobina de aceiro PPGI estándar, requirindo que se formen primeiro paneis planos e pintados a vapor despois. Un fluxo de traballo intensivo en traballo propenso a inconsistencias significativas de cor entre os paneis.
A transición a bobinas de aceiro PPGI formables con un sistema de revestimento de poliéster modificado transforma toda a execución. O material pode ser enrollado directamente ás curvas desexadas nun único paso continuo sen ningún retoque secundario. Os prazos de fabricación en xeral caen drasticamente e a uniformidade de cor en toda a fachada curva permanece impecable xa que cada panel provén dun único lote de produción. A redución de traballo, a redución dos gastos de pintura e a redución do control de calidade permiten acumular rapidamente un aforro substancial de custos.
Parámetros clave de formabilidade a verificar antes de pedir
Cando se adquire bobina de aceiro moldable para compoñentes metálicos curvos complexos, verificar parámetros técnicos específicos coa fábrica antes de facer un pedido evita atrasos custosos no taller.
En primeiro lugar, confirme a clasificación do radio mínimo de curvatura e solicite os resultados verificados das probas con mandril. En segundo lugar, comprobe o valor da elongación na rotura da capa superior, asegurándose de que supera o 180 por cento para traballos exigentes en curva. En terceiro lugar, examine as métricas de rendemento da proba T-bend de grosor cero, cando sexa aplicable. En cuarto lugar, confirme os porcentaxes de elongación do substrato e a resistencia ao límite elástico para garantir que o metal subxacente soporte deformacións severas sen un encracemento inesperado durante o traballo. Por último, solicite mostras físicas do material para executar unha proba de curvatura nas condicións reais do taller.
Deseño para formabilidade e xestión do resalte
Os enxeñeiros que deseñan compoñentes curvos deben ter en conta cuidadosamente o grosor do material, o radio de curvatura e as tendencias naturais ao resalte. Os calibres máis finos conseguen naturalmente radios máis estreitos, pero poden precisar estruturas internas suplementarias para garantir a rigidez estrutural.
Ademais, o resalte—tendencia natural do metal formado a volver parcialmente á súa forma plana orixinal—debe ser contrarrestado directamente no deseño das ferramentas e matrices, o que con frecuencia require un exceso de dobrado de varios graos, dependendo da resistencia ao límite elástico. Sempre que sexa posible, orientar as liñas de dobrado perpendicularmente á dirección de laminación da bobina produce resultados superiores, xa que os dobrados transversais conseguen radios notablemente máis estreitos que os dobrados lonxitudinais no mesmo material.
Preguntas frecuentes sobre a bobina formable
Cal é o radio mínimo de dobrado alcanzable coa bobina de acero PPGI formable?
A bobina de acero formable de alto rendemento alcanza regularmente radios de dobrado estreitos ata 2T sen ningunha fisura visible na capa superficial, superando drasticamente as variantes de material estándar, que requiren tolerancias moito máis amplas.
Pode a bobina de acero recuberta de cor someterse a procesos de estirado profundo?
Si, variantes especialmente formuladas e formables con recubrimentos superiores de alta elongación toleran operacións limitadas de estirado profundo, aínda que as relacións de estirado deben xestionarse cunha atención especial para evitar unha tensión excesiva localizada na película.
O grosor da película seca do recubrimento superior afecta a formabilidade global?
As películas de pintura máis grosas reducen xeralmente a formabilidade máxima porque as capas máis pesadas de pintura teñen menos capacidade inherente para elongarse de maneira segura sen microfendas durante operacións agresivas de dobrado.
Optimización das cadeas de suministro para a fabricación de calidade
Transformar a produción de compoñentes metálicos curvos dunha dor de cabeza de múltiples etapas nun fluxo de traballo eficiente e simplificado depende totalmente da selección dos materiais en bruto adecuados. O uso de bobinas de acero PPGI de alto rendemento e formable permite aos fabricantes executar raios estreitos, eliminar a pintura secundaria e acadar estética consistente en instalacións arquitectónicas e industriais exigentes.
Shenyang Yuanhe ofrece produtos premium de bobinas de acero recuberto de cor, deseñados especificamente para un rendemento excepcional na dobra de bobinas e para a conformabilidade en estirado profundo. Apoiado por estruturas rigorosas de control de calidade e ensaios mecánicos estritos, Shenyang Yuanhe fornece solucións fiables para cadeas de suministro, dimensións personalizadas e especificacións de recubrimento adaptadas, deseñadas para mellorar a eficiencia na fabricación para fabricantes globais.
 EN