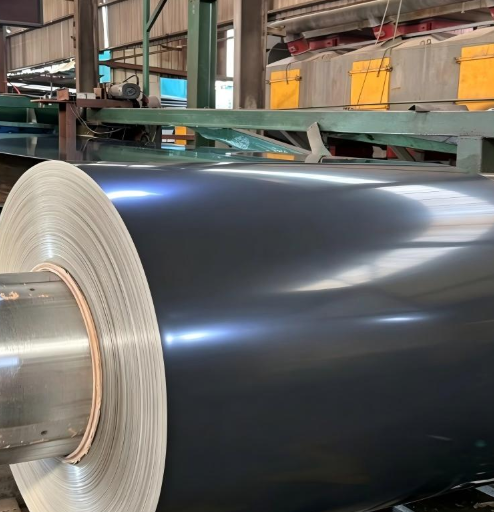
Al adquirir acero recubierto para fabricación, los compradores suelen preguntarse si la bobina GI o la bobina PPGL ofrece mayor flexibilidad en el procesamiento. La respuesta depende de sus requisitos específicos de conformado, estampado y soldadura. Tras cinco años de suministrar ambos productos a mercados de Asia Sudoriental, Oriente Medio y África, hemos observado cómo la elección del material afecta directamente la eficiencia productiva y las tasas de defectos. Esta guía compara la bobina GI y la bobina de acero galvalume en cuatro dimensiones críticas del procesamiento para ayudarle a tomar una decisión informada al seleccionar sus proveedores.
Comprensión de las diferencias fundamentales entre la bobina GI y la bobina PPGL
La bobina GI es acero galvanizado en caliente recubierta con una capa de zinc puro, cuyo peso de recubrimiento suele variar entre Z20 y Z275. La capa de zinc proporciona protección catódica contra la corrosión. Por otro lado, la bobina PPGL es una bobina de acero galvalume recubierta con una aleación de aluminio-zinc (típicamente 55 % de aluminio, 43,5 % de zinc y 1,5 % de silicio), a la que luego se aplica un sistema de pintura orgánica. El sustrato para PPGL es DX51D+AZ, mientras que la bobina GI utiliza DX51D+Z como material base según las normas ASTM A653 o JIS G3302 SGCC. Estas diferencias fundamentales en la composición química y la estructura del recubrimiento afectan el comportamiento de cada material durante el procesamiento.
El contenido de aluminio en la bobina de acero galvalume genera una superficie más dura que la del zinc puro. Esta mayor dureza influye en las características de doblado, estampado y conformado, lo cual los fabricantes deben comprender antes de iniciar series de producción a gran escala.
Rendimiento al doblar: bobina GI frente a bobina de acero galvalume
La flexión es uno de los procesos de fabricación más comunes para el acero recubierto. La bobina GI generalmente ofrece una excelente capacidad de flexión gracias a su recubrimiento de cinc puro, más blando. La capa de cinc se deforma plásticamente junto con el sustrato de acero, reduciendo así el riesgo de grietas en el recubrimiento en los radios de curvatura. Para bobinas GI de espesor entre 0,3 mm y 1,5 mm, normalmente se puede lograr un radio de curvatura interno mínimo de 1 a 2 veces el espesor del material sin que aparezcan fallas visibles en el recubrimiento.
La bobina PPGL presenta un escenario distinto. El recubrimiento de aleación de aluminio-cinc es más duro y frágil que el cinc puro. Al doblar la bobina PPGL, pueden aparecer microgrietas en la línea de doblez, especialmente en radios ajustados. Sin embargo, la película de pintura orgánica sobre la PPGL proporciona una capa protectora adicional que puede ocultar imperfecciones menores del recubrimiento. Los fabricantes que trabajan con bobina PPGL deben utilizar un radio de doblez mínimo de 2 a 3 veces el espesor del material para minimizar el riesgo de grietas.
En nuestra experiencia suministrando bobinas GI para perfiles de cubierta en África, el recubrimiento de cinc más blando permitió sistemáticamente radios de curvatura más ajustados sin problemas de calidad, lo que dio lugar a tasas de desecho más bajas en comparación con alternativas de bobinas de acero galvalume.
Capacidades de estampado y embutido profundo
El estampado y el embutido profundo exigen materiales capaces de sufrir una deformación plástica significativa sin fracturarse. Las bobinas GI destacan en operaciones de embutido moderado. El recubrimiento dúctil de cinc se desplaza junto con el acero durante el embutido, manteniendo una protección continua contra la corrosión incluso en formas complejas. Para operaciones estándar de estampado en bobinas GI de espesores comprendidos entre 0,09 mm y 3,0 mm, la adherencia del recubrimiento es generalmente elevada cuando el material cumple las especificaciones ASTM A653 o JIS G3302 SGCC.
La bobina PPGL es más adecuada para estampado superficial y conformado de perfiles que para embutido profundo. El recubrimiento de aluminio-zinc más duro presenta menor ductilidad, y el embutido profundo puede provocar deslamination del recubrimiento o microgrietas superficiales. Además, la superficie pintada de la bobina PPGL puede rayarse durante el contacto con la matriz de estampado, lo que exige una preparación cuidadosa de la superficie de la matriz y una lubricación adecuada.
Para aplicaciones que requieren embutido profundo, se recomienda utilizar la bobina GI. En cambio, para estampado de paneles planos o perfiles superficiales, la bobina PPGL ofrece un rendimiento suficiente, además de una resistencia a la corrosión a largo plazo superior.
Comparación del comportamiento en conformado por laminación
El conformado por laminación se utiliza ampliamente para producir láminas para techos, revestimientos para muros y perfiles estructurales. Tanto la bobina GI como la bobina PPGL pueden conformarse eficazmente mediante este proceso, aunque su comportamiento difiere en ciertos detalles.
La bobina GI fluye suavemente a través de las estaciones de conformado por laminación. El recubrimiento blando de zinc actúa como lubricante natural, reduciendo la fricción entre la tira y los rodillos de conformado. Esto produce dimensiones de perfil constantes y desgaste mínimo de los rodillos. La bobina GI con superficies de espángulo o espángulo minimizado se conforma limpiamente, conservando bien el acabado superficial.
La bobina PPGL requiere mayor atención durante el conformado por laminación. El recubrimiento superficial más duro incrementa la fricción, lo que puede provocar marcas superficiales si las superficies de los rodillos no se mantienen adecuadamente. Además, la película de pintura sobre la bobina PPGL debe protegerse contra la abrasión durante el conformado. A pesar de estas consideraciones, la bobina PPGL ofrece excelentes resultados en el conformado por laminación cuando se siguen protocolos adecuados de lubricación y mantenimiento de los rodillos.
Características y consideraciones para la soldadura
Soldar acero recubierto requiere eliminar o desplazar el recubrimiento metálico en la zona de soldadura. La bobina GI es relativamente sencilla de soldar mediante soldadura por puntos por resistencia. El recubrimiento de cinc tiene un punto de fusión más bajo que el acero, lo que permite su desplazamiento durante el ciclo de soldadura. Sin embargo, la vaporización del cinc puede provocar porosidad y contaminación del electrodo, lo que exige un afilado frecuente de la punta del electrodo.
La bobina de acero Galvalume y la bobina PPGL presentan mayores desafíos para la soldadura. El aluminio del recubrimiento forma una capa estable de óxido que incrementa la resistencia de contacto. Se requieren corrientes de soldadura más altas y tiempos de soldadura más largos en comparación con la bobina GI. En el caso de la bobina PPGL, la pintura orgánica debe eliminarse previamente del área de soldadura para evitar humos tóxicos y una mala calidad de la soldadura.
En procesos de fabricación que implican una soldadura extensa, la bobina GI ofrece ventajas claras en términos de soldabilidad y eficiencia del proceso.
Escenario práctico de adquisición: Elegir la bobina adecuada para un proyecto de cubiertas
Un caso reciente involucró a un distribuidor de materiales de construcción en Asia Central que necesitaba 800 toneladas métricas de acero recubierto para una línea de producción de techos corrugados. El proyecto requería radios de curvatura ajustados para los perfiles corrugados, soldadura por resistencia puntual para juntas traslapadas y una vida útil de 15 años en un entorno de corrosión moderada.
Recomendamos bobinas GI con un peso de recubrimiento de cinc Z180 y un espesor de 0,5 mm. El recubrimiento de cinc más blando permitió realizar las curvas corrugadas ajustadas sin grietas. El proceso de soldadura fue eficiente, con mantenimiento mínimo de los electrodos. El recubrimiento Z180 proporcionó una protección contra la corrosión suficiente para cumplir el requisito de vida útil de 15 años. Shenyang Yuanhe Steel suministró todo el volumen desde nuestro stock permanente de 10 000 toneladas métricas, con un plazo de entrega de 10 días; el distribuidor informó una tasa de desecho inferior al 1,5 por ciento durante la producción.
Si el proyecto hubiera requerido resistencia a la corrosión de 25 años o un acabado de color RAL específico, la bobina PPGL habría sido la opción más adecuada, pese a sus restricciones de procesamiento más estrictas.
Preguntas frecuentes
Pregunta: ¿Puedo usar las mismas herramientas para bobinas GI y PPGL?
Respuesta: No siempre. Aunque muchos perfiles de conformado por laminación funcionan con ambos materiales, la bobina PPGL puede requerir radios de doblado ajustados y protección adicional de la superficie en las herramientas para evitar rayaduras en la pintura. La bobina GI tolera radios más ajustados y es más permisiva con las herramientas estándar.
Pregunta: ¿Qué material presenta mejor adherencia del recubrimiento durante la conformación?
Respuesta: La bobina GI generalmente ofrece mejor adherencia del recubrimiento durante operaciones de conformación severa debido a la naturaleza dúctil del cinc puro. El recubrimiento de aluminio-cinc de la bobina PPGL es más duro y más propenso a microgrietas bajo alta deformación.
Pregunta: ¿Cómo afecta el peso del recubrimiento a la flexibilidad de procesamiento de la bobina GI?
Respuesta: Los recubrimientos de cinc con mayor peso, como Z275, ofrecen una mayor resistencia a la corrosión, pero pueden reducir ligeramente la conformabilidad en dobleces muy ajustados. Para la mayoría de las operaciones de conformado, los recubrimientos con pesos entre Z80 y Z180 ofrecen un equilibrio óptimo entre protección contra la corrosión y flexibilidad de procesamiento.
 EN