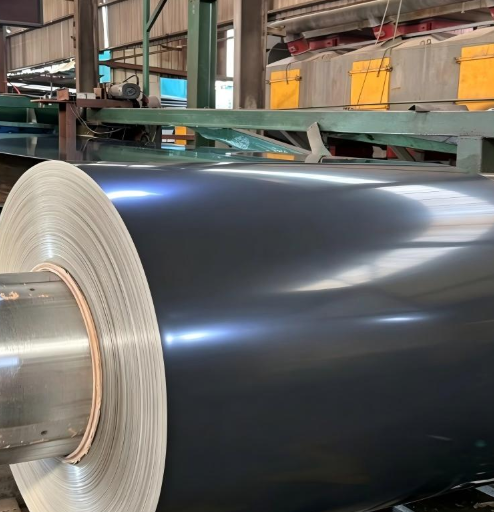
Quando si acquistano nastri d'acciaio rivestiti per la fabbricazione, gli acquirenti chiedono spesso se il nastro GI o il nastro PPGL offra una maggiore flessibilità di lavorazione. La risposta dipende dalle specifiche esigenze di formatura, stampaggio e saldatura. Dopo cinque anni di fornitura di entrambi i prodotti ai mercati del Sud-Est asiatico, del Medio Oriente e dell'Africa, abbiamo osservato come la scelta del materiale influisca direttamente sull'efficienza produttiva e sui tassi di difettosità. Questa guida confronta il nastro GI e il nastro in acciaio galvalume su quattro dimensioni critiche della lavorazione, per aiutarvi a prendere una decisione informata nell'approvvigionamento.
Comprensione delle differenze fondamentali tra nastro GI e nastro PPGL
La bobina GI è acciaio zincato a caldo con un rivestimento di zinco puro, il cui peso del rivestimento varia tipicamente da Z20 a Z275. Lo strato di zinco fornisce una protezione anticorrosiva di tipo sacrificale. La bobina PPGL, invece, è una bobina in acciaio galvalume rivestita con una lega alluminio-zinco (tipicamente 55% alluminio, 43,5% zinco e 1,5% silicio), successivamente finita con un sistema di verniciatura organica. Il substrato per la PPGL è DX51D+AZ, mentre la bobina GI utilizza DX51D+Z come materiale base secondo gli standard ASTM A653 o JIS G3302 SGCC. Queste differenze fondamentali nella composizione chimica e nella struttura del rivestimento influenzano il comportamento di ciascun materiale durante le lavorazioni.
Il contenuto di alluminio nella bobina in acciaio galvalume genera una superficie più dura rispetto allo zinco puro. Questa maggiore durezza influenza le caratteristiche di piegatura, imbutitura e formatura, aspetti che i produttori devono comprendere appieno prima di avviare grandi serie produttive.
Prestazioni nella piegatura: bobina GI vs bobina in acciaio galvalume
La piegatura è uno dei processi di lavorazione più comuni per l'acciaio rivestito. Il nastro zincato a caldo (GI) offre generalmente un'eccellente piegabilità grazie al suo rivestimento in zinco puro più morbido. Lo strato di zinco si deforma plasticamente insieme al substrato d'acciaio, riducendo il rischio di crepe nel rivestimento nei raggi di curvatura. Per il nastro GI con spessore compreso tra 0,3 mm e 1,5 mm, è generalmente possibile ottenere un raggio di curvatura interno minimo pari a 1–2 volte lo spessore del materiale senza evidenti difetti del rivestimento.
Il nastro PPGL presenta una situazione diversa. Il rivestimento in lega alluminio-zinco è più duro e più fragile rispetto allo zinco puro. Durante la piegatura del nastro PPGL possono verificarsi microcrepe lungo la linea di piegatura, specialmente con raggi stretti. Tuttavia, il film di vernice organica presente sul PPGL fornisce uno strato protettivo aggiuntivo in grado di mascherare piccole imperfezioni del rivestimento. I produttori che lavorano il nastro PPGL dovrebbero utilizzare un raggio di piegatura minimo pari a 2–3 volte lo spessore del materiale per ridurre al minimo il rischio di crepe.
Nella nostra esperienza di fornitura di nastri in acciaio zincato a caldo (GI) per profili da copertura in Africa, il rivestimento in zinco più morbido ha consentito costantemente raggiare raggi di curvatura più stretti senza problemi qualitativi, determinando tassi di scarto inferiori rispetto alle alternative in nastro in acciaio galvalume.
Capacità di stampaggio e trafilatura profonda
Lo stampaggio e la trafilatura profonda richiedono materiali in grado di subire una notevole deformazione plastica senza fratturarsi. Il nastro in acciaio zincato a caldo (GI) eccelle nelle operazioni di trafilatura moderata. Il rivestimento in zinco duttile si deforma insieme all’acciaio durante la trafilatura, mantenendo una protezione anticorrosiva continua anche su forme complesse. Per operazioni standard di stampaggio su nastro GI con spessore compreso tra 0,09 mm e 3,0 mm, l’adesione del rivestimento è generalmente elevata quando il materiale rispetta le specifiche ASTM A653 o JIS G3302 SGCC.
La bobina PPGL è più adatta alla stampatura superficiale e alla formatura di profili rispetto alla trafilatura profonda. Il rivestimento in alluminio-zinco, essendo più duro, presenta una minore duttilità; la trafilatura profonda può causare delaminazione del rivestimento o microfessurazioni superficiali. La superficie verniciata della bobina PPGL può inoltre subire graffi durante il contatto con lo stampo, rendendo necessaria un’accurata preparazione della superficie dello stampo e un’adeguata lubrificazione.
Per applicazioni che richiedono la trafilatura profonda, la bobina GI è la scelta consigliata. Per la stampatura di pannelli piani o per profili superficiali, la bobina PPGL offre prestazioni adeguate, garantendo nel contempo una superiore resistenza alla corrosione a lungo termine.
Confronto del comportamento nella formatura a freddo
La formatura a freddo è ampiamente utilizzata per la produzione di lamiere per tetti, rivestimenti per pareti e profili strutturali. Sia la bobina GI sia la bobina PPGL possono essere formate a freddo in modo efficace, ma il loro comportamento presenta differenze specifiche.
La bobina GI scorre agevolmente attraverso le stazioni di profilatura a freddo. Il rivestimento zincato morbido agisce come lubrificante naturale, riducendo l'attrito tra la striscia e i rulli di formatura. Ciò garantisce dimensioni del profilo costanti e usura minima dei rulli. La bobina GI con superficie a fioritura (spangle) o a fioritura ridotta si forma in modo pulito, mantenendo intatta la qualità della finitura superficiale.
La bobina PPGL richiede maggiore attenzione durante la profilatura a freddo. Il rivestimento superficiale più duro aumenta l'attrito, il che può causare segni superficiali se le superfici dei rulli non sono adeguatamente mantenute. Inoltre, il film di vernice sulla bobina PPGL deve essere protetto dall'abrasione durante la formatura. Nonostante queste accortezze, la bobina PPGL fornisce ottimi risultati nella profilatura a freddo, purché vengano rispettati i protocolli appropriati di lubrificazione e di manutenzione dei rulli.
Caratteristiche e considerazioni sulla saldatura
La saldatura dell'acciaio rivestito richiede la rimozione o lo spostamento del rivestimento metallico nella zona di saldatura. La bobina in acciaio zincato (GI) è relativamente semplice da saldare mediante saldatura a resistenza per punti. Il rivestimento in zinco ha un punto di fusione inferiore rispetto all'acciaio, il che consente di spostarlo durante il ciclo di saldatura. Tuttavia, la vaporizzazione dello zinco può causare porosità e contaminazione degli elettrodi, rendendo necessaria una frequente rifilatura delle punte degli elettrodi.
Le bobine in acciaio Galvalume e in acciaio PPGL presentano maggiori difficoltà di saldatura. L'alluminio presente nel rivestimento forma uno strato ossidico stabile che aumenta la resistenza di contatto. Rispetto alla bobina GI, sono necessari correnti di saldatura più elevate e tempi di saldatura più lunghi. Per la bobina PPGL, la vernice organica deve essere rimossa dall'area di saldatura prima della saldatura, per evitare emissioni tossiche e una scarsa qualità del giunto saldato.
Per processi di fabbricazione che prevedono un'elevata quantità di saldature, la bobina GI offre evidenti vantaggi in termini di saldabilità ed efficienza del processo.
Scenario pratico di approvvigionamento: scelta della bobina più adatta per un progetto di copertura
Un caso recente ha coinvolto un distributore di materiali da costruzione nell’Asia centrale che necessitava di 800 tonnellate metriche di acciaio rivestito per una linea di produzione di coperture ondulate. Il progetto richiedeva raggi di curvatura ridotti per i profili ondulati, saldatura a resistenza per giunzioni a sovrapposizione e una durata operativa di 15 anni in un ambiente moderatamente corrosivo.
Abbiamo raccomandato nastro in acciaio zincato (GI) con peso di zinco Z180 e spessore di 0.5 mm. Il rivestimento di zinco più duttile ha permesso di realizzare le piegature ondulate strette senza crepe. Il processo di saldatura si è rivelato efficiente, con manutenzione minima degli elettrodi. Il rivestimento Z180 ha garantito una protezione anticorrosiva adeguata per il requisito di 15 anni di durata operativa. Shenyang Yuanhe Steel ha fornito l’intero quantitativo dal nostro magazzino costante di 10.000 tonnellate metriche, con un tempo di consegna di 10 giorni; il distributore ha riportato un tasso di scarto inferiore all’1,5 percento durante la produzione.
Se il progetto avesse richiesto una resistenza alla corrosione di 25 anni o una finitura in un colore RAL specifico, la bobina PPGL sarebbe stata la scelta migliore, nonostante i suoi vincoli di lavorazione più stringenti.
Domande frequenti
Domanda: Posso utilizzare lo stesso utensile per le bobine GI e PPGL?
Risposta: Non sempre. Sebbene molti profili di profilatura a freddo siano adatti a entrambi i materiali, la bobina PPGL potrebbe richiedere raggi di curvatura modificati e ulteriore protezione superficiale degli utensili per evitare graffi sulla vernice. La bobina GI tollera raggi più stretti ed è più tollerante con utensili standard.
Domanda: Quale materiale presenta un’adesione del rivestimento migliore durante la formatura?
Risposta: La bobina GI presenta generalmente un’adesione del rivestimento migliore durante operazioni di formatura severe, grazie alla natura duttile dello zinco puro. Il rivestimento in alluminio-zinco della bobina PPGL è più duro e più soggetto a microfessurazioni sotto elevata deformazione.
Domanda: In che modo il peso del rivestimento influenza la flessibilità di lavorazione della bobina GI?
Risposta: Pesi di rivestimento in zinco più elevati, come Z275, offrono una maggiore resistenza alla corrosione, ma possono ridurre leggermente la formabilità nelle pieghe strette. Per la maggior parte delle operazioni di formatura, i pesi di rivestimento compresi tra Z80 e Z180 garantiscono un equilibrio ottimale tra protezione contro la corrosione e flessibilità di lavorazione.
 EN