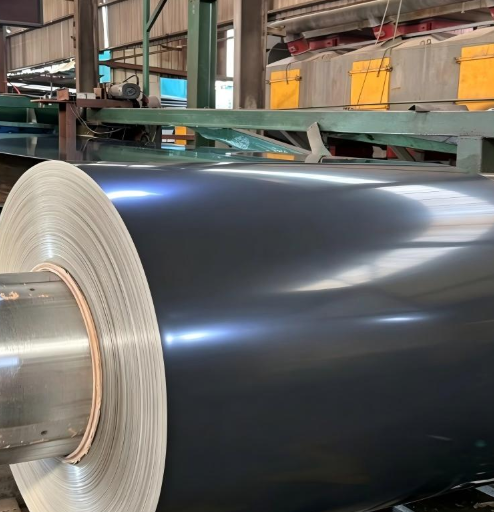
Saat mencari baja berlapis untuk fabrikasi, pembeli sering bertanya apakah kumparan GI atau kumparan PPGL menawarkan fleksibilitas pengolahan yang lebih baik. Jawabannya bergantung pada kebutuhan spesifik Anda terkait pembentukan, stamping, dan pengelasan. Setelah lima tahun memasok kedua produk ini ke pasar di Asia Tenggara, Timur Tengah, dan Afrika, kami telah melihat secara langsung bagaimana pilihan bahan memengaruhi efisiensi produksi dan tingkat cacat. Panduan ini membandingkan kumparan GI dan kumparan baja galvalume dalam empat dimensi pengolahan kritis guna membantu Anda mengambil keputusan pengadaan yang tepat.
Memahami Perbedaan Inti antara Kumparan GI dan Kumparan PPGL
Kumparan GI adalah baja yang dilapisi seng murni melalui proses hot-dip galvanisasi, dengan berat lapisan biasanya berkisar antara Z20 hingga Z275. Lapisan seng memberikan perlindungan korosi secara korosi pengorbanan (sacrificial corrosion protection). Sebaliknya, kumparan PPGL adalah kumparan baja galvalume yang dilapisi paduan aluminium-seng—umumnya mengandung 55 persen aluminium, 43,5 persen seng, dan 1,5 persen silikon—kemudian dilapisi sistem cat organik. Substrat untuk PPGL adalah DX51D+AZ, sedangkan kumparan GI menggunakan DX51D+Z sebagai bahan dasarnya sesuai standar ASTM A653 atau JIS G3302 SGCC. Perbedaan mendasar dalam komposisi kimia dan struktur lapisan ini memengaruhi perilaku masing-masing material selama proses produksi.
Kandungan aluminium pada kumparan baja galvalume menghasilkan permukaan yang lebih keras dibandingkan seng murni. Kekerasan ini memengaruhi karakteristik pembengkokan, stamping, dan pembentukan, sehingga para fabricator perlu memahaminya secara mendalam sebelum memulai produksi skala besar.
Kinerja Pembengkokan: Kumparan GI vs Kumparan Baja Galvalume
Pembengkan merupakan salah satu proses fabrikasi paling umum untuk baja berlapis. Gulungan GI umumnya menawarkan kemampuan pembengkan yang sangat baik karena lapisan seng murninya yang lebih lunak. Lapisan seng mengalami deformasi plastis bersama substrat baja, sehingga mengurangi risiko retak pada lapisan di radius pembengkan. Untuk gulungan GI dengan ketebalan 0,3 mm hingga 1,5 mm, radius pembengkan internal minimum sebesar 1 hingga 2 kali ketebalan material biasanya dapat dicapai tanpa kegagalan lapisan yang terlihat.
Gulungan PPGL menunjukkan skenario yang berbeda. Lapisan paduan aluminium-seng lebih keras dan lebih rapuh dibandingkan seng murni. Saat membengkokkan gulungan PPGL, retakan mikro dapat terjadi di garis pembengkan, terutama pada radius yang sempit. Namun, lapisan cat organik pada PPGL memberikan lapisan pelindung tambahan yang dapat menyamarkan ketidaksempurnaan kecil pada lapisan. Para pembuat komponen yang bekerja dengan gulungan PPGL harus menggunakan radius pembengkan minimum sebesar 2 hingga 3 kali ketebalan material guna meminimalkan risiko retak.
Berdasarkan pengalaman kami memasok kumparan GI untuk profil atap di Afrika, lapisan seng yang lebih lunak secara konsisten memungkinkan jari-jari lengkung yang lebih ketat tanpa masalah kualitas, sehingga menghasilkan tingkat limbah yang lebih rendah dibandingkan alternatif kumparan baja galvalume.
Kemampuan Stamping dan Deep Drawing
Stamping dan deep drawing menuntut bahan yang mampu mengalami deformasi plastis signifikan tanpa retak. Kumparan GI unggul dalam operasi drawing sedang. Lapisan seng yang ulet bergerak bersama baja selama proses drawing, menjaga perlindungan korosi yang kontinu bahkan pada bentuk-bentuk kompleks. Untuk operasi stamping standar pada kumparan GI dengan ketebalan antara 0,09 mm hingga 3,0 mm, daya lekat lapisan umumnya kuat apabila material memenuhi spesifikasi ASTM A653 atau JIS G3302 SGCC.
Kumparan PPGL lebih cocok untuk stamping dangkal dan pembentukan profil daripada deep drawing. Lapisan aluminium-seng yang lebih keras memiliki daktilitas lebih rendah, sehingga deep drawing dapat menyebabkan delaminasi lapisan atau retakan mikro pada permukaan. Permukaan yang dicat pada kumparan PPGL juga dapat tergores selama kontak dengan die stamping, sehingga memerlukan persiapan permukaan die dan pelumasan yang cermat.
Untuk aplikasi yang memerlukan deep drawing, kumparan GI merupakan pilihan yang direkomendasikan. Untuk stamping panel datar atau profil dangkal, kumparan PPGL berkinerja memadai sekaligus menawarkan ketahanan korosi jangka panjang yang unggul.
Perbandingan Perilaku Roll Forming
Roll forming banyak digunakan untuk memproduksi lembaran atap, pelapis dinding, dan profil struktural. Baik kumparan GI maupun kumparan PPGL dapat dibentuk secara efektif melalui proses roll forming, namun perilaku keduanya berbeda dalam detail tertentu.
Kumparan GI mengalir lancar melalui stasiun pembentukan rol. Lapisan seng lunak berfungsi sebagai pelumas alami, mengurangi gesekan antara strip dan rol pembentuk. Hal ini menghasilkan dimensi profil yang konsisten serta keausan rol yang minimal. Kumparan GI dengan permukaan berkilau (spangle) atau kilau tereduksi membentuk secara bersih dengan retensi hasil permukaan yang baik.
Kumparan PPGL memerlukan perhatian lebih selama proses pembentukan rol. Lapisan permukaan yang lebih keras meningkatkan gesekan, sehingga dapat menyebabkan bekas permukaan jika permukaan rol tidak dirawat dengan baik. Selain itu, lapisan cat pada kumparan PPGL harus dilindungi dari abrasi selama proses pembentukan. Meskipun demikian, kumparan PPGL menghasilkan performa sangat baik dalam pembentukan rol apabila protokol pelumasan dan kondisi rol diterapkan secara tepat.
Karakteristik dan Pertimbangan Pengelasan
Mengelas baja berlapis memerlukan penghilangan atau perpindahan lapisan logam di zona las. Gulungan baja GI relatif mudah dilas menggunakan teknik las titik tahanan. Lapisan seng memiliki titik lebur lebih rendah daripada baja, sehingga dapat tergeser selama siklus pengelasan. Namun, penguapan seng dapat menyebabkan porositas dan kontaminasi elektroda, sehingga memerlukan perawatan ujung elektroda secara berkala.
Gulungan baja Galvalume dan gulungan PPGL menimbulkan tantangan pengelasan yang lebih besar. Aluminium dalam lapisannya membentuk lapisan oksida stabil yang meningkatkan resistansi kontak. Dibutuhkan arus las lebih tinggi dan waktu pengelasan lebih lama dibandingkan dengan gulungan GI. Untuk gulungan PPGL, cat organik harus dihilangkan dari area pengelasan sebelum proses las dimulai guna mencegah timbulnya asap beracun dan kualitas las yang buruk.
Dalam proses fabrikasi yang melibatkan pengelasan intensif, gulungan GI menawarkan keunggulan jelas dalam hal kemudahan pengelasan dan efisiensi proses.
Skenario Pengadaan Praktis: Memilih Gulungan yang Tepat untuk Proyek Atap
Kasus terbaru melibatkan distributor bahan konstruksi di Asia Tengah yang membutuhkan 800 ton metrik baja berlapis untuk lini produksi atap bergelombang. Proyek ini menuntut jari-jari lentur yang ketat pada profil bergelombang, pengelasan tahan-resistansi untuk sambungan tumpang, serta masa pakai 15 tahun dalam lingkungan korosi sedang.
Kami merekomendasikan coil GI dengan berat lapisan seng Z180 dan ketebalan 0,5 mm. Lapisan seng yang lebih lunak memungkinkan lenturan bergelombang yang ketat tanpa retak. Proses pengelasan berjalan efisien dengan perawatan elektroda minimal. Lapisan Z180 memberikan perlindungan korosi yang memadai guna memenuhi kebutuhan masa pakai 15 tahun. Shenyang Yuanhe Steel memasok seluruh volume dari stok tetap kami sebesar 10.000 MT dengan waktu tunggu 10 hari, dan distributor melaporkan tingkat limbah di bawah 1,5 persen selama proses produksi.
Jika proyek mengharuskan ketahanan korosi selama 25 tahun atau penyelesaian warna RAL tertentu, maka kumparan PPGL akan menjadi pilihan yang lebih baik meskipun memiliki batasan pemrosesan yang lebih ketat.
Pertanyaan yang Sering Diajukan
Pertanyaan: Apakah saya dapat menggunakan peralatan yang sama untuk kumparan GI dan kumparan PPGL?
Jawaban: Tidak selalu. Meskipun banyak profil pembentukan rol cocok untuk kedua bahan tersebut, kumparan PPGL mungkin memerlukan penyesuaian jari-jari lentur serta perlindungan permukaan tambahan pada peralatan guna mencegah goresan pada lapisan cat. Kumparan GI mentoleransi jari-jari yang lebih kecil dan lebih toleran terhadap peralatan standar.
Pertanyaan: Bahan mana yang memiliki daya lekat lapisan yang lebih baik selama proses pembentukan?
Jawaban: Kumparan GI umumnya memiliki daya lekat lapisan yang lebih baik selama operasi pembentukan berat karena sifat seng murni yang ulet. Lapisan aluminium-seng pada kumparan PPGL lebih keras dan lebih rentan mengalami retakan mikro di bawah deformasi tinggi.
Pertanyaan: Bagaimana berat lapisan memengaruhi fleksibilitas pemrosesan untuk kumparan GI?
Jawaban: Berat lapisan seng yang lebih tinggi, seperti Z275, memberikan ketahanan korosi yang lebih baik tetapi dapat sedikit mengurangi kemampuan pembentukan pada tikungan tajam. Untuk sebagian besar operasi pembentukan, berat lapisan dari Z80 hingga Z180 menawarkan keseimbangan optimal antara perlindungan terhadap korosi dan fleksibilitas proses.
 EN