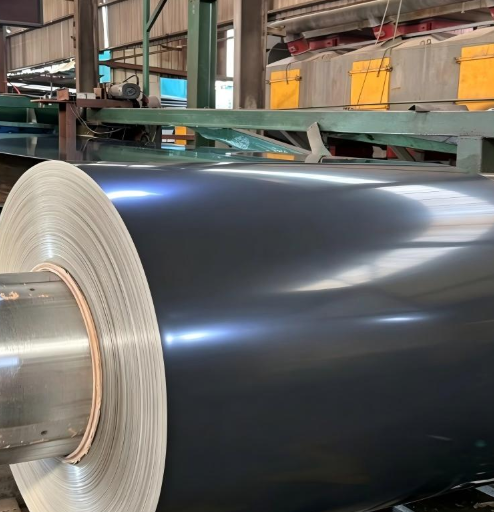
Amikor bevonatos acélt vásárolnak gyártáshoz, a vásárlók gyakran megkérdezik, hogy a GI tekercs vagy a PPGL tekercs nyújt-e jobb feldolgozási rugalmasságot. A válasz a konkrét alakítási, mélyhúzási és hegesztési igényektől függ. Öt évnyi tapasztalatunk alapján – amelyet mindkét termék szállításával szereztünk Délkelet-Ázsiában, a Közel-Keleten és Afrikában – láttuk, hogyan befolyásolja közvetlenül az anyagválasztás a gyártási hatékonyságot és a selejtarányt. Ez az útmutató a GI tekercset és a galvalume acéltekercset négy kritikus feldolgozási szempont szerint hasonlítja össze, hogy segítsen Önnek megbízható beszerzési döntést hozni.
A GI tekercs és a PPGL tekercs közötti alapvető különbségek megértése
A GI tekercs forró-merítéses cinkbevonatos acél, amelyet általában Z20-től Z275-ig terjedő cinkréteg borít. A cinkréteg áldozati korrózióvédelmet nyújt. A PPGL tekercs viszont galvalume acéltekercs, amelyet 55 százalék alumíniumból, 43,5 százalék cinkből és 1,5 százalék szilíciumból álló alumínium-cink ötvözet borít, majd szerves festékrendszerrel zárják le. A PPGL alapanyaga a DX51D+AZ, míg a GI tekercs alapanyaga a DX51D+Z az ASTM A653 vagy a JIS G3302 SGCC szabványok szerint. Ezek az alapvető különbségek a bevonat kémiai összetételében és szerkezetében befolyásolják mindkét anyag feldolgozás közbeni viselkedését.
A galvalume acéltekercsben található alumíniumtartalom kemebb felületet eredményez, mint a tiszta cink. Ez a keménység befolyásolja a hajlítást, a domborítást és az alakítást olyan módon, amit a gyártóknak érteniük kell nagyobb sorozatgyártás megkezdése előtt.
Hajlítási teljesítmény: GI tekercs vs. galvalume acéltekercs
A hajlítás a bevonatos acél gyártásának egyik leggyakoribb folyamata. A GI tekercs általában kiváló hajlíthatóságot nyújt, mivel puha, tiszta cinkbevonata van. A cinkréteg a acél alapanyaggal együtt plasztikusan deformálódik, csökkentve a bevonat repedésének kockázatát a hajlítási sugaraknál. A 0,3–1,5 mm vastagságú GI tekercsnél általában elérhető a anyagvastagság 1–2-szeresének megfelelő minimális belső hajlítási sugár látható bevonathibák nélkül.
A PPGL tekercs más helyzetet jelent. Az alumínium-cink ötvözetbevonat keményebb és ridegebb, mint a tiszta cink. A PPGL tekercs hajlításakor mikrorepedések keletkezhetnek a hajlítási vonalon, különösen szűk sugaraknál. Azonban a PPGL felületén lévő szerves festékréteg további védőréteget biztosít, amely elrejtheti a kisebb bevonathiányokat. A PPGL tekercset feldolgozó gyártóknak a repedések kockázatának minimalizálása érdekében az anyagvastagság 2–3-szorosával egyenlő minimális hajlítási sugarat kell alkalmazniuk.
Tapasztalataink szerint, amikor Afrikában tetőprofilokhoz GI tekercset szállítottunk, a lágyabb cinkbevonat folyamatosan lehetővé tette a kisebb hajlítási sugarakat minőségi problémák nélkül, így alacsonyabb selejtarányt eredményezve a galvalume acéltekercsek alternatíváihoz képest.
Húzás és mélyhúzás képességei
A húzás és a mélyhúzás olyan anyagokat igényel, amelyek jelentős plasztikus deformáción mehetnek keresztül törés nélkül. A GI tekercs kiválóan alkalmazható közepes méretű húzási műveletekhez. A nyújtható cinkbevonat az acéllal együtt mozog a húzás során, így folyamatos korrózióvédelmet biztosít akár összetett alakzatokon is. A GI tekercsek szokásos húzási műveletei esetében – 0,09 mm-től 3,0 mm-ig terjedő vastagságtartományban – a bevonat tapadása általában erős, ha az anyag megfelel az ASTM A653 vagy a JIS G3302 SGCC szabványoknak.
A PPGL tekercs inkább alkalmas sekély mélyhúzásra és profilozásra, mint mélyhúzásra. A keményebb alumínium-cink bevonat alacsonyabb nyújthatósággal rendelkezik, és a mélyhúzás miatt a bevonat leválhat vagy apró felületi repedések keletkezhetnek. A PPGL tekercs festett felülete szintén karcolódhat a kisajtoló szerszám érintkezése során, ezért gondos szerszámfelület-előkészítésre és kenésre van szükség.
Mélyhúzást igénylő alkalmazásokhoz a GI tekercs ajánlott választás. Síkpanel-kisajtoláshoz vagy sekély profilokhoz a PPGL tekercs megfelelően működik, miközben kiváló hosszú távú korrózióállóságot biztosít.
Gördülőformázási viselkedés összehasonlítása
A gördülőformázást széles körben használják tetőlemezek, falburkolati elemek és szerkezeti profilok gyártására. A GI és a PPGL tekercs egyaránt hatékonyan gördülőformázható, de részletesebb szinten eltérő módon viselkednek.
A GI tekercs zavartalanul halad át a hengerlőállomásokon. A puha cinkbevonat természetes kenőanyagként működik, csökkentve a sáv és a hengerlőhengerek közötti súrlódást. Ennek eredményeként egyenletes profilméretek alakulnak ki, és minimális a hengerkopás. A pöttyös vagy minimalizált pöttyös felületű GI tekercs tiszta formázást eredményez, jó felületminőség-megőrzéssel.
A PPGL tekercsnél nagyobb figyelmet igényel a hengerlés. A keményebb felületi bevonat növeli a súrlódást, ami felületi hibákat eredményezhet, ha a hengerfelületek karbantartása nem megfelelő. Emellett a PPGL tekercsen lévő festékréteget védeni kell az elszakadástól a formázás során. Ezek ellenére a PPGL tekercs kiváló eredményeket ad a hengerlés során, ha megfelelő kenés és hengerállapot-protokollok betartásra kerülnek.
Hegesztési jellemzők és szempontok
A bevonatos acél hegesztése során a fémbevonatot a hegesztési zónában el kell távolítani vagy el kell mozdítani. A GI tekercs viszonylag egyszerűen hegeszthető ellenállás-ponthegesztéssel. A cinkbevonat olvadáspontja alacsonyabb, mint az acélé, így a hegesztési ciklus során elmozdítható. A cink elpárologtatása azonban pórusosságot és elektróda-szennyeződést okozhat, ezért gyakori elektródahegy-karbantartás szükséges.
A Galvalume acéltekercs és a PPGL tekercs nehezebb hegesztési kihívásokat jelent. A bevonatban lévő alumínium stabil oxidréteget képez, amely növeli a kontaktus-ellenállást. Magasabb hegesztőáramra és hosszabb hegesztési időre van szükség, mint a GI tekercsnél. A PPGL tekercsnél az organikus festéket a hegesztési területről el kell távolítani a mérgező gázok és a rossz hegesztési minőség elkerülése érdekében.
Olyan gyártási folyamatoknál, amelyek kiterjedt hegesztést igényelnek, a GI tekercs egyértelmű előnyöket kínál a hegeszthetőség és a folyamathatékonyság terén.
Gyakorlati beszerzési forgatókönyv: A megfelelő tekercs kiválasztása egy tetőzési projekt számára
Egy friss eset egy közép-ázsiai építőanyag-kereskedőt érintett, aki 800 metrikus tonna bevonatos acélt igényelt hullámpalakészítő sorhoz. A projekt szoros hajlási sugarat követelt a hullámos profilokhoz, ellenállás-ponthegesztést a fedési illesztéseknél és 15 év szolgálati élettartamot mérsékelt korróziós környezetben.
GI tekercset javasoltunk Z180 cinkbevonattal és 0,5 mm vastagsággal. A lágyabb cinkbevonat lehetővé tette a szoros hullámos hajtásokat repedés nélkül. A hegesztési folyamat hatékony volt, minimális elektródakarbantartással. A Z180 bevonat elegendő korrózióvédelmet nyújtott a 15 éves szolgálati igények kielégítéséhez. A Shenyang Yuanhe Steel teljes mennyiséget szállított a 10 000 tonnás állandó készletünkből 10 napos szállítási idővel, és a kereskedő a gyártás során 1,5 százaléknál alacsonyabb selejtarányt jelentett.
Ha a projekt 25 éves korrózióállóságot vagy egy meghatározott RAL színfelületet követelt volna, a PPGL tekercs a szigorúbb feldolgozási korlátozások ellenére is jobb választás lett volna.
Gyakran Ismételt Kérdések
Kérdés: Használhatom ugyanazt az eszköztárat a GI tekercs és a PPGL tekercs esetében is?
Válasz: Nem mindig. Bár sok hengerformázási profil mindkét anyaghoz alkalmas, a PPGL tekercs esetében gyakran szükség van módosított hajlítási sugarakra és további felületvédelemre az eszközökön a festékhorpadások megelőzése érdekében. A GI tekercs elviseli a kisebb hajlítási sugarakat, és kevésbé igényes a szokásos eszköztárral szemben.
Kérdés: Melyik anyagnak jobb a bevonat tapadása az alakítás során?
Válasz: A GI tekercs általában jobb bevonattapadással rendelkezik súlyos alakítási műveletek során, mivel a tiszta cink duktilis jellege miatt rugalmasabb. A PPGL tekercs alumínium-cink bevonata keményebb, és nagyobb deformáció hatására inkább mikrorepedések keletkeznek benne.
Kérdés: Hogyan befolyásolja a bevonatsúly a GI tekercs feldolgozási rugalmasságát?
Válasz: A magasabb cinkbevonat-súlyok, például a Z275 nagyobb korrózióállóságot biztosítanak, de enyhén csökkenthetik az alakíthatóságot éles hajlatoknál. A legtöbb alakítási művelethez a Z80 és Z180 közötti bevonatsúlyok optimális egyensúlyt nyújtanak a korrózióvédelem és a feldolgozási rugalmasság között.
 EN