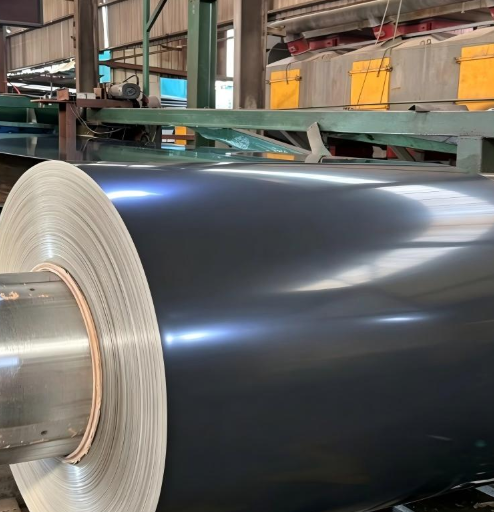
Khi tìm nguồn cung thép đã phủ lớp bảo vệ để gia công cơ khí, người mua thường đặt câu hỏi: loại cuộn nào — GI hay PPGL — mang lại tính linh hoạt cao hơn trong quá trình gia công? Câu trả lời phụ thuộc vào các yêu cầu cụ thể của bạn về tạo hình, dập và hàn. Sau năm năm cung cấp cả hai sản phẩm này tới các thị trường tại Đông Nam Á, Trung Đông và châu Phi, chúng tôi nhận thấy rõ cách lựa chọn vật liệu ảnh hưởng trực tiếp đến hiệu suất sản xuất và tỷ lệ lỗi. Hướng dẫn này so sánh cuộn thép mạ kẽm (GI) và cuộn thép mạ hợp kim kẽm–nhôm (galvalume) trên bốn khía cạnh gia công then chốt nhằm hỗ trợ bạn ra quyết định mua hàng sáng suốt.
Hiểu rõ sự khác biệt cốt lõi giữa cuộn thép mạ kẽm (GI) và cuộn thép mạ PPGL
Cuộn thép mạ kẽm nhúng nóng (GI) là thép được phủ một lớp kẽm nguyên chất thông qua quy trình nhúng nóng, với trọng lượng lớp phủ thường dao động từ Z20 đến Z275. Lớp kẽm này cung cấp khả năng bảo vệ chống ăn mòn theo cơ chế hy sinh. Ngược lại, cuộn thép mạ hợp kim nhôm-kẽm (PPGL) là cuộn thép galvalume được phủ một lớp hợp kim nhôm–kẽm — thường gồm 55% nhôm, 43,5% kẽm và 1,5% silic — sau đó được hoàn thiện bằng hệ thống sơn hữu cơ. Cơ sở vật liệu cho PPGL là DX51D+AZ, trong khi GI coil sử dụng DX51D+Z làm vật liệu nền theo tiêu chuẩn ASTM A653 hoặc JIS G3302 SGCC. Những khác biệt cơ bản về thành phần hóa học và cấu trúc lớp phủ này ảnh hưởng đến cách mỗi loại vật liệu phản ứng trong quá trình gia công.
Hàm lượng nhôm trong cuộn thép galvalume tạo ra bề mặt cứng hơn so với lớp kẽm nguyên chất. Độ cứng này ảnh hưởng đến đặc tính uốn, dập và tạo hình theo những cách mà các nhà gia công cần hiểu rõ trước khi triển khai các lô sản xuất lớn.
Hiệu suất uốn: Cuộn thép GI so với cuộn thép galvalume
Uốn cong là một trong những quy trình gia công phổ biến nhất đối với thép đã phủ lớp. Cuộn thép mạ kẽm (GI) thường có khả năng uốn cong rất tốt nhờ lớp phủ kẽm nguyên chất mềm hơn. Lớp kẽm biến dạng dẻo cùng với nền thép, làm giảm nguy cơ nứt lớp phủ tại các bán kính uốn. Đối với cuộn thép mạ kẽm (GI) có độ dày từ 0,3 mm đến 1,5 mm, bán kính uốn trong tối thiểu bằng 1–2 lần độ dày vật liệu thường có thể đạt được mà không xuất hiện hư hỏng lớp phủ rõ rệt.
Cuộn thép mạ hợp kim nhôm–kẽm (PPGL) lại mang một đặc điểm khác. Lớp phủ hợp kim nhôm–kẽm cứng và giòn hơn lớp kẽm nguyên chất. Khi uốn cuộn thép mạ hợp kim nhôm–kẽm (PPGL), các vết nứt vi mô có thể xuất hiện dọc theo đường uốn, đặc biệt khi bán kính uốn nhỏ. Tuy nhiên, lớp sơn hữu cơ trên cuộn thép mạ hợp kim nhôm–kẽm (PPGL) tạo thành một lớp bảo vệ bổ sung, giúp che lấp các khuyết tật nhỏ trên lớp phủ. Các nhà gia công sử dụng cuộn thép mạ hợp kim nhôm–kẽm (PPGL) nên áp dụng bán kính uốn tối thiểu bằng 2–3 lần độ dày vật liệu nhằm giảm thiểu nguy cơ nứt.
Theo kinh nghiệm cung cấp cuộn thép mạ kẽm (GI) cho các profile mái ở châu Phi, lớp phủ kẽm mềm hơn luôn cho phép bán kính uốn nhỏ hơn mà không phát sinh vấn đề về chất lượng, từ đó giảm tỷ lệ phế liệu so với các lựa chọn thay thế bằng cuộn thép mạ hợp kim kẽm–nhôm (galvalume).
Khả năng dập và kéo sâu
Dập và kéo sâu đòi hỏi vật liệu có khả năng biến dạng dẻo đáng kể mà không bị nứt. Cuộn thép mạ kẽm (GI) vượt trội trong các thao tác kéo ở mức độ vừa phải. Lớp phủ kẽm dẻo di chuyển cùng tấm thép trong quá trình kéo, duy trì khả năng bảo vệ chống ăn mòn liên tục ngay cả trên các hình dạng phức tạp. Đối với các thao tác dập tiêu chuẩn trên cuộn thép mạ kẽm (GI) có độ dày từ 0,09 mm đến 3,0 mm, độ bám dính của lớp phủ thường cao khi vật liệu đáp ứng tiêu chuẩn ASTM A653 hoặc JIS G3302 SGCC.
Cuộn thép PPGL thích hợp hơn cho dập nông và tạo hình thanh định hình hơn là dập sâu. Lớp phủ nhôm-kẽm cứng hơn có độ dẻo thấp hơn, và việc dập sâu có thể gây bong lớp phủ hoặc nứt vi mô trên bề mặt. Bề mặt sơn của cuộn thép PPGL cũng dễ bị trầy xước khi tiếp xúc với khuôn dập, do đó yêu cầu chuẩn bị bề mặt khuôn và bôi trơn cẩn thận.
Đối với các ứng dụng yêu cầu dập sâu, cuộn thép GI là lựa chọn được khuyến nghị. Đối với dập tấm phẳng hoặc tạo hình thanh định hình nông, cuộn thép PPGL hoạt động đủ tốt đồng thời mang lại khả năng chống ăn mòn lâu dài vượt trội.
So sánh hành vi tạo hình cuộn
Tạo hình cuộn được sử dụng rộng rãi để sản xuất tấm lợp, tấm ốp tường và thanh định hình kết cấu. Cả cuộn thép GI lẫn cuộn thép PPGL đều có thể tạo hình cuộn hiệu quả, nhưng hành vi cụ thể của chúng có sự khác biệt.
Cuộn thép mạ kẽm (GI) di chuyển trơn tru qua các trạm tạo hình cuộn. Lớp phủ kẽm mềm hoạt động như chất bôi trơn tự nhiên, làm giảm ma sát giữa dải thép và các con lăn tạo hình. Điều này giúp đạt được kích thước mặt cắt đồng đều và mài mòn con lăn ở mức tối thiểu. Cuộn thép mạ kẽm (GI) có bề mặt vảy kẽm (spangle) hoặc vảy kẽm được giảm thiểu tạo hình sạch sẽ và giữ được độ bóng bề mặt tốt.
Cuộn thép mạ kẽm màu (PPGL) đòi hỏi sự chú ý cao hơn trong quá trình tạo hình cuộn. Lớp phủ bề mặt cứng hơn làm tăng ma sát, có thể gây trầy xước bề mặt nếu bề mặt con lăn không được bảo trì đúng cách. Ngoài ra, lớp sơn trên cuộn PPGL phải được bảo vệ kỹ lưỡng khỏi mài mòn trong quá trình tạo hình. Dù vậy, khi tuân thủ đúng quy trình bôi trơn và bảo dưỡng con lăn, cuộn PPGL vẫn cho kết quả xuất sắc trong tạo hình cuộn.
Đặc tính hàn và các yếu tố cần lưu ý
Hàn thép tráng phủ đòi hỏi phải loại bỏ hoặc dịch chuyển lớp phủ kim loại tại vùng hàn. Cuộn thép mạ kẽm (GI) tương đối dễ hàn bằng phương pháp hàn điểm điện trở. Lớp phủ kẽm có nhiệt độ nóng chảy thấp hơn thép, do đó có thể bị đẩy ra ngoài trong chu kỳ hàn. Tuy nhiên, hiện tượng bay hơi kẽm có thể gây ra rỗ khí và nhiễm bẩn đầu điện cực, dẫn đến việc phải thường xuyên gia công lại đầu điện cực.
Cuộn thép Galvalume và cuộn thép PPGL gây khó khăn hơn trong quá trình hàn. Nhôm trong lớp phủ tạo thành một lớp oxit ổn định làm tăng điện trở tiếp xúc. Do đó, cần dòng hàn cao hơn và thời gian hàn dài hơn so với cuộn thép GI. Đối với cuộn thép PPGL, lớp sơn hữu cơ phải được loại bỏ hoàn toàn khỏi vùng hàn trước khi tiến hành hàn nhằm tránh sinh khói độc và đảm bảo chất lượng mối hàn.
Trong các quy trình gia công yêu cầu hàn với khối lượng lớn, cuộn thép GI mang lại lợi thế rõ rệt về khả năng hàn và hiệu quả quy trình.
Tình huống thực tế khi tìm nguồn cung: Lựa chọn cuộn thép phù hợp cho dự án mái
Một trường hợp gần đây liên quan đến nhà phân phối vật liệu xây dựng tại Trung Á, người này cần 800 tấn thép tráng phủ để sản xuất tấm lợp sóng. Dự án yêu cầu bán kính uốn nhỏ cho các profile sóng, hàn điểm điện trở cho các mối nối chồng và tuổi thọ sử dụng 15 năm trong môi trường ăn mòn ở mức độ vừa phải.
Chúng tôi đề xuất cuộn thép mạ kẽm (GI) với trọng lượng lớp mạ kẽm Z180 và độ dày 0,5 mm. Lớp mạ kẽm mềm hơn cho phép uốn cong thành profile sóng với bán kính nhỏ mà không bị nứt. Quá trình hàn hiệu quả và chỉ cần bảo trì điện cực ở mức tối thiểu. Lớp mạ Z180 cung cấp khả năng bảo vệ chống ăn mòn đủ đáp ứng yêu cầu tuổi thọ 15 năm. Shenyang Yuanhe Steel cung cấp toàn bộ khối lượng từ kho hàng tồn kho ổn định 10.000 tấn của chúng tôi với thời gian giao hàng 10 ngày; nhà phân phối báo cáo tỷ lệ phế phẩm thấp hơn 1,5 phần trăm trong quá trình sản xuất.
Nếu dự án yêu cầu khả năng chống ăn mòn trong 25 năm hoặc lớp hoàn thiện màu RAL cụ thể, cuộn thép PPGL sẽ là lựa chọn tốt hơn dù có giới hạn xử lý nghiêm ngặt hơn.
Các câu hỏi thường gặp
Câu hỏi: Tôi có thể sử dụng cùng một bộ khuôn cho cuộn thép GI và cuộn thép PPGL không?
Trả lời: Không phải lúc nào cũng được. Mặc dù nhiều hình dạng cán nguội phù hợp với cả hai loại vật liệu, cuộn thép PPGL có thể yêu cầu điều chỉnh bán kính uốn và bổ sung lớp bảo vệ bề mặt trên khuôn để tránh làm xước lớp sơn. Cuộn thép GI chịu được bán kính uốn nhỏ hơn và dễ thao tác hơn với khuôn tiêu chuẩn.
Câu hỏi: Vật liệu nào có độ bám dính lớp phủ tốt hơn trong quá trình tạo hình?
Trả lời: Cuộn thép GI thường có độ bám dính lớp phủ tốt hơn trong các thao tác tạo hình nghiêm trọng nhờ tính dẻo của kẽm nguyên chất. Lớp phủ nhôm–kẽm trên cuộn thép PPGL cứng hơn và dễ bị nứt vi mô dưới biến dạng lớn.
Câu hỏi: Trọng lượng lớp phủ ảnh hưởng như thế nào đến tính linh hoạt khi gia công cuộn thép GI?
Đáp án: Trọng lượng lớp mạ kẽm cao hơn như Z275 cung cấp khả năng chống ăn mòn tốt hơn nhưng có thể làm giảm nhẹ độ dễ uốn ở các góc uốn chặt. Đối với hầu hết các thao tác tạo hình, trọng lượng lớp mạ từ Z80 đến Z180 mang lại sự cân bằng tối ưu giữa khả năng bảo vệ chống ăn mòn và tính linh hoạt trong gia công.
 EN