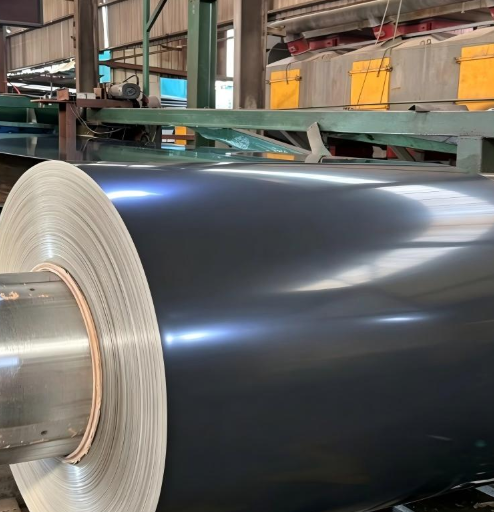
Lors de l’approvisionnement d’acier revêtu pour la fabrication, les acheteurs se demandent souvent si les bobines GI ou les bobines PPGL offrent une meilleure souplesse de transformation. La réponse dépend de vos exigences spécifiques en matière de formage, d’estampage et de soudage. Après cinq ans d’approvisionnement de ces deux produits sur les marchés d’Asie du Sud-Est, du Moyen-Orient et d’Afrique, nous avons observé comment le choix du matériau influence directement l’efficacité de production et les taux de défauts. Ce guide compare les bobines GI et les bobines en acier galvalume selon quatre dimensions critiques de transformation afin de vous aider à prendre une décision éclairée en matière d’approvisionnement.
Comprendre les différences fondamentales entre les bobines GI et les bobines PPGL
La tôle en bobine GI est de l’acier galvanisé à chaud recouvert d’une couche de zinc pur, dont l’épaisseur de revêtement varie généralement entre Z20 et Z275. Cette couche de zinc assure une protection anticorrosion sacrificielle. En revanche, la tôle en bobine PPGL est une tôle en acier galvalume revêtue d’un alliage aluminium-zinc (typiquement 55 % d’aluminium, 43,5 % de zinc et 1,5 % de silicium), puis finie par un système de peinture organique. Le substrat utilisé pour la PPGL est le DX51D+AZ, tandis que la tôle GI utilise le DX51D+Z comme matériau de base, conformément aux normes ASTM A653 ou JIS G3302 SGCC. Ces différences fondamentales en matière de composition chimique et de structure du revêtement influencent le comportement de chaque matériau lors des opérations de transformation.
La teneur en aluminium de la tôle en acier galvalume confère une surface plus dure que celle du zinc pur. Cette dureté affecte les caractéristiques de pliage, d’estampage et de formage, ce que les fabricants doivent impérativement comprendre avant de lancer des séries de production importantes.
Performance au pliage : tôle GI contre tôle en acier galvalume
Le pliage est l’un des procédés de fabrication les plus courants pour l’acier revêtu. La bobine GI offre généralement une excellente aptitude au pliage grâce à son revêtement en zinc pur, plus souple. La couche de zinc se déforme plastiquement avec le substrat en acier, réduisant ainsi le risque de fissuration du revêtement aux rayons de courbure. Pour une bobine GI d’une épaisseur comprise entre 0,3 mm et 1,5 mm, un rayon de courbure interne minimal équivalent à 1 à 2 fois l’épaisseur du matériau est généralement réalisable sans défaillance visible du revêtement.
La situation est différente pour la bobine PPGL. Le revêtement en alliage aluminium-zinc est plus dur et plus cassant que le zinc pur. Lors du pliage de la bobine PPGL, des microfissures peuvent apparaître sur la ligne de pliage, notamment pour des rayons serrés. Toutefois, le film de peinture organique présent sur la PPGL constitue une couche protectrice supplémentaire capable de masquer de légères imperfections du revêtement. Les fabricants travaillant avec la bobine PPGL doivent utiliser un rayon de pliage minimal équivalent à 2 à 3 fois l’épaisseur du matériau afin de minimiser le risque de fissuration.
Selon notre expérience de fourniture de bobines d’acier galvanisé à chaud (GI) pour les profilés de toiture en Afrique, le revêtement de zinc plus souple a systématiquement permis des rayons de courbure plus serrés sans problèmes de qualité, ce qui a entraîné des taux de rebut inférieurs par rapport aux alternatives en bobines d’acier galvalume.
Capacités d’estampage et de formage profond
L’estampage et le formage profond exigent des matériaux capables de subir une déformation plastique importante sans se fissurer. Les bobines d’acier galvanisé à chaud (GI) excellent dans les opérations de formage modéré. Le revêtement ductile de zinc se déforme avec l’acier pendant le formage, assurant ainsi une protection continue contre la corrosion, même sur des formes complexes. Pour les opérations d’estampage standard sur des bobines GI d’épaisseur comprise entre 0,09 mm et 3,0 mm, l’adhérence du revêtement est généralement élevée lorsque le matériau respecte les spécifications ASTM A653 ou JIS G3302 SGCC.
La bobine PPGL convient davantage à l’emboutissage superficiel et à la formage de profilés qu’à l’emboutissage profond. Le revêtement d’aluminium-zinc plus dur présente une ductilité moindre, et l’emboutissage profond peut provoquer un délamination du revêtement ou des microfissures en surface. La surface peinte de la bobine PPGL peut également être rayée lors du contact avec la matrice d’emboutissage, ce qui exige une préparation soignée de la surface de la matrice et une lubrification adéquate.
Pour les applications nécessitant un emboutissage profond, la bobine GI constitue le choix recommandé. Pour l’emboutissage de panneaux plats ou de profilés peu profonds, la bobine PPGL offre des performances satisfaisantes tout en assurant une résistance à la corrosion à long terme supérieure.
Comparaison du comportement au formage sur rouleaux
Le formage sur rouleaux est couramment utilisé pour la production de tôles de toiture, de bardages muraux et de profilés structurels. Les bobines GI et PPGL peuvent toutes deux être formées efficacement sur rouleaux, mais leur comportement diffère en détail.
La tôle galvanisée (GI) s’écoule en douceur à travers les stations de profilage par laminage. Le revêtement zingué souple agit comme lubrifiant naturel, réduisant le frottement entre la bande et les rouleaux de formage. Cela permet d’obtenir des dimensions de profil constantes et une usure minimale des rouleaux. La tôle GI dotée d’une surface à cristaux (spangle) ou à cristaux réduits se forme proprement tout en conservant bien son fini de surface.
La tôle prélaquée galvanisée (PPGL) exige une attention accrue lors du profilage par laminage. Son revêtement de surface plus dur accroît le frottement, ce qui peut provoquer des marques superficielles si les surfaces des rouleaux ne sont pas correctement entretenues. En outre, le film de peinture sur la tôle PPGL doit être protégé contre l’abrasion pendant le formage. Malgré ces contraintes, la tôle PPGL donne d’excellents résultats en profilage par laminage lorsque des protocoles adéquats de lubrification et d’entretien des rouleaux sont appliqués.
Caractéristiques et considérations liées au soudage
Le soudage de l’acier revêtu exige la suppression ou le déplacement du revêtement métallique dans la zone à souder. La bobine d’acier galvanisé (GI) est relativement simple à souder par points par résistance. Le revêtement de zinc, dont le point de fusion est inférieur à celui de l’acier, peut être déplacé durant le cycle de soudage. Toutefois, la vaporisation du zinc peut provoquer de la porosité et contaminer les électrodes, ce qui nécessite un dressage fréquent des pointes d’électrode.
Les bobines en acier Galvalume et en acier prélaqué galvalume (PPGL) posent des défis plus importants en matière de soudage. L’aluminium présent dans le revêtement forme une couche d’oxyde stable qui augmente la résistance de contact. Des courants de soudage plus élevés et des temps de soudage plus longs sont requis par rapport aux bobines GI. Pour les bobines PPGL, la peinture organique doit être entièrement retirée de la zone à souder avant le soudage, afin d’éviter la libération de fumées toxiques et d’assurer une bonne qualité de soudure.
Pour les procédés de fabrication impliquant un grand nombre de soudures, les bobines GI offrent des avantages nets en termes de soudabilité et d’efficacité du procédé.
Scénario pratique d’approvisionnement : Choisir la bobine adaptée à un projet de toiture
Un cas récent concernait un distributeur de matériaux de construction en Asie centrale qui avait besoin de 800 tonnes métriques d’acier revêtu pour une ligne de production de toitures ondulées. Le projet exigeait des rayons de courbure serrés pour les profils ondulés, le soudage par points résistants pour les joints de recouvrement et une durée de service de quinze ans dans un environnement modérément corrosif.
Nous avons recommandé une bande d’acier galvanisé (GI) avec un revêtement de zinc Z180 et une épaisseur de 0,5 mm. La couche de zinc plus souple a permis d’effectuer les pliages ondulés serrés sans fissuration. Le procédé de soudage s’est avéré efficace, avec un entretien minimal des électrodes. Le revêtement Z180 offrait une protection anticorrosion suffisante pour répondre à l’exigence de quinze ans de durée de service. Shenyang Yuanhe Steel a fourni l’intégralité du volume à partir de notre stock permanent de 10 000 tonnes métriques, avec un délai de livraison de dix jours ; le distributeur a signalé un taux de rebut inférieur à 1,5 % pendant la production.
Si le projet avait exigé une résistance à la corrosion de 25 ans ou une finition de couleur RAL spécifique, la tôle en bobine PPGL aurait été le meilleur choix, malgré ses contraintes de transformation plus strictes.
Questions fréquemment posées
Question : Puis-je utiliser les mêmes outillages pour les tôles en bobine GI et PPGL ?
Réponse : Pas toujours. Bien que de nombreux profilés de formage par roulement conviennent aux deux matériaux, la tôle en bobine PPGL peut nécessiter des rayons de courbure ajustés ainsi qu’une protection supplémentaire des surfaces des outillages afin d’éviter les rayures sur la peinture. La tôle en bobine GI tolère des rayons plus serrés et s’adapte mieux aux outillages standards.
Question : Lequel des deux matériaux présente une meilleure adhérence du revêtement pendant la mise en forme ?
Réponse : La tôle en bobine GI présente généralement une meilleure adhérence du revêtement lors d’opérations de mise en forme sévères, en raison de la nature ductile du zinc pur. Le revêtement aluminium-zinc de la tôle en bobine PPGL est plus dur et plus sujet à des microfissurations sous forte déformation.
Question : Comment le poids du revêtement influence-t-il la souplesse de transformation de la tôle en bobine GI ?
Réponse : Des revêtements de zinc plus épais, tels que Z275, offrent une meilleure résistance à la corrosion, mais peuvent légèrement réduire la formabilité lors de pliages serrés. Pour la plupart des opérations de formage, des masses de revêtement comprises entre Z80 et Z180 offrent un équilibre optimal entre protection contre la corrosion et souplesse de traitement.
 EN