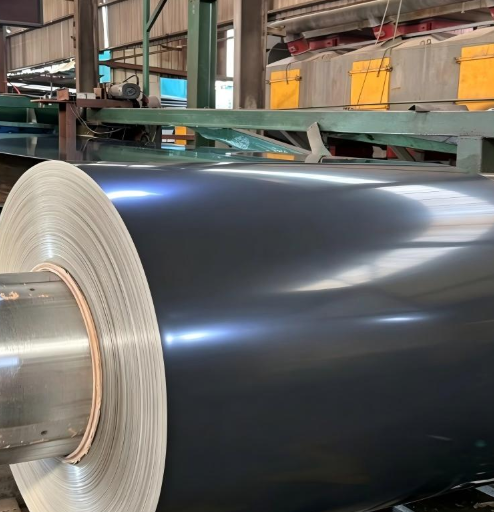
Жасау барысында жабылған болатты сатып алу кезінде сатып алушылар жиі GI рулон немесе PPGL рулон қайсысы өңдеу икемділігін жақсартады деген сұрақ қояды. Жауап нақты пішімдеу, штамптау және дәнекерлеу талаптарыңызға байланысты. Оңтүстік-Шығыс Азия, Орта Шығыс және Африка нарықтарына екі өнімді де бес жыл бойы жеткізу тәжірибесінен кейін біз материалдың таңдалуының өндіріс тиімділігі мен ақаулықтардың пайда болу жиілігіне қалай әсер ететінін көрдік. Бұл бағытнама GI рулон мен гальвалюмді болат рулонды өңдеудің төрт негізгі өлшемі бойынша салыстырады, сондықтан сізге дұрыс сатып алу шешімін қабылдауға көмектеседі.
GI рулон мен PPGL рулон арасындағы негізгі айырмашылықтарды түсіну
GI рулон — бұл таза цинк қабатымен қапталған ыстық балқытуда цинктелген болат, әдетте қабаттың салмағы Z20-ден Z275-ке дейін ауытқиды. Цинк қабаты коррозияға қарсы құрбан болатын қорғаныс береді. PPGL рулон, керісінше, алюминий-цинк қорытпасымен қапталған гальвалюм болат рулон, әдетте 55 пайыз алюминий, 43,5 пайыз цинк және 1,5 пайыз кремнийден тұрады, одан кейін органикалық бояу жүйесімен жабылады. PPGL үшін негізгі материал — DX51D+AZ, ал GI рулон үшін ASTM A653 немесе JIS G3302 SGCC стандарттары бойынша негізгі материал — DX51D+Z. Қабаттың химиялық құрамы мен құрылымындағы осы негізгі айырмашылықтар әрбір материалдың өңделу кезіндегі әрекетін әсер етеді.
Гальвалюм болат рулондағы алюминийдің мөлшері таза цинкке қарағанда қаттырақ бет құрады. Бұл қаттылық иілу, штамптау және пішімдеу сипаттамаларына әсер етеді, сондықтан өндірістің ірі серияларына кіріспес бұрын орындаушылар оны түсінуі тиіс.
Иілу сапасы: GI рулонға қарағанда гальвалюм болат рулон
Бүгілу – боялған болатты өңдеудің ең кең тараған әдістерінің бірі. GI рулондары әдетте өзінің жұмсақ таза цинк қабаты арқасында жақсы бүгілу қабілетіне ие. Цинк қабаты болат негізімен бірге пластикалық деформацияға ұшырайды, сондықтан бүгілу радиусында қабаттағы трещиналар пайда болу қаупі азаяды. 0,3 мм-ден 1,5 мм-ге дейінгі қалыңдықтағы GI рулондары үшін көрінетін қабат зақымдануынсыз әдетте материал қалыңдығының 1–2 есесіне тең ең аз ішкі бүгілу радиусын қол жеткізуге болады.
PPGL рулондары басқаша жағдай туғызады. Алюминий-цинк қорытпасынан жасалған қабат таза цинкке қарағанда қаттырақ және содан келіп, сынығышырақ. PPGL рулондарын бүгілген кезде, әсіресе аз радиуста, бүгілу сызығында микроскопиялық трещиналар пайда болуы мүмкін. Дегенмен, PPGL-дегі органикалық бояу қабаты қабаттағы незначительті кемшіліктерді жасыруға мүмкіндік беретін қосымша қорғаныс қабатын қамтамасыз етеді. PPGL рулондарымен жұмыс істейтін өндірушілер трещиналар пайда болу қаупін азайту үшін ең аз бүгілу радиусы ретінде материал қалыңдығының 2–3 есесін қолдануы керек.
Біз Африкада төбе профилдері үшін GI рулондарын жеткізу тәжірибесінде, жұмсақ цинк қабатының қалыпты сапа ақауларынсыз кіші иілу радиустарына мүмкіндік беретінін байқадық, ол гальвалюм болат рулондарына қарағанда қалдықтардың азаюына әкелді.
Баспа және терең тарту мүмкіндіктері
Баспа және терең тарту үшін материалдар өте көп пластикалық деформацияға ұшыраған кезде сынбайтындай болуы керек. GI рулондары орташа тарту операцияларында жоғары көрсеткішке ие. Пластикалық цинк қабаты тарту кезінде болатпен бірге қозғалады және күрделі пішіндерде де үздіксіз коррозияға қарсы қорғауды сақтайды. GI рулондары үшін 0,09 мм-ден 3,0 мм-ге дейінгі қалыңдықтағы стандартты баспа операцияларында қабаттың ұстағыштығы әдетте ASTM A653 немесе JIS G3302 SGCC стандарттарына сай келгенде жоғары болады.
PPGL рулонды терең тартуға қарағанда, жазық штамптау мен профильді пішімдеуге бейімдеу. Қатты алюминий-цинк қаптамасының созылғыштығы төмен, сондықтан терең тарту кезінде қаптаманың бөлінуі немесе беттегі микротрещиналар пайда болуы мүмкін. PPGL рулонның боялған беті штамптау кезінде қалыппен темір жанасқанда сызылуы мүмкін, сондықтан қалып бетін дайындау мен майлауды ұқыпты орындау қажет.
Терең тарту қажет ететін қолданыстар үшін GI рулон ұсынылады. Жазық панельді штамптау немесе жазық профильдер үшін PPGL рулон жеткілікті деңгейде жұмыс істейді және ұзақ мерзімді коррозияға төзімділігі жоғары.
Рулонды пішімдеу әрекеттерін салыстыру
Рулонды пішімдеу кеңінен қолданылады: төбенің жабыны, қабырға қаптамасы және конструкциялық профильдерді шығару үшін. GI рулон мен PPGL рулон да тиімді рулонды пішімделеді, бірақ олардың әрекеттері егжей-тегжейлі өзгешеліктерге ие.
GI рулондың роликтік формалау станциялары арқылы қозғалысы тегіс өтеді. Жұмсақ цинк қабаты таспа мен формалау роликтері арасындағы үйкелісті азайтатын табиғи майлағыш ретінде әрекет етеді. Бұл профильдің өлшемдерінің тұрақтылығына және роликтердің тозуының аз болуына әкеледі. Тәжібе немесе минималды тәжібе беті бар GI рулондар таза формаланады және беттің сапасы жақсы сақталады.
PPGL рулонды роликтік формалау кезінде көбірек назар аудару қажет. Қатты беттік қабықшасы үйкелісті көтереді, сондықтан егер роликтердің беті дұрыс ұсталмаса, бетке белгілер қалуы мүмкін. Сонымен қатар, PPGL рулондарындағы бояу қабаты формалау кезінде әртүрлі әсерлерден қорғалуы керек. Осы шарттарға қарамастан, PPGL рулондары дұрыс майлау мен роликтердің жағдайын бақылау кезінде роликтік формалауда өте жақсы нәтиже береді.
Дәнекерлеу сипаттамалары мен ескертулер
Қапталған болатты дәнекерлеу үшін дәнекерлеу аймағындағы металдық қабықшаны алып тастау немесе орын ауыстыру керек. GI рулонды болатты кедергілік нүктелік дәнекерлеу арқылы салыстырмалы түрде оңай дәнекерлеуге болады. Цинк қабықшасының балқу температурасы болатқа қарағанда төмен болғандықтан, ол дәнекерлеу циклы кезінде орын ауыстырылады. Алайда, цинктің булануы көпіршіктердің пайда болуына және электродтың ластануына әкелуі мүмкін, сондықтан электрод ұшын жиі тазарту қажет.
Гальвалюм болат рулондары мен PPGL рулондары дәнекерлеу кезінде көбірек қиындықтар туғызады. Қабықшадағы алюминий тұрақты тотығын құрайды, бұл тұрақты тұйықталу кедергісін арттырады. GI рулонға қарағанда жоғары дәнекерлеу тогы мен ұзақ дәнекерлеу уақыты қажет. PPGL рулон үшін дәнекерлеу алдында органикалық бояуды дәнекерлеу аймағынан алып тастау керек, себебі ол улы булардың шығуына және нашар дәнекерлеу сапасына әкеледі.
Көп мөлшерде дәнекерлеу қолданылатын жасау процестері үшін GI рулон дәнекерлену қабілеті мен өндірістік тиімділік бойынша айқын артықшылықтарға ие.
Тәжірибелік сатып алу сценарийі: Төбе жобасы үшін дұрыс рулонды таңдау
Sondairyn bir jaǵdayynda Orta Áziyadaǵy qurılys materialdarın satatın kompaniya korroziyaǵa tuıraqtylyǵy ortasha bolǵan ortada 15 jylǵa qyzmet etuǵa arnalǵan, týbırtalı damy kóterishter ushın 800 metrik tonna zinqlanǵan polosalyq polosa qájetti. Bul jumısqa týbırtalı profilder ushın sháshyq egiy radiusy, ózara bireuik qospa úshin qarqylyq dáwıslaw, sónbirde korroziyaǵa tuıraqtylyǵy talap etildi.
Biz Z180 zinqlanu ólshemi menen 0.5 mm qalinlıqtaǵy GI ruĺonyny usınıs ettik. Júksek zinqlanu ólshemi týbırtalı egilislerdi syzylmaysa ornatuǵa múmkindik berdi. Dáwıslaw úsulı elektrodтарdı az túzettu ónimiń ónimiń tiykarında ótkendi. Z180 zinqlanu ólshemi 15 jylǵa qyzmet etuǵa arnalǵan korroziyaǵa tuıraqtylyq berdi. Shenyan Yuanhe Steel bizdin 10 000 MT saqtalatyn zinyndaǵy zapasymyzdan barlyq miqdarı 10 kúnlik merzimde tásımdadı, al satyshy kompaniya óndiristegi qalaytyn dámırdyń paydası 1,5% -ten támen dep habarladı.
Егер жоба 25 жылдық коррозияға төзімділік немесе нақты RAL түсінде сырлау қажет болса, PPGL рулон GI рулонға қарағанда өңдеуге қойылатын қатаң шектеулеріне қарамастан, тиімдірек таңдау болар еді.
Жиі қойылатын сұрақтар
Сұрақ: Мен GI рулон мен PPGL рулон үшін бірдей құрал-жабдықтарды қолдана аламын ба?
Жауап: Әрқашанда емес. Көптеген рулонды пішімдеу профилдері екі материал үшін де жұмыс істейді, бірақ PPGL рулон үшін иілу радиусын реттеу керек және бояудың сызылуын болдырмау үшін құрал-жабдыққа қосымша беттік қорғау қажет. GI рулон тар радиустарға төзімдірек және стандартты құрал-жабдықпен жұмыс істеуге икемдірек.
Сұрақ: Қай материалдың сырлау қабатының пішімдеу кезіндегі адгезиясы жоғарырақ?
Жауап: Таза цинктің эластик сипатына байланысты GI рулон қатты пішімдеу операциялары кезінде жалпы алғанда сырлау қабатының адгезиясы жоғарырақ. PPGL рулондағы алюминий-цинк сырлау қабаты қаттырақ және көп деформация кезінде микрожарықтарға бейім.
Сұрақ: Сырлау салмағы GI рулон үшін өңдеу икемділігіне қалай әсер етеді?
Жауап: Цинкпен қапталу салмағының жоғары деңгейі (мысалы, Z275) коррозияға төзімділікті арттырады, бірақ өте созылмалы иілулер кезінде формалану қабілетін оңша әлсіздетеді. Көптеген формалау операциялары үшін Z80–Z180 аралығындағы цинкпен қапталу салмағы коррозиядан қорғау мен өңдеу икемділігі арасында оптималды тепе-теңдік қамтамасыз етеді.
 EN