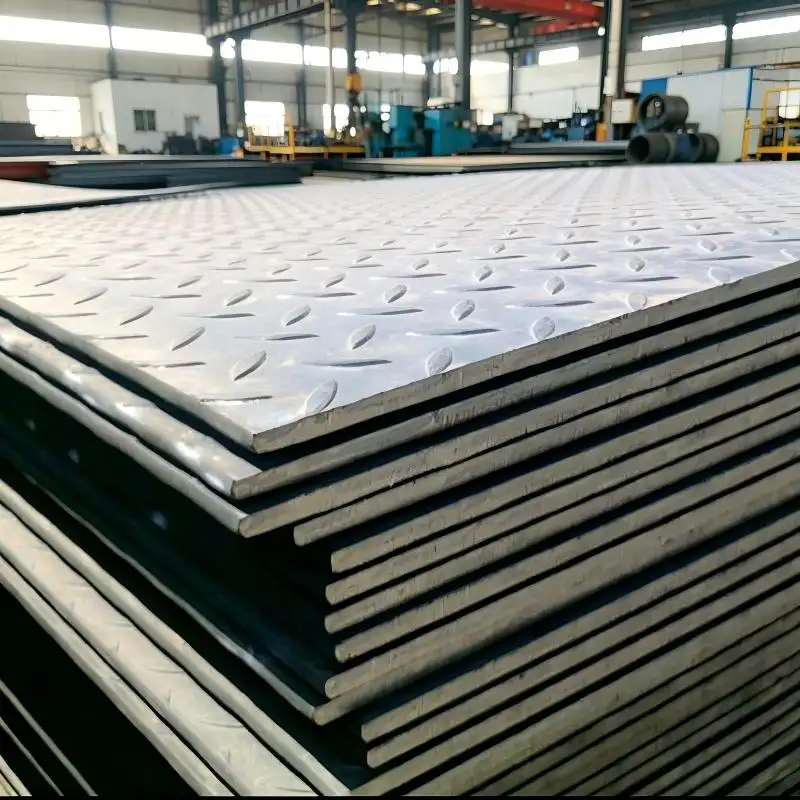
Vlakheidkwaliteit bepaal of voorverfde galvaniseerde staalrolvelle betroubaar werk in afwisselende verwerkingsprosesse en finale installasie. Swakke vlakheid in ’n presisiegesny PPGI-staalrol veroorsaak golwighede, randgolwighede, middelbukkels en kruisboog wat rolvormakkuraatheid, lasakkuraatheid en die visuele voorkoms van finale panele kompromitteer. Oor vyf jaar se kwaliteitsinspeksie-ervaring met internasionale staalrolbestellings, is vlakheiddefekte waargeneem om byna 30 persent van alle kliëntafkeurings te verteenwoordig. Die begrip van hoe om vlakheidkwaliteit van ’n stabiele oppervlak PPGI-staalrol is noodsaaklik vir kopers, projekingenieurs en gehaltekontroleurs wat moet verseker dat inkomende materiale beide die verwerkings- en estetiese vereistes bevredig. Hierdie gids verskaf 'n sistematiese benadering tot vlakheidverifikasie, en dek metingsstandaarde, inspeksiegereedskap, algemene defektipes en aanvaardingkriteria terwyl dit ook hoogwaardige produkte beklemtoon PPGI-staalrol opsies.
Begrip van vlakheidstandaarde vir PPGI-spoel
Word beheer deur verskeie internasionale standaarde. ASTM A568 definieer algemene vlakheidstoleransies vir platgerolde staal en spesifiseer maksimum toelaatbare afwykings gebaseer op plaatdikte en -wydte. Vir 'n presisiegesny PPGI-staalrol met 'n dikte tussen 0,30 mm en 0,70 mm en 'n wydte van tot 1 200 mm is die standaard vlakheidstoleransie 6 millimeter per meter lengte. Die Japannese standaard JIS G3142 pas soortgelyke toleransies toe, maar voeg spesifieke vereistes vir voorverwerkte oppervlaktes by en vereis dat die verfvlak nie mag kraak of afskil tydens vlakheidmeting nie. stabiele oppervlak PPGI-staalrol is beheer deur verskeie internasionale standaarde. ASTM A568 definieer algemene vlakheidstoleransies vir platgerolde staal en spesifiseer maksimum toelaatbare afwykings gebaseer op plaatdikte en -wydte. Vir 'n
Die Europese standaard EN 10143 verskaf die mees gedetailleerde vlakheidklassifikasiesisteem, wat enige standaard in drie vlakheidklasse kategoriseer: normaal, verbeter en spesiaal. PPGI-staalrol vir 'n presisiegesny PPGI-staalrol wat in toestelvervaardiging of argitektoniese bekleding gebruik word, moet koopmans die spesiale vlakheidklas spesifiseer om te verseker dat die stabiele oppervlak PPGI-staalrol aan streng visuele en verwerkingsvereistes voldoen.
Inspeksiegereedskap en meetmetodes
Die bevestiging van vlakheidkwaliteit vereis beide eenvoudige gereedskap en gevorderde meetstelsels. Vir inkomende inspeksie van 'n presisiegesny PPGI-staalrol , bly die reguitliniemetode steeds die mees praktiese terplekke tegniek. 'n Presisie-reguitliniaal, gewoonlik 1 meter lank en gemasjineer binne 'n vlakheidstoleransie van 0,05 mm, word oor die blaafoptoppervlak geplaas. Die inspekteur meet die maksimum spasie tussen die reguitliniaal en die blaafoptoppervlak met behulp van 'n voelermaat.
Vir 'n stabiele oppervlak PPGI-staalrol , enige gaping wat die gespesifiseerde toleransieklas oorskry, dui op ’n vlakheidstekortkoming. Vir meer presiese meting, vang laser-vlakheidsskanningsstelsels ’n driedimensionele oppervlakkaart van die PPGI-staalrol in om ’n plaaslike tekortkoming te identifiseer wat ’n reguit lyn nie sou opspoor nie. Tydens ’n onlangse oudit by ’n toestelvervaardiger is laser-skanning vir elke partjie van die presisiegesny PPGI-staalrol ingestel, wat vlakheidverwante vormtekortkominge met 62 persent binne drie maande verminder het, wat die waarde van gevorderde verifikasiegereedskap bewys.
Gewone vlakheidstekortkominge en hul oorsake
Vier primêre vlakheidstekortkominge beïnvloed ’n presisiegesny PPGI-staalrol : middelbulging, randgolfing, lanksgewyse boog en dwarssgewyse boog. Middelbulging verskyn as ’n verhoogde area langs die middellyn, veroorsaak deur ongelyke rol-druk of termiese spanning tydens die hardwording van die bedekking. Randgolfing verskyn as golwende rande, gewoonlik as gevolg van onbevredigende spanningbeheer tydens snyding of van rolgeheue. Lanksgewyse boog veroorsaak ’n kromming langs die rolrigting, dikwels as gevolg van ongelyke verkoeling na die bedekkingsovens.
Transversale boog krom die vel oor sy wydte, gewoonlik veroorsaak deur termiese uitbreiding van die werkrol. Elke tipe defek in 'n stabiele oppervlak PPGI-staalrol vereis verskillende korreksiebenaderings. Ligte middelkrul en randgolwe kan verbeter word deur rolvlakmaking, terwyl longitudinale en transversale bokse temperrol of her-annealing mag vereis. Die identifisering van hierdie defekte tydens die inspeksie van 'n presisiegesny PPGI-staalrol help koopmans om te bepaal of die materiaal deur prosessering gered kan word.
Aanvaardingkriteria en inspeksieprotokolle
Die vasstelling van duidelike aanvaardingkriteria vir vlakheidskwaliteit beskerm koopmans teen die aanvaarding van nie-konforme materiaal. Vir 'n stabiele oppervlak PPGI-staalrol in argitektoniese toepassings sluit die aanbevole aanvaardingprotokol die inspeksie van 10 persent van die plate uit elke partjie in, met monsters geneem van die begin, middel en einde van die rol. Meet vlakheid op drie posisies per plaat: 200 mm vanaf elke rand en langs die middellyn. Neem al die metings aan, bereken die gemiddelde vlakheidafwyking en vergelyk die resultate met die gespesifiseerde toleransieklas.
Vir 'n presisiegesny PPGI-staalrol in toestelvervaardiging word die monstername strenger gemaak tot 15 persent van die plate en word ‘n visuele inspeksie vir oppervlakgolfagtigheid onder skuinslig bygevoeg. In ‘n onlangse kommersiële gebouprojek het kontrakteurs hierdie presiese inspeksieprotokol vir inkomende PPGI-staalrol partjies toegepas en substandaardmateriaal geïdentifiseer en uitgefilter voordat dit geïnstalleer is om duur projekvertragings te vermy.
Die Rol van Verskafferbekwaamheid in Vlakheidsekerheid
Vlakheidkwaliteit hang uiteindelik af van die vervaardiger se toestelbekwaamheid en prosesbeheer. ‘n presisiegesny PPGI-staalrol vereis moderne rolwerke met outomatiese vlakheidbeheerstelsels, spanningvlakmakers in die bedekkingslyn en gepasde snytoerusting met verstelbare lem-oorlappings. Vervaardigers wat 'n stabiele oppervlak PPGI-staalrol moet streng temperatuurbeheer tydens die verharding van die bedekking handhaaf om termiese spanning-geïnduseerde vlakheiddefekte te voorkom.
Shenyang Yuanhe Steel bedryf ISO-gesertifiseerde bedekkingslyne wat met gevorderde spanningvlakmaakstelsels toegerus is wat vlakheid binne EN 10143 spesiale klas-toleransies vir elke standaard PPGI-staalrol produk handhaaf. Hul omvattende drie-vlak-kwaliteitsbeheerstelsel sluit aanlyn-vlakheidmonitering tydens produksie en uitgaande verifikasie voor versending in. Deur saam te werk met Shenyang Yuanhe Steel, kry globale kliënte toegang tot uitmuntende vervaardigingsvermoëns wat verseker dat elke presisiegesny PPGI-staalrol en stabiele oppervlak PPGI-staalrol by die projekplek aankom met geverifieerde vlakheidkwaliteitsdokumentasie en uitstaande merkbetroubaarheid.
 EN