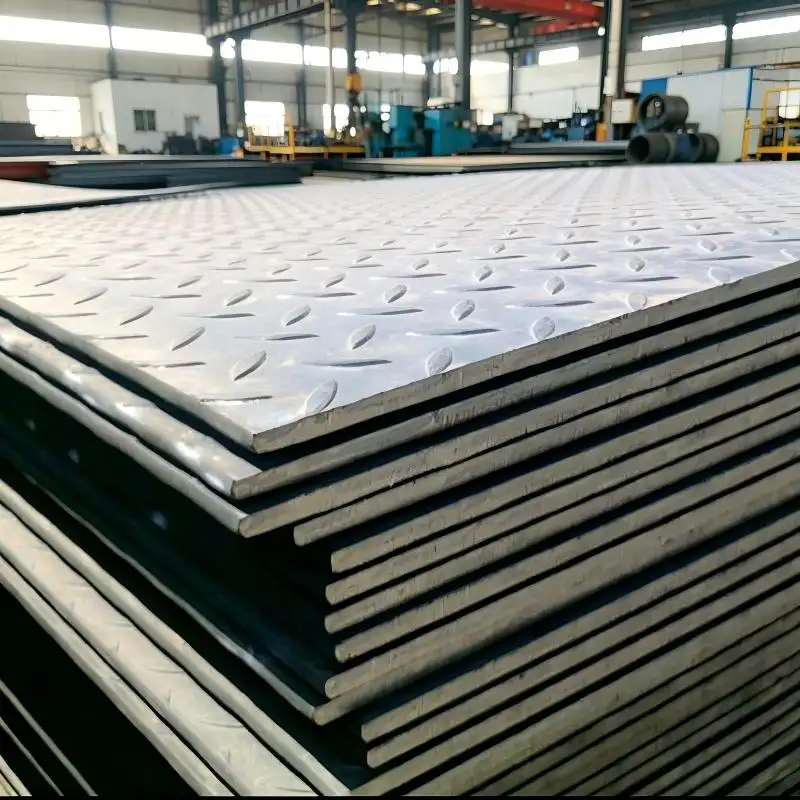
Жазықтық сапасы дайындалған цинктелген болат орамының парақтарының келесі өңдеу процестерінде және соңғы орнату кезінде сенімді жұмыс істеуін анықтайды. Жазықтықтың нашар деңгейі дәл кесілген PPGI болат орамында толқындылық, жиектегі толқындылық, ортадағы иілу және көлденең иілу пайда болдырып, ролл формалау дәлдігін, дәл сваркалауды және аяқталған панельдердің көрінісін нашарлатады. Халықаралық болат орамдарын тапсырыс беру бойынша бес жылдан астам сапа тексеру тәжірибесінде жазықтық ақаулары клиенттердің шағымдарының шамамен 30 пайызын құрайды. « тұрақты бетті PPGI болат орамының» жазықтығының сапасын тексеру әдістерін түсіну бұл сатып алушылар, жобалау инженерлері және сапа бақылаушылары үшін маңызды, өйткені олар келетін материалдардың өңдеу мен эстетикалық талаптарға сай келуін қамтамасыз етуі керек. Бұл нұсқаулық жазықтықты тексерудің жүйелі тәсілін ұсынады: өлшеу стандарттары, тексеру құралдары, кеңінен тараған ақаулар түрлері және қабылдау критерийлері қамтылады, сонымен бірге жоғарғы сорттың ерекшеліктері айтылады PPGI сталакан спираль таңдау.
PPGI рулоны үшін жазықтық стандарттарын түсіну
Рулонның дәл кесілген PPGI болат орамында жазықтығы бірнеше халықаралық стандарттармен реттеледі. ASTM A568 стандарты жазық-дайындалған болат үшін жалпы жазықтық шектерін анықтайды және парақтың қалыңдығы мен еніне қарай ең жоғары рұқсат етілетін ауытқуларды көрсетеді. 0,30 мм мен 0,70 мм арасындағы қалыңдықта және 1200 мм-ге дейінгі ені бар тұрақты бетті PPGI болат орамының» жазықтығының сапасын тексеру әдістерін түсіну рулон үшін стандарттық жазықтық шегі ұзындықтың әрбір метріне 6 миллиметр болады. Жапонияның JIS G3142 стандарты осындай шектерді қолданады, бірақ алдын ала боялған беттер үшін нақты талаптар қосады: жазықтықты өлшеу кезінде бояу қабаты трещиналанбауы немесе түсуі тиіс
Еуропалық стандарт EN 10143 ең толық жазықтық классификациясын ұсынады және кез келген стандартты PPGI сталакан спираль үш жазықтық класына бөледі: қалыпты, жақсартылған және арнайы. Тұрмыстық құрылғыларды шығару немесе ғимараттың сыртқы қабырғасын қаптау үшін қолданылатын дәл кесілген PPGI болат орамында жазықтықтың арнайы класын сатып алушылар көрсетуі керек, ол үшін тұрақты бетті PPGI болат орамының» жазықтығының сапасын тексеру әдістерін түсіну көрінетін және өңдеу талаптарына сай болуы қажет.
Тексеру құралдары мен өлшеу әдістері
Жазықтық сапасын тексеру үшін қарапайым құралдар мен жоғары деңгейлі өлшеу жүйелері қажет. Келген дәл кесілген PPGI болат орамында табақшаны тексеру кезінде түзу сызықтық әдіс әлі де ең тиімді жерде қолданылатын әдіс болып табылады. Дәлдігі жоғары түзу сызықтық құрал (әдетте 1 метр ұзындығы бар және жазықтық дәлдігі 0,05 мм-ге дейінгі шегінде өңделген) табақша бетіне орнатылады. Тексеруші түзу сызықтық құрал мен табақша беті арасындағы ең үлкен саңылауды өлшейді, ол үшін щуп қолданылады.
Үшін тұрақты бетті PPGI болат орамының» жазықтығының сапасын тексеру әдістерін түсіну , белгіленген төзімділік класынан асатын кез келген саңылау тегісдік ақауды көрсетеді. Нақтырақ өлшеу үшін лазерлік тегісдікті сканерлеу жүйелері жер бетінің үш өлшемді картасын түсіреді. PPGI сталакан спираль тік терісі жіберіп жіберуі мүмкін жергілікті ақауларды анықтап беру. Жақында жасалған жабдықтар зауытының аудитінде әрбір партияның лазерлік сканерлеуін жүзеге асыру дәл кесілген PPGI болат орамында үш ай ішінде тегістікке байланысты қалыптау ақауларын 62 пайызға азайтып, озық тексеру құралдарының құндылығын дәлелдеді.
Жазықсыздықтың жалпы кемшіліктері мен олардың себептері
Төрт негізгі тегісдік ақаулары дәл кесілген PPGI болат орамында : орталық тұтқа, шеттік толқын, бойлық қасқыр және көлденең қасқыр. Орталық тұтқа қапталы бойымен көтерілген аумақ ретінде пайда болады, ол қапталды қатайту кезінде тепе-тең емес дөңгелектеу қысымы немесе жылулық стресстен пайда болады. Шеті толқын шеті бойымен толқындық түрінде көрінеді, әдетте кесу кезінде тиімсіз кернеуді бақылаудан немесе катушка жинақталған жадынан туындайды. Ұзындығы бойынша бұрылыс орау бағыты бойынша қисықтықты тудырады, бұл көбінесе қапталған пештен кейін біркелкі салқындатудан туындайды.
Көлденең иілу парақты оның ені бойынша иілтеді, әдетте жұмыс рулетінің жылулық кеңеюінен пайда болады. Әрбір ақау типін тұрақты бетті PPGI болат орамының» жазықтығының сапасын тексеру әдістерін түсіну түзетуге әртүрлі тәсілдер қажет. Жеңіл орталық иілулер мен шеттегі толқындар роликті деңгейлеу арқылы жақсартылуы мүмкін, ал продольдық пен көлденең иілулер температура ролигі немесе қайта жылумен өңдеуді қажет етуі мүмкін. Бұл ақауларды дәл кесілген PPGI болат орамында тексеру кезінде анықтау сатып алушыларға материалды өңдеу арқылы қалпына келтіруге болатынын анықтауға көмектеседі.
Қабылдау критерийлері мен тексеру протоколдары
Жазықтық сапасы бойынша анық қабылдау критерийлерін орнату сатып алушыларды сәйкессіз материалды қабылдаудан қорғайды. Бір тұрақты бетті PPGI болат орамының» жазықтығының сапасын тексеру әдістерін түсіну архитектуралық қолданыста ұсынылатын қабылдау протоколы әр партиядан парақтардың 10 пайызын тексеруді, оларды орамның басынан, ортасынан және аяғынан алуын қамтиды. Әр парақта жазықтықты үш орында өлшеңіз: әр шеттен 200 мм және орталық сызық бойынша. Барлық өлшеулерді тіркеңіз, орташа жазықтық ауытқуын есептеңіз және нәтижелерді көрсетілген толеранция класымен салыстырыңыз.
Үшін дәл кесілген PPGI болат орамында тұрмыстық құрылғыларды шығаруда парақтардың 15 пайызын тексеруге көшіңіз және беткі толқындылықты қиғаш жарықта визуалды тексеруді қосыңыз. Соңғы коммерциялық ғимарат жобасында жұмыс орындаушылар келген PPGI сталакан спираль партиялар үшін дәл осы тексеру протоколын қолданды, олар орнатуға дейін сапасы төмен материалдарды анықтап, фильтрлей отырып, қымбатқа түсетін жоба кешігуін болдырмаған.
Жазықтықты қамтамасыз етуде тағайындаушының мүмкіндігінің рөлі
Жазықтық сапасы соңында өндірушінің жабдықтарының мүмкіндігі мен процессті бақылауына тәуелді. дәл кесілген PPGI болат орамында қазіргі заманғы домалақтау стандарын, автоматты жазықтық бақылау жүйелерін, покрытие сызығындағы керілу деңгейлеушілерді және реттелетін пышақтардың бір-біріне қабаттасуын қамтамасыз ететін дұрыс кесу жабдығын талап етеді. А тұрақты бетті PPGI болат орамының» жазықтығының сапасын тексеру әдістерін түсіну покрытие құрамын құрғату кезінде қатаң температура бақылауын сақтау керек, ол жылулық керілу нәтижесінде пайда болған жазықтық ақауларын болдырмау үшін.
Shenyang Yuanhe Steel компаниясы EN 10143 стандартының арнайы класына сай жазықтық дәлдігін қамтамасыз ететін алдыңғы қатарлы керілу деңгейлеу жүйелерімен жабдықталған ISO сертификатталған покрытие сызықтарында жұмыс істейді. PPGI сталакан спираль олардың толық үш деңгейлі сапа бақылау жүйесі өндіріс кезінде жазықтықты бақылауды және жеткізу алдында шығатын тексеруді қамтиды. Shenyang Yuanhe Steel компаниясымен серіктестік құру арқылы әлемдік тұтынушылар жоғары сапалы өндіріс мүмкіндіктеріне қол жеткізеді, ол әрбір дәл кесілген PPGI болат орамында және тұрақты бетті PPGI болат орамының» жазықтығының сапасын тексеру әдістерін түсіну проект алаңына тексерілген жазықтық сапасы туралы құжаттар мен өте жоғары бренд сенімділігімен келеді.
 EN