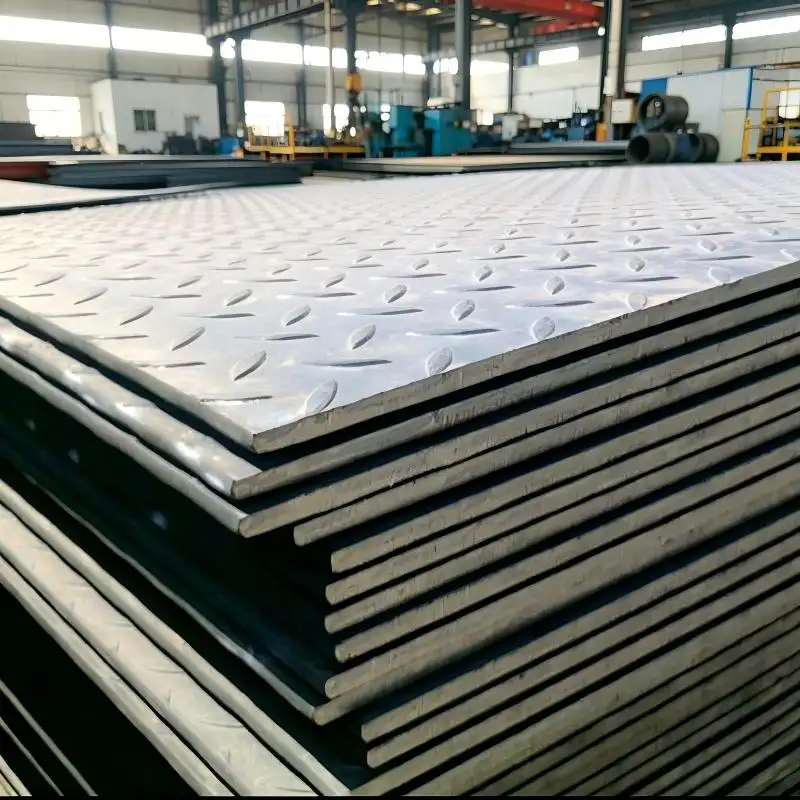
A qualidade do nivelamento determina se as chapas de bobina de aço galvanizado pré-pintado desempenham de forma confiável no processamento subsequente e na instalação final. Um nivelamento inadequado em uma bobina de aço PPGI cortada com precisão causa ondulações, ondulações nas bordas, vincos centrais e curvaturas transversais que comprometem a precisão da conformação em rolo, a exatidão da soldagem e a aparência visual dos painéis acabados. Ao longo de mais de cinco anos de experiência em inspeção de qualidade de pedidos internacionais de bobinas de aço, observou-se que defeitos de nivelamento representam quase 30 por cento de todas as rejeições por parte dos clientes. Compreender como verificar a qualidade do nivelamento de uma bobina de aço PPGI com superfície estável é essencial para compradores, engenheiros de projeto e inspetores de qualidade que precisam garantir que os materiais recebidos atendam tanto aos requisitos de processamento quanto aos estéticos. Este guia fornece uma abordagem sistemática para a verificação da planicidade, cobrindo normas de medição, ferramentas de inspeção, tipos comuns de defeitos e critérios de aceitação, além de destacar o grau superior Bobina de aço PPGI opções.
Compreensão das Normas de Planicidade para Bobinas PPGI
É regida por diversas normas internacionais. A ASTM A568 define tolerâncias gerais de planicidade para aço laminado plano, especificando desvios máximos admissíveis com base na espessura e largura da chapa. Para uma bobina de aço PPGI cortada com precisão com espessura entre 0,30 mm e 0,70 mm e largura até 1.200 mm, a tolerância padrão de planicidade é de 6 milímetros por metro de comprimento. A norma japonesa JIS G3142 aplica tolerâncias semelhantes, mas acrescenta requisitos específicos para superfícies pré-pintadas, exigindo que o filme de tinta não se fracture nem descasque durante a medição da planicidade. bobina de aço PPGI com superfície estável com espessura entre 0,30 mm e 0,70 mm e largura até 1.200 mm, a tolerância padrão de planicidade é de 6 milímetros por metro de comprimento. A norma japonesa JIS G3142 aplica tolerâncias semelhantes, mas acrescenta requisitos específicos para superfícies pré-pintadas, exigindo que o filme de tinta não se fracture nem descasque durante a medição da planicidade.
A norma europeia EN 10143 fornece o sistema de classificação de planicidade mais detalhado, categorizando qualquer chapa padrão Bobina de aço PPGI em três classes de planicidade: normal, melhorada e especial. Para uma bobina de aço PPGI cortada com precisão utilizada na fabricação de eletrodomésticos ou revestimento arquitetônico, os compradores devem especificar a classe de planicidade especial para garantir que a bobina de aço PPGI com superfície estável atenda aos rigorosos padrões visuais e de processamento.
Ferramentas de inspeção e métodos de medição
Verificar a qualidade da planicidade exige tanto ferramentas simples quanto sistemas avançados de medição. Para inspeção de recebimento de uma bobina de aço PPGI cortada com precisão , o método da régua reta continua sendo a técnica mais prática para uso no local. Uma régua reta de precisão, normalmente com 1 metro de comprimento e usinada com tolerância de planicidade de até 0,05 mm, é colocada sobre a superfície da chapa. O inspetor mede o maior afastamento entre a régua reta e a superfície da chapa utilizando um calibrador de folga.
Para um bobina de aço PPGI com superfície estável , qualquer folga que exceda a classe de tolerância especificada indica um defeito de planicidade. Para medições mais precisas, sistemas de varredura a laser para planicidade capturam um mapa tridimensional da superfície da Bobina de aço PPGI folha, identificando defeitos localizados que uma régua não conseguiria detectar. Em uma auditoria recente em uma fábrica de eletrodomésticos, a implementação de varredura a laser em todos os lotes de bobina de aço PPGI cortada com precisão reduziu os defeitos de conformação relacionados à planicidade em 62 por cento dentro de três meses, comprovando o valor de ferramentas avançadas de verificação.
Defeitos comuns de planicidade e suas causas
Quatro defeitos primários de planicidade afetam uma bobina de aço PPGI cortada com precisão : ondulação central, ondulação nas bordas, curvatura longitudinal e curvatura transversal. A ondulação central aparece como uma área elevada ao longo da linha central, causada por pressão de laminação desigual ou tensão térmica durante a cura do revestimento. A ondulação nas bordas manifesta-se como ondulações ao longo das extremidades, geralmente resultantes de controle inadequado de tensão durante o corte longitudinal ou da memória de enrolamento da bobina. A curvatura longitudinal cria uma curva na direção de laminação, frequentemente causada por resfriamento desigual após o forno de revestimento.
Curvatura transversal curva a chapa ao longo de sua largura, geralmente originada pela expansão térmica dos cilindros de trabalho. Cada tipo de defeito em uma bobina de aço PPGI com superfície estável exige abordagens corretivas diferentes. Dobras leves no centro e ondulações nas bordas podem ser melhoradas por nivelamento com rolos, enquanto curvaturas longitudinais e transversais podem exigir laminação de temperagem ou recozimento novamente. A identificação desses defeitos durante a inspeção de uma bobina de aço PPGI cortada com precisão ajuda os compradores a determinar se o material pode ser recuperado por meio de processamento.
Critérios de Aceitação e Protocolos de Inspeção
Estabelecer critérios claros de aceitação para a qualidade de planicidade protege os compradores contra a aceitação de materiais não conformes. Para uma bobina de aço PPGI com superfície estável em aplicações arquitetônicas, o protocolo recomendado de aceitação inclui inspecionar 10 por cento das chapas de cada lote, coletando amostras da cabeça, do meio e da cauda da bobina. Medir a planicidade em três posições por chapa: a 200 mm de cada borda e ao longo da linha central. Registrar todas as medições, calcular o desvio médio de planicidade e comparar os resultados com a classe de tolerância especificada.
Para um bobina de aço PPGI cortada com precisão na fabricação de eletrodomésticos, aumentar a frequência de amostragem para 15 por cento das chapas e acrescentar uma inspeção visual para ondulação superficial sob luz rasante. Em um projeto recente de edifício comercial, os empreiteiros implementaram exatamente esse protocolo de inspeção para materiais recebidos Bobina de aço PPGI em lotes, identificando e eliminando materiais subpadronizados antes da instalação, a fim de evitar atrasos dispendiosos no projeto.
O Papel da Capacidade do Fornecedor na Garantia de Planicidade
A qualidade da planicidade depende, em última instância, da capacidade dos equipamentos do fabricante e do controle do processo. Um bobina de aço PPGI cortada com precisão requer laminadores modernos com sistemas automáticos de controle de planicidade, niveladores de tensão na linha de revestimento e equipamentos adequados de corte longitudinal com sobreposição ajustável das lâminas. Os fabricantes que produzem um bobina de aço PPGI com superfície estável devem manter controles rigorosos de temperatura durante a cura do revestimento para evitar defeitos de planicidade induzidos por tensões térmicas.
A Shenyang Yuanhe Steel opera linhas de revestimento certificadas ISO, equipadas com sistemas avançados de nivelamento de tensão que mantêm a planicidade dentro das tolerâncias da classe especial EN 10143 para cada padrão Bobina de aço PPGI . Seu abrangente sistema de controle de qualidade em três níveis inclui monitoramento em tempo real da planicidade durante a produção e verificação final antes do embarque. Ao estabelecer parceria com a Shenyang Yuanhe Steel, clientes globais obtêm acesso a capacidades superiores de fabricação, garantindo que cada bobina de aço PPGI cortada com precisão e bobina de aço PPGI com superfície estável chegue ao local do projeto acompanhado de documentação verificável de qualidade de planicidade e confiabilidade de marca excepcional.
 EN