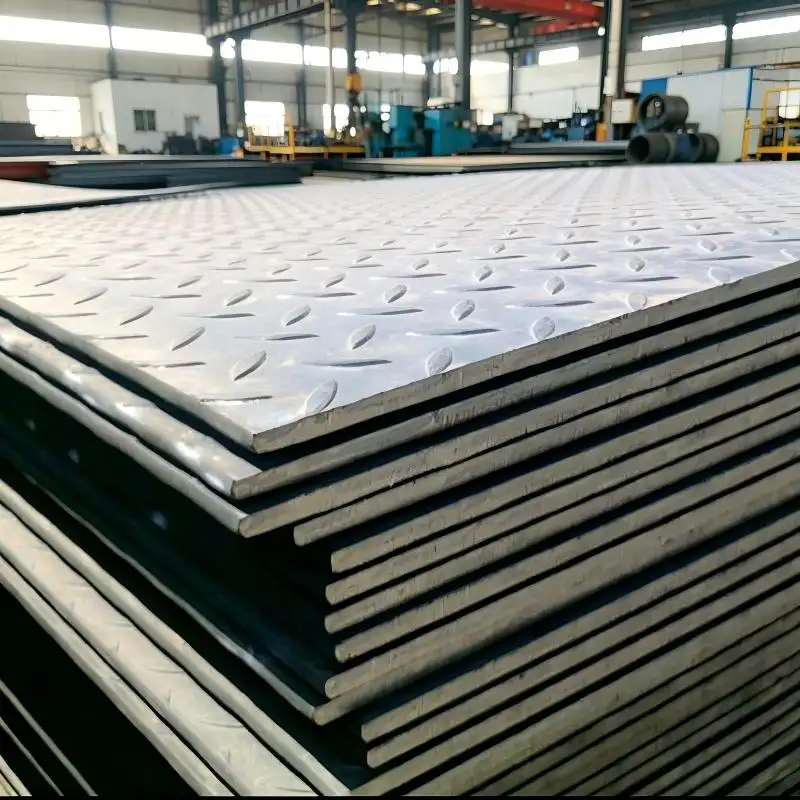
La calidad de planicidad determina si las láminas de bobina de acero galvanizado prelacado funcionan de forma fiable en los procesos posteriores y en la instalación final. Una mala planicidad en una bobina de acero PPGI cortada con precisión provoca ondulaciones, ondulaciones en los bordes, abombamientos centrales y deformaciones transversales que afectan negativamente la precisión en la conformación por laminación, la exactitud en la soldadura y la apariencia visual de los paneles terminados. Tras más de cinco años de experiencia en inspección de calidad de pedidos internacionales de bobinas de acero, se ha observado que los defectos de planicidad representan casi el 30 % de todas las reclamaciones de los clientes. Comprender cómo verificar la calidad de planicidad de una bobina de acero PPGI de superficie estable es esencial para compradores, ingenieros de proyectos e inspectores de calidad que necesitan garantizar que los materiales recibidos cumplan tanto con los requisitos de procesamiento como con los estéticos. Esta guía ofrece un enfoque sistemático para la verificación de la planicidad, abarcando normas de medición, herramientas de inspección, tipos comunes de defectos y criterios de aceptación, además de destacar los grados superiores Bobina de acero PPGI las opciones.
Comprensión de las normas de planicidad para bobinas PPGI
La planicidad de una bobina de acero PPGI cortada con precisión se rige por varias normas internacionales. La norma ASTM A568 define tolerancias generales de planicidad para acero laminado en frío, especificando las desviaciones máximas permitidas según el espesor y el ancho de la lámina. Para una bobina de acero PPGI de superficie estable con espesor entre 0,30 mm y 0,70 mm y un ancho de hasta 1.200 mm, la tolerancia estándar de planicidad es de 6 milímetros por metro de longitud. La norma japonesa JIS G3142 aplica tolerancias similares, pero añade requisitos específicos para superficies prepintadas, exigiendo que la película de pintura no se agriete ni se desprenda durante la medición de la planicidad.
La norma europea EN 10143 proporciona el sistema de clasificación de planicidad más detallado, categorizando cualquier producto estándar Bobina de acero PPGI en tres clases de planicidad: normal, mejorada y especial. Para un bobina de acero PPGI cortada con precisión utilizado en la fabricación de electrodomésticos o revestimientos arquitectónicos, los compradores deben especificar la clase de planicidad especial para garantizar que el bobina de acero PPGI de superficie estable cumpla con los exigentes estándares visuales y de procesamiento.
Herramientas de inspección y métodos de medición
La verificación de la calidad de la planicidad requiere tanto herramientas sencillas como sistemas avanzados de medición. Para la inspección de recepción de una bobina de acero PPGI cortada con precisión , el método de la regla recta sigue siendo la técnica más práctica para su uso in situ. Una regla recta de precisión, típicamente de 1 metro de longitud y mecanizada con una tolerancia de planicidad de ±0,05 mm, se coloca sobre la superficie de la lámina. El inspector mide el espacio máximo entre la regla recta y la superficie de la lámina mediante una galga de espesores.
Para una bobina de acero PPGI de superficie estable , cualquier separación que exceda la clase de tolerancia especificada indica un defecto de planicidad. Para una medición más precisa, los sistemas láser de escaneo de planicidad capturan un mapa tridimensional de la superficie de la Bobina de acero PPGI lámina, identificando defectos localizados que una regla recta podría pasar por alto. En una auditoría reciente en una fábrica de electrodomésticos, la implementación del escaneo láser para cada lote de bobina de acero PPGI cortada con precisión redujo los defectos de conformado relacionados con la planicidad en un 62 % en tres meses, demostrando así el valor de las herramientas avanzadas de verificación.
Defectos comunes de planicidad y sus causas
Cuatro defectos principales de planicidad afectan a una bobina de acero PPGI cortada con precisión : abombamiento central, ondulación de borde, curvatura longitudinal y curvatura transversal. El abombamiento central aparece como una zona elevada a lo largo de la línea central, causada por una presión de laminación desigual o por tensiones térmicas durante el curado del recubrimiento. La ondulación de borde se manifiesta como una ondulación a lo largo de los bordes, generalmente provocada por un control inadecuado de la tensión durante el corte longitudinal o por la memoria de enrollamiento de la bobina. La curvatura longitudinal genera una curva en la dirección de laminación, frecuentemente causada por un enfriamiento desigual tras el horno de recubrimiento.
Las curvas transversales en arco deforman la lámina a lo ancho, generalmente debido a la expansión térmica de los rodillos de trabajo. Cada tipo de defecto en una bobina de acero PPGI de superficie estable requiere enfoques de corrección distintos. Las ondulaciones ligeras en el centro y las ondulaciones en los bordes pueden mejorarse mediante nivelación con rodillos, mientras que las curvaturas longitudinales y transversales pueden requerir laminación de temple o recocido nuevamente. Identificar estos defectos durante la inspección de una bobina de acero PPGI cortada con precisión ayuda a los compradores a determinar si el material puede recuperarse mediante procesamiento.
Criterios de aceptación y protocolos de inspección
Establecer criterios de aceptación claros para la calidad de planicidad protege a los compradores contra la aceptación de material no conforme. Para una bobina de acero PPGI de superficie estable en aplicaciones arquitectónicas, el protocolo de aceptación recomendado incluye inspeccionar el 10 por ciento de las láminas de cada lote, tomando muestras desde la cabeza, el centro y la cola de la bobina. Medir la planicidad en tres posiciones por lámina: a 200 mm de cada borde y en la línea central. Registrar todas las mediciones, calcular la desviación media de planicidad y comparar los resultados con la clase de tolerancia especificada.
Para una bobina de acero PPGI cortada con precisión en la fabricación de electrodomésticos, intensificar el muestreo al 15 por ciento de las láminas y añadir una inspección visual de ondulaciones superficiales bajo luz rasante. En un reciente proyecto comercial de edificación, los contratistas aplicaron exactamente este protocolo de inspección para los materiales recibidos Bobina de acero PPGI en lotes, identificando y filtrando materiales subestándar antes de su instalación para evitar retrasos costosos en el proyecto.
El papel de la capacidad del proveedor en la garantía de planicidad
La calidad de la planicidad depende finalmente de la capacidad de los equipos del fabricante y del control del proceso. Un bobina de acero PPGI cortada con precisión requiere laminadores modernos con sistemas automáticos de control de planicidad, niveladores de tensión en la línea de recubrimiento y equipos adecuados para el corte longitudinal con solapamiento ajustable de las cuchillas. Los fabricantes que producen un bobina de acero PPGI de superficie estable deben mantener controles estrictos de temperatura durante el curado del recubrimiento para evitar defectos de planicidad inducidos por tensiones térmicas.
Shenyang Yuanhe Steel opera líneas de recubrimiento certificadas ISO equipadas con sistemas avanzados de nivelación de tensión que mantienen la planicidad dentro de las tolerancias de clase especial EN 10143 para cada estándar Bobina de acero PPGI . Su sistema integral de control de calidad de tres niveles incluye monitoreo en línea de la planicidad durante la producción y verificación final antes del embarque. Al asociarse con Shenyang Yuanhe Steel, los clientes globales obtienen acceso a capacidades de fabricación superiores, garantizando que cada bobina de acero PPGI cortada con precisión y bobina de acero PPGI de superficie estable llegue al sitio del proyecto con documentación verificable de calidad en planicidad y una fiabilidad de marca excepcional.
 EN