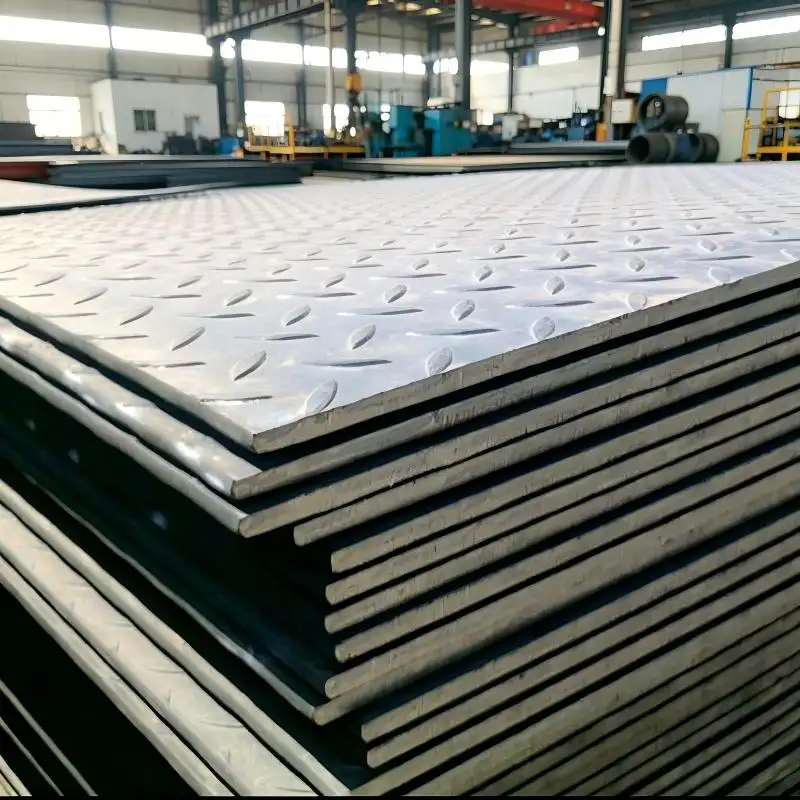
La qualité de planéité détermine si les tôles en bobine d'acier galvanisé prélaqué fonctionnent de façon fiable lors du traitement en aval et de l'installation finale. Une planéité médiocre dans une bobine d'acier PPGI découpée avec précision provoque des ondulations, des ondulations sur les bords, des bosses centrales et des courbures transversales qui nuisent à la précision de formage à froid, à la précision du soudage et à l'apparence visuelle des panneaux finis. Au cours de plus de cinq ans d'expérience en inspection qualité sur des commandes internationales de bobines d'acier, les défauts de planéité ont représenté près de 30 % de l'ensemble des rejets clients. Comprendre comment vérifier la qualité de planéité d'une bobine d'acier PPGI à surface stable est essentiel pour les acheteurs, les ingénieurs projets et les inspecteurs qualité qui doivent s’assurer que les matériaux entrants répondent aux exigences tant fonctionnelles qu’esthétiques. Ce guide propose une approche systématique de la vérification de la planéité, couvrant les normes de mesure, les outils d’inspection, les types de défauts courants et les critères d’acceptation, tout en mettant en évidence la qualité supérieure Bobine en acier PPGI les options.
Comprendre les normes de planéité pour les bobines PPGI
Est régie par plusieurs normes internationales. La norme ASTM A568 définit les tolérances générales de planéité pour les aciers laminés à froid, en spécifiant les écarts maximaux autorisés en fonction de l’épaisseur et de la largeur de la tôle. Pour une bobine d'acier PPGI découpée avec précision d’une épaisseur comprise entre 0,30 mm et 0,70 mm et d’une largeur maximale de 1 200 mm, la tolérance standard de planéité est de 6 millimètres par mètre de longueur. La norme japonaise JIS G3142 applique des tolérances similaires, mais ajoute des exigences spécifiques aux surfaces prélaquées, exigeant que le film de peinture ne se fissure ni ne s’écaille lors de la mesure de la planéité. bobine d'acier PPGI à surface stable avec une épaisseur comprise entre 0,30 mm et 0,70 mm et une largeur allant jusqu’à 1 200 mm, la tolérance standard de planéité est de 6 millimètres par mètre de longueur. La norme japonaise JIS G3142 applique des tolérances similaires mais ajoute des exigences spécifiques pour les surfaces prélaquées, exigeant que le film de peinture ne se fissure ni ne s’écaille pendant la mesure de la planéité.
La norme européenne EN 10143 fournit le système de classification de planéité le plus détaillé, classant tout produit standard Bobine en acier PPGI en trois classes de planéité : normale, améliorée et spéciale. Pour un bobine d'acier PPGI découpée avec précision utilisé dans la fabrication d’appareils électroménagers ou comme revêtement architectural, les acheteurs doivent spécifier la classe de planéité spéciale afin de garantir que le bobine d'acier PPGI à surface stable répond aux exigences visuelles et de transformation les plus strictes.
Outils d’inspection et méthodes de mesure
La vérification de la qualité de planéité exige à la fois des outils simples et des systèmes de mesure avancés. Pour l’inspection à réception d’un bobine d'acier PPGI découpée avec précision , la méthode de la règle droite reste la technique la plus pratique sur site. Une règle droite de précision, généralement longue d’un mètre et usinée avec une tolérance de planéité de 0,05 mm, est placée sur la surface de la tôle. L’inspecteur mesure l’écart maximal entre la règle droite et la surface de la tôle à l’aide d’une jauge d’épaisseur.
Pour un bobine d'acier PPGI à surface stable , toute déformation dépassant la classe de tolérance spécifiée indique un défaut de planéité. Pour une mesure plus précise, les systèmes de numérisation laser de planéité capturent une carte tridimensionnelle de la surface de la Bobine en acier PPGI feuille, identifiant des défauts localisés que l’équerre ne détecterait pas. Lors d’un audit récent dans une usine d’appareils électroménagers, la mise en œuvre de la numérisation laser pour chaque lot de bobine d'acier PPGI découpée avec précision a réduit de 62 % les défauts de formage liés à la planéité en trois mois, prouvant ainsi la valeur des outils de vérification avancés.
Défauts courants de planéité et leurs causes
Quatre défauts principaux de planéité affectent une bobine d'acier PPGI découpée avec précision : bombement central, ondulation latérale, flèche longitudinale et flèche transversale. Le bombement central apparaît sous forme d’une zone surélevée le long de la ligne centrale, causée par une pression de laminage inégale ou par des contraintes thermiques durant le durcissement du revêtement. L’ondulation latérale se manifeste par des ondulations le long des bords, généralement dues à un contrôle inadéquat de la tension pendant la découpe ou à la mémoire de bobinage. La flèche longitudinale crée une courbure dans le sens du laminage, souvent causée par un refroidissement inégal après le four de revêtement.
Les courbures transversales de la tôle suivent sa largeur, provenant généralement de la dilatation thermique des cylindres de travail. Chaque type de défaut dans une bobine d'acier PPGI à surface stable nécessite des approches correctives différentes. Les légers froissements centraux et les ondulations latérales peuvent être améliorés par nivelage à rouleaux, tandis que les courbures longitudinales et transversales peuvent exiger un laminage de tension ou un recuit supplémentaire. L’identification de ces défauts lors de l’inspection d’une bobine d'acier PPGI découpée avec précision aide les acheteurs à déterminer si le matériau peut être récupéré par traitement.
Critères d’acceptation et protocoles d’inspection
L’établissement de critères d’acceptation clairs en matière de planéité protège les acheteurs contre l’acceptation de matériaux non conformes. Pour une bobine d'acier PPGI à surface stable dans les applications architecturales, le protocole d’acceptation recommandé comprend l’inspection de 10 % des tôles de chaque lot, prélevées au début, au milieu et à la fin de la bobine. Mesurer la planéité à trois endroits par tôle : à 200 mm de chaque bord et sur la ligne centrale. Enregistrer toutes les mesures, calculer l’écart moyen de planéité et comparer les résultats à la classe de tolérance spécifiée.
Pour un bobine d'acier PPGI découpée avec précision dans la fabrication d’appareils électroménagers, renforcer l’échantillonnage à 15 % des tôles et ajouter une inspection visuelle des ondulations de surface sous éclairage rasant. Dans un projet récent de bâtiment commercial, les entrepreneurs ont appliqué exactement ce protocole d’inspection aux lots entrants Bobine en acier PPGI afin d’identifier et d’éliminer les matériaux non conformes avant leur installation, évitant ainsi des retards coûteux sur le chantier.
Le rôle de la capacité du fournisseur dans l’assurance de la planéité
La qualité de planéité dépend en définitive des capacités des équipements du fabricant et de son contrôle des procédés. Un bobine d'acier PPGI découpée avec précision nécessite des laminoirs modernes dotés de systèmes de contrôle automatique de la planéité, de niveleurs de tension sur la ligne de revêtement et d’équipements de découpe appropriés avec chevauchement réglable des lames. Les fabricants produisant un bobine d'acier PPGI à surface stable doivent maintenir des contrôles stricts de la température pendant le durcissement du revêtement afin d’éviter les défauts de planéité induits par les contraintes thermiques.
Shenyang Yuanhe Steel exploite des lignes de revêtement certifiées ISO, équipées de systèmes avancés de nivellement sous tension qui garantissent une planéité conforme aux tolérances de classe spéciale EN 10143 pour chaque norme Bobine en acier PPGI produit. Leur système complet de contrôle qualité à trois niveaux comprend une surveillance en ligne de la planéité pendant la production ainsi qu’une vérification finale avant expédition. En s’associant à Shenyang Yuanhe Steel, les clients mondiaux bénéficient de capacités de fabrication supérieures, garantissant que chaque bobine d'acier PPGI découpée avec précision et bobine d'acier PPGI à surface stable arrive sur le chantier accompagné d’une documentation vérifiable attestant de la qualité de sa planéité et d’une fiabilité de marque exceptionnelle.
 EN