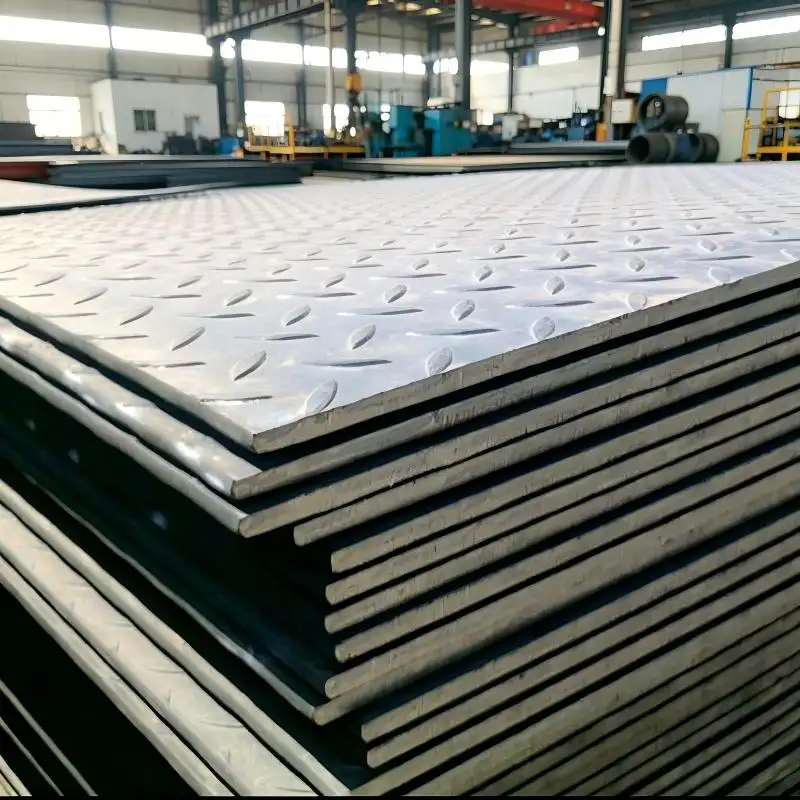
A síkságminőség meghatározza, hogy a befestett, horganyzott acéltekercs-lemezek megbízhatóan működnek-e a további feldolgozás során és a végső telepítésnél. A rossz síkság egy pontosan vágott PPGI acéltekercsnél hullámosságot, szélső hullámosságot, középső gödrösséget és keresztirányú görbületet okoz, amelyek rombolják a hengerlés pontosságát, az hegesztési pontosságot és a kész panelek vizuális megjelenését. Öt éves minőségellenőrzési tapasztalatunk nemzetközi acéltekercs-megrendelésekkel kapcsolatban azt mutatta, hogy a síksági hiányosságok majdnem 30 százalékát teszik ki az összes ügyfél általi visszautasításnak. Fontos megérteni, hogyan ellenőrizhető egy stabil felületű PPGI acéltekercs síkságminősége alapvető fontosságú a vásárlók, projektmérnökök és minőségellenőrzők számára, akiknek biztosítaniuk kell, hogy a beérkező anyagok megfelelnek mind a feldolgozási, mind az esztétikai követelményeknek. Ez az útmutató rendszerszerű módszert kínál a síkság ellenőrzésére, amely lefedi a mérési szabványokat, az ellenőrző eszközöket, a gyakori hibatípusokat és az elfogadási kritériumokat, miközben kiemeli a legmagasabb minőségi osztályt PPGI acéltekercs - A választási lehetőségek.
A PPGI tekercsek síksági szabványainak megértése
Síksága pontosan vágott PPGI acéltekercsnél több nemzetközi szabvány szerint szabályozott. Az ASTM A568 általános síksági tűréseket határoz meg laposan hengerelt acélra, és a lemez vastagságától és szélességétől függően meghatározza a maximálisan megengedett eltéréseket. Egy stabil felületű PPGI acéltekercs síkságminősége vastagsága 0,30 mm és 0,70 mm között, szélessége legfeljebb 1200 mm, a szabványos síksági tűrés 6 milliméter méterenként. A japán szabvány, a JIS G3142 hasonló tűréseket alkalmaz, de külön követelményeket állít fel a festett felületek esetében, előírva, hogy a festékréteg ne repedjen vagy hámljon le a síkságmérés során.
Az európai szabvány, az EN 10143 a leg részletesebb síkossági osztályozási rendszert nyújtja, amely bármely szabványos PPGI acéltekercs három síkossági osztályba sorolja: normál, javított és különleges. Egy pontosan vágott PPGI acéltekercsnél háztartási készülékek gyártásához vagy építészeti burkolathoz használt anyag esetében a vásárlóknak a különleges síkossági osztályt kell megadniuk, hogy biztosítsák a stabil felületű PPGI acéltekercs síkságminősége megfelelő vizuális és feldolgozási követelmények teljesülését.
Ellenőrző eszközök és mérési módszerek
A síkosság minőségének ellenőrzéséhez egyszerű eszközökre és fejlett mérőrendszerekre is szükség van. Egy pontosan vágott PPGI acéltekercsnél , a vonalzó módszer továbbra is a leggyakorlatiasabb helyszíni technika. Egy precíziós vonalzót – általában 1 méter hosszú, és 0,05 mm síkossági tűréssel megmunkált – a lemez felületére helyeznek. Az ellenőr egy érzékelőkártyával méri meg a vonalzó és a lemez felülete közötti legnagyobb rést.
Egy stabil felületű PPGI acéltekercs síkságminősége , és bármely a megadott tűrésosztálynál nagyobb rés hézagszerű síkossághiányt jelez. Pontosabb mérésekhez lézeres síkosságmérő rendszerek készítenek egy háromdimenziós felületi térképet a PPGI acéltekercs lemezről, amelyek felfedik a helyileg jelentkező hibákat, amelyeket egy egyenes vonalzó esetleg nem mutatna ki. Egy friss kisgépgyári ellenőrzés során minden tétel pontosan vágott PPGI acéltekercsnél lézeres szkennelésének bevezetése három hónapon belül 62 százalékkal csökkentette a síkossággal kapcsolatos alakítási hibákat, ami igazolta a fejlett ellenőrző eszközök értékét.
Gyakori síkossághiányok és okozóik
Négy fő síkossághiány befolyásolja a pontosan vágott PPGI acéltekercsnél : középső dudor, szélső hullám, hosszirányú görbület és keresztirányú görbület. A középső dudor a középvonal mentén emelkedő területként jelenik meg, amit általában egyenetlen hengerelési nyomás vagy a bevonat keményedése során fellépő hőfeszültség okoz. A szélső hullám a szélek mentén jelentkező hullámosság, amelyet általában a szalagvágás során rossz feszítésszabályozás vagy a tekercsbe állított alak emlékezete eredményez. A hosszirányú görbület a hengerelés irányában keletkező ív, amelyet gyakran a bevonatoló kemence utáni egyenetlen hűtés okoz.
A keresztirányú ív a lemezt szélessége mentén görbíti, általában a munkahenger hőtágulásából ered. Minden hibatípus stabil felületű PPGI acéltekercs síkságminősége különböző korrekciós módszereket igényel. A könnyű középső hullámokat és szélső hullámokat görgőszintezéssel lehet javítani, míg a hosszirányú és keresztirányú ívek esetleg hengerelésre vagy újra-annealingre szorulnak. Ezeknek a hibáknak az azonosítása egy pontosan vágott PPGI acéltekercsnél vizsgálata során segít a vásárlóknak eldönteni, hogy az anyag feldolgozással megmenthető-e.
Elfogadási kritériumok és vizsgálati protokollok
A síkságminőségre vonatkozó egyértelmű elfogadási kritériumok meghatározása megvédi a vásárlókat a nem megfelelő anyag elfogadásától. Egy stabil felületű PPGI acéltekercs síkságminősége építészeti alkalmazásokban a javasolt elfogadási protokoll tartalmazza minden tételből a lapok 10 százalékának ellenőrzését, mintavételt a tekercs elejéről, közepéről és végéről. Mérje meg a síkságot minden lapon három helyen: 200 mm-re mindegyik széltől és a középvonalon. Rögzítse az összes mérést, számítsa ki az átlagos síkságeltérést, és hasonlítsa össze az eredményeket a megadott tűrésosztállyal.
Egy pontosan vágott PPGI acéltekercsnél háztartási készülékek gyártásában szigorítsa a mintavételt a lapok 15 százalékára, és adjon hozzá vizuális ellenőrzést a felületi hullámosságra ferde fényben. Egy nemrégiben megvalósított kereskedelmi építési projektben a vállalkozók pontosan ezt az ellenőrzési protokollt alkalmazták a beérkező PPGI acéltekercs tételre, az alacsony minőségű anyagok azonosítására és kiszűrésére a beépítés előtt, hogy elkerüljék a költséges projektkésedelmeket.
A szállító képességének szerepe a síkság biztosításában
A sípság minősége végül a gyártó berendezéseinek képességétől és folyamatszabályozásától függ. Egy pontosan vágott PPGI acéltekercsnél modern hengerlőberendezéseket igényel automatikus síkságvizsgálati rendszerrel, feszítés-kiegyenlítő berendezéseket a bevonóvonalon és megfelelő vágóberendezéseket szabható pengetúlfedéssel. A gyártók, akik egy stabil felületű PPGI acéltekercs síkságminősége terméket állítanak elő, szigorú hőmérséklet-szabályozást kell alkalmazzanak a bevonat keményítése során annak érdekében, hogy elkerüljék a hőfeszültség által okozott síksági hibákat.
Shenyang Yuanhe Steel ISO-minősített bevonóvonalakkal működik, amelyek fejlett feszítés-kiegyenlítő rendszerekkel vannak felszerelve, és minden szabványos PPGI acéltekercs termék esetében a síkságot az EN 10143 speciális osztályú tűrések határain belül tartják. Kimerítő háromszintes minőségellenőrzési rendszerük során a síkságot a gyártás közben is folyamatosan ellenőrzik, valamint kiszállítás előtt ellenőrzik a termékek végleges minőségét. A Shenyang Yuanhe Steel vállalattal kötött partnerség révén a világ minden tájáról érkező ügyfelek hozzáférhetnek kiváló gyártási képességekhez, így minden pontosan vágott PPGI acéltekercsnél és stabil felületű PPGI acéltekercs síkságminősége termék a projekt helyszínére érkezik ellenőrizhető síksági minőségi dokumentumokkal és kiváló márkamegbízhatósággal.
 EN