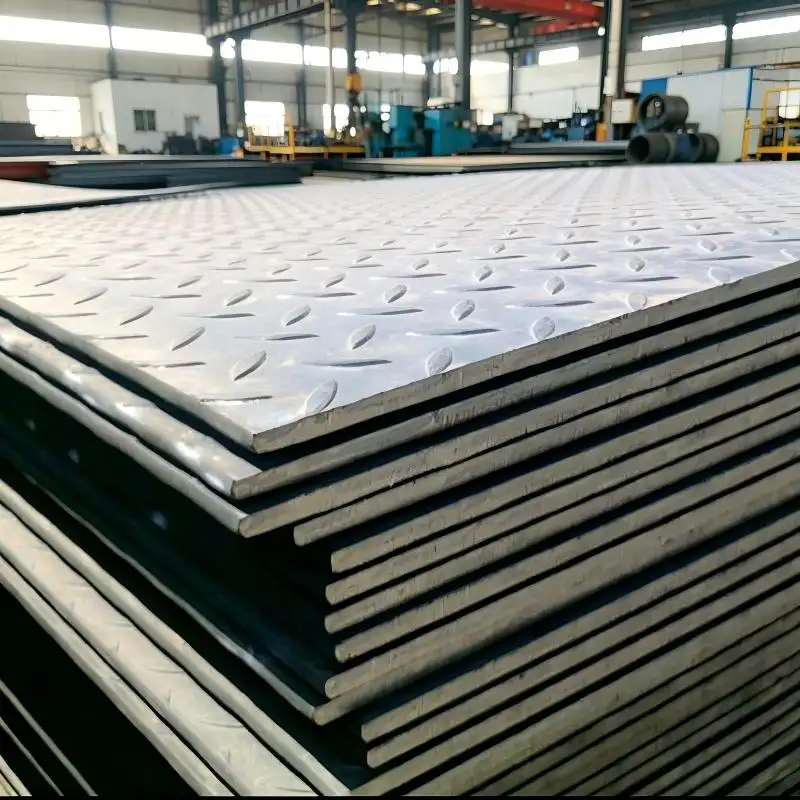
A calidade de planicidade determina se as láminas de bobina de acero galvanizado prelacado funcionan de forma fiable no procesamento posterior e na instalación final. A mala planicidade nunha bobina de acero PPGI de corte preciso causa ondulacións, ondulacións nas bordas, abombamentos centrais e curvaturas transversais que comprometen a precisión na conformación por laminación, a precisión na soldadura e a aparencia visual dos paneis acabados. Tras cinco anos de experiencia en inspección de calidade con pedidos internacionais de bobinas de acero, observouse que os defectos de planicidade representan case o 30 por cento de todas as devolucións dos clientes. Comprender como verificar a calidade de planicidade dunha bobina de acero PPGI de superficie estable é esencial para compradores, enxeñeiros de proxecto e inspectores de calidade que necesitan asegurar que os materiais entrantes cumpran tanto os requisitos de procesamento como os estéticos. Esta guía ofrece unha aproximación sistemática á verificación da planicidade, abarcando normas de medición, ferramentas de inspección, tipos comúns de defectos e criterios de aceptación, resaltando ao mesmo tempo a calidade superior Bobina de aceiro PPGI opcións.
Comprensión das normas de planicidade para bobinas PPGI
A planicidade dunha bobina de acero PPGI de corte preciso réxese por varias normas internacionais. A ASTM A568 define tolerancias xerais de planicidade para acero laminado en frío, especificando as desviacións máximas permitidas en función da grosura e anchura da chapa. Para unha bobina de acero PPGI de superficie estable con grosura entre 0,30 mm e 0,70 mm e anchura de ata 1.200 mm, a tolerancia estándar de planicidade é de 6 milímetros por metro de lonxitude. A norma xaponesa JIS G3142 aplica tolerancias similares pero engade requisitos específicos para superficies prepintadas, exigindo que a película de pintura non se rache nin se desprenda durante a medición da planicidade.
A norma europea EN 10143 fornece o sistema de clasificación de planicidade máis detallado, categorizando calquera produto estándar Bobina de aceiro PPGI en tres clases de planicidade: normal, mellorada e especial. Para un bobina de acero PPGI de corte preciso utilizado na fabricación de electrodomésticos ou revestimentos arquitectónicos, os compradores deben especificar a clase de planicidade especial para garantir que o bobina de acero PPGI de superficie estable cumpra os rigorosos requisitos visuais e de procesamento.
Ferramentas de inspección e métodos de medición
A verificación da calidade da planicidade require tanto ferramentas sinxelas como sistemas avanzados de medición. Para a inspección de entrada dun bobina de acero PPGI de corte preciso , o método da regra recta permanece a técnica máis práctica no lugar. Unha regra recta de precisión, normalmente de 1 metro de lonxitude e mecanizada cunha tolerancia de planicidade de 0,05 mm, colócase sobre a superficie da chapa. O inspector mide o máximo espazo entre a regra recta e a superficie da chapa empregando unha folla de espesores.
Para un bobina de acero PPGI de superficie estable , calquera fenda que exceda a clase de tolerancia especificada indica un defecto de planicidade. Para unha medición máis precisa, os sistemas de escaneo láser de planicidade capturan un mapa tridimensional da superficie da Bobina de aceiro PPGI folla, identificando defectos localizados que unha regra recta podería pasar por alto. Nunha auditoría recente dunha fábrica de electrodomésticos, a implantación do escaneo láser para cada lote de bobina de acero PPGI de corte preciso reduciu os defectos de conformado relacionados coa planicidade nun 62 % en tres meses, demostrando o valor das ferramentas avanzadas de verificación.
Defectos comúns de planicidade e as súas causas
Catro defectos principais de planicidade afectan a unha bobina de acero PPGI de corte preciso : ondulación central, ondulación nas bordas, curvatura lonxitudinal e curvatura transversal. A ondulación central aparece como unha zona elevada ao longo da liña central, causada por presión de laminación desigual ou por tensión térmica durante o curado do revestimento. A ondulación nas bordas maniféstase como ondulacións nas bordas, normalmente resultantes dun control inadecuado da tensión durante o corte ou da memoria de enrollamento. A curvatura lonxitudinal crea unha curva na dirección de laminación, causada moitas veces por arrefriamento desigual despois do forno de revestimento.
As curvas transversais na parte dianteira deforman a lámina ao longo da súa anchura, xeralmente orixinadas pola expansión térmica do rolo de traballo. Cada tipo de defecto nun bobina de acero PPGI de superficie estable requirirá distintos enfoques correctivos. As ondulacións lixeiras no centro e nas bordas poden mellorar mediante nivelación con rolos, mentres que as ondulacións lonxitudinais e transversais poden precisar laminación de tempera ou recocido. A identificación destes defectos durante a inspección dun bobina de acero PPGI de corte preciso axuda aos compradores a determinar se o material se pode salvar mediante procesamento.
Criterios de aceptación e protocolos de inspección
Estabelecer criterios de aceptación claros para a calidade de planicidade protexe aos compradores contra a aceptación de material non conforme. Para un bobina de acero PPGI de superficie estable nas aplicacións arquitectónicas, o protocolo de aceptación recomendado inclúe a inspección do 10 por cento das láminas de cada lote, tomando mostras da cabeza, o centro e a cola da bobina. Medir a planicidade en tres posicións por lámina: a 200 mm de cada bordo e na liña central. Rexistrar todas as medicións, calcular o desvío medio de planicidade e comparar os resultados coa clase de tolerancia especificada.
Para un bobina de acero PPGI de corte preciso na fabricación de electrodomésticos, aumentar a mostra ao 15 por cento das láminas e engadir unha inspección visual da ondulación superficial baixo luz rasante. Nun recente proxecto comercial de edificación, os contratistas aplicaron este mesmo protocolo de inspección para as entradas Bobina de aceiro PPGI dos lotes, identificando e eliminando os materiais subestándar antes da instalación para evitar retrasos no proxecto que supoñan custos elevados.
O papel da capacidade do fornecedor na garantía da planicidade
A calidade da planicidade depende, en última instancia, da capacidade dos equipos do fabricante e do control do proceso. Un bobina de acero PPGI de corte preciso require moinhos de laminación modernos con sistemas automáticos de control de planicidade, niveladores de tensión na liña de revestimento e equipamento adecuado para o corte con superposición de lamas axustable. Os fabricantes que producen un bobina de acero PPGI de superficie estable deben manter controles de temperatura rigorosos durante a cura do revestimento para evitar defectos de planicidade inducidos por tensión térmica.
Shenyang Yuanhe Steel opera liñas de revestimento certificadas pola ISO e dotadas de sistemas avanzados de nivelación de tensión que mantén a planicidade dentro das tolerancias da clase especial EN 10143 para cada estándar Bobina de aceiro PPGI produto. O seu sistema integral de control de calidade en tres niveis inclúe a supervisión en liña da planicidade durante a produción e a verificación final antes do envío. Ao colaborar con Shenyang Yuanhe Steel, os clientes globais obtén acceso a capacidades de fabricación superiores, garantindo que cada bobina de acero PPGI de corte preciso e bobina de acero PPGI de superficie estable chega ao lugar da obra con documentación verificable sobre a calidade da planicidade e unha fiabilidade de marca excepcional.
 EN